Resposta curta: Revestimentos de alto desempenho são sistemas de revestimento industriais (epóxis de alta espessura, primers ricos em zinco, camadas de acabamento em poliuretano, metais aspergidos termicamente, revestimentos para altas temperaturas e intumescentes) concebidos para serviços agressivos. A maioria exige limpeza de grau de jateamento, tipicamente SSPC-SP 10 / Sa 2½, com SP 5 / Sa 3 para aspersão térmica em imersão ou serviço corrosivo, além do perfil de ancoragem e do limite de sais solúveis indicados na ficha técnica do revestimento.
Revestimentos de alto desempenho são sistemas de revestimento projetados para proteger substratos em condições de serviço agressivas (alta corrosividade, imersão, exposição a produtos químicos, temperatura elevada ou cargas mecânicas severas), em que tintas arquitetônicas ou de manutenção comuns falhariam cedo. O termo abrange uma ampla família de tecnologias de revestimentos industriais, mas todas compartilham uma dependência: seu desempenho é tão bom quanto a preparação de superfícies que está por baixo. Este guia explica os principais tipos de revestimentos de alto desempenho, onde são usados, a preparação de superfícies que cada um normalmente exige e como verificá-la e obtê-la, inclusive sem jateamento abrasivo.
O que são revestimentos de alto desempenho?
Revestimentos de alto desempenho (performance coatings) é um termo do setor para sistemas de revestimento formulados para oferecer proteção mensurável e de longo prazo em ambientes de serviço que os revestimentos comuns não suportam. Distinguem-se dos revestimentos decorativos ou de manutenção geral pela sua química, pela espessura de película e pela rigorosa preparação de superfícies que exigem.
As tecnologias comuns de revestimentos de alto desempenho incluem:
- Revestimentos epóxi de alta espessura: o cavalo de batalha da proteção industrial contra a corrosão. Sistemas de dois componentes com excelente aderência, resistência química e proteção por barreira. Usados em estruturas offshore, gasodutos, instalações industriais e cascos de navios. Espessura de película seca típica: 100–400 µm por demão.
- Primers ricos em zinco (orgânicos e inorgânicos): proporcionam proteção galvânica (catódica) ao aço, tornando o zinco o ânodo de sacrifício. Os primers orgânicos ricos em zinco usam ligantes epóxi ou uretano; os silicatos de zinco inorgânicos reagem quimicamente com a superfície do aço. Ambos normalmente exigem limpeza de metal quase branco (SP 10 / Sa 2½) ou superior; consulte a ficha técnica.
- Camadas de acabamento em poliuretano e poliaspártico: aplicadas sobre primers epóxi para resistência a UV, retenção de cor e uma superfície dura e resistente à abrasão. Amplamente usadas em topsides offshore, pontes e estruturas industriais em que a aparência de longo prazo importa tanto quanto a proteção anticorrosiva.
- Revestimentos por aspersão térmica (TSA/TSZ): alumínio ou zinco aspergidos termicamente, aplicados por arco ou chama sobre aço nu com perfil de ancoragem. São os que têm a exigência de preparação de superfícies mais rigorosa entre todos os sistemas de proteção: metal branco SSPC-SP 5 / Sa 3 para imersão ou serviço corrosivo e, no mínimo, SP 10 / Sa 2½ para exposição atmosférica branda, conforme a SSPC-CS 23.00/AWS C2.23M/NACE No. 12. Veja também preparação de superfícies para aspersão térmica.
- Revestimentos de silicone e inorgânicos: para serviço em alta temperatura (sistemas de exaustão, trocadores de calor, equipamentos a fogo). Conforme a formulação, os sistemas à base de silicone são especificados para serviço contínuo na faixa de aproximadamente 400–650°C. Os requisitos de preparação de superfícies variam conforme o produto, mas normalmente é SP 10 no mínimo.
- Revestimentos de fluoropolímeros: sistemas à base de PVDF e PTFE para resistência química em ambientes altamente agressivos. Aplicados em películas finas; os requisitos de preparação de superfícies são determinados pelo sistema de primer utilizado.
- Revestimentos intumescentes: sistemas de proteção passiva contra incêndio que se expandem sob o calor para formar um resíduo carbonizado isolante, protegendo o aço estrutural em um incêndio. São especificados pelo seu período de resistência ao fogo (por exemplo, 30–120 minutos) e não apenas pela proteção anticorrosiva; veja revestimentos intumescentes e sua preparação de superfícies.
Para a química por trás dessas famílias, veja revestimentos industriais: tipos, sistemas e requisitos de preparação de superfícies.
Onde os revestimentos de alto desempenho são usados?
Os revestimentos de alto desempenho são o padrão de cuidado nos setores em que a falha de um ativo é cara, perigosa ou ambas:
- Petróleo e gás: plataformas offshore, gasodutos submarinos, equipamentos de processamento, tanques de armazenamento. Exposição à atmosfera marinha, deposição de cloretos, produtos de hidrocarbonetos e H₂S.
- Naval e construção naval: sistemas antiincrustantes e anticorrosivos de casco, tanques de lastro (conformes à PSPC da IMO), porões de carga, topsides.
- Energia e geração de eletricidade: torres de turbinas eólicas (onshore e offshore), estruturas de usinas, sistemas de água de resfriamento.
- Infraestrutura: pontes, estruturas portuárias, infraestrutura de tratamento de água, ferrovias.
- Processamento químico: tanques de armazenamento, vasos de processo e tubulações em contato com ácidos, álcalis e solventes.
- Mineração e processamento de minerais: estruturas de aço, transportadores e vasos de processo expostos a ambientes abrasivos e quimicamente agressivos.
Por que a preparação de superfícies determina o desempenho do revestimento?
Um revestimento de alto desempenho só atinge seu potencial formulado quando alcança aderência total a um substrato limpo e com perfil. A perda de aderência na interface entre revestimento e aço é uma das causas mais comuns de falha prematura de revestimentos em aplicações industriais, e a preparação de superfícies inadequada é uma das principais causas de perda de aderência. Dois parâmetros da preparação de superfícies controlam diretamente a aderência.
Limpeza
A contaminação residual (ferrugem, carepa de laminação, revestimento antigo, óleo, graxa ou sais solúveis) cria uma camada limite fraca entre o aço e o revestimento aplicado. O revestimento adere à contaminação e não ao aço, e quando essa contaminação falha, o revestimento falha junto. As normas SSPC de limpeza por jateamento definem o nível admissível de resíduos por grau: a SP 6 admite manchas em até 33% de cada área unitária, a SP 10 em até 5%, e a SP 5 não admite nenhuma. A escala completa está no nosso guia completo das normas de preparação de superfícies.
Perfil de ancoragem
Um perfil de ancoragem mecânico, a textura microscópica de picos e vales criada pelo jateamento abrasivo ou por ferramentas de preparação por impacto, aumenta a área de contato entre o revestimento e o aço e cria um travamento mecânico que melhora a aderência. Cada sistema de revestimento especifica uma faixa de perfil exigida em µm (ou mils; 25,4 µm = 1 mil). Raso demais, o revestimento não consegue travar adequadamente; profundo demais, os picos podem atravessar o primer e criar pontos altos desprotegidos.
Requisitos de preparação de superfícies por tipo de revestimento de alto desempenho
A tabela traz valores típicos. A ficha técnica do fabricante do revestimento sempre prevalece.
| Sistema de revestimento | Preparação de superfícies mínima típica | Perfil de ancoragem típico | Observações |
|---|---|---|---|
| Primer alquídico / à base de óleo (manutenção padrão) | SSPC-SP 6 / Sa 2 (graus inferiores aceitos por alguns produtos) | 25–50 µm | Não é classificado como revestimento de alto desempenho; incluído como referência |
| Epóxi mastique (tolerante à superfície) | De SSPC-SP 2/SP 3 (St 2/St 3) até SP 6 / Sa 2, conforme a ficha técnica | Conforme a ficha técnica | Formulado para tolerar superfícies marginais; teto de desempenho menor |
| Epóxi de alta espessura | SSPC-SP 10 / Sa 2½ | 40–100 µm | Padrão para aplicações offshore, industriais e navais |
| Primer epóxi rico em zinco (orgânico) | SSPC-SP 10 / Sa 2½ | 40–75 µm | O mecanismo galvânico exige contato íntimo com o aço |
| Silicato de zinco inorgânico | SSPC-SP 10 a SP 5 / Sa 2½–Sa 3 | 40–75 µm | Reage com a superfície do aço; a maioria dos fabricantes especifica SP 10 no mínimo |
| Camada de acabamento em poliuretano / poliaspártico | Conforme a exigência do primer | Conforme a exigência do primer | Aplicada sobre primer epóxi ou de zinco; a preparação segue a do primer |
| Alumínio / zinco por aspersão térmica (TSA/TSZ) | SSPC-SP 5 / Sa 3 (imersão, corrosivo); SP 10 / Sa 2½ (atmosférico brando) | 63–125 µm (2,5–5 mil), anguloso | A aderência é puramente mecânica; SSPC-CS 23.00 |
| Revestimento de silicone para altas temperaturas | SSPC-SP 10 / Sa 2½ (típico) | 40–75 µm | Verificar na ficha técnica; alguns sistemas aceitam SP 6 em serviço de temperatura mais baixa |
| Intumescente (celulósico / hidrocarboneto) | Conforme o primer aprovado, tipicamente SSPC-SP 10 / Sa 2½ | Conforme a ficha técnica do primer | O desempenho ao fogo depende de o primer e o intumescente permanecerem aderidos |
Como verificar a preparação de superfícies antes de aplicar um revestimento de alto desempenho?
Especificar o grau correto de preparação de superfícies é necessário, mas não suficiente: o resultado deve ser verificado antes da aplicação do revestimento. São exigidas três medições.
Avaliação visual da limpeza
Compare a superfície preparada com as referências fotográficas da SSPC-VIS 1 (superfícies limpas por jateamento abrasivo), da SSPC-VIS 3 (superfícies limpas com ferramentas manuais e elétricas) ou da ISO 8501-1. O inspetor confirma que a superfície atende ou supera o grau especificado.
Medição do perfil de ancoragem
Meça o perfil com fita réplica (Testex Press-O-Film) e um micrômetro de mola conforme a ASTM D4417 Método C, ou com um micrômetro de profundidade conforme a ASTM D4417 Método B. Registre as leituras individuais e a média em toda a área preparada; ambas devem estar dentro da faixa especificada na ficha técnica do fabricante do revestimento.
Ensaio de sais solúveis
Meça a contaminação por sais solúveis pelo método do patch de Bresle (extração conforme a ISO 8502-6, medição de condutividade conforme a ISO 8502-9). Os limites vêm da ficha técnica do revestimento e da especificação; por exemplo, a PSPC da IMO admite 50 mg/m² (5 µg/cm²) de equivalente em NaCl em tanques de lastro, e as especificações para imersão geralmente são mais rigorosas que as atmosféricas. A contaminação por sais é invisível e não pode ser detectada pela avaliação visual do grau; veja contaminação por sais solúveis e falha de revestimento.
É possível atender aos requisitos dos revestimentos de alto desempenho sem jateamento abrasivo?
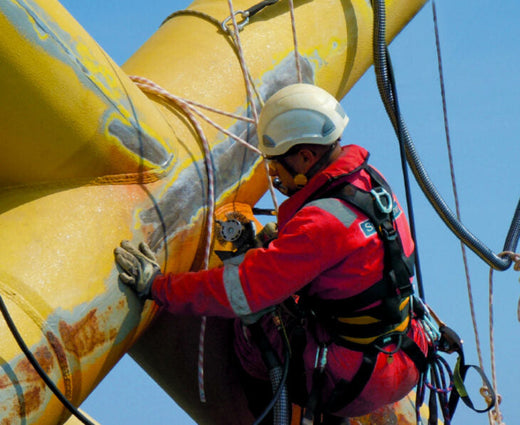
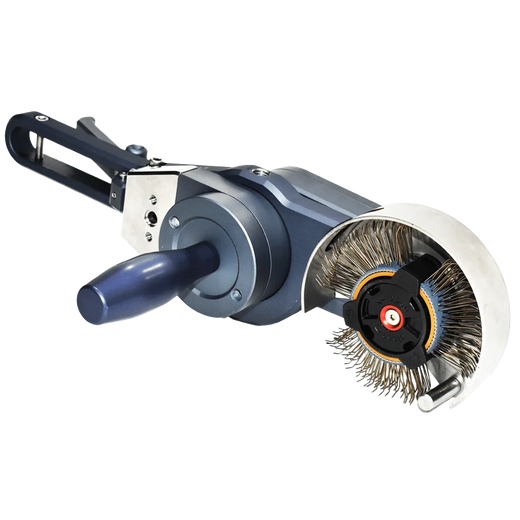
Em muitas situações de manutenção (ativos em operação, zonas classificadas ATEX, espaços confinados, locais remotos), o jateamento abrasivo convencional não é viável do ponto de vista logístico. O Bristle Blaster® produz limpeza de superfície comparável à ISO 8501-1 Sa 2½ / SSPC-SP 10 com perfil de ancoragem de 65–85 µm Rz em aço padrão em testes documentados, sem abrasivo solto, confinamento ou equipamento de jateamento. Os resultados variam conforme a classe do aço, o grau de ferrugem, a correia e a técnica; por isso, verifique cada área conforme descrito acima. Quando o fabricante do revestimento o aceita, isso atende aos requisitos de preparação de muitos sistemas epóxi de alto desempenho e ricos em zinco; a Jotun, por exemplo, publicou uma norma de preparação de superfícies para a limpeza por bristle blasting. O Bristle Blaster® Pneumatic foi avaliado conforme a ATEX como equipamento de Categoria 2 para atmosferas de gás explosivo zona 1 e de poeira explosiva zona 21.
Para aço com corrosão pesada ou revestimentos existentes espessos, o método MontiPower® em duas etapas aplica primeiro o Tercoo® para remover a maior parte da corrosão e do material de revestimento, seguido do Bristle Blaster® para produzir a limpeza e o perfil de ancoragem exigidos (veja o estudo de caso em duas etapas).
Principais conclusões
- Os revestimentos de alto desempenho (epóxi de alta espessura, primers ricos em zinco, sistemas de aspersão térmica e camadas de acabamento em poliuretano) exigem normas de preparação de superfícies que os revestimentos de manutenção comuns não exigem. O mínimo típico é SSPC-SP 10 / Sa 2½; a aspersão térmica em imersão ou serviço corrosivo exige SP 5 / Sa 3.
- Tanto a limpeza quanto o perfil de ancoragem devem ser verificados antes da aplicação, junto com os sais solúveis, que são invisíveis à avaliação visual.
- A preparação de superfícies inadequada é uma das principais causas de falha prematura de revestimentos e pode invalidar as garantias de desempenho do fabricante.
- Os requisitos de preparação dos revestimentos de alto desempenho podem ser atendidos sem jateamento abrasivo em cenários de manutenção, com ferramentas de impacto que limpam e criam o perfil, quando a especificação e o fabricante do revestimento aceitam o método.
- Verifique sempre os requisitos exatos na ficha técnica do fabricante do revestimento; os graus deste guia são típicos, e produtos específicos variam.
Perguntas frequentes
Que preparação de superfícies os revestimentos de alto desempenho exigem?
A maioria dos sistemas epóxi de alto desempenho e ricos em zinco pede SSPC-SP 10 / ISO 8501-1 Sa 2½, com perfil de ancoragem e limite de sais solúveis extraídos da ficha técnica. O alumínio e o zinco por aspersão térmica exigem SP 5 / Sa 3 para imersão ou serviço corrosivo. Os mastiques tolerantes à superfície aceitam graus inferiores, mas têm um teto de desempenho menor.
Que perfil de ancoragem os revestimentos de alto desempenho precisam?
Depende do produto e da espessura da película; por isso, a ficha técnica do revestimento prevalece. Muitos primers epóxi e ricos em zinco especificam uma faixa de aproximadamente 40–75 µm, enquanto os revestimentos por aspersão térmica precisam de um perfil anguloso mais profundo, de 63–125 µm (2,5–5 mil), conforme a SSPC-CS 23.00. Meça com fita réplica ASTM D4417 ou micrômetro de profundidade.
Os revestimentos de alto desempenho podem ser aplicados sobre aço preparado com ferramentas elétricas?
Sim, quando a especificação e o fabricante do revestimento o aceitam. A SSPC-SP 11 e a SP 15 são graus de ferramentas elétricas que exigem metal nu e perfil de pelo menos 25 µm (1 mil). O bristle blasting produz limpeza comparável à Sa 2½ / SP 10 com perfil de 65–85 µm Rz em aço padrão, e a Jotun publicou uma norma de limpeza por bristle blasting.
Por que a aspersão térmica exige o grau de preparação mais alto?
O alumínio ou zinco aspergido termicamente adere ao aço mecanicamente, sem aderência química em que se apoiar. Qualquer contaminação residual ou um perfil raso enfraquece essa ligação. A SSPC-CS 23.00 exige, portanto, metal branco SSPC-SP 5 para imersão ou serviço corrosivo, SP 10 para exposição atmosférica branda e um perfil anguloso de 63–125 µm.
Artigos relacionados
Fontes
- KTA-Tator, Industry Standards for Surface Preparation (SSPC/NACE and ISO grade definitions). kta.com
- KTA-Tator, Surface Preparation of Steel for Thermal Spray Coatings (SSPC-CS 23.00 cleanliness and 63–125 µm profile). kta.com
- SSPC-SP 11, Power Tool Cleaning to Bare Metal.
- IMO Resolution MSC.215(82), Performance Standard for Protective Coatings (PSPC), Table 1. PDF
- Jotun, Surface Preparation Code and Standard for Bristle Blast Cleaning and Profiling Process. PDF
- MontiPower, dados de produto do Bristle Blaster® e página Surface Preparation Safety (avaliação ATEX do Bristle Blaster® Pneumatic).