Resposta curta: Os revestimentos de alta resistência exigem duas coisas no substrato: a limpeza e o perfil de ancoragem especificados para o primer. O bristle blasting entrega ambos em uma única passada, sem abrasivo solto, com limpeza comparável à ISO 8501-1 Sa 2½ / Sa 3 e perfil de 65–85 µm Rz em aço padrão em testes documentados, em substratos com carepa de laminação, zinco, epóxi, TSA, galvanizados e de aço inoxidável.
Um sistema de proteção de alto desempenho, seja um epóxi, um primer rico em zinco, uma camada de acabamento de siloxano ou um conjunto NORSOK M-501, é tão durável quanto a sua aderência ao substrato. A experiência do setor atribui consistentemente a maioria das falhas prematuras de revestimento à preparação de superfícies, e não ao revestimento em si. Este guia de campo trata dos revestimentos de alta resistência e dos substratos que, segundo a documentação, o bristle blasting prepara, do perfil que produz e de como escolher a ferramenta e a correia certas para a superfície à sua frente.
Por que a preparação de superfícies envolve duas especificações, e não uma?
Toda ficha técnica de revestimento pede duas coisas no substrato: um grau de limpeza e um perfil de superfície. A limpeza é a remoção de carepa de laminação, ferrugem, revestimentos antigos e contaminantes. O perfil, o padrão de ancoragem de picos e vales, dá ao primer algo mecânico em que se fixar. Prepare sempre até a limpeza e o perfil prescritos para o primer, a primeira camada do sistema. Alcançar um sem o outro pode levar o revestimento a falhar de qualquer forma: uma superfície limpa, mas lisa, dá pouco apoio ao primer, e uma superfície bem perfilada, mas contaminada, retém as sementes da corrosão sob a película.
Um bom perfil não tem áreas planas, sem perfil, entre os picos e os vales. Esse padrão contínuo explica em grande parte a diferença entre um revestimento que atinge a sua vida útil de projeto e outro que se desprende precocemente. Os próprios graus de limpeza estão descritos no nosso guia completo das normas de preparação de superfícies.
Qual é a alternativa sem abrasivo ao jateamento abrasivo?
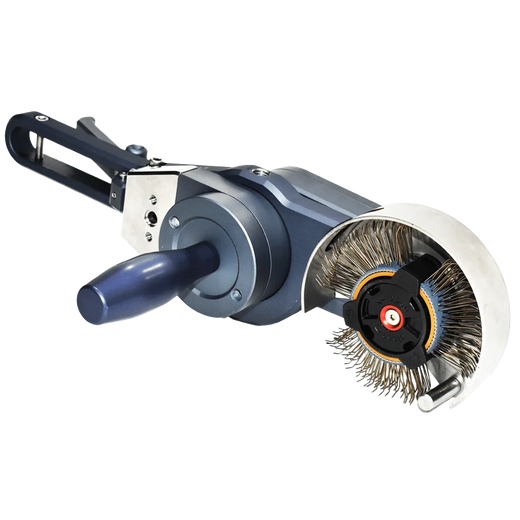
O Bristle Blaster® é uma ferramenta elétrica portátil projetada para produzir um perfil de superfície comparável ao do jateamento abrasivo. Pontas rotativas de cerdas de aço-carbono ou inoxidável golpeiam a superfície corroída com energia cinética comparável à dos abrasivos de jateamento convencionais e depois retornam. Nesse ciclo de golpe e rebote, a ferramenta remove carepa de laminação, ferrugem e tinta existente, ao mesmo tempo em que forma um novo perfil de ancoragem de picos e vales em padrão contínuo.
O resultado é uma superfície com a textura e a limpeza visual do jateamento abrasivo: limpeza comparável à ISO 8501-1 Sa 2½ e Sa 3 (resultados comparáveis à Sa 3 documentados com a correia de 11 mm em ferrugem de grau D) e comparável à AMPP SSPC-SP 10 / SP 5. É obtida sem abrasivo solto, sem estruturas de confinamento e sem recuperação de mídia. A ferrugem e o revestimento removidos ainda se transformam em poeira, de modo que a extração e a proteção respiratória continuam necessárias. As unidades de acionamento Ultimate operam a controlados 2.300 rpm ±5% com baixa vibração, e o processo é de trabalho a frio, de modo que, se usado corretamente, não brune o aço nem provoca danos por calor.
Como se controla a profundidade do perfil? A barra aceleradora
A profundidade do perfil é selecionável. Com a barra aceleradora acionada, o Bristle Blaster® produz 65–85 µm Rz (2,6–3,3 mil) em aço padrão em testes documentados, com relatos de até 120 µm Rz. Sem a barra aceleradora, a energia de impacto é menor e o perfil é mais raso (a MontiPower cita cerca de 25 µm / 1 mil), o que pode convir a substratos ferrosos e não ferrosos mais macios, compósitos e alumínio. As correias Bristle Blaster® estão disponíveis nas larguras de 23 mm e 11 mm, em aço-mola carbono ou aço inoxidável, permitindo ajustar tanto o perfil quanto o acesso. Na prática, você define o perfil conforme a especificação do revestimento, em vez de aceitar o que o abrasivo acaba entregando. Os resultados variam conforme a classe do aço, o grau de ferrugem, a correia e a técnica.
Em quais revestimentos de alta resistência o bristle blasting foi documentado?
A MontiPower relata ensaios em chapas de aço fornecidas por fabricantes de revestimentos de alta resistência, entre eles Carboline, PPG e AkzoNobel, com resultados verificados por escaneamento 3D da superfície por perfilometria Keyence (veja também a análise 3D independente do perfil da superfície tratada por bristle blasting). Nesses trabalhos, demonstrou-se que o bristle blasting remove e prepara:
- Carepa de laminação e graus de ferrugem A, B e C: o caso básico, da carepa íntegra até a corrosão uniforme.
- Revestimentos de zinco inorgânicos e orgânicos, incluindo primer de zinco inorgânico, zinco orgânico e zinco inorgânico com camadas de acabamento de silicone.
- Revestimentos inorgânicos resistentes a altas temperaturas: os sistemas duros e quebradiços que vencem as ferramentas manuais.
- Sistemas epóxi: revestimentos internos de tanques em epóxi fenólico e camadas de acabamento em epóxi-siloxano.
- Acrílicos de silicone e superfícies pintadas em várias camadas.
- Sistemas de três camadas NORSOK M-501: o conjunto padrão offshore, removido até o substrato.
- Alumínio por aspersão térmica (TSA) e aço galvanizado por imersão a quente.
Além do aço-carbono, a mesma plataforma prepara outros materiais: aço inoxidável (por exemplo, SS304, com correias de inox para evitar a contaminação por aço-carbono), limpeza e rugosidade de madeira, remoção de manchas em concreto, rugosidade de superfícies de compósito e gelcoat para colagem e esmaecimento de bordas de polietileno e polipropileno espessos com a mídia Vinyl Zapper®. Um único método cobre grande parte do universo de fabricação e manutenção.
Por que os especificadores de NORSOK e offshore prestam atenção?
A limpeza convencional com ferramentas elétricas, como esmerilhadeiras, agulheiros e escovas de aço, costuma ser excluída de especificações de revestimento exigentes. As ferramentas de fricção em geral alcançam apenas St 2 / St 3 (SSPC-SP 2 / SP 3) e podem polir a superfície, enquanto as ferramentas de corte chegam ao metal nu com um perfil apenas raso e direcional; em testes da ASC Shipbuilding, uma esmerilhadeira com grão #36 e um disco flap #40 produziram 30–40 µm, contra 50–80 µm do bristle blasting. Como o bristle blasting produz limpeza e perfil de ancoragem comparáveis à ISO 8501-1 Sa 2½ / Sa 3, ele pode ser especificado para cordões de solda, reparos pontuais e geometrias de difícil acesso, onde o jateamento abrasivo é impraticável e as ferramentas elétricas comuns não atendem. Ele complementa a limpeza por jateamento, em vez de rebaixá-la: é a ferramenta para as partes de um ativo que o jateamento não alcança.
Como escolher a ferramenta conforme o ambiente?
A família Bristle Blaster® é configurada para cada serviço. O Bristle Blaster® Pneumatic foi avaliado de forma independente para atmosferas explosivas ATEX (gás zona 1 e poeira zona 21), para trabalhos em instalações de petróleo e gás, refinarias e petroquímicas em operação. O Ultimate Electric e o Ultimate Electric Double funcionam com a rede elétrica padrão, e o Double cobre áreas planas maiores, a cerca de 3 m² por hora. As unidades Cordless liberam o operador para trabalhos remotos e de acesso por corda; o Axial alcança cordões de solda, cantos e flanges; e a variante Subsea prepara superfícies debaixo d'água. A linha MBX®, com correias de aço-carbono grossas, médias e finas e opções em inox, destina-se à limpeza de painéis finos, como carrocerias de veículos e peças não ferrosas, e não ao perfilamento de aço estrutural.
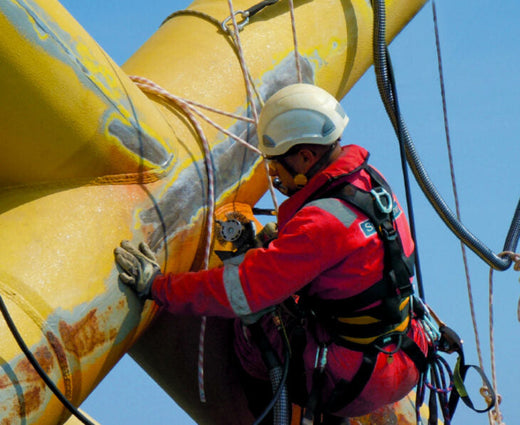
Como as ferramentas são leves, portáteis, de baixa vibração e dispensam uma estrutura de jateamento, elas vão aonde o jateamento não consegue chegar: estruturas de aço sobre ferrovias em operação, tubulações em áreas ambientalmente protegidas e espaços confinados onde não é possível instalar confinamentos. As correias gastas podem ser recicladas, e a ausência de abrasivo usado elimina todo um fluxo de resíduos.
Como o resultado é verificado?
A confiança em um método de preparação vem da medição. Os resultados documentados do bristle blasting foram obtidos com escaneamento 3D da superfície em um instrumento Keyence, que registra a topografia real de picos e vales, e não uma única leitura de mostrador. No campo, o perfil de ancoragem é verificado com fita réplica ou micrômetro de profundidade conforme a ASTM D4417, e a limpeza é avaliada visualmente com base nos padrões fotográficos da ISO 8501-1; veja o nosso guia de campo para medição do perfil de ancoragem. Uma verificação de aceitação essencial é estrutural: um perfil contínuo, sem nenhuma área plana, sem perfil, entre picos e vales. Uma área plana é um ponto fraco em que o primer não tem onde se fixar, e o escaneamento 3D a revela onde uma leitura pontual poderia não detectá-la.
Quais são as vantagens econômicas ocultas da preparação sem abrasivo?
O bristle blasting pode simplificar a preparação e reduzir custos em comparação com o jateamento abrasivo, e a economia raramente se resume ao abrasivo. Eliminar a mídia solta elimina os equipamentos que a acompanham: o compressor e o vaso de jateamento, o confinamento e o fluxo de recuperação de mídia e descarte de resíduos. A montagem é rápida, a ferramenta é portátil e o ativo ao redor muitas vezes pode continuar operando. Em reparos pontuais e na manutenção, onde mobilizar uma estrutura completa de jateamento é antieconômico ou impossível, a diferença de custo costuma ser decisiva. Em um teste de campo da Wales & West Utilities em um reparo de corrosão em pequena área, o bristle blasting levou 45 pessoas-minuto no total, contra 260 do jateamento abrasivo, principalmente por causa da montagem e da limpeza.
Onde se encaixa melhor? Cordões de solda, reparos pontuais e trabalhos em serviço
O método é ideal para reparos pontuais e se estende a áreas maiores onde outros processos de limpeza de metais são proibidos ou onde a limpeza com ferramentas elétricas é a melhor opção. Sua vantagem aparece na geometria que define os ativos reais: cordões de solda, cantos, arestas, flanges e soldas de filete, onde o acionamento Axial alcança o que um bico de jateamento não alcança. Como o processo é de trabalho a frio e não usa abrasivo solto, ele é adequado para a preparação em serviço de ativos em operação ou sensíveis: instalações de poços offshore e onshore, reforma de pontes, fabricação e reparo naval e marítimo e manutenção industrial de rotina. Jateie a área ampla e depois use o bristle blasting nos cordões críticos e nas áreas de acesso limitado, até um padrão comparável.
Acerte a especificação antes da primeira passada
Antes de qualquer serviço de revestimento, confirme a limpeza e o perfil exigidos para o primer e depois ajuste a ferramenta, a correia e a regulagem da barra aceleradora para entregá-los, com especial cuidado em cantos, arestas e cordões de solda, onde a geometria altera o resultado. O treinamento é fortemente recomendado: saber qual configuração convém a cada aplicação, e a técnica correta, é o que transforma uma ferramenta capaz em um substrato consistentemente pronto para revestimento.
Para se aprofundar, conheça o sistema Bristle Blaster® acima, veja o seu desempenho por setor e aplicação ou leia o guia principal sobre preparação de superfícies sem abrasivo. Quando estiver pronto, solicite um orçamento ou fale com um especialista, que indicará a configuração certa para o seu substrato, a sua norma e o seu ambiente.
Perguntas frequentes
Que preparação de superfícies os revestimentos de alta resistência exigem?
O grau de limpeza e o perfil de ancoragem indicados na ficha técnica do primer. Para a maioria dos sistemas de imersão e offshore, isso significa um grau Sa 2½ / SSPC-SP 10 ou superior e um perfil na faixa de 50–100 µm. O bristle blasting pode entregar limpeza comparável a esses graus de jateamento onde o jateamento é impraticável, sujeito à aceitação do inspetor.
O bristle blasting remove primers de zinco e sistemas NORSOK M-501?
Sim. Os ensaios da MontiPower documentam a remoção de primers de zinco inorgânicos e orgânicos, revestimentos de epóxi fenólico e epóxi-siloxano e sistemas de três camadas NORSOK M-501 até o substrato, seguida de um novo perfil de ancoragem. A taxa de remoção depende da espessura e da dureza do revestimento; por isso, sistemas muito espessos costumam ser removidos primeiro com um disco de remoção pesada.
O bristle blasting é aceito nas especificações de revestimento?
Cada vez mais, em cordões de solda, reparos pontuais e áreas de acesso limitado. A Jotun publicou uma norma de limpeza por bristle blasting (BIPoT) com graus associados a Sa 3 até Sa 1, e especificações de projeto citam o bristle blasting onde o jateamento abrasivo é proibido. A aceitação é sempre definida pela especificação e pelo inspetor responsável.
Qual Bristle Blaster® devo usar em uma área classificada?
O Bristle Blaster® Pneumatic ou Pneumatic Double. São totalmente acionados a ar, sem componentes elétricos, e avaliados conforme a ATEX para gás explosivo zona 1 e poeira explosiva zona 21. A autorização para trabalhar continua sendo decidida pela classificação de áreas, pela análise de risco e pelo sistema de permissões do operador do local.
Fontes
- KTA-Tator, Industry Standards for Surface Preparation (SSPC-SP 5, SP 10, SP 11 and SP 15 definitions). kta.com
- Jotun, Surface Preparation Code and Standard for Bristle Blast Cleaning and Profiling Process (BIPoT). PDF
- R. Dankiw, D. Fosdike, Defining Mechanical Surface Preparation Standards with Power Tools, Corrosion & Prevention 2018. PDF
- R. J. Stango et al., Fundamentals of Bristle Blasting Process for Removing Corrosive Layer, NACE CORROSION 2009. Resumo da AMPP
- MontiPower®, fichas técnicas do Bristle Blaster®, fichas técnicas das correias e documentação de ensaios em chapas revestidas (escaneamento 3D, Keyence); Peak Times Moments: Wales & West Utilities field trial.