Resposta curta: os revestimentos protetores são agrupados por química genérica da resina. Os termofixos (epóxis, silicatos de zinco inorgânicos, poliuretanos, poliésteres, vinil-ésteres) curam por reação química e resistem a solventes; os termoplásticos (acrílicos, vinílicos, borrachas cloradas) secam por evaporação do solvente e permanecem ressolúveis. Cada família tem seu papel no sistema, e todas dependem de uma superfície limpa e com o perfil correto.
Este guia apresenta as principais famílias genéricas de revestimentos protetores: no que cada uma é boa, no que não é, onde se encaixa em um sistema e que superfície exige. Foi escrito para especificadores, inspetores e engenheiros de manutenção que precisam escolher ou aprovar um sistema de revestimento. Conhecer as famílias é a base de uma boa especificação, e a primeira divisão é a mais importante.
Termofixo x termoplástico
Um termofixo é aplicado como líquido e cura no local por uma reação química (reticulação), tornando-se insolúvel em solventes. Epóxis, silicatos de zinco, poliuretanos, poliésteres e vinil-ésteres são termofixos, assim como os alquídicos, os óleos secativos e os silicones, que curam por oxidação ou calor. Um termoplástico permanece solúvel no seu solvente e seca simplesmente pela evaporação do solvente (ou da água); pode ser redissolvido. Acrílicos, vinílicos, borrachas cloradas e esmaltes de alcatrão de hulha ou de asfalto são termoplásticos. Os termofixos geralmente oferecem maior resistência química e a solventes; os termoplásticos oferecem secagem rápida e repintura fácil.
Epóxis: o cavalo de batalha
O epóxi é a base dos sistemas de serviço pesado, valorizado pela aderência e pela resistência química, a solventes e à água, com possibilidade de alta espessura e alto teor de sólidos. Apresenta-se em várias formas:
- Epóxi amina: máxima resistência química e a solventes, mas vida útil da mistura curta, aminas corrosivas/irritantes, calcina com facilidade e pode apresentar exsudação (blush).
- Epóxi poliamida: mais flexível, melhor retenção de cor, tolerante à umidade durante a cura e com vida útil da mistura mais longa, ao custo de alguma resistência química e de sólidos.
- Epóxi mástique de alumínio: tolera preparação mínima da superfície, compatível sobre muitos revestimentos existentes, alto teor de sólidos/baixo VOC e alta espessura de película; o cavalo de batalha da manutenção (veja revestimentos tolerantes à superfície).
- Epóxi de alcatrão: excelente resistência à água e maior resistência a H₂S, ácidos e álcalis, alta espessura, baixo custo, mas cores limitadas (apenas preto ou escuras) e pouca capacidade de receber acabamento.
- Selador epóxi penetrante: tensão superficial muito baixa, aplica-se sobre superfícies com preparação marginal e tem baixa tensão inerente, mas tem baixa espessura de película, má resistência a UV e precisa receber acabamento.
Os epóxis calcinam sob UV; por isso quase sempre recebem acabamento em serviço exterior.
Primers ricos em zinco: proteção galvânica
Os primers ricos em zinco protegem o aço galvanicamente: o zinco se corrói de forma sacrificial antes do aço. Os zincos inorgânicos (silicato) são tipicamente formulados com cerca de 75–90% de zinco em peso na película seca; as especificações de sistema redigidas conforme a ISO 12944 classificam uma tinta como rica em zinco quando tem 80% ou mais de zinco em peso na película seca. Oferecem excelente proteção contra a corrosão, secagem rápida, excelente aderência e uma ligação mecânica para as demãos de acabamento. Algumas versões à base de solvente curam em temperaturas tão baixas quanto 0 °F (−18 °C) e toleram variações de espessura de película, enquanto as versões à base de água têm VOC praticamente nulo, mas são mais difíceis de pulverizar. Ambas podem apresentar pulverização seca (dry spray) em tempo quente ou ventoso, formam uma película porosa e têm faixa de pH de serviço limitada.
Os zincos orgânicos (epóxi) toleram melhor a preparação da superfície e são mais fáceis de aplicar, com menos dry spray e fissuração tipo lama (mud-cracking), mas geralmente oferecem um pouco menos de proteção galvânica que os zincos inorgânicos e dependem da durabilidade da resina orgânica. Os zincos inorgânicos são mais frequentemente aplicados em oficina; os orgânicos são a escolha usual em campo.
De forma crítica, os zincos inorgânicos exigem uma superfície de aço limpa e bem perfilada para aderir e funcionar: tipicamente são especificados sobre aço limpo por jateamento ao metal quase branco (SSPC-SP 10 / ISO 8501-1 Sa 2½) ou superior, com a faixa de perfil definida na ficha técnica do produto. Mais sobre o mecanismo em corrosão galvânica e primers ricos em zinco.
Poliuretanos: o acabamento
Os poliuretanos alifáticos são o acabamento premium: excelente resistência às intempéries, brilho muito alto, boa aderência, resistência à abrasão e flexibilidade, mas baixa espessura de película, sensibilidade à umidade na aplicação e preço elevado. Os poliuretanos aromáticos oferecem resistência química, a solventes e à abrasão notáveis e curam bem em baixas temperaturas, mas mudam de cor e calcinam rapidamente à luz solar, por isso ficam sob uma demão de acabamento ou em ambientes internos. Os elastômeros de poliuretano trazem alto alongamento e resistência a danos para revestimentos internos e superfícies de alto desgaste.
Alquídicos, óleos secativos e silicones
Os alquídicos são de baixo custo, de componente único, adequados a pincel/rolo e tolerantes na aplicação, mas têm baixa resistência química, calcinam e ficam quebradiços com o tempo, e sofrem muito em condições alcalinas (incluindo concreto fresco e galvanização). Os óleos secativos (linhaça, soja, tungue e outros) são os mais tolerantes às condições da superfície, mas curam lentamente e com baixa espessura. Os silicones resistem a altas temperaturas e mantêm a cor, o que os torna o acabamento usual do zinco inorgânico em temperaturas elevadas, embora sejam caros, tenham compatibilidade limitada e muitas vezes precisem de calor para curar totalmente.
Poliésteres, vinil-ésteres e os termoplásticos
Os poliésteres e vinil-ésteres oferecem alto teor de sólidos, alta espessura e excelente resistência a ácidos minerais e oxidantes em revestimentos de tanques, mas contêm estireno, encolhem significativamente na cura e podem ser quebradiços, com aderência marginal. Entre os termoplásticos, os acrílicos resistem bem às intempéries e mantêm cor e brilho (componente único, baixo VOC), mas têm baixa resistência a solventes; os vinílicos secam rápido, com excelente resistência à água e a ácidos, mas têm baixa espessura e solventes fortes; as borrachas cloradas secam rápido e resistem a produtos químicos, mas formam pouca espessura; e os esmaltes de alcatrão/asfalto exigem preparação mínima e resistem à água e a produtos químicos, mas amolecem com o calor.
Primer, intermediária, acabamento: papéis em um sistema
Os tipos genéricos não são camadas intercambiáveis; cada um tem uma função. O primer adere ao substrato preparado e fornece proteção contra a corrosão, de forma galvânica (rico em zinco) ou por inibição/barreira. A intermediária constrói espessura de película e resistência de barreira, geralmente epóxi. O acabamento enfrenta o mundo exterior: intempéries, cor, brilho, abrasão e contato com produtos químicos, geralmente poliuretano ou acrílico. Um sistema coerente escolhe cada camada para a sua função e confirma que as camadas são compatíveis entre si e com a superfície subjacente. Para entender como as camadas metálicas, orgânicas e de conversão se combinam, veja revestimentos de proteção contra a corrosão explicados.
Adequar a família à exposição
A química se traduz em serviço. Para aço estrutural em atmosfera, o conjunto zinco/epóxi/poliuretano é o padrão. Para imersão e exposição química, os epóxis de alta espessura, os vinil-ésteres e os poliésteres justificam seu custo. Para acabamentos expostos a UV, os poliuretanos alifáticos e os acrílicos mantêm cor e brilho. Para altas temperaturas, os silicones cobrem o zinco inorgânico. Para manutenção sobre superfícies imperfeitas, os epóxis mástique de alumínio. O trabalho do especificador é combinar os pontos fortes da família com as exigências do ambiente e, em seguida, com a preparação de superfície que cada família requer.
Seleção por substrato
A escolha genérica também segue o substrato. O aço-carbono recebe o clássico conjunto zinco/epóxi/poliuretano. Metais galvanizados e não ferrosos precisam de primers formulados para eles e devem evitar alquídicos sensíveis a álcalis. O concreto pede epóxis e primers tolerantes à umidade, não zinco. O aço inoxidável e o alumínio exigem preparação que não contamine e primers compatíveis. O substrato reduz as opções antes que a exposição dê a palavra final, e cada substrato tem sua própria exigência de preparação; o guia de revestimentos industriais e preparação de superfícies trata de cada um deles.
Compatibilidade e janelas de repintura
Dois produtos que têm bom desempenho isoladamente podem falhar juntos. Os termoplásticos de solvente forte (vinílicos, borrachas cloradas) podem levantar revestimentos subjacentes mais moles; alguns acabamentos não aderem a um primer deixado além da janela máxima de repintura sem nova abrasão. Os zincos inorgânicos exigem uma técnica de demão de névoa/demão cheia para evitar bolhas e furos de alfinete na primeira demão de acabamento, porque a película porosa de zinco libera ar. Em caso de dúvida, a tabela de compatibilidade do fabricante e um ensaio de aderência em uma área de teste resolvem a questão antes que ela vire uma reclamação.
Modos de falha comuns por família
Saber como cada família falha ajuda a diagnosticar e prevenir a falha:
- Os epóxis calcinam sob UV (cosmético a princípio, mas um sinal de que é preciso aplicar acabamento).
- Os zincos inorgânicos sofrem fissuração tipo lama se aplicados muito espessos.
- Os alquídicos saponificam sobre substratos alcalinos, como concreto e galvanização.
- Os poliuretanos formam bolhas se aplicados sobre umidade ou em alta umidade do ar.
- Quase todas as famílias descolam sobre sais solúveis, óleo ou perfil inadequado, o que, como sempre, remete à superfície (veja contaminação por sais solúveis e falha de revestimento).
Como ler uma ficha técnica de produto
Todo tipo genérico encontra o mundo real por meio de um produto específico, e a ficha técnica do produto (PDS) é onde a química se transforma em especificação. Os números que importam: sólidos por volume (determinam o rendimento e o custo), faixa de DFT recomendada, rendimento teórico, VOC, vida útil da mistura e tempo de indução, janela de repintura (mínima e, de forma crucial, máxima), programa de cura por temperatura e a exigência de preparação de superfície. Ler a PDS antes do trabalho, e não depois da falha, é a etapa de controle de qualidade mais barata que existe.
A regulamentação está remodelando a química
Grande parte do panorama atual dos revestimentos é movida pela regulamentação de VOC. A pressão para reduzir solventes levou o setor a formulações de alto teor de sólidos, à base de água e 100% sólidos: maior espessura de película por demão e menores emissões, mas muitas vezes janelas de aplicação mais estreitas e maior sensibilidade às condições da superfície e do ambiente. A tendência premia exatamente as disciplinas tratadas aqui: superfícies limpas e com o perfil correto e aplicação controlada.
Uma referência rápida para o especificador
Se for lembrar de uma única coisa: epóxi para resistência química e espessura; rico em zinco para a proteção galvânica do aço; poliuretano ou acrílico para intempéries e cor; alquídico apenas para serviço brando e não alcalino; mástique para manutenção tolerante; silicone para calor. E, sob todos eles, uma superfície limpa e com o perfil correto, porque a química do revestimento define o teto e a preparação de superfície define o piso.
A dependência comum: a superfície
Apesar de toda a química, um fato une as famílias e explica a maioria das falhas: o revestimento adere a uma superfície, e essa aderência é tão boa quanto a superfície. Os números de desempenho da ficha técnica pressupõem um substrato corretamente preparado; entregar menos significa perdê-los. Por isso a química de revestimento mais avançada e a disciplina mais básica de preparação de superfícies não são assuntos separados; são duas pontas do mesmo sistema.
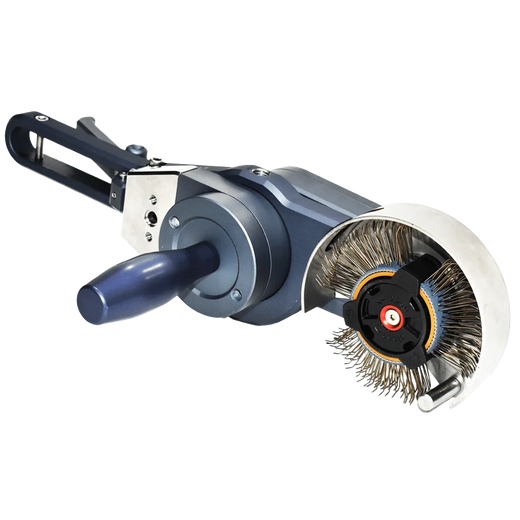
Os primers ricos em zinco, em particular, precisam de um perfil de ancoragem correto para desenvolver sua ligação mecânica e galvânica, e até os epóxis mástique tolerantes à superfície duram mais sobre uma superfície sã e perfilada. Onde o jateamento é impraticável, ferramentas elétricas de impacto como o Bristle Blaster® produzem limpeza comparável a ISO 8501-1 Sa 2½ e um perfil de 65–85 µm Rz em aço padrão em ensaios documentados; os resultados variam conforme o tipo de aço, o grau de ferrugem, a correia e a técnica, e a aceitação frente à especificação do revestimento continua sendo decisão do inspetor. A sequência completa de preparação, da remoção pesada até uma superfície verificada, está descrita no Sistema de Preparação Controlada MontiPower®; a escala de normas está no guia completo das normas de preparação de superfícies.
Principais conclusões
- Primeira divisão: termofixo (cura quimicamente, resistente a solventes) x termoplástico (seca por evaporação, ressolúvel).
- Epóxi para espessura e resistência química; rico em zinco para proteção galvânica; poliuretano/acrílico para intempéries.
- Alquídicos apenas para serviço brando e não alcalino; mástiques para manutenção tolerante; silicone para calor.
- Leia a ficha técnica (sólidos, DFT, vida útil da mistura, janela de repintura, cura, exigência de preparação de superfície) antes do trabalho.
- Toda família depende de uma superfície limpa e com o perfil correto; a química define o teto, a preparação define o piso.
Perguntas frequentes
Qual é a diferença entre revestimentos termofixos e termoplásticos?
Os termofixos curam por uma reação química irreversível e se tornam insolúveis em solventes; epóxis, poliuretanos e silicatos de zinco são exemplos. Os termoplásticos secam por evaporação de solvente ou de água e permanecem ressolúveis; acrílicos, vinílicos e borrachas cloradas são exemplos. Os termofixos geralmente oferecem melhor resistência química e a solventes; os termoplásticos, secagem mais rápida e repintura mais fácil.
Por que os primers ricos em zinco exigem uma preparação de superfície tão boa?
A proteção deles é galvânica: as partículas de zinco precisam estar em contato elétrico com o aço limpo para se corroer de forma sacrificial em seu lugar. Contaminação ou perfil inadequado rompem esse contato e a aderência. Os primers de zinco inorgânico são normalmente especificados sobre aço limpo por jateamento ao metal quase branco (SSPC-SP 10 / Sa 2½) ou sobre uma superfície de limpeza e perfil comparáveis.
Por que o epóxi quase sempre recebe acabamento em áreas externas?
Os epóxis têm excelente aderência e resistência química, mas calcinam e perdem brilho sob UV. Um acabamento de poliuretano ou acrílico protege a intermediária epóxi e traz a cor, a resistência às intempéries e o brilho de que o sistema final precisa. A calcinação é principalmente cosmética, mas corrói a película com o tempo e complica a repintura.
O que os 'sólidos por volume' me dizem?
É a porcentagem do revestimento úmido que permanece como película seca depois que os solventes evaporam. Maior teor de sólidos por volume significa mais película seca por litro, melhor rendimento e, em geral, melhor custo-benefício. É o número a comparar entre produtos, e não o preço por lata, junto com a espessura de película seca recomendada.
Qual revestimento genérico devo usar na manutenção sobre aço imperfeito?
Os epóxis mástique de alumínio são a escolha usual: toleram aço limpo com ferramenta manual ou elétrica e muitos revestimentos existentes em bom estado, formam alta espessura de película e têm baixo VOC. Ainda assim duram mais em uma superfície limpa e perfilada; por isso, remova ferrugem solta, óleo e sais solúveis e ensaie a aderência primeiro em uma área de teste.
Fontes
- Corrosion Alliance, Generic Types of Atmospheric Coatings. corrosionalliance.com
- Corrosion Alliance, Thermoset vs. Thermoplastic Coatings. corrosionalliance.com
- K. Stanczyk, KTA-Tator, Inorganic vs. Organic Zinc Rich Primers: What’s the Difference? (2017). kta.com
- Teknos, Coating system sheet C4.08 Low, zinc-rich (ISO 12944). teknos.com
- MontiPower, fichas técnicas e páginas de produto do Bristle Blaster® (limpeza comparável a ISO 8501-1 Sa 2½ / Sa 3; 65–85 µm Rz em aço API 5L em ensaios documentados).