Resposta curta: os revestimentos intumescentes são revestimentos de proteção passiva contra incêndio que se expandem quando aquecidos, a partir de cerca de 200–250°C, formando uma camada de carvão isolante que retarda a elevação da temperatura do aço estrutural por um período nominal, tipicamente de 30 a 120 minutos. São aplicados sobre um primer aprovado pelo fabricante, que normalmente exige limpeza SSPC-SP 10 / Sa 2½, o perfil de ancoragem de sua ficha técnica e níveis controlados de sais solúveis.
Os revestimentos intumescentes são sistemas de proteção passiva contra incêndio aplicados ao aço estrutural para retardar a elevação de temperatura que faria o aço perder a integridade estrutural em um incêndio. Ao contrário dos sistemas ativos de supressão de incêndio, não precisam de intervenção: respondem automaticamente ao calor, expandindo-se para formar uma camada isolante de carvão carbonáceo sobre o aço. Sua classificação de resistência ao fogo, tipicamente expressa em minutos (30, 60, 90 ou 120), representa o tempo que o aço protegido suporta em um ensaio de fogo padrão antes de atingir sua temperatura limite. Este artigo explica como os intumescentes funcionam, os dois tipos principais e a preparação de superfície que exigem em obras novas e em reparos de ativos em operação. A preparação de superfície importa porque o revestimento deve permanecer aderido ao aço durante toda a sua vida útil e durante o próprio incêndio.
Como funcionam os revestimentos intumescentes?
Os revestimentos intumescentes são inertes em temperaturas normais. Quando aquecidos, tipicamente a partir de cerca de 200–250°C, tem início uma reação química na qual três tipos de ingredientes ativos reagem em sequência:
- Fonte de ácido, tipicamente polifosfato de amônio, se decompõe em temperatura elevada liberando ácido fosfórico.
- Fonte de carbono, um poliálcool como o pentaeritritol, é desidratada pelo ácido para produzir um carvão de carbono.
- Agente de expansão, tipicamente melamina, se decompõe liberando gases inertes que expandem a matriz de carbono em uma espuma estável.
O resultado é um carvão carbonáceo multicelular que se expande muitas vezes a espessura original do revestimento; uma razão de expansão de cerca de 50:1 é típica para produtos de filme fino, dependendo da formulação e da exposição ao fogo. Esse carvão tem condutividade térmica muito baixa e isola o aço abaixo dele. Sua eficácia depende de permanecer íntegro e aderido ao aço durante todo o incêndio, o que exige que o sistema tenha sido aplicado sobre aço devidamente preparado, com aderência adequada.
Os sistemas intumescentes de filme fino geralmente têm três componentes: um primer, uma demão-base (a parte que reage no incêndio) e um selante ou acabamento. Podem ser aplicados no local ou fora do local, em oficina.
Revestimentos intumescentes celulósicos versus de hidrocarboneto
Os dois principais tipos de revestimentos intumescentes de proteção contra incêndio são projetados para cenários de incêndio diferentes, e suas características de desempenho diferem significativamente:
| Parâmetro | Intumescente celulósico | Intumescente de hidrocarboneto |
|---|---|---|
| Tipo de incêndio | Incêndios celulósicos (em edificações) | Incêndios em poça e incêndios em jato de hidrocarbonetos: elevação mais rápida da temperatura, temperaturas mais altas |
| Curva de incêndio padrão | ISO 834 (celulósica) / BS 476 | UL 1709 (incêndio em poça) / ISO 22899 (incêndio em jato) |
| Temperatura do forno aos 30 min | ~840°C (ISO 834) | ~1.100°C |
| Faixa típica de DFT | Filme fino, geralmente até alguns milímetros | Filme espesso, tipicamente de vários milímetros até cerca de 25 mm, conforme o produto |
| Método de aplicação | Pulverização airless (oficina ou local) | Pulverização airless; componente plural para sistemas mais espessos |
| Principais mercados | Construção comercial e residencial; estruturas de aço em edificações | Petróleo e gás; plataformas offshore; processamento petroquímico |
| Acabamento comum | Selante ou acabamento para aparência e proteção contra umidade | Acabamento exigido em offshore; omitido em algumas aplicações industriais |
| Classificações de resistência ao fogo disponíveis | 30, 60, 90, 120 minutos | Classificações para incêndio em poça e em jato, conforme o produto |
Temperatura crítica do aço e classificação de resistência ao fogo
O aço estrutural começa a perder resistência acima de cerca de 400°C. Métodos de projeto simplificados frequentemente assumem uma temperatura limite (crítica) de cerca de 550°C para elementos de aço-carbono carregados, mas o valor real depende da norma de projeto, da razão de carga e do tipo de elemento; o steelconstruction.info, por exemplo, indica 620°C como temperatura limite padrão para a proteção intumescente de filme fino de algumas vigas celulares. O aço desprotegido, especialmente seções leves, pode atingir essas temperaturas rapidamente, particularmente em um incêndio de hidrocarbonetos. A proteção intumescente contra incêndio retarda o momento em que o aço atinge sua temperatura limite.
A classificação de resistência ao fogo exigida (minutos) e a espessura do revestimento para um dado elemento estrutural dependem de:
- Os requisitos regulatórios da edificação ou instalação (códigos de obras, requisitos de safety case offshore)
- O fator de seção (Hp/A) do elemento de aço: a razão entre o perímetro aquecido e a área da seção transversal. Seções mais leves (maior Hp/A) aquecem mais rápido e precisam de revestimentos intumescentes mais espessos para obter a mesma classificação que seções mais pesadas.
- O cenário de incêndio de projeto: celulósico ou de hidrocarboneto; incêndio em poça ou em jato
- A temperatura limite do aço adotada no projeto
Que preparação de superfície os revestimentos intumescentes exigem?
O requisito de preparação de superfície dos revestimentos intumescentes é determinado pela necessidade de aderência durante toda a vida útil do revestimento e, de forma crítica, durante o próprio incêndio. Um revestimento intumescente que se descola do aço antes de desenvolver plenamente seu carvão não fornecerá a proteção contra incêndio nominal, e a preparação deficiente é uma causa comum de descolamento em serviço.
Grau de limpeza
A SSPC-SP 10 / ISO 8501-1 Sa 2½ (jateamento ao metal quase branco) é a preparação de superfície mínima usual para sistemas intumescentes tanto na construção comercial quanto em aplicações offshore e industriais, porque é o que a maioria dos primers aprovados exige. Alguns produtos celulósicos de filme fino usados em ambientes internos de baixa corrosividade aceitam SP 6 / Sa 2, mas a SP 10 é o padrão e deve ser especificada, a menos que a ficha técnica do produto permita expressamente um grau inferior. Não especifique um grau de preparação inferior ao exigido pela ficha técnica: as classificações de resistência ao fogo e as aprovações do sistema baseiam-se no sistema ensaiado aplicado conforme prescrito pelo fabricante. Os graus são explicados em nosso guia completo das normas de preparação de superfícies e no guia da SSPC-SP 10.
Perfil de ancoragem
Um perfil de ancoragem na faixa de aproximadamente 40–75 µm é típico para os primers usados sob sistemas intumescentes. Verifique o requisito exato na ficha técnica do primer. O perfil é medido com fita réplica conforme a ASTM D4417 Método C ou com micrômetro de profundidade conforme o Método B; veja o guia de campo para medição do perfil de ancoragem.
Compatibilidade do primer
A maioria dos sistemas intumescentes não é aplicada diretamente sobre aço nu; exigem uma demão de primer compatível. O primer deve ser especificamente aprovado pelo fabricante do revestimento intumescente: um primer incompatível pode perder aderência quando aquecido ou interferir na formação do carvão em um incêndio. Em ambientes corrosivos (offshore, atmosférico C4–C5), normalmente se usa um primer rico em zinco ou epóxi de alto desempenho sob o intumescente. A documentação de aprovação do sistema do fabricante do intumescente deve listar o produto de primer específico como aprovado. Como a escolha do primer e a preparação interagem entre as famílias de revestimentos é tratado em revestimentos de alto desempenho e sua preparação de superfície.
Contaminação por sais solúveis
Sais solúveis retidos sob o primer causam empolamento osmótico e perda de aderência, o que é tão danoso sob um sistema de proteção contra incêndio quanto sob qualquer revestimento anticorrosivo. Tome o limite da ficha técnica do primer e da especificação do projeto e ensaie com o método do patch Bresle (ISO 8502-6/-9) antes de aplicar o primer. Como referência, a IMO PSPC admite 50 mg/m² (5 µg/cm²) de equivalente NaCl para revestimentos de tanques de lastro, e as especificações para imersão ou alta corrosividade são geralmente mais rigorosas que as atmosféricas brandas. Atenção às unidades: mg/m² e µg/cm² diferem por um fator de dez. Veja contaminação por sais solúveis e falha de revestimento.
Como os revestimentos intumescentes são mantidos e reparados em ativos em operação?
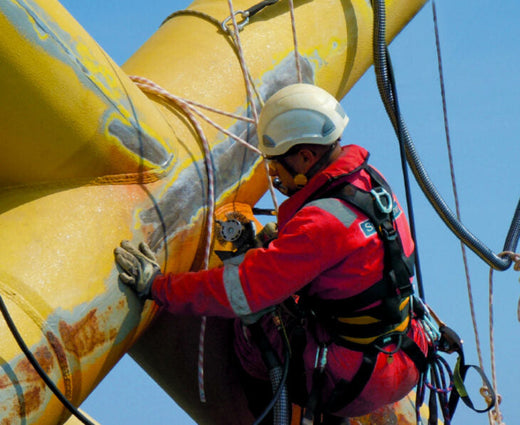
Os revestimentos intumescentes exigem inspeção e manutenção periódicas, particularmente em ambientes offshore e industriais, onde danos mecânicos, corrosão e intemperismo degradam o revestimento ao longo do tempo. A manutenção em ativos em operação enfrenta as mesmas restrições de qualquer outro sistema de revestimento industrial de alto desempenho: classificações ATEX, operações ativas e espaços confinados limitam o uso do jateamento convencional.
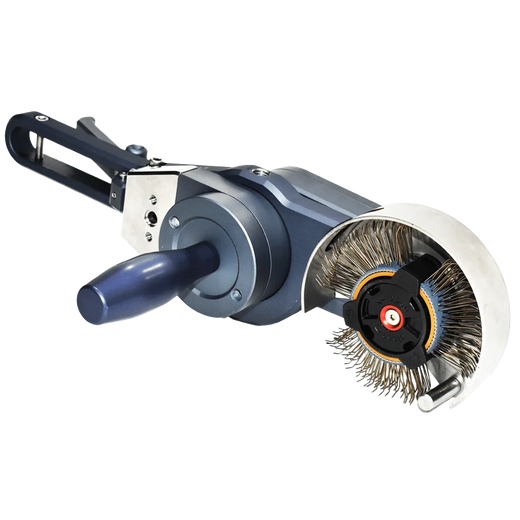
Para o reparo pontual de revestimentos intumescentes em estruturas offshore ou industriais em operação, a limpeza com ferramenta elétrica até o metal nu SSPC-SP 11 é comumente especificada para as áreas de reparo, sujeita ao procedimento de reparo do fabricante. Onde o sistema original exige limpeza de grau de jateamento, o Bristle Blaster® produz limpeza comparável à SSPC-SP 10 / Sa 2½ com perfil de ancoragem de 65–85 µm Rz em aço padrão em ensaios documentados, sem abrasivo solto; os resultados variam conforme o grau do aço, o grau de ferrugem, a correia e a técnica. O Bristle Blaster® Pneumatic foi avaliado conforme a ATEX como equipamento da Categoria 2 para atmosferas de gás explosivo em zona 1 e de poeira explosiva em zona 21, o que atende à manutenção em áreas classificadas de plataformas offshore e instalações de processamento.
Qualquer reparo de revestimento intumescente deve usar o sistema aprovado pelo fabricante da aplicação original; misturar produtos intumescentes de fabricantes diferentes no mesmo sistema não é aceitável. O reparo deve ser documentado e a espessura reparada verificada em relação à especificação original de proteção contra incêndio.
Principais conclusões
- Os revestimentos intumescentes protegem o aço estrutural em incêndios expandindo-se em um carvão carbonáceo isolante que retarda o momento em que o aço atinge sua temperatura limite. As classificações de resistência ao fogo (tipicamente 30–120 minutos) são específicas do produto e da seção.
- Existem dois tipos principais: celulósico (incêndios em edificações; filme fino) e de hidrocarboneto (incêndios em poça e em jato; filme espesso). Não são intercambiáveis.
- SSPC-SP 10 / Sa 2½ é a preparação de superfície mínima usual, determinada pelo primer aprovado. Especifique o que a ficha técnica exige, não menos.
- O sistema intumescente deve usar um primer especificamente aprovado pelo fabricante do intumescente.
- Os reparos em ativos em operação, incluindo zonas ATEX e espaços confinados, são comumente preparados conforme a SP 11 ou até uma limpeza comparável à SP 10, alcançável com ferramentas de impacto sem abrasivo.
Perguntas frequentes
Que preparação de superfície os revestimentos intumescentes precisam?
A preparação segue o primer aprovado pelo fabricante, na maioria das vezes SSPC-SP 10 / ISO 8501-1 Sa 2½ com o perfil de ancoragem indicado na ficha técnica do primer, comumente na faixa de 40–75 µm. Alguns produtos de filme fino para interiores secos aceitam SP 6 / Sa 2. Os sais solúveis também devem ser ensaiados e mantidos dentro do limite especificado antes da aplicação do primer.
Os revestimentos intumescentes podem ser aplicados diretamente sobre aço nu?
Em geral, não. A maioria dos sistemas intumescentes é construída a partir de um primer compatível, da demão-base intumescente reativa e, quando necessário, de um selante ou acabamento. O primer deve ser aprovado pelo fabricante do intumescente, porque um primer incompatível pode perder aderência ou interferir na formação do carvão em um incêndio.
Qual é a diferença entre intumescentes celulósicos e de hidrocarboneto?
Os intumescentes celulósicos (de filme fino) protegem o aço de edificações contra incêndios padrão conforme a ISO 834 e são aplicados em espessura relativamente baixa. Os intumescentes de hidrocarboneto (geralmente à base de epóxi, de filme espesso) são projetados para incêndios em poça e em jato em plantas de petróleo, gás e petroquímicas, ensaiados em curvas como a UL 1709 e a ISO 22899. Não são intercambiáveis.
Como o aço é preparado para reparos de intumescente em uma planta em operação?
As áreas de reparo são comumente preparadas conforme a limpeza com ferramenta elétrica até o metal nu SSPC-SP 11, ou até uma limpeza comparável à SP 10 / Sa 2½ quando o sistema original a exige. Ferramentas de impacto sem abrasivo, como o Bristle Blaster®, fazem isso sem confinamento de jateamento; a versão pneumática é avaliada conforme a ATEX para gás em zona 1 e poeira em zona 21.
Artigos relacionados
Fontes
- SCI / steelconstruction.info, Fire protecting structural steelwork (temperatura de reação do intumescente, razão de expansão, componentes do sistema de filme fino, temperaturas limite). steelconstruction.info
- KTA-Tator, Industry Standards for Surface Preparation. kta.com
- SSPC-SP 11, Power Tool Cleaning to Bare Metal.
- IMO Resolution MSC.215(82), Performance Standard for Protective Coatings (PSPC), Tabela 1. PDF
- MontiPower, dados de produto do Bristle Blaster® e página Segurança na preparação de superfícies (avaliação ATEX do Bristle Blaster® Pneumatic).