Resposta curta: os revestimentos de proteção contra a corrosão dividem-se em três famílias. Os revestimentos metálicos, como a galvanização a quente e a aspersão térmica, acrescentam uma camada metálica sacrificial ou de barreira; os revestimentos orgânicos, como as tintas epóxi e de poliuretano, formam uma película de ligante, pigmentos e cargas; as camadas de conversão, como a fosfatização, a cromatização e a anodização, convertem quimicamente a superfície do substrato. Todos dependem de uma preparação de superfície correta.
A proteção contra a corrosão raramente é uma única demão de tinta. Na prática, é uma pilha de camadas projetadas, cada uma com uma função específica. Este artigo explica as três famílias de revestimentos de proteção contra a corrosão, o que há dentro de um primer, a preparação de superfície que cada família exige e por que a superfície subjacente precisa estar correta antes de qualquer uma delas ser aplicada.
Três famílias de proteção
A maioria dos sistemas de proteção contra a corrosão se enquadra em uma de três famílias. Os revestimentos metálicos colocam uma camada sacrificial ou de barreira de um metal diferente sobre o substrato: galvanização a quente, aspersão térmica (de metal), revestimentos eletrodepositados e camadas depositadas por vapor pertencem a esse grupo. Os revestimentos orgânicos são tintas, esmaltes e revestimentos internos: um ligante que carrega pigmentos e cargas, curado em uma película contínua. As camadas de conversão transformam quimicamente uma fina camada superficial do próprio substrato em uma superfície mais resistente à corrosão e de melhor ligação. A fosfatização (fosfato de ferro ou de zinco), a cromatização (cromato amarelo ou verde) e a anodização (oxidação eletroquímica, comum em alumínio e titânio) são os principais caminhos. Para os mecanismos subjacentes, veja nosso guia sobre o que é corrosão e como preveni-la.
Revestimentos metálicos na prática
Galvanização a quente
Na galvanização a quente, o aço fabricado é imerso em zinco fundido a cerca de 435–455 °C, formando camadas de liga zinco-ferro ligadas metalurgicamente ao aço. O zinco protege de duas maneiras: como barreira e de forma sacrificial, corroendo-se de preferência ao aço exposto em riscos e bordas de corte. A preparação de superfície faz parte do processo: o aço é desengordurado, decapado em ácido para remover carepa de laminação e ferrugem e fluxado, porque o zinco não reage com uma superfície de aço suja. Mais informações em nosso artigo sobre aço galvanizado.
Aspersão térmica (metalização)
O zinco, o alumínio ou o zinco-alumínio por aspersão térmica é aplicado no local ou em oficina, fundindo arame ou pó e pulverizando-o sobre o aço. Ao contrário da galvanização, a ligação é mecânica, de modo que o revestimento depende muito da superfície: as orientações da AMPP pedem aço livre de óleo e graxa (SSPC-SP 1) e limpo por jateamento abrasivo, tipicamente até SSPC-SP 10/NACE No. 2 para serviço atmosférico e SSPC-SP 5/NACE No. 1 para imersão, com um perfil agudo e angular de cerca de 65–125 µm (2,5–5,0 mil). As pesquisas sobre alternativas continuam; um estudo de 2019 examinou o bristle blasting como preparação do substrato para aspersão térmica, mas é a especificação aplicável que decide quais métodos são aceitáveis.
Primers ricos em zinco
Os primers ricos em zinco ficam entre as famílias metálica e orgânica: uma alta carga de pó de zinco em um ligante orgânico (epóxi) ou inorgânico (silicato) dá proteção galvânica a partir de uma película de tinta. Nosso artigo sobre corrosão galvânica e primers ricos em zinco explica como funciona essa ação sacrificial e por que ela exige aço limpo e perfilado para haver contato elétrico.
O que realmente há dentro de um primer
Um primer não é um único ingrediente. É formado por ligante, pigmentos e cargas trabalhando juntos, muitas vezes sobre uma camada de conversão ou metálica que fornece parte do desempenho de longo prazo. Cada componente tem uma função:
- Ligante (por exemplo, epóxi, poliuretano, alquídico ou silicato): mantém a película coesa e proporciona aderência ao substrato.
- Pigmentos: desempenham a função inibidora da corrosão ou de barreira. O pó de zinco protege de forma sacrificial, pigmentos inibidores como o fosfato de zinco retardam a reação de corrosão, e pigmentos lamelares como o óxido de ferro micáceo ou as escamas de alumínio alongam o caminho da água e do oxigênio.
- Cargas (extensores): controlam a espessura de película, o custo e as propriedades mecânicas.
- Solventes ou água: permitem a aplicação e depois evaporam. Não contribuem em nada para a proteção.
Para um guia prático das químicas de ligantes, veja tipos genéricos de revestimentos protetores.
Camadas de conversão e a questão do cromato
As camadas de conversão são finas e, por isso, são usadas principalmente como pré-tratamento que melhora a aderência e a resistência à corrosão sob a película de uma tinta ou pintura em pó subsequente, e não como proteção isolada em ambientes severos. A fosfatização é comum em aço antes da pintura ou da pintura em pó; a anodização é o caminho padrão em alumínio.
A cromatização tem sofrido pressão regulatória por se basear em cromo hexavalente. Na UE, o trióxido de crômio e vários cromatos e dicromatos usados nesses processos foram incluídos no Anexo XIV do REACH com data limite de 21 de setembro de 2017, de modo que só podem ser usados mediante autorização. Muitos usuários migraram para alternativas trivalentes ou isentas de cromo. Ativos mais antigos, particularmente nos setores aeroespacial e ferroviário, ainda têm revestimentos contendo cromato, e sua remoção exige controle de poeira e equipamentos de proteção; veja nossa página sobre a remoção segura de revestimentos com cromo-6.
Preparação de superfície por família de proteção
| Família de proteção | Preparação de superfície típica | Observações |
|---|---|---|
| Galvanização a quente | Desengorduramento, decapagem ácida e fluxagem na planta de galvanização | As áreas sem revestimento aparecem imediatamente após a retirada do banho |
| Aspersão térmica (zinco, alumínio) | SSPC-SP 1 e, em seguida, jateamento abrasivo até SSPC-SP 10 (atmosférico) ou SSPC-SP 5 (imersão) | Perfil agudo e angular de cerca de 65–125 µm (2,5–5,0 mil) |
| Revestimentos orgânicos (alto desempenho) | Conforme indicado na ficha técnica do produto, comumente ISO 8501-1 Sa 2½ / SSPC-SP 10 com um perfil especificado | Revestimentos de manutenção tolerantes à superfície podem aceitar St 3 ou SSPC-SP 11 |
| Camadas de conversão | Limpeza química e desengorduramento na linha de tratamento | Específico do substrato: fosfatização em aço, anodização em alumínio |
Por que o substrato sempre vem primeiro
Nenhum desses sistemas, seja metálico, orgânico ou de conversão, superará o desempenho da superfície sobre a qual é aplicado. Contaminação, carepa de laminação, corrosão existente ou um perfil de ancoragem inadequado comprometerão uma camada de conversão de cromato tão facilmente quanto comprometem um epóxi bicomponente. É por isso que uma boa especificação de revestimento começa com uma norma de preparação de superfície (tipicamente ISO 8501-1 ou SSPC/AMPP), e não com o revestimento em si.
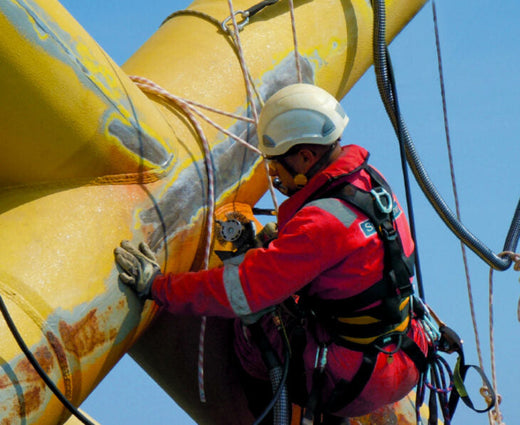
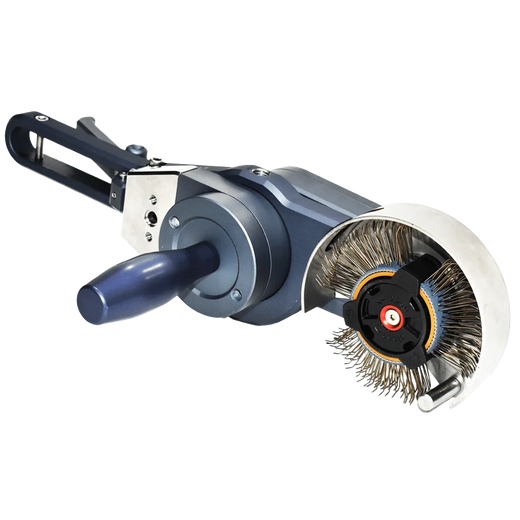
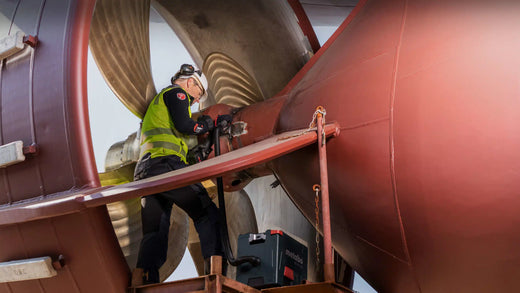
Para a manutenção de campo de sistemas orgânicos, em que o jateamento muitas vezes é impraticável, o Bristle Blaster® proporciona limpeza comparável a ISO 8501-1 Sa 2½ / SSPC-SP 10 com perfil de ancoragem de 65–85 µm Rz em aço padrão em ensaios documentados, sem abrasivo solto. Os resultados variam conforme o tipo de aço, o grau de ferrugem, a correia e a técnica, e correias de aço inoxidável são usadas em substratos de alumínio e aço inoxidável para evitar contaminação. Veja nosso Sistema de Preparação Controlada para saber como as ferramentas MontiPower® deixam um substrato pronto para a via de proteção exigida por uma especificação, e nosso guia prático de proteção contra a corrosão em estruturas de aço para saber como esses sistemas são especificados no campo.
Perguntas frequentes
Quais são os três principais tipos de revestimento de proteção contra a corrosão?
Revestimentos metálicos (galvanização a quente, aspersão térmica, eletrodeposição), revestimentos orgânicos (tintas, esmaltes e revestimentos internos formados por ligante, pigmentos e cargas) e camadas de conversão (fosfatização, cromatização, anodização). Muitos sistemas os combinam, por exemplo uma base rica em zinco ou galvanizada sob um sistema de tinta epóxi e poliuretano, ou uma camada de fosfato ou anodizada sob uma pintura em pó.
Os revestimentos galvanizados e por aspersão térmica precisam de preparação de superfície?
Sim. Na galvanização a quente, o aço é desengordurado, decapado em ácido e fluxado, porque o zinco não reage com uma superfície suja. O zinco ou o alumínio por aspersão térmica exige jateamento abrasivo até SSPC-SP 10 para serviço atmosférico ou SSPC-SP 5 para imersão, com um perfil agudo e angular de cerca de 65–125 µm (2,5–5,0 mil).
Os revestimentos de conversão de cromato ainda são permitidos?
Os compostos de cromo hexavalente usados na cromatização, incluindo o trióxido de crômio e os dicromatos de sódio e de potássio, constam do Anexo XIV do REACH na UE com data limite de 21 de setembro de 2017; portanto, a continuação do uso exige autorização. Muitos usuários migraram para alternativas trivalentes ou isentas de cromo. Revestimentos antigos que contêm cromato devem ser removidos com controle de poeira e EPI.
Qual revestimento protege melhor o aço?
Não existe um único melhor revestimento. O sistema certo depende da exposição (atmosférica, zona de respingos, imersão, enterrado), da vida útil exigida, de se o trabalho é obra nova ou manutenção e de qual preparação de superfície é realisticamente possível no local. Um sistema bem aplicado e adequado ao seu ambiente supera um produto premium aplicado sobre uma superfície mal preparada.
Fontes
- American Galvanizers Association, The HDG Process (desengorduramento, decapagem, fluxagem; temperatura do banho). galvanizeit.org
- AMPP, How to Inspect Thermal Spray Zinc Metalizing (2021; SSPC-SP 5/SP 10, perfil angular de 2,5–5,0 mil). ampp.org
- Regulamento (UE) n.º 348/2013 da Comissão que altera o Anexo XIV do REACH (trióxido de crômio e cromatos; data limite de 21 de setembro de 2017). legislation.gov.uk
- Corrosion Alliance, Principles of Corrosion. corrosionalliance.com
- MontiPower, fichas técnicas do Bristle Blaster® (limpeza comparável a Sa 2½ / SSPC-SP 10; 65–85 µm Rz em aço padrão em ensaios documentados; correias de aço inoxidável para metais não ferrosos).