Resposta curta: O RepaKORR foi um projeto de pesquisa alemão, financiado pelo Ministério Federal da Educação e Pesquisa (BMBF) e coordenado pela Muehlhan, que desenvolveu conceitos de reparo para revestimentos anticorrosivos em estruturas eólicas offshore. Analisou por que os revestimentos falham, qualificou revestimentos de reparo com ensaios de envelhecimento acelerado, impacto e abrasão e definiu uma sequência de reparo em campo em cinco etapas, na qual a preparação mecânica da superfície com uma ferramenta rotativa de cerdas é uma etapa central.
Este resumo aborda quem conduziu o RepaKORR, o que sua análise de danos constatou, a sequência de reparo em campo offshore que ele estabeleceu, os ensaios mecânicos usados para qualificar revestimentos de reparo e o que os resultados significam para a preparação de superfícies em ativos de energia eólica e renovável.
O projeto
O RepaKORR (“Repair systems and concepts for anticorrosive coatings of offshore wind structures”, ou seja, sistemas e conceitos de reparo para revestimentos anticorrosivos de estruturas eólicas offshore) foi financiado pelo Ministério Federal alemão da Educação e Pesquisa (BMBF, projeto 03X3570A) e coordenado pela Muehlhan AG. Reuniu a Muehlhan AG (procedimentos de aplicação), o Fraunhofer IFAM (qualificação e verificação; proteção temporária), a Sika Deutschland (materiais de reparo), a AirRobot (drone de inspeção), a Corroconsult (avaliação de danos), a RETC (questões regulatórias e ambientais) e a WeserWind (projeto e logística), com a fabricante de turbinas Senvion como parceira associada. O Fraunhofer informou que os conceitos deveriam estar prontos para implementação até março de 2016; os resultados foram apresentados em sessões do setor e em conferências em 2016–2017.
A motivação foi o custo. Segundo o Fraunhofer, reparar revestimentos offshore pode custar vários milhares de euros por metro quadrado, contra cerca de € 20–30 por metro quadrado para um trabalho comparável em terra — de modo que um reparo que falha cedo é muito caro. Paralelamente aos procedimentos de reparo, o projeto trabalhou em películas protetoras temporárias para o intervalo entre a preparação da superfície e o revestimento, e na inspeção por drone.
Por que os revestimentos offshore falham
Ao analisar os danos aos revestimentos em estruturas do tipo plataforma, o projeto atribuiu as falhas aproximadamente a: danos mecânicos (~30%), projeto desfavorável (~30%), revestimento insuficiente (~24%), soldagem (~11%) e ambiente (~5%). Grande parte dos danos mecânicos e relacionados ao projeto ocorre exatamente nos locais mais difíceis de inspecionar, jatear, pintar e reparar — cantos, aberturas, conexões e áreas de acesso precário, como também reconhecido na ISO 12944-3.
A sequência de reparo em campo offshore
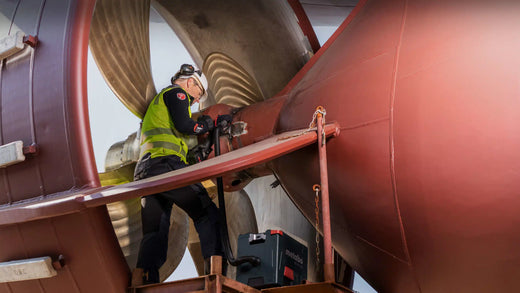
O projeto definiu um procedimento de reparo em campo em cinco etapas para estruturas offshore, executado em grande parte por técnicos em acesso por corda:
- Acesso e proteção / enclausuramento — alcançar e envolver as áreas externas e acessar as seções internas.
- Lavagem com água em alta pressão — remover sujeira, impurezas e sais solúveis (notadamente cloretos) do substrato — veja por que a contaminação por sais solúveis causa falha do revestimento.
- Limpeza por jateamento — jateamento úmido nas zonas atmosférica, de respingo e de variação de maré, seguido de limpeza fina.
- Ferramentas elétricas — remoção do revestimento e criação de perfil com uma escova rotativa de cerdas, remoção de ferrugem com esmerilhadeira, remoção de carepa e ferrugem com martelo de agulhas e limpeza de cordões de solda com escova elétrica.
- Aplicação da tinta — com rolo, cartucho ou pincel.
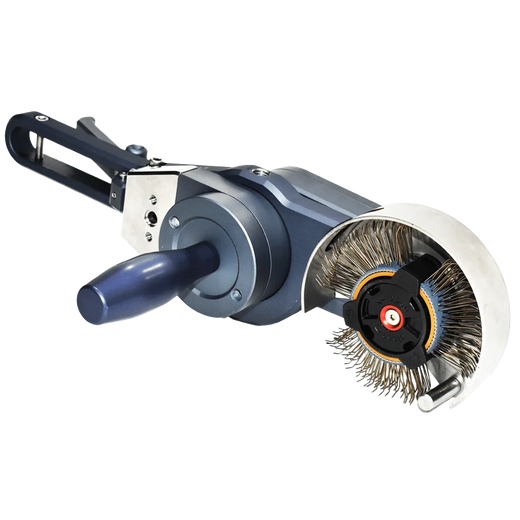
A etapa 4 é onde a preparação mecânica da superfície se justifica: em áreas confinadas, de acesso limitado e na zona de respingo, onde o jateamento úmido é impraticável, uma ferramenta rotativa de cerdas remove o revestimento falho e gera o perfil de ancoragem em uma única etapa sem abrasivo — o mesmo princípio do Bristle Blaster®. O Bristle Blaster® Pneumatic da MontiPower®, totalmente acionado a ar e avaliado conforme ATEX para a zona 1 de gás e a zona 21 de poeira, produz limpeza comparável a Sa 2½ com um perfil Rz de 65–85 µm em testes documentados em aço padrão; os resultados variam conforme o tipo de aço, o grau de ferrugem, a correia e a técnica. Para danos localizados, veja a preparação para reparo pontual.
Qualificação dos revestimentos de reparo
O Fraunhofer IFAM submeteu revestimentos de reparo candidatos a envelhecimento acelerado e aos ensaios mecânicos usados para certificação, incluindo:
- Resistência ao impacto (queda de peso, ASTM G14): superior a 3,4 J para áreas fora de convés e superior a 5,6 J para conveses e para a zona de respingo do embarque de barcos.
- Resistência à abrasão (Taber, ASTM D4060): perda de espessura do revestimento inferior a 50 µm por 1.000 ciclos.
Juntamente com as categorias de corrosividade da ISO 12944, esses critérios definem se é possível esperar que um sistema de reparo aplicado em condições de campo offshore tenha durabilidade. Os reparos abaixo da linha d'água são um desafio à parte — veja a pesquisa do Fraunhofer sobre reparo subaquático de revestimentos com ROV.
A conclusão para a preparação de superfícies
Um revestimento de reparo só é tão durável quanto a superfície sobre a qual é aplicado. O procedimento de campo do RepaKORR mostra por que a preparação mecânica sem abrasivo — remoção do revestimento e criação de perfil em uma única etapa — é parte consolidada do kit de reparo offshore, especialmente onde o jateamento abrasivo não alcança ou não pode ser usado. Saiba mais sobre a preparação de superfícies naval e offshore.
O que mostraram os ensaios de envelhecimento acelerado
Em um estudo apresentado em Nuremberg em abril de 2017, o Fraunhofer IFAM e a Muehlhan testaram como a preparação da superfície e o revestimento de reparo, em conjunto, determinam a duração de um reparo. Painéis de aço com um sistema offshore "antigo" (epóxi 2 × 300 µm mais uma camada de acabamento acrílico-poliuretânica de 80 µm), previamente danificados com delaminação e corrosão do aço, foram preparados de três maneiras e revestidos novamente com um revestimento de referência e três revestimentos de reparo recém-desenvolvidos.
| Preparação da superfície | Rugosidade Rz | Grau de preparação | Painéis |
|---|---|---|---|
| Esmerilhamento (elétrico, disco de corindo P60, 8.800 rpm) | 35 ± 4 µm | St 2 | 12 |
| Bristle Blaster® (elétrico, 2.200 rpm, sem abrasivo) | 53 ± 14 µm | Equivalente a Sa 2½ | 36 |
| Jateamento abrasivo (granada 0,2–0,6 mm, 7 bar) | 81 ± 13 µm | Sa 2½ | 12 |
Os revestimentos de reparo exigiam uma rugosidade de pelo menos Rz 30 µm (Rz 50 µm para o epóxi de referência) e preparação até Sa 2½ ou, para a preparação mecânica localizada, P Ma (ISO 8501-2). Todos os painéis foram então envelhecidos conforme a ISO 20340: ciclos de UV e condensação, névoa salina neutra e choque térmico a −20 °C. Em seguida, foram medidas a resistência ao arrancamento e a progressão da ferrugem a partir do dano.
O que os pesquisadores concluíram:
- Tanto o sistema de revestimento quanto o método de preparação da superfície tiveram efeito extremamente significativo (p < 0,001) sobre a resistência ao arrancamento e a progressão da ferrugem.
- Quanto à resistência ao arrancamento, os dois fatores também interagiram, e o esmerilhamento alterou as tendências.
- O revestimento de reparo recém-desenvolvido superou o de referência em progressão da ferrugem e resistência ao arrancamento, independentemente da espessura da película.
- A limpeza por jateamento deu um desempenho nitidamente melhor, mas nem sempre é viável offshore. Onde não pode ser usada, recomenda-se uma espessura de película maior.
Decorrem daí dois pontos práticos. Primeiro, o esmerilhamento deixou um perfil de 35 µm em St 2, abaixo da rugosidade exigida pelo revestimento de reparo de referência; o Bristle Blaster® alcançou 53 µm em um grau equivalente a Sa 2½ sem nenhum abrasivo. Segundo, no procedimento de campo da própria Muehlhan, "remoção do revestimento e criação de perfil com escova rotativa (Monti)" é a etapa com ferramenta elétrica usada onde o jateamento não é possível.
Por que isso importa
Offshore, um reparo que falha cedo custa muitas vezes mais do que fazê-lo certo da primeira vez. Escolher um método de preparação que cria perfil, em vez de um que apenas polisse, é prevenção, e não remédio. Mantém o abrasivo fora do mar, onde o meio de jateamento não pode ser contido (Planeta), reduz o equipamento e a exposição necessários para os técnicos em altura e na zona de respingo (Pessoas) e dá às equipes de reparo um método medido por pesquisa independente (Potência).
Perguntas frequentes
O que foi o projeto RepaKORR?
O RepaKORR foi um projeto de pesquisa alemão sobre sistemas e conceitos de reparo para revestimentos anticorrosivos em estruturas eólicas offshore. Financiado pelo Ministério Federal da Educação e Pesquisa e coordenado pela Muehlhan AG, combinou avaliação de danos, materiais de reparo, procedimentos de aplicação, inspeção por drone e qualificação de revestimentos pelo Fraunhofer IFAM.
Por que os revestimentos em estruturas eólicas offshore falham?
A análise do RepaKORR de estruturas do tipo plataforma atribuiu os danos aos revestimentos a danos mecânicos (cerca de 30%), projeto desfavorável (cerca de 30%), revestimento insuficiente (cerca de 24%), soldagem (cerca de 11%) e ambiente (cerca de 5%). Grande parte ocorre em cantos, aberturas, conexões e áreas de acesso precário, que também são as mais difíceis de reparar.
Quais ensaios foram usados para qualificar os revestimentos de reparo?
O Fraunhofer IFAM combinou envelhecimento acelerado com ensaios mecânicos: impacto por queda de peso conforme a ASTM G14, com mais de 3,4 J para áreas fora de convés e mais de 5,6 J para conveses e zonas de respingo de embarque de barcos, e abrasão Taber conforme a ASTM D4060, com perda de espessura inferior a 50 µm por 1.000 ciclos.
Onde o bristle blasting se encaixa no reparo de revestimentos offshore?
Na etapa com ferramentas elétricas, após a lavagem e onde o jateamento úmido é impraticável. Uma ferramenta rotativa de cerdas remove o revestimento falho e cria um perfil de ancoragem em uma única etapa sem abrasivo, o que é adequado a áreas confinadas, de acesso limitado e de zona de respingo trabalhadas em acesso por corda. Em áreas perigosas, usa-se uma ferramenta pneumática avaliada conforme ATEX.
Este artigo resume, para referência, pesquisas apresentadas publicamente do projeto RepaKORR. A MontiPower não foi parceira formal do projeto; as ferramentas de escova rotativa MONTI aparecem na etapa de aplicação offshore documentada do projeto.
Fontes
- Fraunhofer-Gesellschaft, Long-lasting rust protection for offshore wind turbines (notícia de pesquisa, fevereiro de 2016). fraunhofer.de
- Muehlhan AG, Durable Coatings Offshore (apresentação, 2016); Fraunhofer IFAM, ensaios de envelhecimento acelerado de revestimentos de retoque offshore (apresentação). Documentos do projeto em arquivo na MontiPower.
- ISO 12944-3:2017, Corrosion protection of steel structures by protective paint systems — Part 3: Design considerations. iso.org
- ASTM G14, Standard Test Method for Impact Resistance of Pipeline Coatings (Falling Weight Test). astm.org
- ASTM D4060, Standard Test Method for Abrasion Resistance of Organic Coatings by the Taber Abraser. astm.org