Resposta curta: Revestimentos industriais são sistemas de proteção como epóxis, primers ricos em zinco, poliuretanos, metais aspergidos termicamente, intumescentes, silicones para altas temperaturas e poliureias. Cada família tem seu próprio requisito de preparação de superfícies, definido pelo primer e pela ficha técnica do produto. A maioria dos sistemas de alto desempenho pede SSPC-SP 10 / Sa 2½ com um perfil de ancoragem definido; a aspersão térmica exige de SP 10 a SP 5.
Revestimentos industriais são sistemas de revestimento protetor aplicados a aço e outros substratos em ambientes de manufatura, processamento, energia, naval e infraestrutura para prevenir a corrosão, resistir a ataques químicos, suportar temperaturas elevadas ou oferecer proteção passiva contra incêndio. Diferentemente das tintas arquitetônicas, são selecionados por seu desempenho mensurável em condições de serviço definidas, e cada tipo de sistema traz requisitos específicos de preparação de superfícies que devem ser atendidos antes da aplicação. Este guia aborda as principais famílias de revestimentos, o grau de preparação e o perfil de que cada uma normalmente precisa, como funcionam os sistemas multicamadas e os métodos usados para atender a esses requisitos. Escolher a preparação de superfícies errada para um sistema de revestimento industrial é uma das formas mais certeiras de fazê-lo falhar antes do previsto.
Os principais tipos de sistemas de revestimentos industriais
Revestimentos epóxi
Os revestimentos epóxi de dois componentes estão entre as tecnologias de revestimentos industriais mais especificadas. Consistem em um componente de resina epóxi (Parte A) e um endurecedor de poliamina ou poliamida (Parte B) que se reticulam na mistura para formar uma película densa e quimicamente resistente. Características principais:
- Excelente aderência ao aço devidamente preparado
- Forte proteção por barreira contra a penetração de água, oxigênio e cloretos
- Resistentes a muitos ácidos, álcalis e solventes
- Resistência limitada a UV — os epóxis calcinam sob a luz solar; por isso, aplica-se uma camada de acabamento em poliuretano ou poliaspártico onde a resistência a UV importa
- Espessura de película seca tipicamente de 100–400 µm por demão nos sistemas de alta espessura
Preparação de superfícies: SSPC-SP 10 / Sa 2½ é típico para aplicações de alto desempenho. Os epóxis mastique tolerantes à superfície são formulados para aceitar graus inferiores, como SSPC-SP 6 / Sa 2, e alguns aceitam limpeza manual ou com ferramentas elétricas (SSPC-SP 2/SP 3) na manutenção. Perfil de ancoragem: tipicamente 40–100 µm conforme a ficha técnica (TDS) do produto.
Primers ricos em zinco
Os primers ricos em zinco protegem o aço por proteção catódica (galvânica). Com alto teor de zinco na película seca (comumente especificado de cerca de 65% a mais de 85% em massa), o zinco se torna o ânodo de sacrifício e se corrói preferencialmente, protegendo o aço nas rupturas do revestimento. Há duas categorias:
- Primers orgânicos ricos em zinco (ligantes epóxi ou uretano): o mecanismo galvânico depende do contato elétrico entre as partículas de pigmento de zinco e do contato direto entre o zinco e o aço. Normalmente especificados sobre SSPC-SP 10 / Sa 2½, porque a contaminação residual interrompe a continuidade elétrica; consulte a TDS, pois alguns produtos aceitam SP 6.
- Primers de silicato de zinco inorgânico: formam uma ligação química (de silicato) com a superfície do aço, e não uma ligação puramente física. Normalmente exigem de SSPC-SP 10 / Sa 2½ até SSPC-SP 5 / Sa 3, porque a química da ligação precisa de uma superfície de aço reativa e sem contaminação.
Os primers ricos em zinco são frequentemente a primeira demão de um sistema multicamadas, seguida de uma demão intermediária de epóxi e de uma camada de acabamento em poliuretano — uma especificação comum em estruturas offshore, pontes e aço estrutural.
Revestimentos de poliuretano
As camadas de acabamento em poliuretano de dois componentes são aplicadas sobre sistemas de primer epóxi ou rico em zinco para agregar resistência a UV, retenção de cor e resistência à abrasão. Na maioria das especificações industriais, não são aplicadas diretamente sobre aço nu; o primer que está por baixo define o requisito de preparação de superfícies. Os revestimentos poliaspárticos são uma variante de cura rápida da química do poliuretano, cada vez mais usada onde é necessário um retorno rápido ao serviço.
Revestimentos por aspersão térmica (TSA e TSZ)
O alumínio aspergido termicamente (TSA) e o zinco aspergido termicamente (TSZ) são aplicados por aspersão a arco ou a chama sobre aço nu, criando um revestimento metálico que oferece proteção por barreira e catódica. O TSA é amplamente usado para proteção anticorrosiva de longa duração de estruturas offshore e risers. A ligação entre o metal aspergido e o substrato é mecânica, o que torna a aspersão térmica um dos sistemas de revestimento mais exigentes em preparação de superfícies. Conforme a SSPC-CS 23.00 / NACE No. 12 / AWS C2.23M:
- A limpeza mínima é SSPC-SP 10 / NACE No. 2 (metal quase branco) para exposição atmosférica branda; a SSPC-SP 5 / NACE No. 1 (metal branco, Sa 3) é tipicamente especificada para serviços mais exigentes, como imersão e exposição marinha
- Perfil de superfície: 63–125 µm (2,5–5,0 mil), anguloso — produzido com abrasivo anguloso
- A aspersão deve começar o mais cedo possível após a limpeza por jateamento, dentro do limite de tempo da especificação e antes que apareça qualquer oxidação instantânea (flash rust)
O bristle blasting também foi estudado como método de preparação para aspersão térmica em áreas de reparo; veja bristle blasting como preparação de superfícies para aspersão térmica.
Epóxi de alcatrão de hulha
Uma combinação de piche de alcatrão de hulha e resina epóxi, que produz um sistema de espessura muito alta e excelente resistência à água. Historicamente foi um revestimento dominante em tubulações enterradas, estruturas subterrâneas e aço submerso. Foi em grande parte substituído por sistemas epóxi modernos em muitas aplicações, em razão de restrições sanitárias e ambientais ao alcatrão de hulha. Preparação de superfícies: tipicamente SSPC-SP 10 / Sa 2½.
Revestimentos intumescentes
Revestimentos de proteção passiva contra incêndio que se expandem quando expostos ao calor, formando um resíduo carbonoso isolante que retarda a elevação da temperatura do aço estrutural em um incêndio. As classes de resistência ao fogo são especificadas em minutos (tipicamente 30, 60, 90 ou 120 minutos). Dois tipos principais:
- Intumescentes celulósicos: projetados para incêndios em edificações, com elevação de temperatura comparativamente gradual. Sistemas de película fina, tipicamente aplicados com até alguns milímetros de espessura de película seca (DFT).
- Intumescentes para hidrocarbonetos: projetados para incêndios petroquímicos e offshore (incêndios em poça, incêndios em jato), com elevação de temperatura muito rápida e temperaturas muito altas. Em geral à base de epóxi e consideravelmente mais espessos, muitas vezes de vários milímetros. Dominantes em petróleo e gás.
Preparação de superfícies: os intumescentes são aplicados sobre um primer compatível, e SSPC-SP 10 / Sa 2½ é típico para esse primer. A aderência uniforme em toda a superfície é crítica, pois a classe de resistência ao fogo depende de o revestimento permanecer aderido durante todo o incêndio.
Revestimentos para altas temperaturas
Revestimentos à base de silicone e inorgânicos para substratos que operam acima de cerca de 200 °C — sistemas de exaustão, trocadores de calor, fornos de aquecimento e exteriores de caldeiras. A resistência à temperatura varia de cerca de 200 °C, em misturas alquídicas/silicone modificadas, a 600 °C ou mais, em silicones puros e alguns sistemas inorgânicos ou com carga cerâmica. Os requisitos de preparação de superfícies variam conforme o produto, mas SSPC-SP 10 / Sa 2½ é típico para serviço em temperaturas mais altas.
Revestimentos de poliureia
Revestimentos elastoméricos de alta espessura e cura rápida, aplicados com equipamento de aspersão de componentes múltiplos. São usados em contenção secundária, armazenamento de água, reabilitação de tubulações e aplicações que exigem resistência a impactos e flexibilidade. As poliureias puras são relativamente insensíveis à umidade durante a cura, mas ainda precisam de aço limpo, seco e com perfil (tipicamente SSPC-SP 10 e um perfil de cerca de 40–75 µm) para aderência adequada.
Requisitos de preparação de superfícies para revestimentos industriais: tabela de referência
| Sistema de revestimento | Grau SSPC típico | Equivalente ISO 8501-1 | Perfil típico (µm) |
|---|---|---|---|
| Epóxi mastique tolerante à superfície | SP 6 (alguns produtos SP 2/SP 3) | Sa 2 (St 2/St 3) | 40–75 |
| Epóxi de alta espessura (atmosférico) | SP 10 | Sa 2½ | 40–100 |
| Epóxi de alta espessura (imersão) | SP 10 | Sa 2½ | 50–100 |
| Primer epóxi orgânico rico em zinco | SP 10 | Sa 2½ | 40–75 |
| Primer de silicato de zinco inorgânico | SP 10 a SP 5 | Sa 2½ a Sa 3 | 40–75 |
| Alumínio por aspersão térmica (TSA) | SP 10 (brando) a SP 5 (severo) | Sa 2½ a Sa 3 | 63–125 |
| Intumescente (celulósico/hidrocarboneto) | SP 10 | Sa 2½ | 40–75 |
| Silicone para altas temperaturas | SP 10 | Sa 2½ | 40–75 |
| Epóxi de alcatrão de hulha | SP 10 | Sa 2½ | 40–100 |
| Poliureia (imersão/contenção) | SP 10 | Sa 2½ | 40–75 |
Observação: esses valores representam a prática típica do setor. Consulte sempre a TDS do fabricante do revestimento para o produto específico. Quando a TDS e a especificação do projeto divergirem, aplique o requisito mais rigoroso.
Limites de sais solúveis
Os limites de contaminação por sais importam tanto quanto o grau de limpeza, porque cloretos deixados sob um revestimento causam empolamento osmótico e corrosão sob a película. Os limites são definidos pela especificação ou pela TDS e são mais rigorosos para imersão do que para serviço atmosférico. Como ponto de referência, a Performance Standard for Protective Coatings (PSPC) da IMO para tanques de lastro admite no máximo 50 mg/m² (5 µg/cm²) de sais solúveis como NaCl. Teste com o método do patch de Bresle e lave a superfície quando os resultados excederem o limite. Veja contaminação por sais solúveis e falha de revestimento.
Sistemas de revestimentos industriais multicamadas
A maioria das especificações de revestimentos industriais usa um sistema multicamadas, e não uma única demão espessa. A estrutura típica é:
- Primer — adere ao aço preparado; oferece proteção anticorrosiva inicial ou proteção catódica (rico em zinco). O primer determina o requisito de preparação de superfícies.
- Demão(s) intermediária(s) — constrói a espessura total da película, reforça a proteção por barreira e liga o primer à camada de acabamento. Muitas vezes um epóxi de alta espessura.
- Camada de acabamento — resistência a UV, cor e resistência à abrasão. Poliuretano ou poliaspártico para exposição atmosférica; epóxi ou poliuretano modificado para serviço em zona de respingo.
O requisito de preparação de superfícies de todo o sistema é definido pelo primer. Uma camada de acabamento em poliuretano sobre um primer orgânico rico em zinco ainda exige que o aço seja preparado até o grau do primer (tipicamente SP 10); a química da própria camada de acabamento não altera o requisito de preparação do aço.
Métodos de preparação de superfícies para revestimentos industriais
As duas principais vias para a limpeza SSPC-SP 10 / Sa 2½, ou comparável a ela, são:
- Jateamento abrasivo — o método de referência; entrega resultados consistentes com altas taxas de produção em ambientes controlados e é o método convencional de preparação para aspersão térmica (SP 10 a SP 5). Tem aplicabilidade limitada na manutenção de ativos em operação, em espaços confinados e em zonas classificadas ATEX.
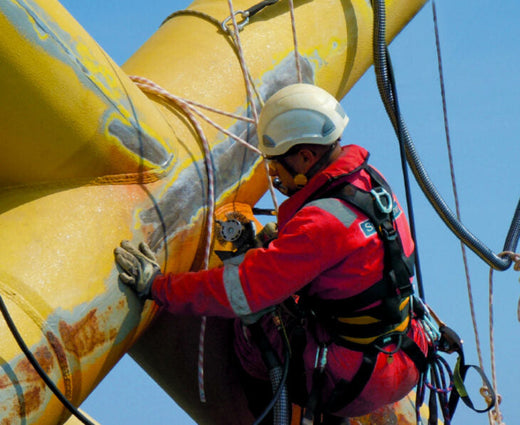
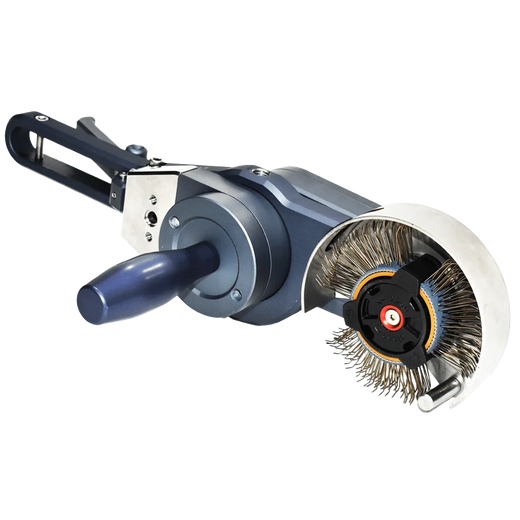
- Preparação mecânica com bristle blasting — o Bristle Blaster® produz limpeza comparável à ISO 8501-1 Sa 2½ / SSPC-SP 10 com perfil de ancoragem de 65–85 µm Rz em aço padrão em testes documentados (os resultados variam conforme a classe do aço, o grau de ferrugem, a correia e a técnica). Isso se enquadra na faixa de perfil de muitos dos sistemas acima, sujeito à aceitação do fabricante do revestimento. A versão pneumática é avaliada conforme a ATEX 2014/34/UE para gás explosivo zona 1 e poeira explosiva zona 21. É adequado para reparos localizados, juntas de campo, manutenção de ativos em operação e locais onde o jateamento abrasivo não é viável.
Principais conclusões
- Os revestimentos industriais abrangem várias famílias tecnológicas distintas — epóxi, rico em zinco, aspersão térmica, intumescente, alta temperatura, poliureia — cada uma com mecanismos de proteção e requisitos de preparação de superfícies diferentes.
- SSPC-SP 10 / Sa 2½ é o requisito típico para a maioria dos sistemas de revestimentos industriais de alto desempenho. Os revestimentos por aspersão térmica exigem SP 10 para exposição branda e, tipicamente, SP 5 / Sa 3 para serviço severo, com perfil anguloso de 63–125 µm.
- O requisito de preparação de superfícies de um sistema multicamadas é definido pelo primer, não pela camada de acabamento.
- Verifique os requisitos de perfil de ancoragem na TDS do produto; formulações diferentes da mesma categoria podem ter requisitos diferentes.
- Os limites de sais solúveis são tão importantes quanto o grau de limpeza. Teste com o método do patch de Bresle e trate antes do revestimento, quando exigido.
- Em situações de manutenção em que o jateamento abrasivo não é viável, o Bristle Blaster® proporciona limpeza comparável à SSPC-SP 10 e um perfil de 65–85 µm Rz, sem abrasivo nem confinamento de jateamento.
Perguntas frequentes
Que preparação de superfícies a maioria dos revestimentos industriais exige?
A maioria dos sistemas de revestimentos industriais de alto desempenho, como epóxis, primers ricos em zinco e poliureias, é tipicamente especificada sobre limpeza de metal quase branco SSPC-SP 10 / ISO 8501-1 Sa 2½, com um perfil de ancoragem definido, comumente de 40–100 µm. Os mastiques tolerantes à superfície aceitam graus inferiores. A ficha técnica do produto e a especificação do projeto sempre prevalecem.
Quem define o grau de preparação de superfícies: a camada de acabamento ou o primer?
O primer. É a única demão em contato com o aço; por isso, seu mecanismo de aderência define o grau de limpeza, o perfil e o limite de sais. Uma camada de acabamento em poliuretano aplicada sobre um primer orgânico rico em zinco ainda exige que o aço seja preparado conforme o requisito do primer de zinco, tipicamente SSPC-SP 10.
Que preparação de superfícies o alumínio por aspersão térmica exige?
Conforme a SSPC-CS 23.00 / NACE No. 12 / AWS C2.23M, o mínimo é a limpeza de metal quase branco SSPC-SP 10 para exposição atmosférica branda, com metal branco SSPC-SP 5 tipicamente especificado para serviços mais severos. O perfil de superfície anguloso deve ser de 63–125 µm (2,5–5,0 mil), porque o metal aspergido adere mecanicamente.
O bristle blasting pode substituir o jateamento abrasivo antes de revestimentos industriais?
Para manutenção, reparos, juntas de campo e áreas em que o jateamento é impraticável, muitas vezes sim. Testes documentados mostram limpeza comparável à Sa 2½ / SSPC-SP 10 e perfil de 65–85 µm Rz em aço padrão, embora os resultados variem conforme a classe do aço, o grau de ferrugem, a correia e a técnica. Confirme a aceitação com o fabricante do revestimento e verifique o resultado na inspeção.
Artigos relacionados
- Normas de preparação de superfícies SSPC: guia completo
- Revestimentos de alto desempenho: requisitos de preparação de superfícies
- Revestimentos resistentes à corrosão: o papel da preparação de superfícies
- Jateamento SSPC-SP 10 de metal quase branco: guia completo
- Como redigir uma especificação de preparação de superfícies
Fontes
- KTA-Tator, Surface preparation of steel for thermal spray coatings (SSPC-CS 23.00 / NACE No. 12 / AWS C2.23M). kta.com
- KTA-Tator, Industry standards for surface preparation. kta.com
- IMO, Resolution MSC.215(82): Performance Standard for Protective Coatings (2006). dl.defelsko.com
- Corrosion Alliance, Surface preparation standards. corrosionalliance.com
- MontiPower®, fichas técnicas do Bristle Blaster® e avaliação de conformidade ATEX (Bristle Blaster® Pneumatic).