Resposta curta: Aço galvanizado é o aço revestido com zinco para protegê-lo da corrosão. O zinco atua como barreira e também se corrói de forma sacrificial, de modo que pequenos arranhões ou arestas cortadas permanecem protegidos. O método mais comum é a galvanização por imersão a quente em zinco fundido a cerca de 435–455 °C; outros métodos incluem eletrogalvanização, galvanização mecânica, aspersão térmica de zinco e sherardização.
O aço galvanizado é amplamente utilizado em setores e aplicações diversos, de pontes e torres a elementos de fixação e carrocerias de automóveis. Este artigo explica o que é o aço galvanizado, como ele se diferencia do aço não galvanizado, as diferentes formas de galvanizar o aço e como a galvanização danificada é preparada e reparada.
O que é aço galvanizado?
Há muitas vantagens em usar o aço. Ele pode ser empregado em muitas situações e é conhecido pela sua resistência. No entanto, também tem uma desvantagem: o aço-carbono enferruja com o tempo, o que reduz tanto a resistência quanto a aparência do objeto de aço. Para evitar isso, o aço pode ser galvanizado. Isso consiste em aplicar uma camada de zinco ao aço. Na galvanização por imersão a quente, o zinco reage com o ferro do aço e forma camadas de liga zinco-ferro com ligação metalúrgica, geralmente cobertas por uma camada de zinco puro. Esse revestimento protetor torna o aço muito menos propenso a enferrujar, de modo que o material dura mais.
Como a galvanização protege o aço?
O zinco protege o aço de duas maneiras:
- Proteção por barreira: o revestimento de zinco separa o aço da umidade e do oxigênio, os dois ingredientes da ferrugem.
- Proteção catódica (de sacrifício): o zinco é menos nobre que o ferro. Onde o revestimento é riscado ou em uma aresta cortada, o zinco se corrói de preferência ao aço exposto e o mantém protegido. É o mesmo princípio usado nos primers ricos em zinco; veja corrosão galvânica e primers ricos em zinco.
As camadas de liga zinco-ferro de um revestimento por imersão a quente também são mais resistentes e suportam melhor danos mecânicos do que películas de tinta, e a camada superior de zinco puro aumenta a resistência a impactos. A galvanização é um dos vários sistemas de proteção metálicos, orgânicos e combinados comparados em revestimentos de proteção anticorrosiva explicados.
Formas de galvanizar o aço
Galvanização por imersão a quente
A técnica mais utilizada é a galvanização por imersão a quente. O aço é primeiro limpo: desengordurado, decapado em ácido para remover carepa de laminação e ferrugem, e tratado com fluxo. Em seguida, é totalmente imerso em um banho de zinco fundido a cerca de 435–455 °C (815–850 °F) contendo pelo menos 98% de zinco. Durante a imersão, o zinco reage com o ferro para formar as camadas de liga aderentes. A galvanização por imersão a quente em lotes de peças fabricadas produz revestimentos mais espessos do que a galvanização contínua (em linha) de chapas e arames.
Outras técnicas de galvanização e de revestimento com zinco
- Eletrogalvanização (zincagem eletrolítica): o aço é colocado em uma solução de sais de zinco e uma corrente elétrica deposita zinco na superfície. O revestimento é fino e uniforme, o que a torna o método mais usado para pequenos elementos de fixação com roscas finas, mas oferece menos proteção anticorrosiva ao ar livre do que a galvanização por imersão a quente, a menos que seja complementada por outros revestimentos.
- Galvanização mecânica: pequenas peças são roladas em um tambor junto com pó de zinco, produtos químicos e meios de impacto, como esferas de vidro. A energia mecânica solda a frio o zinco ao aço. As espessuras do revestimento costumam ser semelhantes às das peças eletrogalvanizadas.
- Aspersão térmica de zinco (metalização): fio ou pó de zinco é fundido em uma pistola de aspersão e projetado sobre o aço, que deve ser antes limpo por jateamento e receber perfil. Podem ser aplicados revestimentos de até cerca de 250 µm, em fábrica ou em campo. A preparação da superfície para a aspersão térmica é exigente; veja bristle blasting como preparação de superfícies para aspersão térmica.
- Sherardização (galvanização por difusão térmica): o aço é aquecido junto com pó de zinco em um tambor fechado e rotativo, a cerca de 380 °C na sherardização e entre 320 e 500 °C nos processos de difusão térmica. O zinco se difunde na superfície do aço e forma uma camada uniforme de zinco-ferro, tipicamente com 20–120 µm de espessura.
- Tintas ricas em zinco: não são um processo de galvanização propriamente dito, mas tintas com alto teor de pó de zinco que conferem proteção catódica a pequenas áreas expostas do aço. São amplamente usadas como primers e para reparar revestimentos galvanizados.
Reparo e preparação de aço galvanizado danificado
Os revestimentos galvanizados podem ser danificados por soldagem, corte, manuseio ou por longa exposição em ambientes agressivos. A ASTM A780 admite três métodos para retocá-los e repará-los: tinta rica em zinco, aspersão térmica de zinco (metalização) e solda de zinco. Cada um exige uma superfície devidamente preparada. Para a tinta rica em zinco, a American Galvanizers Association resume a exigência como limpeza conforme a SSPC-SP 10 (metal quase branco) para aplicações em imersão e limpeza com ferramentas elétricas até o metal nu conforme a SSPC-SP 11 para condições de campo menos agressivas, com um revestimento de reparo 50% mais espesso que a galvanização ao redor, mas não superior a 4,0 mils (cerca de 100 µm).
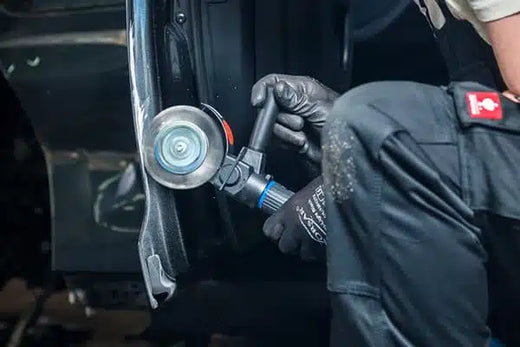
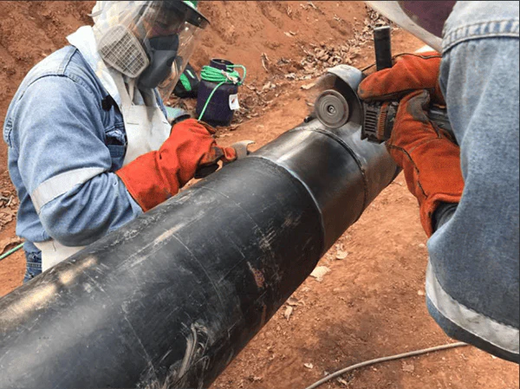
Jatear uma pequena área de reparo no local costuma ser impraticável. O Bristle Blaster® da MontiPower® limpa áreas corroídas ou danificadas por solda até o aço nu e cria um perfil de ancoragem em uma única passada, sem abrasivo solto. Em testes documentados em aço padrão, produz limpeza comparável à Sa 2½ / SSPC-SP 10 e perfil de 65–85 µm Rz; os resultados variam conforme a classe do aço, o grau de ferrugem, a correia e a técnica. Como remove o zinco além da ferrugem, é usado localmente na área a ser reparada, e não sobre a galvanização íntegra. Veja reparo pontual para saber mais sobre a preparação de pequenas áreas.
O aço galvanizado que será pintado (sistema duplex) exige sua própria preparação: a superfície de zinco deve estar limpa e adequadamente rugosa ou tratada para que a tinta adira, sem remover mais zinco do que o necessário. Siga as instruções do fabricante da tinta para o revestimento específico. Para orientações mais amplas sobre a proteção do aço, leia proteção anticorrosiva para estruturas de aço.
Perguntas frequentes
Qual é a diferença entre aço galvanizado e não galvanizado?
O aço galvanizado possui um revestimento de zinco que o protege de duas maneiras: como barreira contra a umidade e o oxigênio e de forma catódica, pois o zinco se corrói de preferência ao aço onde o revestimento está danificado. O aço-carbono não galvanizado não tem essa proteção e enferruja, a menos que seja pintado ou revestido de outra forma.
Qual é a temperatura do banho de zinco na galvanização por imersão a quente?
Segundo a American Galvanizers Association, o banho de zinco fundido é mantido a cerca de 815–850 °F (435–455 °C) e contém pelo menos 98% de zinco puro. Durante a imersão, o zinco reage com o ferro do aço e forma camadas de liga zinco-ferro com ligação metalúrgica, geralmente cobertas por uma camada de zinco puro.
Como reparar aço galvanizado danificado?
A ASTM A780 admite três métodos de reparo: tinta rica em zinco, aspersão térmica de zinco (metalização) e solda de zinco. Para a tinta rica em zinco, a área danificada é limpa conforme a SSPC-SP 10 para serviço em imersão ou conforme a SSPC-SP 11 (limpeza com ferramentas elétricas até o metal nu) para condições menos agressivas, e o reparo é aplicado com espessura 50% maior que a do revestimento ao redor, até 4,0 mils.
É possível aplicar bristle blasting em aço galvanizado?
Sim, mas de forma seletiva. O Bristle Blaster® remove o zinco junto com a ferrugem; por isso, é usado para preparar áreas danificadas ou corroídas até o metal nu, com perfil de ancoragem, antes de um reparo com tinta rica em zinco ou metalizado, e não para limpar galvanização intacta. Em galvanização íntegra que será pintada, siga as instruções do fabricante do revestimento para a preparação superficial leve.
Fontes
- American Galvanizers Association, HDG process. galvanizeit.org
- Galvanizers Association of Australia, Types of galvanizing and other zinc coatings. gaa.com.au
- American Galvanizers Association, Touch-up methods (ASTM A780). galvanizeit.org
- American Galvanizers Association, Zinc-rich paint repair (ASTM A780 surface preparation and thickness). galvanizeit.org
- MontiPower, dados técnicos do Bristle Blaster® (limpeza comparável à Sa 2½; 65–85 µm Rz).