Kurzantwort: Spannungsrisskorrosion (SpRK, engl. SCC) ist Rissbildung, die durch anhaltende Zugspannung im Zusammenwirken mit einem spezifischen korrosiven Medium an einem anfälligen Werkstoff entsteht. Wird eine der drei Bedingungen beseitigt, kann keine SpRK auftreten. Bei erdverlegten Pipelines und beschichtetem Stahl hält eine intakte, gut haftende Beschichtung mit kathodischem Schutz den rissauslösenden Elektrolyten vom Stahl fern – deshalb ist die Oberflächenvorbereitung an Rundnähten und Schweißnähten entscheidend.
Spannungsrisskorrosion (SpRK) ist ein Versagensmechanismus, bei dem ein Metall unter der kombinierten Wirkung einer anhaltenden Zugspannung und eines spezifischen korrosiven Mediums reißt, wobei keiner der beiden Faktoren allein bei gleichem Spannungsniveau zum Versagen führen würde. SpRK ist besonders tückisch, weil sie bei Spannungen deutlich unterhalb der Streckgrenze auftreten kann, in Werkstoffen, die unter normalen Bedingungen duktil sind, spröd wirkende Brüche erzeugt und vor dem Versagen oft schwer zu erkennen ist. In der Öl- und Gasindustrie, im Offshore-Bereich und in der chemischen Verfahrenstechnik ist SpRK eine wesentliche Ursache für Schäden an Pipelines und Druckbehältern mit gravierenden Folgen für Sicherheit und Umwelt. Bei erdverlegtem und getauchtem Stahl sind Schutzbeschichtungen im Zusammenspiel mit kathodischem Schutz die wichtigste Abwehr gegen umgebungsbedingte Rissbildung. Dieser Artikel erläutert die Bedingungen, die für Industriestahl relevanten SpRK-Arten und die Anforderungen an Beschichtung und Oberflächenvorbereitung, die verhindern, dass Risse entstehen.
Die drei Voraussetzungen für Spannungsrisskorrosion
SpRK erfordert drei gleichzeitig vorliegende Bedingungen. Wird eine davon beseitigt, wird SpRK verhindert:
- Anfälliger Werkstoff: Nicht alle Werkstoffe sind in allen Medien anfällig für SpRK. Kohlenstoffstahl ist in bestimmten Medien anfällig, darunter konzentrierte Hydroxidlösungen (Laugenrisskorrosion), Carbonat-Bicarbonat-Lösungen und H₂S-haltige Medien (sulfidinduzierte Spannungsrisskorrosion). Austenitische Edelstähle sind anfällig für chloridinduzierte SpRK. Höherfeste und härtere Stähle sind generell anfälliger als Güten mit geringerer Festigkeit.
- Zugspannung: Es muss entweder eine Lastspannung (aus Betriebslasten, Druck) oder eine Eigenspannung (aus Schweißen, Umformen oder Wärmebehandlung) vorliegen. Zugeigenspannungen an Schweißnähten sind ein besonders häufiger Ausgangspunkt für SpRK, weil sie schwer zu beseitigen sind und dort liegen, wo das Gefüge zusätzlich durch die Wärmeeinflusszone verändert sein kann.
- Spezifisches korrosives Medium: SpRK ist spezifisch für die Kombination aus Medium und Werkstoff. Eine chemische Spezies, die in einem Werkstoff SpRK verursacht, kann in einem anderen harmlos sein. Auch Konzentration und Temperatur des korrosiven Mediums spielen eine Rolle; SpRK ist oberhalb bestimmter Schwellenkonzentrationen und -temperaturen typischerweise ausgeprägter.
Für Industriestahl relevante Arten der Spannungsrisskorrosion
Sulfidinduzierte Spannungsrisskorrosion (SSC): H₂S-haltige Medien
Sulfidinduzierte Spannungsrisskorrosion (SSC) betrifft hochfeste und harte Kohlenstoff- und niedriglegierte Stähle in Gegenwart von Schwefelwasserstoff (H₂S) und Wasser. H₂S fördert die Wasserstoffaufnahme in den Stahl, sodass SSC streng genommen eine Form der Wasserstoffversprödung ist, die die Duktilität verringert und Risse an Spannungskonzentrationen und Hartzonen wie den Wärmeeinflusszonen von Schweißnähten verursacht. SSC ist der bedeutendste Rissmechanismus in Sauergas- und Sauerölförderanlagen und wird durch NACE MR0175 / ISO 15156 geregelt, die Werkstoffanforderungen, Härtegrenzwerte und Wärmebehandlungsanforderungen für Ausrüstung im Sauergasbetrieb (H₂S-haltig) festlegt. ISO 15156-2 behandelt rissbeständige Kohlenstoff- und niedriglegierte Stähle, einschließlich der Beständigkeit gegen SSC und wasserstoffinduzierte Rissbildung (HIC); sie befasst sich ausschließlich mit Rissbildung, nicht mit allgemeiner oder lokaler Korrosion.
SpRK im nahezu neutralen pH-Bereich (NNpH-SCC): erdverlegte Pipelines
SpRK im nahezu neutralen pH-Bereich betrifft erdverlegte Pipelinestähle an Stellen mit enthafteter Beschichtung, an denen der eingeschlossene Elektrolyt einen pH-Wert von etwa 5,5–7,5 aufweist – Bedingungen, die durch in verdünntem Grundwasser gelöstes CO₂ unter einer enthafteten Beschichtung entstehen, typischerweise dort, wo die Beschichtung den Stahl zugleich vom kathodischen Schutz abschirmt. Kennzeichnend ist überwiegend transkristalline Rissbildung, oft in Rissfeldern am Rohrkörper und nahe Längsnähten. NNpH-SCC hat in Kanada und den Vereinigten Staaten zu Pipelineschäden geführt, vor allem an Hochdruck-Gastransportleitungen. Der Mechanismus setzt eine enthaftete Beschichtung voraus, die den Elektrolyten einschließt; intakte, haftfeste Beschichtungen, die den kathodischen Schutzstrom jede Fehlstelle erreichen lassen, entziehen ihm dieses Milieu.
Hoch-pH-SpRK (klassische SpRK): erdverlegte Pipelines
Hoch-pH-SpRK betrifft erdverlegte Pipelines in konzentrierten Carbonat-Bicarbonat-Lösungen (pH über etwa 9), die sich an enthafteten Beschichtungen bilden, wenn der kathodische Schutz Hydroxid erzeugt, das mit CO₂ im Boden reagiert. Sie erzeugt interkristalline Risse, tritt in einem engen Potenzialbereich nahe dem Schutzpotenzial auf und ist stark temperaturabhängig – weshalb sie am häufigsten an den wärmeren Rohrabschnitten stromabwärts von Verdichterstationen gefunden wird.
Chloridinduzierte SpRK: austenitische Edelstähle
Austenitische Edelstähle (Serien 304, 316) sind in chloridhaltigen Medien anfällig für SpRK, im Allgemeinen oberhalb von etwa 60 °C. Dies ist vor allem in der chemischen Verfahrenstechnik, bei Wärmetauschern und Offshore-Prozessanlagen relevant: nicht unmittelbar für Stahlbauanwendungen aus Kohlenstoffstahl, aber wichtig für Systeme aus gemischten Werkstoffen.
Wo SpRK in der industriellen Infrastruktur auftritt
| Anlagentyp | SpRK-Art | Kritische Bedingungen | Schutzfunktion der Beschichtung |
|---|---|---|---|
| Erdverlegte Öl- und Gaspipelines | NNpH-SCC, Hoch-pH-SpRK | Enthaftete Beschichtung, CO₂ im Grundwasser, Abschirmung des kathodischen Schutzes oder Potenzialbereich, Temperatur | Intakte, haftfeste Pipelinebeschichtung mit wirksamem kathodischem Schutz hält den Elektrolyten vom Stahl fern und verhindert die Entstehung von Rissausgangsstellen |
| Ausrüstung zur Sauergas- / Sauerölförderung | Sulfidinduzierte Spannungsrisskorrosion (SSC) | H₂S-Partialdruck, pH-Wert, Anwesenheit von Wasser, Werkstoffhärte | Werkstoffauswahl nach NACE MR0175 / ISO 15156 ist die primäre Maßnahme; Außenbeschichtungen betreffen nur das äußere Medium |
| Stahlausrüstung im Nass-H₂S-Betrieb | SSC / wasserstoffinduzierte Rissbildung (HIC) | H₂S, Wasser, harter oder hochfester Stahl (Härte von Kohlenstoffstahl üblicherweise auf 22 HRC begrenzt) | Werkstoff gemäß NACE MR0175 / ISO 15156; HIC-beständiges Blech, wo gefordert; Beschichtungen oder Auskleidungen als ergänzender Schutz |
| Behälter und Rohrleitungen im Laugenbetrieb | Laugenrisskorrosion | Konzentrierte NaOH bei erhöhter Temperatur; Laugeneinspritzsysteme und Behältereinbauten | Spannungsarmglühen (Wärmebehandlung nach dem Schweißen) der Schweißnähte ist die wichtigste Maßnahme; Auskleidungen, wo spezifiziert |
| Pipeline-Rundnähte und Reparaturbereiche | NNpH-SCC | Rundnahtbeschichtungen sind bei unzureichender Haftung häufige Rissausgangsstellen; Enthaftung der Beschichtung an Rundschweißnähten | Rundnahtbeschichtung auf dem spezifizierten Vorbereitungsgrad (typischerweise Sa 2½ / SSPC-SP 10) mit geprüftem Profil und Salzgehalt; ordnungsgemäße Überlappung mit der Werksbeschichtung |
Wie Schutzbeschichtungen Spannungsrisskorrosion verhindern
Beschichtungen verhindern äußere SpRK, indem sie das korrosive Medium von der Stahloberfläche fernhalten und so den dritten Schenkel des SpRK-Dreiecks (anfälliger Werkstoff + Spannung + korrosives Medium) unterbrechen. Die Wirksamkeit dieser beschichtungsbasierten SpRK-Vermeidung hängt von der Unversehrtheit der Beschichtung ab: Eine enthaftete oder beschädigte Beschichtung schafft genau das Mikroklima (eingeschlossener Elektrolyt an der Stahloberfläche unter einem nicht haftenden Film, teilweise vom kathodischen Schutz abgeschirmt), in dem SpRK im nahezu neutralen pH-Bereich und andere Formen umgebungsbedingter Rissbildung beginnen.
Wesentliche Anforderungen an Beschichtungen zur SpRK-Vermeidung:
- Hohe Haftfestigkeit: Die Beschichtung muss ihre Haftung unter den mechanischen, thermischen und chemischen Belastungen der Betriebsumgebung behalten. Haftungsverlust ist die Voraussetzung für SpRK an erdverlegten Pipelines.
- Beständigkeit gegen kathodische Enthaftung: Erdverlegte Pipelines unter kathodischem Schutz sind anfällig für kathodische Enthaftung – den Vorgang, bei dem der Schutzstrom an Beschichtungsfehlstellen Hydroxidionen erzeugt, die die Grenzfläche zwischen Beschichtung und Stahl angreifen. Die Normenreihe ISO 21809 für Außenbeschichtungen von Pipelines enthält Prüfungen der kathodischen Enthaftung zur Qualifizierung von Beschichtungssystemen für den Erdeinsatz; NACE SP0169 (heute AMPP SP0169) regelt den äußeren Korrosionsschutz erdverlegter Pipelines einschließlich Beschichtungen und kathodischem Schutz.
- Keine Abschirmung des kathodischen Schutzes: Wo eine Beschichtung doch enthaftet, sollte sie den kathodischen Schutzstrom nicht daran hindern, den darunterliegenden Stahl zu erreichen. Die Abschirmung ist es, die einen Elektrolyten im nahezu neutralen pH-Bereich unter der Enthaftung bestehen lässt.
- Beständigkeit gegen Bodenspannungen und Bodenbewegungen: Pipelinebeschichtungen müssen ihre Haftung unter Erdauflast, Bodenbewegungen sowie thermisch bedingter Ausdehnung und Kontraktion der Pipeline behalten.
- Angemessene Oberflächenvorbereitung: Der Verbund zwischen Beschichtung und Stahl, der der Enthaftung widersteht, entsteht beim Auftragen. Sa 2½ / SSPC-SP 10 ist das typische Minimum für Pipeline- und Stahlbau-Beschichtungssysteme zur SpRK-Vermeidung; gleichen Sie stets mit dem Produktdatenblatt ab.
Oberflächenvorbereitung für SpRK-kritische Anwendungen
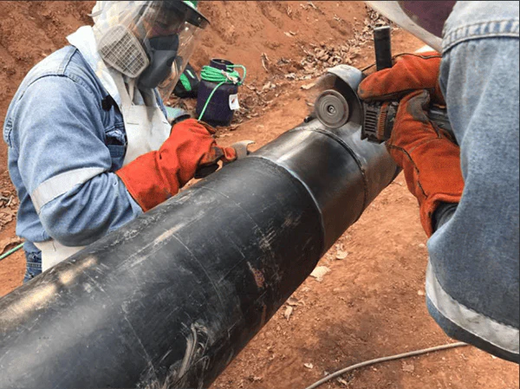
Die Rundnahtbeschichtung an Pipelines gehört zu den SpRK-kritischsten Anwendungen der Oberflächenvorbereitung: Die Rundnaht vereint eine Spannungskonzentration (die Rundschweißnaht) mit der wahrscheinlichsten Unterbrechung des Beschichtungssystems. Der vollständige Ablauf wird in Oberflächenvorbereitung für Pipeline-Rundnähte und korrodierte Schweißnähte behandelt. Typische Anforderungen:
- Mindestens Sa 2½ / SSPC-SP 10 für die meisten Rundnahtbeschichtungssysteme; prüfen Sie dies anhand des technischen Datenblatts des jeweiligen Produkts.
- Rauheitsprofil: innerhalb des im Beschichtungsdatenblatt angegebenen Bereichs. Viele Flüssigepoxid- und FBE-Rundnahtsysteme verlangen ein Profil im Bereich von 40–75 µm oder mehr, und einige Dreischichtsysteme haben eigene Anforderungen; wenden Sie sich an den Hersteller.
- Verunreinigung durch lösliche Salze: unterhalb des in Projektspezifikation oder Datenblatt festgelegten Chloridgrenzwerts, vor Ort gemessen (zum Beispiel nach der Bresle-Methode, ISO 8502-6 / 8502-9). Achten Sie auf die Einheiten: 1 µg/cm² = 10 mg/m². Salz unter einer erdverlegten Beschichtung verursacht osmotische Blasenbildung und Enthaftung und schafft damit Bedingungen für die Entstehung von SpRK. Siehe Verunreinigung durch lösliche Salze und Beschichtungsversagen.
- Vorbereitung der Überlappung: Die Übergangszone zwischen Rundnahtbeschichtung und angrenzender Werksbeschichtung muss mechanisch vorbereitet werden, um die Haftung über die gesamte Verbindung sicherzustellen.
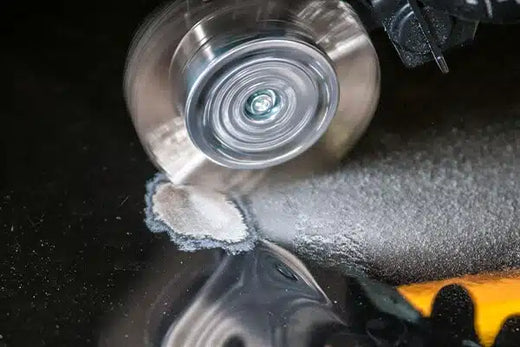
Für die Rundnahtvorbereitung an abgelegenen Standorten, an denen Strahlausrüstung logistisch nicht machbar ist, erzielt der Bristle Blaster® in dokumentierten Versuchen auf Standard-Pipelinestahl eine mit Sa 2½ / SSPC-SP 10 vergleichbare Reinheit und ein Rauheitsprofil von 65–85 µm Rz, ohne Strahlmittel oder Strahleinhausung; die pneumatische Version ist nach ATEX für Gas der Zone 1 und Staub der Zone 21 bewertet. Die Ergebnisse variieren mit Stahlgüte, Rostgrad, Band und Arbeitstechnik, und die Abnahme gegenüber der Beschichtungsspezifikation erfolgt durch den Prüfer. Er wird vielfach für die Vorbereitung von Rundnähten und Reparaturstellen eingesetzt, wo Strahlen unpraktikabel ist.
Ein verwandter Punkt: Da die Borstenspitzen auftreffen und zurückprallen, verfestigt Bristle Blasting die Oberfläche kalt und hinterlässt Druckeigenspannungen, wie in einer NACE-Studie zu Eigenspannungen dokumentiert. Druckspannungen an der Oberfläche wirken der Rissentstehung im Allgemeinen entgegen, wie beim Kugelstrahlen, es wird hier jedoch nicht behauptet, dass dies SpRK in einem bestimmten System verhindert; Beschichtung und kathodischer Schutz bleiben die primäre Abwehr.
Das Wichtigste in Kürze
- Spannungsrisskorrosion erfordert drei gleichzeitig vorliegende Bedingungen: anfälliger Werkstoff, Zugspannung und ein spezifisches korrosives Medium. Wird eine davon beseitigt, wird SpRK verhindert.
- Die wichtigsten SpRK-Arten an Infrastruktur aus Kohlenstoffstahl sind sulfidinduzierte Spannungsrisskorrosion (SSC) in H₂S-haltigen Medien, SpRK im nahezu neutralen pH-Bereich (transkristallin) und Hoch-pH-SpRK (interkristallin) an erdverlegten Pipelines sowie Laugenrisskorrosion in alkalischen Prozessmedien.
- Beschichtungen mit kathodischem Schutz verhindern äußere SpRK, indem sie das korrosive Medium von der Stahloberfläche fernhalten. Die Enthaftung der Beschichtung an Rundnähten, Schweißbereichen und mechanisch beschädigten Stellen ist die primäre Entstehungsbedingung für SpRK in erdverlegten Pipelinesystemen.
- Die Qualität der Oberflächenvorbereitung bei SpRK-kritischen Beschichtungsanwendungen, insbesondere an Pipeline-Rundnähten, bestimmt unmittelbar Haftung und Enthaftungsbeständigkeit. Sa 2½ / SP 10 als übliches Minimum, strikte Salzkontrolle und ein geprüftes Rauheitsprofil sind unerlässlich.
- NACE MR0175 / ISO 15156 regelt die Werkstoffauswahl für den Sauergasbetrieb; die Normenreihe ISO 21809 und AMPP SP0169 regeln Außenbeschichtungen und Korrosionsschutz von Pipelines. Sie betreffen unterschiedliche Teile des Problems und ergänzen einander.
Weiterführende Artikel
- MIC-Korrosion: Was sie ist und wie Beschichtungen ihr begegnen
- Lochkorrosion: Herausforderungen und Lösungen bei der Oberflächenvorbereitung
- Korrosionsschutz für Industrieanlagen
- Industriebeschichtungen: Arten, Systeme und Anforderungen an die Oberflächenvorbereitung
Häufig gestellte Fragen
Welche drei Bedingungen verursachen Spannungsrisskorrosion?
Ein anfälliger Werkstoff, eine Zugspannung (aufgebracht oder als Eigenspannung, etwa durch Schweißen) und ein spezifisches korrosives Medium, die alle gleichzeitig vorliegen. Wird eine davon beseitigt, kann keine SpRK entstehen. Deshalb kombinieren Gegenmaßnahmen die Werkstoffauswahl, die Spannungskontrolle, etwa durch Wärmebehandlung nach dem Schweißen, sowie Beschichtungen mit kathodischem Schutz, die das Medium vom Stahl fernhalten.
Was ist der Unterschied zwischen SpRK im nahezu neutralen pH-Bereich und Hoch-pH-SpRK?
Beide betreffen erdverlegte Pipelines unter enthafteten Beschichtungen. SpRK im nahezu neutralen pH-Bereich entsteht in verdünntem Grundwasser mit gelöstem CO₂ bei etwa pH 5,5–7,5 und erzeugt überwiegend transkristalline Risse. Hoch-pH-SpRK entsteht in konzentriertem Carbonat-Bicarbonat-Elektrolyt oberhalb von etwa pH 9, verläuft interkristallin und tritt häufiger dort auf, wo die Rohrtemperaturen höher sind, etwa stromabwärts von Verdichterstationen.
Können Beschichtungen sulfidinduzierte Spannungsrisskorrosion verhindern?
Nicht allein. Sulfidinduzierte Spannungsrisskorrosion wird vor allem durch Werkstoffauswahl, Härtegrenzwerte und Wärmebehandlung nach NACE MR0175 / ISO 15156 beherrscht. Außenbeschichtungen schützen vor Medien außerhalb des Rohres oder Behälters, das saure Prozessmedium befindet sich jedoch im Inneren, sodass der qualifizierte Werkstoff die primäre Barriere ist.
Warum sind Pipeline-Rundnähte ein häufiger Ausgangspunkt für SpRK?
Die Rundschweißnaht bringt Zugeigenspannungen ein, und die Rundnahtbeschichtung wird vor Ort unter weniger kontrollierten Bedingungen aufgetragen als die Werksbeschichtung. Ist die Vorbereitung mangelhaft, enthaftet die Beschichtung, schließt Elektrolyt ein und kann den Stahl vom kathodischen Schutz abschirmen – genau die Bedingungen, unter denen SpRK im nahezu neutralen pH-Bereich beginnt.
Quellen
- W. Chen, R. Kania, R. Worthingham, G. Van Boven (University of Alberta, TransCanada, Spectra Energy), Transgranular Crack Growth in Pipeline Steels Exposed to Near-Neutral pH Soil Aqueous Solutions: The Role of Hydrogen (2009). primis.phmsa.dot.gov
- ISO, ISO 15156-2:2020, Materials for use in H2S-containing environments in oil and gas production, Part 2: Cracking-resistant carbon and low-alloy steels (2020). iso.org
- Normenreihe ISO 21809, External coatings for buried or submerged pipelines used in pipeline transportation systems; AMPP (NACE) SP0169, Control of External Corrosion on Underground or Submerged Metallic Piping Systems.
- MontiPower, Zusammenfassung eines NACE-Papers: Comprehensive Residual Stress Study of bristle-blasted steel (2014); technische Datenblätter des Bristle Blaster® (Reinheit vergleichbar mit Sa 2½ / SP 10; 65–85 µm Rz auf API-5L-Stahl in dokumentierten Versuchen).