Kurzantwort: Ein Korrosionsschutzprogramm für Industrieanlagen umfasst sechs Schritte: die Umgebung nach ISO 12944 klassifizieren, ein Schutzsystem für die geforderte Schutzdauer spezifizieren, Oberflächenvorbereitung und Applikationsqualität überwachen, nach einem risikobasierten Plan inspizieren, zustandsabhängig eingreifen und Entscheidungen nach Lebenszykluskosten beurteilen. Die Oberflächenvorbereitung ist der Schritt, der am häufigsten für vermeidbare Beschichtungsschäden verantwortlich ist.
Dieser Artikel stellt einen praxisnahen Sechs-Schritte-Rahmen für den Korrosionsschutz von Industrieanlagen vor, mit den in jedem Schritt geltenden Normen, einer Entscheidungstabelle für Instandhaltungsmaßnahmen und den Optionen der Oberflächenvorbereitung für Anlagen, die nicht abgeschaltet oder gestrahlt werden können.
Korrosionsschutz ist die systematische Anwendung technischer, betrieblicher und organisatorischer Maßnahmen, um Korrosion an Industrieanlagen zu verhindern, zu erkennen und zu mindern. Er ist keine Einzelmaßnahme, sondern ein Programm, das Anlagenauslegung, Werkstoffauswahl, Beschichtungsspezifikation, Ausführungsqualität, Inspektionsplanung, Instandhaltung und Planung des Lebensendes umfasst. Der Unterschied zwischen einem gut geführten Programm und reaktiver Ad-hoc-Instandhaltung ist der Unterschied zwischen planbarer, budgetierter Instandhaltung und ungeplanten Stillständen, Notreparaturen und vorzeitigem Anlagenersatz.
Kosten und Folgen eines unzureichenden Korrosionsschutzes
Die IMPACT-Studie von NACE International bezifferte die weltweiten Korrosionskosten auf 2,5 Billionen US-Dollar, entsprechend 3,4 % des globalen BIP (2013). Dieselbe Studie schätzte, dass 15–35 % dieser Kosten, zwischen 375 und 875 Milliarden US-Dollar pro Jahr, durch bereits existierende Korrosionsschutzpraktiken eingespart werden könnten. Diese Zahlen umfassen direkte Kosten und schließen die vollen Kosten von Sicherheitsvorfällen und Umweltfolgen nicht ein. In den von struktureller Korrosion am stärksten betroffenen Branchen (Öl und Gas, Marine, Stromerzeugung, chemische Industrie und Infrastruktur) sind korrosionsbedingte Ausfälle eine Hauptursache für ungeplante Stillstände und Vorfälle bei der Anlagenintegrität.
Viele korrosionsbedingte Beschichtungsschäden lassen sich durch eine angemessene Oberflächenvorbereitung und korrekte Applikation vermeiden; sie werden nicht durch Produktmängel der Beschichtung oder unvermeidbare Einsatzbedingungen verursacht. Unzureichender Korrosionsschutz ist zu einem großen Teil ein Ausführungsproblem.
Der Rahmen für den Korrosionsschutz
Schritt 1: Umgebungsbewertung und Einstufung der Korrosivität
Wirksamer Korrosionsschutz beginnt mit dem Verständnis der Einsatzumgebung. ISO 12944-2 liefert die Standardeinstufung der Korrosivität: C1 bis CX für atmosphärische Beanspruchung und Im1 bis Im4 für Immersion und erdverlegte Bauwerke. Atmosphärische Kategorien werden anhand typischer Umgebungen beschrieben und lassen sich genauer aus der Korrosion von Referenzproben aus Stahl und Zink im ersten Jahr bestimmen oder aus Luftfeuchte, Chloriddeposition und Schadstoffbelastung abschätzen (ISO 9223). Bei Anlagen, die mehrere Umgebungen umfassen, etwa Offshore-Bauwerke mit atmosphärischer Zone, Spritzwasserzone und Unterwasserzone, wird jede Zone gesondert eingestuft.
Schritt 2: Spezifikation des Korrosionsschutzsystems
Das Korrosionsschutzsystem (Grundbeschichtung, Zwischenbeschichtung, Deckbeschichtung, Gesamtschichtdicke und Oberflächenvorbereitung) muss zur Korrosivitätskategorie und zur geforderten Nutzungsdauer passen. Zentrale Spezifikationsentscheidungen:
- Schutzdauer: Wie lange muss das System schützen, bis die erste größere Instandhaltung fällig ist? ISO 12944 definiert niedrig (L: bis 7 Jahre), mittel (M: 7–15 Jahre), hoch (H: 15–25 Jahre) und sehr hoch (VH: mehr als 25 Jahre).
- Art des Beschichtungssystems: Zinkstaubgrundierungssysteme für den galvanischen (kathodischen) Schutz des Stahls an Beschichtungsschäden; Dickschicht-Epoxid für Umgebungen, in denen die Barrierewirkung dominiert; thermisch gespritztes Aluminium für sehr lange Nutzungsdauer in CX- und Immersionsumgebungen.
- Norm für die Oberflächenvorbereitung: Das Datenblatt der Beschichtung und die Systemtabellen der ISO 12944-5 legen den Mindestvorbereitungsgrad fest. Für Hochleistungssysteme in C4, C5, CX und Immersion ist dies typischerweise Sa 2½ (SSPC-SP 10) mit einem spezifizierten Profilbereich.
- Grenzwerte für lösliche Salze: Legen Sie die maximal zulässige Kontamination für die Einsatzumgebung fest. Schreiben Sie das Messverfahren (Extraktion nach ISO 8502-6 mit Leitfähigkeitsmessung nach ISO 8502-9) und den Projektgrenzwert in die Spezifikation.
Schritt 3: Qualitätskontrolle bei Ausführung und Applikation
Selbst die technisch korrekteste Spezifikation ist wertlos, wenn die Ausführung nicht überwacht wird. Ein wirksames QK-Programm für die Beschichtungsapplikation umfasst:
- Prüfung der Oberflächenvorbereitung vor dem Beschichten: Reinheitsgrad, Messung des Rauheitsprofils und Prüfung auf lösliche Salze
- Überwachung der Umgebungsbedingungen während Vorbereitung und Applikation (Stahltemperatur, relative Luftfeuchte, Taupunkt)
- Messung der Nassschichtdicke während der Applikation und Prüfung der Trockenschichtdicke nach der Aushärtung
- Porenprüfung bei Beschichtungen für Immersion
- Dokumentation aller Prüfergebnisse mit Ort, Datum, Prüfer und Messgerät
Schritt 4: Inspektionsprogramm im Betrieb
Ein Inspektionsplan legt fest, wann die Anlage untersucht wird, was beurteilt wird und welche Zustandsschwellen eine Instandhaltung auslösen. Ein risikobasierter Ansatz priorisiert die kritischsten Anlagen und die am stärksten beanspruchten Bereiche innerhalb jeder Anlage. Die Ergebnisse der Inspektion sollten Folgendes umfassen:
- Bewertung des Gesamtzustands der Beschichtung auf einer Standardskala, zum Beispiel Rostgrad Ri 0 bis Ri 5 nach ISO 4628-3
- Identifizierung und Lokalisierung von Beschichtungsfehlern nach Art (Blasenbildung, Rissbildung, Abblättern, Rost)
- Bewertung des Materialverlusts an Bereichen aktiver Korrosion (Ultraschall-Wanddickenmessung)
- Trendanalyse, die den aktuellen Zustand mit früheren Inspektionen vergleicht
Schritt 5: Instandhaltungsmaßnahme
Instandhaltungsmaßnahmen werden durch die im Inspektionsprogramm definierten Zustandsschwellen ausgelöst. Die Wahl zwischen Punktreparatur, Teilüberbeschichtung und vollständiger Neubeschichtung hängt von Umfang und Art der Beschichtungsschädigung ab. Die folgenden Schwellenwerte sind typische Beispiele; legen Sie Ihre eigenen in der Instandhaltungsspezifikation fest.
| Zustand (Beispielschwelle) | Maßnahme | Erforderliche Oberflächenvorbereitung |
|---|---|---|
| Vereinzelte mechanische Schäden oder punktuelle Korrosion (<1 % der Oberfläche) | Punktreparatur | Mindestens SSPC-SP 11 (blankes Metall, Profil ≥25 µm / 1 mil); für Hochleistungssysteme ist ein mit SSPC-SP 10 vergleichbares Ergebnis vorzuziehen |
| Großflächiger Beschichtungsabbau (etwa 1–10 % der Fläche) ohne Enthaftung | Teilüberbeschichtung nach örtlicher Vorbereitung | Vergleichbar mit SSPC-SP 10 an korrodierten Stellen; Sweepen oder Anschleifen der intakten Beschichtung für die Haftung |
| Großflächige Enthaftung, osmotische Blasenbildung oder Unterwanderungskorrosion | Vollständige Neubeschichtung nach vollständigem Abtrag | Mindestens SSPC-SP 10 / Sa 2½ oder gemäß ursprünglicher Spezifikation |
| Aktive Korrosion, die die Tragfähigkeit gefährdet | Notreparatur und statische Bewertung | Mindestens SSPC-SP 11 für die Beschichtungsreparatur; Prüfung durch Tragwerksplaner |
Schritt 6: Lebenszykluskostenanalyse
Entscheidungen zum Korrosionsschutz sollten auf Basis der Lebenszykluskosten bewertet werden, nicht allein nach den Anfangskosten. Ein Beschichtungssystem beispielsweise, das 40 % mehr kostet als eine niedriger spezifizierte Alternative, aber doppelt so lange hält und nur halb so viele Instandhaltungseingriffe benötigt, ist über die Nutzungsdauer der Anlage deutlich günstiger. Lebenszykluskostenmodelle sollten Folgendes berücksichtigen:
- Anfängliche Applikationskosten (Material, Arbeit, Oberflächenvorbereitung)
- Inspektions- und Überwachungskosten
- Häufigkeit und Kosten von Instandhaltungseingriffen
- Produktionsausfall während Applikation und Instandhaltung
- Ersatzkosten und Zeitpunkt des Ersatzes
Korrosionsschutz unter eingeschränkten Instandhaltungsbedingungen
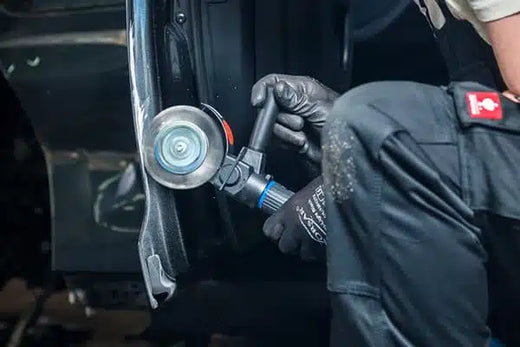
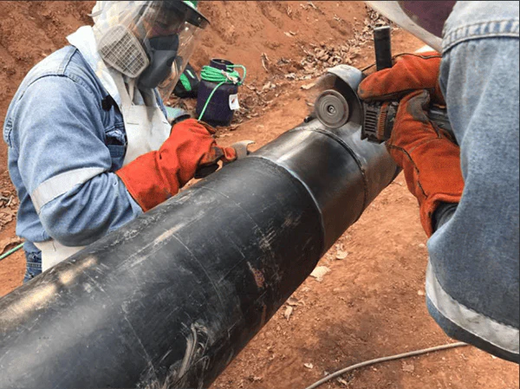
Viele Industrieanlagen, insbesondere in Öl und Gas, Offshore und Energie, können für Oberflächenvorbereitung und Neubeschichtung nicht außer Betrieb genommen werden. Die Instandhaltung muss an laufenden Anlagen, in ATEX-Zonen, in engen Räumen und an abgelegenen Standorten erfolgen. Diese Einschränkungen erfordern Vorbereitungsverfahren ohne den logistischen Aufwand des Strahlens mit Strahlmittel; siehe Oberflächenvorbereitung im laufenden Betrieb.
- Der Bristle Blaster® von MontiPower® erzielt in dokumentierten Tests auf API-5L-Stahl eine Reinheit vergleichbar mit Sa 2½ / SSPC-SP 10 und ein Rauheitsprofil von 65–85 µm Rz, ohne Strahlmittel, Strahleinhausung oder Strahlanlage. Die Ergebnisse variieren je nach Stahlsorte, Rostgrad, Band und Technik. Die vollpneumatische Version ist nach ATEX für Zone 1 Gas (Gruppe IIA, T4) und Zone 21 Staub bewertet, vorbehaltlich des Erlaubnisscheinverfahrens am Standort.
- Tercoo®-Scheiben entfernen beim Zwei-Schritt-Verfahren für stark korrodierte Bereiche den Großteil der Korrosion und dicke Beschichtungen vor dem Bristle Blasting.
- Pneumatische Antriebe laufen mit der Druckluftversorgung, die an den meisten Industriestandorten vorhanden ist; elektrische und 18-V-Akkuantriebe decken Bereiche ohne Druckluft ab.
- Strahlmittelfrei heißt nicht staubfrei: Abgetragener Rost und Altbeschichtung werden dennoch zu Partikeln, daher richten sich Absaugung und Atemschutz nach der Gefährdungsbeurteilung des Standorts.
Das Wichtigste in Kürze
- Korrosionsschutz ist ein Programm, kein Produkt. Er umfasst Umgebungsbewertung, Spezifikation des Schutzsystems, Qualitätskontrolle der Applikation, Inspektion und geplante Instandhaltung über die gesamte Nutzungsdauer der Anlage.
- Unzureichende Oberflächenvorbereitung ist eine der größten vermeidbaren Ursachen für Beschichtungsversagen. Ein belastbares Programm legt bei jedem Beschichtungseingriff Normen für die Oberflächenvorbereitung fest und setzt sie durch.
- ISO 12944 ist der Referenzrahmen für die Einstufung der Korrosivität und die Auswahl von Beschichtungssystemen. Hochleistungssysteme in den korrosiveren Kategorien erfordern typischerweise Sa 2½ (SSPC-SP 10) mit einem spezifizierten Profil.
- Die richtige Grundlage für Investitionen in den Korrosionsschutz sind die Lebenszykluskosten, nicht die anfänglichen Applikationskosten. Korrekt spezifizierte, applizierte und instand gehaltene Systeme sind über ihre Nutzungsdauer in der Regel günstiger als unterspezifizierte Systeme, die frühzeitige Eingriffe erfordern.
- Unter eingeschränkten Instandhaltungsbedingungen werden Vorbereitungsverfahren benötigt, die an laufenden Anlagen ohne Strahllogistik funktionieren. Schlagende Maschinenwerkzeuge können die von Hochleistungsbeschichtungen geforderten Vorbereitungsgrade erreichen, nachgewiesen durch Inspektion.
Verwandte Artikel
- Korrosionsschutz für Stahlbauten: Ein Praxisleitfaden
- So bleibt Stahl korrosionsfrei: Instandhaltungszyklen
- Industriebeschichtungen: Typen, Systeme und Anforderungen an die Oberflächenvorbereitung
- Kontamination durch lösliche Salze und Beschichtungsversagen
- So schreiben Sie eine Spezifikation für die Oberflächenvorbereitung
Häufig gestellte Fragen
Was ist Korrosionsschutz für Industrieanlagen?
Korrosionsschutz ist ein gesteuertes Programm technischer, betrieblicher und instandhalterischer Maßnahmen, das Korrosion verhindert, erkennt und mindert. Bei Industrieanlagen umfasst er die Einstufung der Umgebung, die Spezifikation des Beschichtungssystems, die Qualitätskontrolle von Oberflächenvorbereitung und Applikation, risikobasierte Inspektion, zustandsorientierte Instandhaltung und Entscheidungen nach Lebenszykluskosten über die gesamte Nutzungsdauer der Anlage.
Was kostet Korrosion?
Die IMPACT-Studie von NACE International bezifferte die weltweiten Korrosionskosten auf 2,5 Billionen US-Dollar, etwa 3,4 % des globalen BIP im Jahr 2013. Sie schätzte außerdem, dass 15–35 % dieser Kosten durch die Anwendung bereits existierender Korrosionsschutzpraktiken eingespart werden könnten, weshalb sich strukturierte Programme bei Industrieanlagen auszahlen.
Nach welcher Norm wird die Korrosivität für die Beschichtungsauswahl eingestuft?
ISO 12944-2 stuft die atmosphärische Korrosivität von C1 (sehr gering) bis CX (extrem) und die Beanspruchung durch Immersion oder Erdverlegung von Im1 bis Im4 ein. ISO 12944-5 nennt dann Beispiele für Beschichtungssysteme für jede Kategorie und für die Schutzdauern niedrig, mittel, hoch und sehr hoch.
Welche Oberflächenvorbereitung benötigen Beschichtungsreparaturen?
Punktreparaturen an Hochleistungssystemen erfordern in der Regel mindestens SSPC-SP 11, maschinelle Reinigung bis auf blankes Metall mit einem Profil von mindestens 25 µm (1 mil), oder ein mit dem ursprünglichen Strahlgrad vergleichbares Ergebnis. Bei einer vollständigen Neubeschichtung gilt normalerweise wieder die ursprüngliche Spezifikation, typischerweise Sa 2½ / SSPC-SP 10. Befolgen Sie stets das Datenblatt der Beschichtung.
Quellen
- NACE International, IMPACT: International Measures of Prevention, Application, and Economics of Corrosion Technologies Study (2016). impact.nace.org
- ISO, ISO 12944-1:2017 Paints and varnishes: Corrosion protection of steel structures by protective paint systems, Part 1. iso.org
- Carboline, ISO 12944 brochure (Schutzdauern und Korrosivitätskategorien). carboline.com
- SSPC-SP 11, Power Tool Cleaning to Bare Metal. glavin.net
- KTA-Tator, Industry Standards for Surface Preparation. kta.com