Kurzantwort: RepaKORR war ein deutsches Forschungsprojekt, gefördert vom Bundesministerium für Bildung und Forschung (BMBF) und koordiniert von Muehlhan, das Reparaturkonzepte für Korrosionsschutzbeschichtungen an Offshore-Windenergiebauwerken entwickelte. Es analysierte, warum Beschichtungen versagen, qualifizierte Reparaturbeschichtungen mit beschleunigter Alterung sowie Schlag- und Abriebprüfungen und legte einen fünfstufigen Ablauf für Reparaturen vor Ort fest, in dem die mechanische Oberflächenvorbereitung mit einem rotierenden Borstenwerkzeug ein zentraler Schritt ist.
Diese Zusammenfassung zeigt, wer RepaKORR durchgeführt hat, was die Schadensanalyse ergab, welchen Ablauf für Offshore-Reparaturen vor Ort das Projekt festlegte, mit welchen mechanischen Prüfungen Reparaturbeschichtungen qualifiziert wurden und was die Ergebnisse für die Oberflächenvorbereitung an Anlagen im Bereich Wind- & erneuerbare Energien bedeuten.
Das Projekt
RepaKORR („Reparatursysteme und -konzepte für Korrosionsschutzbeschichtungen von Offshore-Windenergiebauwerken“) wurde vom Bundesministerium für Bildung und Forschung (BMBF, Projekt 03X3570A) gefördert und von der Muehlhan AG koordiniert. Beteiligt waren die Muehlhan AG (Applikationsverfahren), das Fraunhofer IFAM (Qualifizierung und Verifizierung; temporärer Schutz), Sika Deutschland (Reparaturmaterialien), AirRobot (Inspektionsdrohne), Corroconsult (Schadensbewertung), RETC (regulatorische und Umweltfragen) und WeserWind (Konstruktion und Logistik), mit dem Turbinenhersteller Senvion als assoziiertem Partner. Laut Fraunhofer sollten die Konzepte bis März 2016 umsetzungsreif sein; die Ergebnisse wurden 2016–2017 in Branchenveranstaltungen und auf Konferenzen vorgestellt.
Der Beweggrund waren die Kosten. Nach Angaben von Fraunhofer können Beschichtungsreparaturen offshore mehrere tausend Euro pro Quadratmeter kosten, gegenüber etwa 20–30 € pro Quadratmeter für vergleichbare Arbeiten an Land – eine Reparatur, die früh versagt, ist also sehr teuer. Neben den Reparaturverfahren arbeitete das Projekt an temporären Schutzfolien für die Zeit zwischen Oberflächenvorbereitung und Beschichtung sowie an der drohnengestützten Inspektion.
Warum Offshore-Beschichtungen versagen
Bei der Analyse von Beschichtungsschäden an plattformartigen Bauwerken führte das Projekt die Schäden etwa auf folgende Ursachen zurück: mechanische Beschädigung (~30 %), ungünstige Konstruktion (~30 %), unzureichende Beschichtung (~24 %), Schweißen (~11 %) und Umwelt (~5 %). Ein Großteil der mechanischen und konstruktionsbedingten Schäden tritt genau an den Stellen auf, die am schwierigsten zu inspizieren, zu strahlen, zu beschichten und zu reparieren sind – Ecken, Öffnungen, Verbindungen und schlecht zugängliche Bereiche, wie auch ISO 12944-3 anerkennt.
Der Ablauf für Offshore-Reparaturen vor Ort
Das Projekt legte ein fünfstufiges Reparaturverfahren für Offshore-Bauwerke fest, das größtenteils von Industriekletterern ausgeführt wird:
- Zugang & Schutz / Einhausung – Außenbereiche erreichen und einhausen sowie Zugang zu innenliegenden Abschnitten schaffen.
- Hochdruck-Wasserwäsche – Schmutz, Verunreinigungen und lösliche Salze (insbesondere Chloride) vom Untergrund entfernen – siehe, warum Kontamination durch lösliche Salze Beschichtungsversagen verursacht.
- Strahlen – Nassstrahlen in der Atmosphären-, Spritzwasser- und Tidezone, gefolgt von einer Feinreinigung.
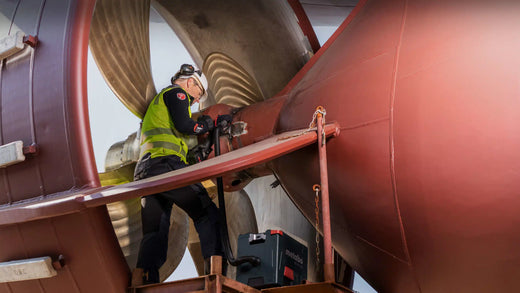
- Maschinelle Bearbeitung – Beschichtungsabtrag und Profilierung mit einer rotierenden Borstenbürste, Entrosten mit einem Schleifer, Entfernung von Zunder und Rost mit einem Nadelhammer sowie Schweißnahtreinigung mit einer maschinellen Bürste.
- Beschichtungsauftrag – mit Rolle, Kartusche oder Pinsel.
In Schritt 4 zeigt die mechanische Oberflächenvorbereitung ihren Wert: In engen, schwer zugänglichen Bereichen und in der Spritzwasserzone, wo Nassstrahlen nicht praktikabel ist, entfernt ein rotierendes Borstenwerkzeug die versagte Beschichtung und erzeugt das Rauheitsprofil in einem strahlmittelfreien Arbeitsgang – dasselbe Prinzip, auf dem der Bristle Blaster® beruht. Der MontiPower® Bristle Blaster® Pneumatic, vollständig luftbetrieben und nach ATEX für Zone 1 (Gas) und Zone 21 (Staub) bewertet, erzeugt in dokumentierten Tests auf Standardstahl eine mit Sa 2½ vergleichbare Reinheit mit einem Profil von 65–85 µm Rz; die Ergebnisse variieren je nach Stahlsorte, Rostgrad, Band und Technik. Für örtlich begrenzte Schäden siehe Vorbereitung für Punktreparaturen.
Qualifizierung der Reparaturbeschichtungen
Das Fraunhofer IFAM unterzog die in Frage kommenden Reparaturbeschichtungen einer beschleunigten Alterung und den für die Zertifizierung verwendeten mechanischen Prüfungen, darunter:
- Schlagfestigkeit (Fallgewicht, ASTM G14): mehr als 3,4 J für Bereiche außerhalb von Decks und mehr als 5,6 J für Decks und die Spritzwasserzone am Bootsanleger.
- Abriebfestigkeit (Taber, ASTM D4060): Schichtdickenverlust unter 50 µm pro 1.000 Zyklen.
Zusammen mit den Korrosivitätskategorien nach ISO 12944 legen diese Kriterien fest, ob von einem unter Offshore-Bedingungen vor Ort applizierten Reparatursystem eine ausreichende Haltbarkeit erwartet werden kann. Reparaturen unterhalb der Wasserlinie sind eine eigene Herausforderung – siehe die Fraunhofer-Forschung zur ROV-gestützten Unterwasser-Beschichtungsreparatur.
Die Erkenntnis für die Oberflächenvorbereitung
Eine Reparaturbeschichtung ist nur so dauerhaft wie die Oberfläche, auf die sie aufgebracht wird. Das Vor-Ort-Verfahren von RepaKORR zeigt, warum die strahlmittelfreie mechanische Vorbereitung – Beschichtungsabtrag und Profilierung in einem einzigen Arbeitsgang – ein etablierter Bestandteil des Offshore-Reparaturinstrumentariums ist, besonders dort, wo das Strahlen mit Strahlmittel nicht hinkommt oder nicht eingesetzt werden kann. Mehr zur Oberflächenvorbereitung im Bereich Marine & Offshore.
Häufig gestellte Fragen
Was war das Projekt RepaKORR?
RepaKORR war ein deutsches Forschungsprojekt zu Reparatursystemen und -konzepten für Korrosionsschutzbeschichtungen an Offshore-Windenergiebauwerken. Gefördert vom Bundesministerium für Bildung und Forschung und koordiniert von der Muehlhan AG, verband es Schadensbewertung, Reparaturmaterialien, Applikationsverfahren, Drohneninspektion und die Qualifizierung von Beschichtungen durch das Fraunhofer IFAM.
Warum versagen Beschichtungen an Offshore-Windenergiebauwerken?
Die Analyse von RepaKORR an plattformartigen Bauwerken führte Beschichtungsschäden auf mechanische Beschädigung (etwa 30 %), ungünstige Konstruktion (etwa 30 %), unzureichende Beschichtung (etwa 24 %), Schweißen (etwa 11 %) und Umwelt (etwa 5 %) zurück. Ein Großteil davon tritt an Ecken, Öffnungen, Verbindungen und schlecht zugänglichen Bereichen auf, die auch am schwierigsten zu reparieren sind.
Mit welchen Prüfungen wurden die Reparaturbeschichtungen qualifiziert?
Das Fraunhofer IFAM kombinierte beschleunigte Alterung mit mechanischen Prüfungen: Fallgewicht-Schlagprüfung nach ASTM G14 mit mehr als 3,4 J für Bereiche außerhalb von Decks und mehr als 5,6 J für Decks und Spritzwasserzonen an Bootsanlegern sowie Taber-Abriebprüfung nach ASTM D4060 mit weniger als 50 µm Schichtdickenverlust pro 1.000 Zyklen.
Welche Rolle spielt Bristle Blasting bei der Offshore-Beschichtungsreparatur?
Im Schritt der maschinellen Bearbeitung, nach der Wäsche und dort, wo Nassstrahlen nicht praktikabel ist. Ein rotierendes Borstenwerkzeug entfernt die versagte Beschichtung und erzeugt ein Rauheitsprofil in einem strahlmittelfreien Arbeitsgang – ideal für enge, schwer zugängliche Bereiche und die Spritzwasserzone, die per Seilzugang bearbeitet werden. In explosionsgefährdeten Bereichen kommt ein pneumatisches, nach ATEX bewertetes Werkzeug zum Einsatz.
Dieser Artikel fasst öffentlich vorgestellte Forschungsergebnisse aus dem Projekt RepaKORR zu Referenzzwecken zusammen. MontiPower war kein formeller Projektpartner; rotierende Bürstenwerkzeuge von MONTI sind im dokumentierten Offshore-Anwendungsschritt des Projekts zu sehen.
Quellen
- Fraunhofer-Gesellschaft, Long-lasting rust protection for offshore wind turbines (Forschung Kompakt, Februar 2016). fraunhofer.de
- Muehlhan AG, Durable Coatings Offshore (Präsentation, 2016); Fraunhofer IFAM, Prüfungen zur beschleunigten Alterung von Offshore-Ausbesserungsbeschichtungen (Präsentation). Projektunterlagen liegen MontiPower vor.
- ISO 12944-3:2017, Corrosion protection of steel structures by protective paint systems — Part 3: Design considerations. iso.org
- ASTM G14, Standard Test Method for Impact Resistance of Pipeline Coatings (Falling Weight Test). astm.org
- ASTM D4060, Standard Test Method for Abrasion Resistance of Organic Coatings by the Taber Abraser. astm.org