Kurzantwort: Lochkorrosion ist ein örtlich begrenzter Angriff, der kleine, tiefe Hohlräume bildet und meist durch Chloride ausgelöst wird. Für die Oberflächenvorbereitung ist sie relevant, weil Lochfraßstellen Korrosionsprodukte und lösliche Salze enthalten, die das Strahlen nicht zuverlässig entfernt, und weil Beschichtungen über den Wänden der Narben dünn sind. Begegnen Sie ihr, indem Sie die Tiefe beurteilen, dicke Krusten entfernen, reinigen und profilieren, Salze auswaschen und tiefe Narben vorlegen oder füllen.
Dieser Artikel erklärt, was Lochkorrosion verursacht, wo sie auftritt, warum sie ein besonderes Problem für Beschichtungsarbeiten ist, und stellt ein Vorgehen in fünf Schritten zur Vorbereitung von narbigem Stahl vor. Lochfraß ist eine der schädlichsten Formen örtlicher Korrosion an industriellen Stahlkonstruktionen. Anders als gleichmäßige Flächenkorrosion, die die Stahldicke allmählich über eine große Fläche verringert, konzentriert Lochfraß den Angriff auf kleine, tiefe Hohlräume, die einen Querschnitt durchlöchern können, während der durchschnittliche Metallverlust noch gering ist. Für die Oberflächenvorbereitung schafft Lochfraß eine Herausforderung, die die üblichen Strahlgrade nicht vollständig lösen: Narben überstehen die Strahlreinigung als geometrische Fehlstellen im Stahl, und die Verunreinigungen und Korrosionsprodukte darin gefährden weiterhin die Haftung und die langfristige Integrität der aufgebrachten Beschichtung.
Was verursacht Lochkorrosion?
Lochkorrosion ist ein elektrochemischer Prozess, der dort beginnt, wo ein schützender Oberflächenfilm — ein passiver Oxidfilm auf Edelstahl und Aluminium oder Walzhaut, Korrosionsprodukte oder Beschichtung auf Kohlenstoffstahl — örtlich durchbrochen wird, typischerweise in Gegenwart aggressiver Anionen, am häufigsten Chloridionen. Ein typischer Ablauf auf Stahl:
- Chloridionen reichern sich an einem Oberflächenfehler, einem Einschluss, einer Beschichtungsverletzung oder einer Lücke in der Walzhaut an und stören den Oberflächenfilm
- Es bildet sich eine anodische Stelle: Eisen löst sich in der entstehenden Narbe auf
- Die Geometrie der Narbe erzeugt ein Belüftungselement — das Innere der Narbe verarmt an Sauerstoff und bleibt anodisch, während die umgebende Oberfläche (oder angrenzende Walzhaut) als Kathode wirkt
- Durch Hydrolyse der Reaktionsprodukte wird das Milieu in der Narbe zunehmend saurer und chloridreicher, was die Korrosion in der Narbe weiter beschleunigt
- Über der Narbenöffnung bildet sich häufig eine Deckschicht aus Korrosionsprodukten, die die Narbe verbergen kann, während die Korrosion darunter weiterläuft
Praktisch bedeutet das: Lochfraß verstärkt sich selbst. Einmal entstanden, schafft eine Narbe die chemischen Bedingungen, die ihr eigenes Wachstum beschleunigen. Deshalb kann Lochfraß in aggressiven Umgebungen — offshore, maritim, in der chemischen Verarbeitung und in chloridreichen Atmosphären — schnell fortschreiten, und deshalb sind frühzeitige Erkennung und Behandlung wichtig. Zu den allgemeinen Mechanismen siehe Was ist Korrosion? Arten, Ursachen und wie Oberflächenvorbereitung sie stoppt.
Wo Lochkorrosion an Industrieanlagen auftritt
- Offshore-Bauwerke — Spritzwasser- und Tidenzone an Jacket-Beinen; Topsides an Stellen mit Beschichtungsabbau und hoher Chloridablagerung
- Schiffe — Ballasttanks (besonders an Tiefpunkten, an denen sich Salzwasser sammelt), Laderaumstrukturen, Außenhautbeplattung an Beschichtungsfehlstellen
- Pipelines — Außenoberfläche an Stellen mit enthafteter Beschichtung; Innenoberfläche im Sweet- und Sour-Service, wo CO₂ und H₂S örtlichen Angriff fördern
- Lagertanks — innere Bodenbleche und untere Mantelschüsse in Kontakt mit Prozessmedien sowie Tankböden, auf denen sich Wasser sammelt
- Wärmetauscher und Druckbehälter — Oberflächen in Kontakt mit chloridhaltigen Prozessmedien oder Kühlwasser
- Bergbauanlagen — Prozessbehälter, Stahlkonstruktionen und Rohrleitungen in Kontakt mit sauren Prozessmedien und chloridreichem Prozesswasser
Warum Lochfraß die Oberflächenvorbereitung erschwert
Übliches Strahlen mit Strahlmittel — selbst nach SSPC-SP 10 / Sa 2½ (nahezu metallisch rein) — behandelt Verunreinigungen und Rauheitsprofil auf der allgemeinen Stahloberfläche, löst aber die Probleme, die tiefer Lochfraß verursacht, nicht vollständig. Die Normen für maschinelle Reinigung auf blankes Metall erkennen dies ausdrücklich an: SSPC-SP 11 und SP 15 lassen Rost- und Beschichtungsreste am Grund von Narben zu, wenn die ursprüngliche Oberfläche narbig ist.
1. Narben halten nach dem Strahlen Korrosionsprodukte zurück
Strahlmittel trifft mit hoher Geschwindigkeit auf die Oberfläche, doch die Geometrie einer tiefen, schmalen Narbe begrenzt, wie gut das Strahlmittel ihr Inneres reinigt. Korrosionsprodukte — Eisenoxide, Eisenchloride und Eisensulfate — können im unteren Teil der Narben verbleiben, selbst wenn der umgebende Stahl Sa 2½ erfüllt. Diese Rückstände korrodieren den Stahl unter einer anschließend aufgebrachten Beschichtung weiter und tragen durch ihren Gehalt an löslichen Salzen zur osmotischen Blasenbildung bei.
2. Narben halten lösliche Salze zurück
Chloridsalze sind hygroskopisch — sie ziehen Feuchtigkeit an. Haben sich chloridreiche Korrosionsprodukte in Narben angesammelt, ziehen sie durch Osmose Wasser durch jede darüberliegende Beschichtung. Das ist der Mechanismus der osmotischen Blasenbildung: Die Salzkonzentration in der Narbe erzeugt eine lokale Triebkraft, die Wasser durch den Beschichtungsfilm zieht und Druck aufbaut, bis die Beschichtung Blasen bildet und sich ablöst. Trockenes Strahlen allein entfernt lösliche Salze nicht zuverlässig aus dem Inneren von Narben. Waschen mit Wasser oder Hochdruck-Wasserstrahlen (SSPC-WJ-Grade) ist in der Regel wirksamer, um salzbeladene Korrosionsprodukte von narbigem Stahl zu entfernen.
3. Tiefe Narben führen zu unzureichender Schichtdicke
Ein Beschichtungsfilm folgt der Kontur der Stahloberfläche. Über einer tiefen Narbe kann die Schicht an Grund und Wänden deutlich dünner sein als auf dem umgebenden Stahl, und bei schmalen Narben kann die Beschichtung die Öffnung überbrücken — mit einem Hohlraum unter einem scheinbar intakten Film. Diese Dünnstellen und Hohlräume versagen im Betrieb oft als Erste.
4. Lochfraß verringert die tragende Wanddicke
Auch wenn es streng genommen kein Thema der Oberflächenvorbereitung ist: Lochfraß, der den Stahl unter die zulässige Mindestdicke reduziert hat, muss vor dem Beschichten erkannt werden und kann vor der Beschichtung eine Reparatur erfordern (zum Beispiel durch Schweißen oder Austausch von Blechen). Ultraschall-Wanddickenmessungen über narbigen Bereichen und die Messung der Narbentiefe sind im Energie- und Schiffbausektor gängige Praxis bei der Beurteilung der Gebrauchstauglichkeit.
Wie Sie Lochkorrosion bei der Oberflächenvorbereitung behandeln
Schritt 1: Tiefe und Ausmaß der Narben beurteilen
Bevor Sie eine Vorbereitungsmethode wählen, charakterisieren Sie den Lochfraß: Tiefe, Durchmesser, Dichte (Narben pro Flächeneinheit) und das Vorhandensein von Korrosionskrusten über den Narbenöffnungen. Daraus ergibt sich, ob Strahlen oder maschinelle Reinigung allein ausreicht oder ob ein vorgeschalteter Schritt zum groben Abtrag nötig ist.
Schritt 2: Grobe Korrosion von stark narbigen Bereichen entfernen — Tercoo®
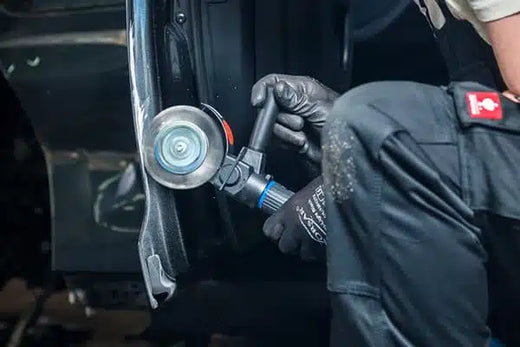
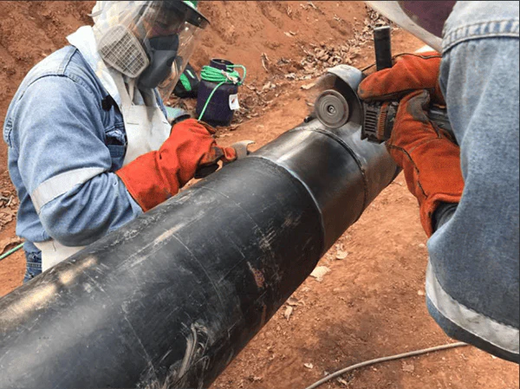
Bei Stahl mit Schichtrost, dicken Korrosionskrusten oder starkem Lochfraß mit intakten Korrosionsprodukten über den Narbenöffnungen ist es technisch richtig, die grobe Korrosion vor der Endvorbereitung zu entfernen. Tercoo® Hartmetall-Stiftscheiben sind genau dafür ausgelegt: Sie entfernen starken Rost, Schichtrost und vorhandene Beschichtung, legen den Stahl unter der Korrosionskruste frei und öffnen die Narben für die anschließende Reinigung.
Schritt 3: Ziel-Reinheit und -Profil erreichen — Bristle Blaster® oder Strahlen mit Strahlmittel
Nach dem groben Abtrag der Korrosion wird die Oberfläche auf den Ziel-Reinheitsgrad und das Ziel-Rauheitsprofil gebracht:
- Strahlen mit Strahlmittel bietet die höchste Flächenleistung und das gleichmäßigste Ergebnis auf großen Flächen.
- Der Bristle Blaster® erzielt in dokumentierten Tests auf Standardstahl eine Sauberkeit vergleichbar mit ISO 8501-1 Sa 2½ / SSPC-SP 10 und ein Rauheitsprofil von 65–85 µm Rz, ohne loses Strahlmittel. Die Ergebnisse variieren mit Stahlsorte, Rostgrad, Band und Arbeitstechnik. Er eignet sich für enge Räume, abgelegene Standorte, Punktreparaturen und — mit dem pneumatischen, ATEX-bewerteten Modell — für explosionsgefährdete Bereiche der Zone 1, in denen Strahlen nicht möglich ist. Wie bei jedem Werkzeug sollten Sie den Grund der Narben genau prüfen; der Leitfaden zur Behandlung korrodierter Pinholes zeigt die Technik bei örtlichem Lochfraß.
Der kombinierte Ablauf wird in Die Zwei-Schritt-Methode von MontiPower®: von starker Korrosion zu SSPC-SP10 beschrieben.
Schritt 4: Verunreinigung durch lösliche Salze kontrollieren
Bei narbigem Stahl mit Chloridbelastung in der Vorgeschichte ist eine Prüfung auf lösliche Salze vor dem Beschichten unerlässlich. Messen Sie mit dem Bresle-Pflaster (ISO 8502-6) und über die Leitfähigkeit (ISO 8502-9). Die Grenzwerte legt die Spezifikation fest: Viele Offshore-Spezifikationen verwenden 20 mg/m² (2 µg/cm²), und der IMO Performance Standard for Protective Coatings für Ballasttanks setzt ein Maximum von 50 mg/m² als Natriumchlorid fest. Liegen die Ergebnisse über dem Grenzwert, waschen Sie mit sauberem Wasser oder setzen Sie Wasserstrahlen ein, lassen Sie die Oberfläche trocknen, bereiten Sie etwaigen Flugrost erneut vor und bestätigen Sie das Ergebnis vor dem Grundieren mit einer Wiederholungsprüfung. Siehe Verunreinigung durch lösliche Salze und Beschichtungsversagen.
Schritt 5: Tiefe Narben vorlegen oder füllen
Tiefe Narben benötigen unter Umständen einen Kantenschutzanstrich (Stripe Coat) mit dem Grundanstrich, der mit dem Pinsel in die Narbe eingearbeitet wird, oder eine Füllung mit einem verträglichen Füller oder oberflächentoleranten Material, bevor das vollständige Beschichtungssystem aufgebracht wird, damit die Schichtdicke an Grund und Wänden der Narbe ausreicht. Methode und Materialien müssen mit dem Beschichtungssystem verträglich sein und in der Projektspezifikation festgehalten werden — beachten Sie das technische Datenblatt des Beschichtungsherstellers.
Das Wichtigste in Kürze
- Lochkorrosion konzentriert den Angriff auf örtlich begrenzte, tiefe Hohlräume, meist ausgelöst durch den chloridbedingten Zusammenbruch eines schützenden Oberflächenfilms. Sie verstärkt sich selbst: Das Milieu in der Narbe beschleunigt ihr eigenes Wachstum.
- Strahlreinigung nach Sa 2½ / SSPC-SP 10 löst tiefen Lochfraß nicht vollständig: Korrosionsprodukte und lösliche Salze können nach dem Strahlen im Inneren der Narben verbleiben.
- Bei stark narbigem Stahl ist eine zweistufige Vorbereitung ein wirksamer Ansatz: Tercoo® für den groben Abtrag von Korrosion und Krusten, danach Bristle Blaster® oder Strahlen mit Strahlmittel, um Ziel-Reinheit und Rauheitsprofil zu erreichen.
- Die Kontrolle löslicher Salze ist bei narbigem Stahl entscheidend — chloridreiche Korrosionsprodukte in Narben treiben die osmotische Blasenbildung an. Vor dem Beschichten prüfen und behandeln.
- Lochfraß, der den Stahl unter die Mindestdicke reduziert hat, erfordert vor dem Beschichten eine statische Beurteilung und Reparatur — eine Beschichtung kann verlorenen Querschnitt nicht wiederherstellen.
Häufig gestellte Fragen
Was verursacht Lochkorrosion an Stahl?
Lochfraß beginnt dort, wo ein Schutzfilm, Walzhaut oder Beschichtung örtlich durchbrochen ist, meist in Gegenwart von Chloriden. Die Narbe wird zu einer kleinen Anode, umgeben von einer großen Kathode, und ihr Inneres wird sauer und chloridreich, was den weiteren Angriff beschleunigt. Maritime, Offshore- und chemische Umgebungen sind am aggressivsten.
Entfernt Strahlen mit Strahlmittel die Korrosion aus Narben?
Nicht vollständig. Strahlen reinigt die offene Oberfläche gut, doch Korrosionsprodukte und lösliche Salze können am Grund tiefer, schmaler Narben verbleiben, selbst wenn der umgebende Stahl Sa 2½ erfüllt. SSPC-SP 11 und SP 15 lassen Rückstände am Narbengrund ausdrücklich zu. Bei narbigem, chloridbelastetem Stahl sind Waschen mit Wasser und Salzprüfungen erforderlich.
Welcher Gehalt an löslichen Salzen ist vor dem Beschichten von narbigem Stahl zulässig?
Die Beschichtungsspezifikation legt den Grenzwert fest. Viele Offshore-Spezifikationen verwenden 20 mg/m² (2 µg/cm²), gemessen mit Bresle-Pflaster und Leitfähigkeit, und der IMO-Standard für Ballasttanks lässt bis zu 50 mg/m² als Natriumchlorid zu. Liegt das Ergebnis höher, waschen oder wasserstrahlen Sie die Oberfläche und prüfen Sie erneut.
Sollten tiefe Narben vor dem Beschichten gefüllt werden?
Tiefe Narben benötigen in der Regel einen mit dem Pinsel aufgetragenen Kantenschutzanstrich mit dem Grundanstrich und manchmal einen verträglichen Füller, damit die Beschichtung den Narbengrund in ausreichender Dicke erreicht. Narben, die den Stahl unter die Mindestdicke reduziert haben, erfordern zuerst eine statische Beurteilung und Reparatur. Beachten Sie das Datenblatt des Beschichtungsherstellers.
Weiterführende Artikel
- Vollständiger Leitfaden zu den SSPC-Normen für die Oberflächenvorbereitung
- Korrosionsschutz für Industrieanlagen
Quellen
- Corrosion Alliance, Principles of Corrosion. corrosionalliance.com
- SSPC-SP 11, Power Tool Cleaning to Bare Metal (Rückstände am Narbengrund zulässig). glavin.net
- SSPC-SP WJ-1 / NACE WJ-1, Waterjet Cleaning of Metals — Clean to Bare Substrate. glavin.net
- IMO Resolution MSC.215(82), Performance Standard for Protective Coatings for Dedicated Seawater Ballast Tanks (lösliche Salze ≤ 50 mg/m² NaCl; Sa 2½, Profil 30–75 µm). dl.defelsko.com
- KTA-Tator, Industry Standards for Surface Preparation. kta.com