Réponse courte : les revêtements de protection contre la corrosion se répartissent en trois familles. Les revêtements métalliques, tels que la galvanisation à chaud et la projection thermique, ajoutent une couche de métal sacrificielle ou barrière ; les revêtements organiques, tels que les peintures époxy et polyuréthane, forment un film composé de liant, de pigments et de charges ; les couches de conversion, telles que la phosphatation, la chromatation et l'anodisation, transforment chimiquement la surface du substrat. Toutes dépendent d'une préparation de surface correcte.
La protection contre la corrosion se résume rarement à une seule couche de peinture. En pratique, c'est un empilement de couches conçues chacune pour une fonction précise. Cet article présente les trois familles de revêtements de protection contre la corrosion, la composition d'un primaire, la préparation de surface requise par chaque famille, et les raisons pour lesquelles la surface sous-jacente doit être correcte avant l'application de l'une d'elles.
Trois familles de protection
La plupart des systèmes de protection contre la corrosion relèvent de l'une de trois familles. Les revêtements métalliques déposent sur le substrat une couche sacrificielle ou barrière d'un autre métal : la galvanisation à chaud, la projection thermique (métallisation), les revêtements électrolytiques et les couches déposées en phase vapeur en font partie. Les revêtements organiques sont des peintures, des émaux et des revêtements intérieurs : un liant porteur de pigments et de charges, durci en un film continu. Les couches de conversion transforment chimiquement une fine couche superficielle du substrat lui-même en une surface plus résistante à la corrosion et d'une meilleure adhérence. La phosphatation (phosphate de fer ou de zinc), la chromatation (chromate jaune ou vert) et l'anodisation (oxydation électrochimique, courante sur l'aluminium et le titane) en sont les principales voies. Pour les mécanismes sous-jacents, consultez notre guide sur ce qu'est la corrosion et comment la prévenir.
Les revêtements métalliques en pratique
Galvanisation à chaud
Dans la galvanisation à chaud, l'acier fabriqué est immergé dans du zinc en fusion à environ 435–455 °C, formant des couches d'alliage zinc-fer liées métallurgiquement à l'acier. Le zinc protège de deux façons : comme barrière et de manière sacrificielle, en se corrodant de préférence à l'acier exposé au niveau des rayures et des bords de coupe. La préparation de surface est intégrée au procédé : l'acier est dégraissé, décapé à l'acide pour éliminer la calamine et la rouille, puis fluxé, car le zinc ne réagit pas avec une surface d'acier sale. Pour plus d'informations, consultez notre article sur l'acier galvanisé.
Projection thermique (métallisation)
Le zinc, l'aluminium ou le zinc-aluminium projetés thermiquement sont appliqués sur site ou en atelier en fondant un fil ou une poudre et en les projetant sur l'acier. Contrairement à la galvanisation, l'adhérence est mécanique ; le revêtement dépend donc fortement de la surface : les recommandations de l'AMPP exigent un acier exempt d'huile et de graisse (SSPC-SP 1) et nettoyé par sablage abrasif, généralement selon SSPC-SP 10/NACE No. 2 pour un service atmosphérique et SSPC-SP 5/NACE No. 1 pour l'immersion, avec un profil net et anguleux d'environ 65–125 µm (2,5–5,0 mil). Les recherches sur les alternatives se poursuivent ; une étude de 2019 a examiné le bristle blasting comme préparation du substrat pour la projection thermique, mais c'est la spécification applicable qui détermine les méthodes acceptables.
Primaires riches en zinc
Les primaires riches en zinc se situent entre les familles métallique et organique : une forte teneur en poudre de zinc dans un liant organique (époxy) ou inorganique (silicate) assure une protection galvanique à partir d'un film de peinture. Notre article sur la corrosion galvanique et les primaires riches en zinc explique comment fonctionne cette action sacrificielle et pourquoi elle exige un acier propre et profilé pour établir le contact électrique.
Ce que contient réellement un primaire
Un primaire n'est pas constitué d'un seul ingrédient. Il se compose d'un liant, de pigments et de charges qui agissent ensemble, souvent au-dessus d'une couche de conversion ou métallique qui assure une partie de la performance à long terme. Chaque composant a un rôle :
- Liant (par exemple époxy, polyuréthane, alkyde ou silicate) : assure la cohésion du film et son adhérence au substrat.
- Pigments : assurent la fonction inhibitrice de corrosion ou barrière. La poudre de zinc protège de manière sacrificielle, les pigments inhibiteurs tels que le phosphate de zinc ralentissent la réaction de corrosion, et les pigments lamellaires tels que l'oxyde de fer micacé ou les paillettes d'aluminium allongent le trajet de l'eau et de l'oxygène.
- Charges (extenders) : contrôlent l'épaisseur du film, le coût et les propriétés mécaniques.
- Solvants ou eau : permettent l'application, puis s'évaporent. Ils n'apportent rien à la protection.
Pour un guide pratique des chimies de liants, consultez les types génériques de revêtements de protection.
Couches de conversion et question des chromates
Les couches de conversion sont minces ; elles sont donc utilisées principalement comme prétraitement qui améliore l'adhérence et la résistance à la corrosion sous film d'une peinture ou d'un revêtement en poudre appliqué ensuite, plutôt que comme protection autonome en environnement sévère. La phosphatation est courante sur l'acier avant peinture ou thermolaquage ; l'anodisation est la voie standard sur l'aluminium.
La chromatation fait l'objet de pressions réglementaires parce qu'elle repose sur le chrome hexavalent. Dans l'UE, le trioxyde de chrome ainsi que plusieurs chromates et dichromates utilisés dans ces procédés ont été ajoutés à l'annexe XIV de REACH avec une date d'expiration fixée au 21 septembre 2017 ; ils ne peuvent donc être utilisés que sous autorisation. De nombreux utilisateurs sont passés à des alternatives au chrome trivalent ou sans chrome. Les actifs plus anciens, en particulier dans l'aérospatiale et le ferroviaire, portent encore des revêtements contenant des chromates, et leur retrait exige une maîtrise des poussières et des équipements de protection ; voir notre page sur le retrait sécurisé des revêtements au chrome 6.
Préparation de surface par famille de protection
| Famille de protection | Préparation de surface typique | Remarques |
|---|---|---|
| Galvanisation à chaud | Dégraissage, décapage à l'acide et fluxage dans l'usine de galvanisation | Les zones non revêtues apparaissent immédiatement à la sortie du bain |
| Projection thermique (zinc, aluminium) | SSPC-SP 1, puis sablage abrasif selon SSPC-SP 10 (atmosphérique) ou SSPC-SP 5 (immersion) | Profil net et anguleux d'environ 65–125 µm (2,5–5,0 mil) |
| Revêtements organiques (haute performance) | Selon la fiche technique du produit, couramment ISO 8501-1 Sa 2½ / SSPC-SP 10 avec un profil spécifié | Les revêtements de maintenance tolérants à la surface peuvent accepter St 3 ou SSPC-SP 11 |
| Couches de conversion | Nettoyage chimique et dégraissage sur la ligne de traitement | Spécifique au substrat : phosphatation sur l'acier, anodisation sur l'aluminium |
Pourquoi le substrat passe toujours en premier
Aucun de ces systèmes, qu'il soit métallique, organique ou de conversion, ne donnera de meilleurs résultats que la surface sur laquelle il est appliqué. Une contamination, de la calamine, de la corrosion existante ou un profil d'ancrage insuffisant compromettront une couche de conversion au chromate aussi facilement qu'un époxy bicomposant. C'est pourquoi une bonne spécification de revêtement commence par une norme de préparation de surface (généralement ISO 8501-1 ou SSPC/AMPP), et non par le revêtement lui-même.
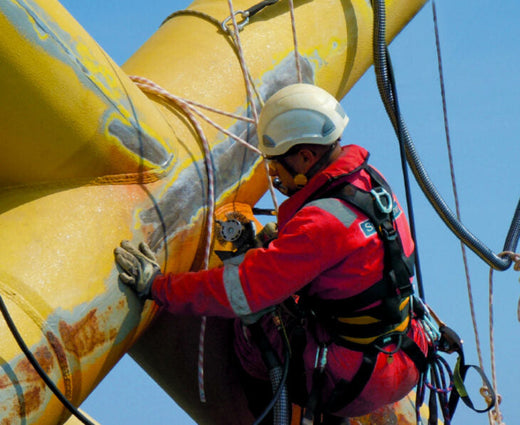
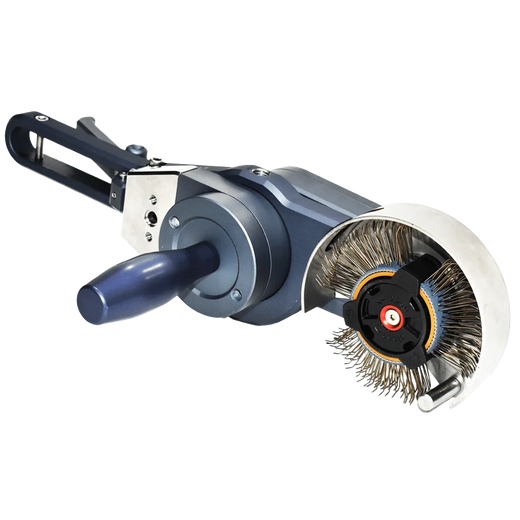
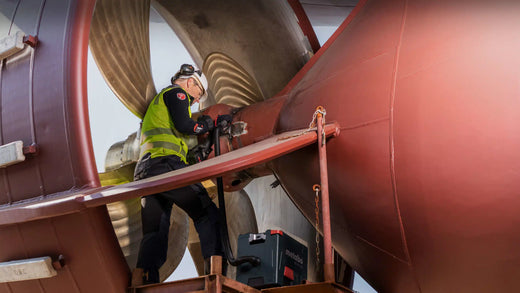
Pour la maintenance sur site des systèmes organiques, où le sablage est souvent impraticable, le Bristle Blaster® offre une propreté comparable à ISO 8501-1 Sa 2½ / SSPC-SP 10 avec un profil d'ancrage de 65–85 µm Rz sur acier standard lors d'essais documentés, sans abrasif volant. Les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique, et des bandes en acier inoxydable sont utilisées sur les substrats en aluminium et en inox pour éviter toute contamination. Consultez notre système de préparation contrôlée pour savoir comment les outils MontiPower® préparent un substrat à la voie de protection exigée par une spécification, ainsi que notre guide pratique de la protection contre la corrosion des structures en acier pour la façon dont ces systèmes sont spécifiés sur le terrain.
Foire aux questions
Quels sont les trois principaux types de revêtements de protection contre la corrosion ?
Les revêtements métalliques (galvanisation à chaud, projection thermique, dépôt électrolytique), les revêtements organiques (peintures, émaux et revêtements intérieurs constitués de liant, de pigments et de charges) et les couches de conversion (phosphatation, chromatation, anodisation). De nombreux systèmes les combinent, par exemple une base riche en zinc ou galvanisée sous un système de peinture époxy et polyuréthane, ou une couche de phosphate ou anodisée sous un revêtement en poudre.
Les revêtements galvanisés et par projection thermique nécessitent-ils une préparation de surface ?
Oui. Dans la galvanisation à chaud, l'acier est dégraissé, décapé à l'acide et fluxé, car le zinc ne réagit pas avec une surface sale. Le zinc ou l'aluminium projetés thermiquement exigent un sablage abrasif selon SSPC-SP 10 pour un service atmosphérique ou SSPC-SP 5 pour l'immersion, avec un profil net et anguleux d'environ 65–125 µm (2,5–5,0 mil).
Les revêtements de conversion au chromate sont-ils encore autorisés ?
Les composés du chrome hexavalent utilisés pour la chromatation, notamment le trioxyde de chrome et les dichromates de sodium et de potassium, figurent à l'annexe XIV de REACH dans l'UE avec une date d'expiration fixée au 21 septembre 2017 ; la poursuite de leur utilisation nécessite donc une autorisation. De nombreux utilisateurs sont passés à des alternatives au chrome trivalent ou sans chrome. Les anciens revêtements contenant des chromates doivent être retirés avec une maîtrise des poussières et des EPI.
Quel revêtement protège le mieux l'acier ?
Il n'existe pas de meilleur revêtement unique. Le système adapté dépend de l'exposition (atmosphérique, zone d'éclaboussures, immersion, enterré), de la durée de vie requise, du caractère neuf ou de maintenance des travaux, et de la préparation de surface qu'il est réellement possible d'obtenir sur site. Un système bien appliqué et adapté à son environnement est plus performant qu'un produit haut de gamme appliqué sur une surface mal préparée.
Sources
- American Galvanizers Association, The HDG Process (dégraissage, décapage, fluxage ; température du bain). galvanizeit.org
- AMPP, How to Inspect Thermal Spray Zinc Metalizing (2021 ; SSPC-SP 5/SP 10, profil anguleux de 2,5–5,0 mil). ampp.org
- Règlement (UE) n° 348/2013 de la Commission modifiant l'annexe XIV de REACH (trioxyde de chrome et chromates ; date d'expiration du 21 septembre 2017). legislation.gov.uk
- Corrosion Alliance, Principles of Corrosion. corrosionalliance.com
- MontiPower, fiches techniques du Bristle Blaster® (propreté comparable à Sa 2½ / SSPC-SP 10 ; 65–85 µm Rz sur acier standard lors d'essais documentés ; bandes inox pour les métaux non ferreux).