Réponse courte : les revêtements industriels sont des systèmes de protection tels que les époxy, les primaires riches en zinc, les polyuréthanes, les métaux projetés thermiquement, les intumescents, les silicones haute température et les polyurées. Chaque famille a sa propre exigence de préparation de surface, fixée par le primaire et la fiche technique du produit. La plupart des systèmes hautes performances exigent SSPC-SP 10 / Sa 2½ avec un profil d'ancrage défini ; la projection thermique exige de SP 10 à SP 5.
Les revêtements industriels sont des systèmes de revêtement de protection appliqués sur l'acier et d'autres supports dans les environnements de fabrication, de transformation, d'énergie, de marine et d'infrastructures pour prévenir la corrosion, résister aux agressions chimiques, supporter des températures élevées ou assurer une protection passive contre l'incendie. Contrairement aux peintures architecturales, ils sont choisis pour une performance mesurable dans des conditions de service définies, et chaque type de système comporte des exigences spécifiques de préparation de surface qui doivent être satisfaites avant l'application. Ce guide couvre les principales familles de revêtements, le degré de préparation et le profil que chacune exige généralement, le fonctionnement des systèmes multicouches et les méthodes utilisées pour satisfaire ces exigences. Choisir une mauvaise préparation de surface pour un système de revêtement industriel est l'un des moyens les plus sûrs de le faire échouer avant l'heure.
Les principaux types de systèmes de revêtement industriel
Revêtements époxy
Les revêtements époxy bicomposants comptent parmi les technologies de revêtement industriel les plus largement spécifiées. Ils se composent d'un composant résine époxy (partie A) et d'un durcisseur polyamine ou polyamide (partie B) qui réticulent au mélange pour former un film dense et résistant aux produits chimiques. Caractéristiques principales :
- Excellente adhérence sur l'acier correctement préparé
- Forte protection barrière contre la pénétration de l'eau, de l'oxygène et des chlorures
- Résistance à de nombreux acides, bases et solvants
- Résistance aux UV limitée — les époxy farinent au soleil ; une finition polyuréthane ou polyaspartique est donc appliquée là où la résistance aux UV compte
- Épaisseur de film sec typiquement de 100–400 µm par couche pour les systèmes à forte épaisseur
Préparation de surface : SSPC-SP 10 / Sa 2½ est typique pour les applications hautes performances. Les mastics époxy tolérants vis-à-vis de la surface sont formulés pour accepter des degrés inférieurs tels que SSPC-SP 6 / Sa 2, et certains acceptent le nettoyage manuel ou à l'outil électrique (SSPC-SP 2/SP 3) pour la maintenance. Profil d'ancrage : typiquement 40–100 µm selon la fiche technique du produit (TDS).
Primaires riches en zinc
Les primaires riches en zinc protègent l'acier par protection cathodique (galvanique). Avec une forte charge en zinc dans le film sec (couramment spécifiée d'environ 65 % à plus de 85 % en poids), le zinc devient l'anode sacrificielle et se corrode en priorité, protégeant l'acier aux ruptures du revêtement. Il existe deux catégories :
- Primaires organiques riches en zinc (liants époxy ou uréthane) : le mécanisme galvanique dépend du contact électrique entre les particules de pigment de zinc et du contact direct entre le zinc et l'acier. Typiquement spécifiés sur SSPC-SP 10 / Sa 2½, car une contamination résiduelle interrompt la continuité électrique ; vérifiez la TDS, certains produits acceptant SP 6.
- Primaires silicate de zinc inorganiques : forment une liaison chimique (silicate) avec la surface de l'acier plutôt qu'une liaison purement physique. Ils exigent typiquement de SSPC-SP 10 / Sa 2½ jusqu'à SSPC-SP 5 / Sa 3, car la chimie de la liaison nécessite une surface d'acier réactive et non contaminée.
Les primaires riches en zinc sont fréquemment la première couche d'un système multicouche, suivie d'une couche intermédiaire époxy et d'une finition polyuréthane — une spécification courante pour l'offshore, les ponts et l'acier de structure.
Revêtements polyuréthane
Les finitions polyuréthane bicomposants sont appliquées sur des systèmes de primaires époxy ou riches en zinc pour ajouter résistance aux UV, tenue de la couleur et résistance à l'abrasion. Dans la plupart des spécifications industrielles, elles ne sont pas appliquées directement sur l'acier nu ; le primaire situé en dessous détermine l'exigence de préparation de surface. Les revêtements polyaspartiques sont une variante à durcissement rapide de la chimie polyuréthane, de plus en plus utilisée lorsqu'une remise en service rapide est nécessaire.
Revêtements par projection thermique (TSA et TSZ)
L'aluminium projeté thermiquement (TSA) et le zinc projeté thermiquement (TSZ) sont appliqués par projection à l'arc ou à la flamme sur de l'acier nu, créant un revêtement métallique qui assure à la fois une protection barrière et cathodique. Le TSA est très utilisé pour la protection anticorrosion de longue durée des structures offshore et des risers. L'adhérence entre le métal projeté et le support est mécanique, ce qui fait de la projection thermique l'un des systèmes de revêtement les plus exigeants en matière de préparation de surface. Selon SSPC-CS 23.00 / NACE No. 12 / AWS C2.23M :
- La propreté minimale est SSPC-SP 10 / NACE No. 2 (quasi blanc) pour une exposition atmosphérique modérée ; SSPC-SP 5 / NACE No. 1 (métal blanc, Sa 3) est typiquement spécifié pour un service plus exigeant tel que l'immersion et l'exposition marine
- Profil de surface : 63–125 µm (2,5–5,0 mil), angulaire — produit avec un abrasif angulaire
- La projection doit commencer dès que possible après le sablage, dans le délai fixé par la spécification et avant l'apparition de toute rouille flash
Le bristle blasting a également été étudié comme méthode de préparation pour la projection thermique sur des zones de réparation ; voir le bristle blasting comme préparation de surface pour la projection thermique.
Époxy de goudron
Une combinaison de brai de goudron de houille et de résine époxy, qui produit un système à très forte épaisseur avec une excellente résistance à l'eau. Il a longtemps été un revêtement dominant pour les pipelines enterrés, les structures souterraines et l'acier immergé. Il a été largement supplanté par les systèmes époxy modernes dans de nombreuses applications en raison des restrictions sanitaires et environnementales sur le goudron de houille. Préparation de surface : typiquement SSPC-SP 10 / Sa 2½.
Revêtements intumescents
Revêtements de protection passive contre l'incendie qui gonflent à la chaleur en formant une couche carbonée isolante qui retarde l'élévation de température de l'acier de structure en cas d'incendie. Les résistances au feu sont spécifiées en minutes (typiquement 30, 60, 90 ou 120 minutes). Deux types principaux :
- Intumescents cellulosiques : conçus pour les incendies de bâtiments avec une élévation de température comparativement progressive. Systèmes en film mince, typiquement appliqués jusqu'à quelques millimètres d'épaisseur de film sec.
- Intumescents hydrocarbures : conçus pour les incendies pétrochimiques et offshore (feux de nappe, feux de torche) avec une élévation de température très rapide et des températures très élevées. Généralement à base d'époxy et nettement plus épais, souvent de plusieurs millimètres. Dominants dans le pétrole et le gaz.
Préparation de surface : les intumescents sont appliqués sur un primaire compatible, et SSPC-SP 10 / Sa 2½ est typique pour ce primaire. Une adhérence uniforme sur toute la surface est essentielle, car la résistance au feu dépend du maintien de l'adhérence du revêtement pendant tout l'incendie.
Revêtements haute température
Revêtements à base de silicone et inorganiques pour des supports fonctionnant au-dessus d'environ 200 °C — systèmes d'échappement, échangeurs de chaleur, fours de chauffe et extérieurs de chaudières. La tenue en température va d'environ 200 °C pour les mélanges alkyde/silicone modifiés à 600 °C et plus pour le silicone pur et certains systèmes inorganiques ou chargés de céramique. Les exigences de préparation de surface varient selon le produit, mais SSPC-SP 10 / Sa 2½ est typique pour un service à plus haute température.
Revêtements polyurée
Revêtements élastomères à durcissement rapide et forte épaisseur, appliqués avec un équipement de projection multicomposant. Ils sont utilisés pour la rétention secondaire, le stockage d'eau, la réhabilitation de pipelines et les applications nécessitant résistance aux chocs et flexibilité. Les polyurées pures sont relativement insensibles à l'humidité pendant le durcissement, mais elles exigent tout de même un acier propre, sec et profilé (typiquement SSPC-SP 10 et un profil d'environ 40–75 µm) pour une adhérence suffisante.
Exigences de préparation de surface des revêtements industriels : tableau de référence
| Système de revêtement | Degré SSPC typique | Équivalent ISO 8501-1 | Profil typique (µm) |
|---|---|---|---|
| Mastic époxy tolérant vis-à-vis de la surface | SP 6 (certains produits SP 2/SP 3) | Sa 2 (St 2/St 3) | 40–75 |
| Époxy à forte épaisseur (atmosphérique) | SP 10 | Sa 2½ | 40–100 |
| Époxy à forte épaisseur (immersion) | SP 10 | Sa 2½ | 50–100 |
| Primaire époxy organique riche en zinc | SP 10 | Sa 2½ | 40–75 |
| Primaire silicate de zinc inorganique | SP 10 à SP 5 | Sa 2½ à Sa 3 | 40–75 |
| Aluminium projeté thermiquement (TSA) | SP 10 (modéré) à SP 5 (sévère) | Sa 2½ à Sa 3 | 63–125 |
| Intumescent (cellulosique/hydrocarbure) | SP 10 | Sa 2½ | 40–75 |
| Silicone haute température | SP 10 | Sa 2½ | 40–75 |
| Époxy de goudron | SP 10 | Sa 2½ | 40–100 |
| Polyurée (immersion/rétention) | SP 10 | Sa 2½ | 40–75 |
Remarque : ces valeurs représentent la pratique courante de l'industrie. Consultez toujours la TDS du fabricant du revêtement pour le produit concerné. Lorsque la TDS et la spécification du projet diffèrent, appliquez l'exigence la plus stricte.
Limites de sels solubles
Les limites de contamination par les sels comptent autant que le degré de propreté, car les chlorures laissés sous un revêtement provoquent des cloques osmotiques et une corrosion sous film. Les limites sont fixées par la spécification ou la TDS et sont plus strictes en immersion qu'en service atmosphérique. À titre de référence, la norme de performance de l'IMO pour les revêtements protecteurs (PSPC) applicable aux ballasts n'admet pas plus de 50 mg/m² (5 µg/cm²) de sels solubles en équivalent NaCl. Testez avec la méthode du patch Bresle et lavez la surface lorsque les résultats dépassent la limite. Voir la contamination par les sels solubles et la défaillance des revêtements.
Systèmes de revêtement industriel multicouches
La plupart des spécifications de revêtement industriel utilisent un système multicouche plutôt qu'une seule couche épaisse. La structure type est la suivante :
- Primaire — adhère à l'acier préparé ; assure la protection initiale contre la corrosion ou la protection cathodique (riche en zinc). Le primaire détermine l'exigence de préparation de surface.
- Couche(s) intermédiaire(s) — construit l'épaisseur totale de film, renforce la protection barrière et relie le primaire à la finition. Souvent un époxy à forte épaisseur.
- Finition — résistance aux UV, couleur et résistance à l'abrasion. Polyuréthane ou polyaspartique pour l'exposition atmosphérique ; époxy ou polyuréthane modifié pour le service en zone d'éclaboussures.
L'exigence de préparation de surface pour l'ensemble du système est fixée par le primaire. Une finition polyuréthane sur un primaire organique riche en zinc exige toujours que l'acier soit préparé au degré du primaire (typiquement SP 10) ; la chimie propre de la finition ne modifie pas l'exigence de préparation de l'acier.
Méthodes de préparation de surface pour les revêtements industriels
Les deux principales voies vers une propreté SSPC-SP 10 / Sa 2½, ou comparable, sont :
- Sablage abrasif — la méthode de référence ; elle offre des résultats constants à des cadences élevées en environnement contrôlé et est la méthode conventionnelle pour la préparation avant projection thermique (SP 10 à SP 5). Son applicabilité est limitée pour la maintenance d'actifs en exploitation, en espaces confinés et en zones classées ATEX.
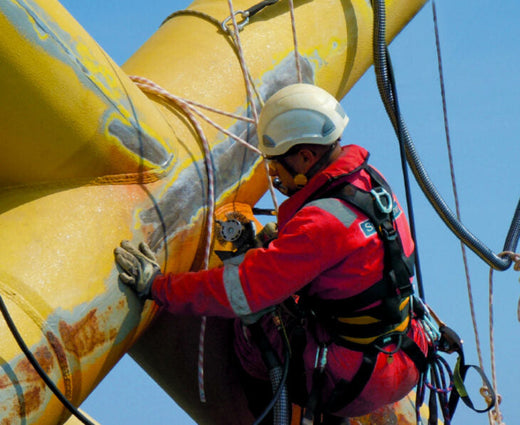
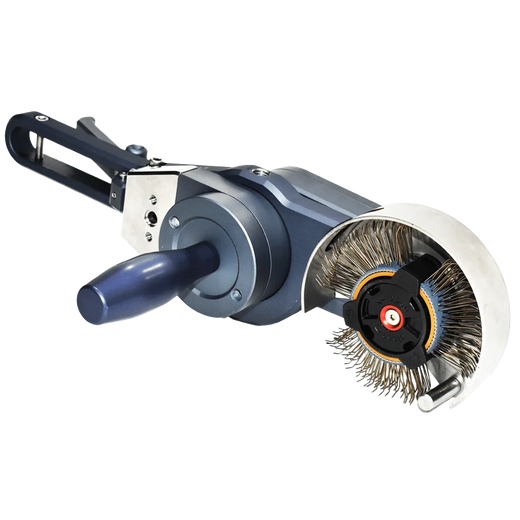
- Préparation mécanique par bristle blasting — le Bristle Blaster® produit une propreté comparable à ISO 8501-1 Sa 2½ / SSPC-SP 10 avec un profil d'ancrage de 65–85 µm Rz sur de l'acier standard lors d'essais documentés (les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique). Cela correspond à la plage de profil de nombreux systèmes ci-dessus, sous réserve de l'acceptation du fabricant du revêtement. La version pneumatique est évaluée ATEX 2014/34/UE pour la zone 1 (gaz explosifs) et la zone 21 (poussières explosives). Elle convient aux réparations ponctuelles, aux joints de terrain, à la maintenance d'actifs en exploitation et aux lieux où le sablage abrasif n'est pas viable.
Points essentiels
- Les revêtements industriels couvrent plusieurs familles technologiques distinctes — époxy, riche en zinc, projection thermique, intumescent, haute température, polyurée — chacune avec des mécanismes de protection et des exigences de préparation de surface différents.
- SSPC-SP 10 / Sa 2½ est l'exigence typique pour la plupart des systèmes de revêtement industriel hautes performances. Les revêtements projetés thermiquement exigent SP 10 pour une exposition modérée et typiquement SP 5 / Sa 3 pour un service sévère, avec un profil angulaire de 63–125 µm.
- L'exigence de préparation de surface d'un système multicouche est fixée par le primaire, et non par la finition.
- Vérifiez les exigences de profil d'ancrage dans la TDS du produit ; des formulations différentes d'une même catégorie peuvent avoir des exigences différentes.
- Les limites de sels solubles sont aussi importantes que le degré de propreté. Testez avec la méthode du patch Bresle et traitez avant revêtement lorsque c'est exigé.
- Dans les situations de maintenance où le sablage abrasif n'est pas viable, le Bristle Blaster® offre une propreté comparable à SSPC-SP 10 et un profil de 65–85 µm Rz sans abrasif ni confinement de sablage.
Questions fréquentes
Quelle préparation de surface la plupart des revêtements industriels exigent-ils ?
La plupart des systèmes de revêtement industriel hautes performances, tels que les époxy, les primaires riches en zinc et les polyurées, sont typiquement spécifiés sur une propreté quasi blanche SSPC-SP 10 / ISO 8501-1 Sa 2½ avec un profil d'ancrage défini, couramment 40–100 µm. Les mastics tolérants vis-à-vis de la surface acceptent des degrés inférieurs. La fiche technique du produit et la spécification du projet prévalent toujours.
Qui décide du degré de préparation de surface : la finition ou le primaire ?
Le primaire. C'est la seule couche en contact avec l'acier ; son mécanisme d'adhérence fixe donc le degré de propreté, le profil et la limite de sels. Une finition polyuréthane appliquée sur un primaire organique riche en zinc exige toujours que l'acier soit préparé selon l'exigence du primaire de zinc, typiquement SSPC-SP 10.
Quelle préparation de surface l'aluminium projeté thermiquement exige-t-il ?
Selon SSPC-CS 23.00 / NACE No. 12 / AWS C2.23M, le minimum est une propreté quasi blanche SSPC-SP 10 pour une exposition atmosphérique modérée, SSPC-SP 5 métal blanc étant typiquement spécifié pour un service plus sévère. Le profil de surface angulaire doit être de 63–125 µm (2,5–5,0 mil), car le métal projeté adhère mécaniquement.
Le bristle blasting peut-il remplacer le sablage abrasif avant les revêtements industriels ?
Pour la maintenance, les réparations, les joints de terrain et les zones où le sablage est impraticable, souvent oui. Des essais documentés montrent une propreté comparable à Sa 2½ / SSPC-SP 10 et un profil de 65–85 µm Rz sur de l'acier standard, bien que les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique. Confirmez l'acceptation auprès du fabricant du revêtement et vérifiez le résultat lors de l'inspection.
Articles associés
- Normes de préparation de surface SSPC : guide complet
- Revêtements hautes performances : exigences de préparation de surface
- Revêtements anticorrosion : le rôle de la préparation de surface
- SSPC-SP 10, sablage quasi métal blanc : guide complet
- Comment rédiger une spécification de préparation de surface
Sources
- KTA-Tator, Surface preparation of steel for thermal spray coatings (SSPC-CS 23.00 / NACE No. 12 / AWS C2.23M). kta.com
- KTA-Tator, Industry standards for surface preparation. kta.com
- IMO, Resolution MSC.215(82): Performance Standard for Protective Coatings (2006). dl.defelsko.com
- Corrosion Alliance, Surface preparation standards. corrosionalliance.com
- MontiPower®, fiches techniques du Bristle Blaster® et évaluation de conformité ATEX (Bristle Blaster® Pneumatic).