Réponse courte : la protection contre la corrosion des structures en acier repose sur trois étapes : classer l'environnement de service selon ISO 12944 (C1–CX, Im1–Im4), préparer l'acier au degré qu'exige le système de revêtement (généralement Sa 2½ / SSPC-SP10 ou comparable, avec des sels solubles inférieurs à la limite spécifiée), puis appliquer un système de revêtement adapté et l'entretenir avant sa dégradation.
Ce guide couvre l'ensemble du cadre de la protection contre la corrosion des structures en acier : comment l'acier se corrode, comment classer l'environnement selon ISO 12944, la préparation de surface dont chaque système de revêtement a besoin, les systèmes typiques par secteur, la maîtrise des sels solubles, et comment maintenir la protection sur des actifs qui ne peuvent pas être arrêtés pour un sablage.
L'étude NACE IMPACT a estimé le coût mondial de la corrosion à environ 2,5 billions de dollars US, soit 3,4 % du PIB mondial (2013), et a conclu que le recours aux pratiques de maîtrise de la corrosion disponibles pourrait permettre d'économiser 15–35 % de ce coût. Une grande partie de l'économie vient du fait de bien faire l'essentiel : spécifier le bon système de revêtement pour l'environnement de service, préparer le support selon la norme requise et entretenir le système de protection pendant toute la durée de vie de l'actif. La préparation de surface est l'étape où se jouent la plupart de ces décisions.
Comment l'acier se corrode
La corrosion de l'acier est une réaction électrochimique dans laquelle le fer est oxydé en présence d'eau et d'oxygène. La réaction de base produit de l'oxyde de fer (rouille), poreux et non protecteur. Contrairement à la couche d'oxyde passive qui se forme sur l'acier inoxydable ou l'aluminium, la rouille n'arrête pas la corrosion. La corrosion progresse par :
- La corrosion uniforme : amincissement général de la section d'acier sur la surface exposée
- La corrosion par piqûres : attaque localisée qui crée des piqûres profondes et étroites, en particulier en présence d'ions chlorure
- La corrosion caverneuse : corrosion accélérée dans les interstices étroits où l'oxygène est limité
- La corrosion galvanique : corrosion accélérée du métal le moins noble lorsque deux métaux dissemblables sont en contact électrique dans un électrolyte
- La corrosion-érosion : attaque combinée mécanique et électrochimique dans les environnements à fluide en écoulement
La vitesse de corrosion est régie par l'environnement : température, humidité et durée d'humidification, dépôt de chlorures, polluants tels que le dioxyde de soufre, et contact avec des liquides ou le sol. Une structure en acier dans une atmosphère intérieure sèche et propre se corrode à une fraction de la vitesse du même acier en milieu marin tropical.
Évaluer l'environnement corrosif : les catégories de corrosivité ISO 12944
ISO 12944 est le cadre internationalement reconnu pour catégoriser les environnements corrosifs et spécifier les systèmes de peinture de protection des structures en acier. ISO 12944-2 attribue des catégories de corrosivité atmosphérique fondées sur la perte de masse ou d'épaisseur de la première année d'éprouvettes normalisées en acier à bas carbone ; lorsqu'aucune mesure n'est disponible, la catégorie est estimée à partir d'environnements typiques :
| Catégorie | Description | Environnements typiques | Perte d'épaisseur de l'acier au carbone, première année (µm) |
|---|---|---|---|
| C1 : très faible | Intérieurs chauffés à atmosphère propre | Bureaux, commerces, écoles, hôtels | ≤1,3 |
| C2 : faible | Faible pollution, principalement rural ; intérieurs non chauffés où de la condensation peut se produire | Structures rurales, dépôts, salles de sport | >1,3–25 |
| C3 : moyenne | Atmosphères urbaines et industrielles avec SO₂ modéré ; zones côtières à faible salinité | Ponts urbains, halls de production très humides | >25–50 |
| C4 : élevée | Zones industrielles ; zones côtières à salinité modérée | Usines chimiques, piscines, chantiers navals côtiers | >50–80 |
| C5 : très élevée | Zones industrielles très humides à atmosphère agressive ; zones côtières à forte salinité | Usines de traitement côtières, bâtiments en permanence humides | >80–200 |
| CX : extrême | Zones offshore à forte salinité ; zones industrielles à humidité extrême ; atmosphères subtropicales et tropicales | Structures offshore, sites industriels extrêmes | >200–700 |
| Im1 | Immersion en eau douce | Ouvrages fluviaux, centrales hydroélectriques | — |
| Im2 | Immersion en eau de mer ou saumâtre (sans protection cathodique) | Ouvrages portuaires, vannes d'écluse, jetées | — |
| Im3 | Enfouissement dans le sol | Pipelines enterrés, réservoirs souterrains, pieux en acier | — |
| Im4 | Immersion en eau de mer ou saumâtre avec protection cathodique | Structures offshore immergées | — |
Attribuer la bonne catégorie de corrosivité à l'environnement de service est la première étape de la spécification d'un système de protection contre la corrosion. Sous-estimer la catégorie de l'environnement, par exemple traiter un site C5 comme C3, est une cause fréquente de défaillance prématurée du revêtement.
Les trois piliers de la protection de l'acier contre la corrosion
1. Préparation de surface
La préparation de surface est largement considérée comme le facteur le plus important de la performance d'un système de revêtement. Les analyses de défaillances du secteur attribuent systématiquement une grande part des défaillances prématurées de revêtements de protection à une préparation de surface inadéquate plutôt qu'aux produits de revêtement eux-mêmes. Un système appliqué sur un acier contaminé, mal profilé ou incomplètement nettoyé n'atteindra pas sa durabilité nominale, quelle que soit la qualité des produits spécifiés.
Le degré de préparation de surface requis est fixé par le système de revêtement et la catégorie de corrosivité :
- C3 et inférieures : Sa 2 (SSPC-SP6) à Sa 2½ (SSPC-SP10), selon le système de revêtement
- C4, C5, CX et catégories d'immersion : Sa 2½ (SSPC-SP10) est le minimum habituel pour les systèmes de revêtement hautes performances
- Revêtements par projection thermique (TSA/TSZ) : Sa 3 (SSPC-SP5) est normalement exigé
La fiche technique du revêtement fixe également le profil d'ancrage, et la spécification fixe la limite de sels solubles. Pour l'ensemble des degrés, consultez le guide des normes de préparation de surface SSPC.
2. Choix du système de revêtement
Le système de revêtement doit être adapté à la catégorie de corrosivité, à la plage de durabilité requise et aux conditions de service. ISO 12944-5 fournit des tableaux de systèmes de peinture types pour chaque catégorie de corrosivité et plage de durabilité. Principaux critères de choix :
- Plage de durabilité : faible (jusqu'à 7 ans), moyenne (7–15 ans), élevée (15–25 ans), très élevée (plus de 25 ans). La durabilité est le temps attendu avant la première maintenance majeure, et non une garantie. Une durabilité supérieure exige des systèmes de revêtement plus robustes et une préparation de surface plus rigoureuse.
- Type de système de revêtement : primaire riche en zinc, couche intermédiaire époxy et finition polyuréthane constituent un système courant pour les applications atmosphériques C4–C5. Un époxy à haut extrait sec associé à du polyuréthane est courant pour C3–C4. L'aluminium projeté thermiquement est utilisé lorsqu'une très longue durée de service est requise en environnements C5–CX et d'immersion.
- Épaisseur totale de film sec : ISO 12944-5 donne une épaisseur nominale de film sec (NDFT) pour chaque système type. Des catégories de corrosivité et des plages de durabilité plus élevées exigent une épaisseur totale de film plus importante.
3. Inspection et maintenance continues
Aucun système de protection contre la corrosion ne dure indéfiniment sans maintenance. La durabilité d'un système de revêtement est l'intervalle avant la première maintenance majeure, et non le temps qui s'écoule jusqu'à l'épuisement de toute protection. Une maintenance planifiée, c'est-à-dire une inspection à intervalles définis, la retouche des dommages mécaniques, et le recouvrement ou la réfection complète avant que le système ne se dégrade au-delà du point de réparation efficace, est essentielle à la maîtrise du coût du cycle de vie.
Choix du système de protection contre la corrosion par secteur
Le tableau ci-dessous présente des choix typiques. La spécification du projet et les fiches techniques du fabricant du revêtement prévalent toujours.
| Secteur / type d'actif | Catégorie de corrosivité typique | Système de revêtement typique | Exigence de préparation de surface |
|---|---|---|---|
| Structure de topsides offshore | C5 / CX | Zinc inorganique + époxy haut extrait sec + polyuréthane | Sa 2½ (SP10) |
| Zone de marnage offshore | CX / Im2 | TSA ou système époxy multicouche à haut extrait sec | Sa 3 (SP5) pour la TSA |
| Zone immergée offshore | Im2 / Im4 | Revêtement anticorrosion avec protection cathodique | Sa 2½ (SP10) |
| Traitement pétrolier et gazier onshore | C4–C5 | Primaire époxy riche en zinc + époxy haut extrait sec + finition PU | Sa 2½ (SP10) |
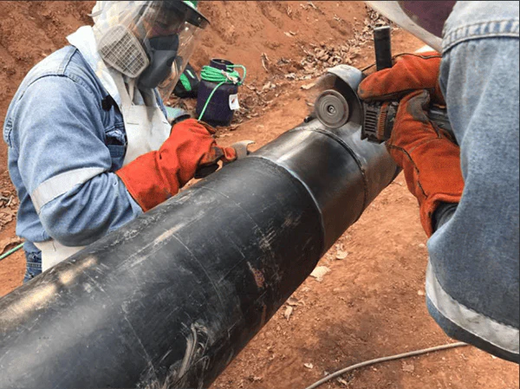
| Pipeline enterré | Im3 | FBE ou PE/PP tricouche (appliqué en usine) ; revêtement des joints de terrain | Sa 2½ (SP10) |
| Pont en acier (atmosphérique) | C3–C4 | Primaire riche en zinc + époxy + polyuréthane | Sa 2½ (SP10) |
| Coque de navire | Im2 | Époxy anticorrosion + antifouling | Sa 2½ (SP10) |
| Intérieur de ballast (construction neuve) | Im2 (IMO PSPC) | Système à base époxy, min. 2 couches de renfort + 2 couches pulvérisées, NDFT 320 µm | Sa 2½, profil 30–75 µm, sels ≤50 mg/m² en NaCl |
| Mât d'éolienne (offshore) | C5 / CX | Zinc + époxy haut extrait sec + polyuréthane (intérieur et extérieur) | Sa 2½ (SP10) |
| Acier de structure de centrale électrique | C3–C4 | Primaire époxy + couche intermédiaire époxy + polyuréthane | Sa 2½ (SP10) |
| Extérieur de réservoir de stockage | C4–C5 | Primaire riche en zinc + époxy + finition | Sa 2½ (SP10) |
| Intérieur de réservoir de stockage (eau) | Im1 (eau potable) | Système de revêtement interne époxy approuvé | Sa 2½ (SP10) ; limite de sels selon le fabricant du revêtement interne |
Le rôle de la maîtrise des sels solubles dans la protection contre la corrosion
La contamination par les sels solubles, principalement les chlorures et les sulfates, est l'une des variables les moins maîtrisées de la protection contre la corrosion. Les sels laissés sur l'acier sous un revêtement appliqué peuvent provoquer un cloquage osmotique : ils attirent l'eau à travers le film de revêtement jusqu'à ce que le revêtement cloque et perde son adhérence. Ce mode de défaillance est :
- Invisible au moment de l'application du revêtement : les sels ne peuvent pas être détectés par inspection visuelle
- Non éliminé de façon fiable par le sablage abrasif à sec : le sablage élimine la rouille et la calamine mais peut ne pas éliminer la contamination par les chlorures retenue dans les piqûres
- Mesurable et maîtrisable : la méthode du patch de Bresle (ISO 8502-6 et ISO 8502-9) donne une mesure quantitative sur le terrain avant le revêtement
En milieu marin et côtier, où le dépôt de chlorures est continu, le test des sels avant revêtement devrait être un point d'arrêt standard. Pour les ballasts, l'IMO PSPC fixe une limite de 50 mg/m² mesurée en NaCl. Plus de détails : contamination par les sels solubles et défaillance du revêtement.
Maintenir la protection contre la corrosion sur des actifs en exploitation
La peinture de maintenance sur des actifs industriels en exploitation, dont la structure ne peut pas être mise hors service pour la préparation et le revêtement, crée des contraintes que le sablage standard peine à satisfaire. Les scénarios les plus courants nécessitant une préparation de maintenance in situ sont :
- Les plateformes offshore en exploitation dont les topsides doivent rester opérationnels
- Les zones classées ATEX dans le traitement pétrolier et gazier, où le sablage crée un risque d'inflammation
- Les pipelines et récipients sous pression dont la contamination du procédé par l'abrasif est inacceptable
- Les espaces confinés (ballasts, intérieurs de cuves) où la logistique du sablage est prohibitive
- Les sites isolés où la mobilisation d'une équipe et d'un équipement de sablage est d'un coût prohibitif
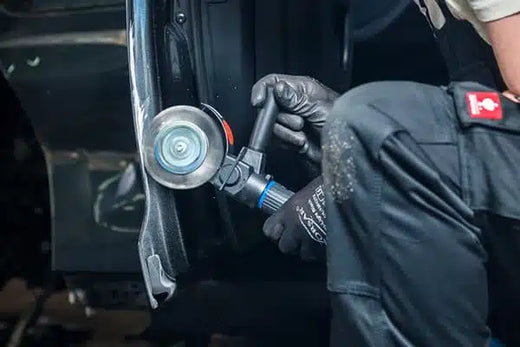
Dans ces situations, l'outil de préparation mécanique Bristle Blaster® produit une propreté de surface comparable à Sa 2½ (ISO 8501-1) / SSPC-SP10 et un profil d'ancrage de 65–85 µm Rz sur de l'acier standard lors d'essais documentés, ce qui convient à de nombreux systèmes de revêtement industriels hautes performances, sans abrasif, sans confinement et sans équipement de sablage. Les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique. Le Bristle Blaster® Pneumatic est entièrement pneumatique et évalué ATEX pour la zone 1 (gaz explosif) et la zone 21 (poussières explosives). Voir préparation de surface en service. Pour l'acier présentant une corrosion importante, la méthode MontiPower® en deux étapes (Tercoo® pour le retrait en masse de la corrosion, puis le Bristle Blaster® pour la préparation finale) répond à des situations que la préparation mécanique en un seul passage ne peut pas traiter efficacement.
Points clés
- L'étude NACE IMPACT a chiffré le coût mondial de la corrosion à environ 3,4 % du PIB mondial (2013), dont 15–35 % seraient évitables grâce aux pratiques de maîtrise de la corrosion disponibles.
- ISO 12944 fournit le cadre international de protection des structures en acier par des systèmes de peinture : catégories de corrosivité C1–CX et Im1–Im4, puis systèmes types et préparation de surface pour chaque catégorie et plage de durabilité.
- La préparation de surface est la variable la plus importante de la performance d'un système de revêtement. Sa 2½ (SSPC-SP10) est le minimum habituel pour les systèmes hautes performances en C4 et au-delà.
- La contamination par les sels solubles est invisible, peut survivre au sablage à sec et provoque un cloquage osmotique. Testez-la avec la méthode du patch de Bresle et traitez-la avant un revêtement hautes performances en milieu marin ou industriel.
- Sur les actifs en exploitation, des outils électriques à impact conçus à cet effet peuvent atteindre la propreté et le profil exigés par la plupart des systèmes de revêtement industriels, sans abrasif ni confinement, lorsque la spécification les accepte.
Foire aux questions
Quelle est la protection contre la corrosion la plus efficace pour les structures en acier ?
Un système de revêtement de protection correctement spécifié, appliqué sur un acier correctement préparé, associé à une maintenance planifiée. Pour l'acier immergé ou enterré, les revêtements sont souvent combinés à une protection cathodique. Le système de revêtement est choisi en fonction de la catégorie de corrosivité ISO 12944 et de la durabilité requises, et la préparation de surface lui permet d'atteindre cette durabilité.
Quelle préparation de surface ISO 12944 exige-t-elle ?
ISO 12944-4 couvre les types de surface et les degrés de préparation, et les systèmes types d'ISO 12944-5 reposent généralement sur un décapage à Sa 2½ pour les revêtements hautes performances. Les revêtements métalliques par projection thermique exigent normalement Sa 3. La fiche technique du fabricant du revêtement fixe le profil d'ancrage et la spécification du projet fixe les limites de sels solubles.
Comment la catégorie de corrosivité d'un site est-elle déterminée ?
ISO 12944-2 classe la corrosivité atmosphérique selon la perte de masse ou d'épaisseur de la première année de l'acier au carbone normalisé, de C1 (jusqu'à 1,3 µm) à CX (plus de 200 µm). Lorsqu'aucune mesure n'existe, la catégorie est estimée à partir d'environnements typiques, tels que les intérieurs chauffés pour C1 ou les zones côtières et offshore à forte salinité pour C5 et CX.
La protection contre la corrosion peut-elle être maintenue sans sablage ?
Oui, dans de nombreux cas. Sur les actifs en exploitation, en zones ATEX et en espaces confinés, les outils électriques à impact tels que le Bristle Blaster® produisent une propreté comparable à Sa 2½ / SSPC-SP10 avec un profil d'ancrage de 65–85 µm Rz lors d'essais documentés, sans abrasif ni confinement. L'acceptation dépend de la spécification du revêtement, et les résultats varient selon la nuance d'acier et le degré de rouille.
Articles associés
- Revêtements anticorrosion : le rôle de la préparation de surface
- Revêtements industriels : types, systèmes et exigences de préparation de surface
- Décapage SSPC-SP10 au métal quasi blanc : guide complet
Sources
- NACE International, International Measures of Prevention, Application, and Economics of Corrosion Technologies (IMPACT) study (2016). impact.nace.org
- Catégories de corrosivité ISO 12944-2 pour l'acier au carbone, telles que résumées par SteelConstruction.info, Standard corrosion protection systems for buildings. steelconstruction.info
- Hempel, IMO PSPC ballast tanks technical guideline (IMO Resolution MSC.215(82)). hempel.com
- Corrosion Alliance, Principles of corrosion. corrosionalliance.com
- R. Dankiw, D. Fosdike, Defining Mechanical Surface Preparation Standards with Power Tools, Corrosion & Prevention 2018, Paper 74. PDF
- MontiPower®, évaluation ATEX (2014/34/UE) du Bristle Blaster® Pneumatic et données produit du Bristle Blaster®.