Réponse courte : RepaKORR était un projet de recherche allemand, financé par le ministère fédéral de l'Éducation et de la Recherche (BMBF) et coordonné par Muehlhan, qui a développé des concepts de réparation des revêtements anticorrosion sur les structures éoliennes offshore. Il a analysé les causes de défaillance des revêtements, qualifié des revêtements de réparation par des essais de vieillissement accéléré, de choc et d'abrasion, et défini une séquence de réparation sur site en cinq étapes dont une étape centrale de préparation de surface mécanique avec un outil à brins rotatif.
Cette synthèse présente les responsables de RepaKORR, ce que son analyse des dommages a révélé, la séquence de réparation offshore sur site qu'il a définie, les essais mécaniques utilisés pour qualifier les revêtements de réparation, et ce que les résultats signifient pour la préparation de surface des actifs éoliens et d'énergies renouvelables.
Le projet
RepaKORR (« Systèmes et concepts de réparation pour les revêtements anticorrosion des structures éoliennes offshore ») était financé par le ministère fédéral allemand de l'Éducation et de la Recherche (BMBF, projet 03X3570A) et coordonné par Muehlhan AG. Il réunissait Muehlhan AG (procédures d'application), Fraunhofer IFAM (qualification et vérification ; protection temporaire), Sika Deutschland (matériaux de réparation), AirRobot (drone d'inspection), Corroconsult (évaluation des dommages), RETC (questions réglementaires et environnementales) et WeserWind (conception et logistique), avec le fabricant d'éoliennes Senvion comme partenaire associé. Fraunhofer a indiqué que les concepts devaient être prêts pour la mise en œuvre en mars 2016 ; les résultats ont été présentés lors de sessions sectorielles et de conférences en 2016–2017.
La motivation était le coût. Selon Fraunhofer, la réparation des revêtements en mer peut coûter plusieurs milliers d'euros par mètre carré, contre environ 20–30 € par mètre carré pour des travaux comparables à terre — une réparation qui échoue prématurément est donc très coûteuse. Parallèlement aux procédures de réparation, le projet a travaillé sur des films de protection temporaires pour l'intervalle entre la préparation de surface et le revêtement, ainsi que sur l'inspection par drone.
Pourquoi les revêtements offshore défaillent
En analysant les dommages aux revêtements sur des structures de type plateforme, le projet a attribué les défaillances approximativement à : des dommages mécaniques (env. 30 %), une conception défavorable (env. 30 %), un revêtement insuffisant (env. 24 %), le soudage (env. 11 %) et l'environnement (env. 5 %). Une grande partie des dommages mécaniques et liés à la conception se produit précisément aux endroits les plus difficiles à inspecter, à sabler, à peindre et à réparer — angles, ouvertures, assemblages et zones d'accès difficile, comme le reconnaît aussi l'ISO 12944-3.
La séquence de réparation offshore sur site
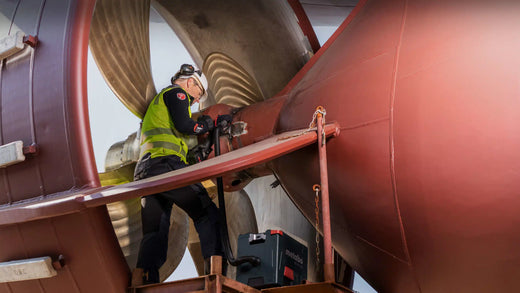
Le projet a défini une procédure de réparation sur site en cinq étapes pour les structures offshore, réalisée en grande partie par des techniciens en accès sur cordes :
- Accès et protection / habillage — atteindre et envelopper les zones externes, et accéder aux sections internes.
- Lavage à l'eau haute pression — éliminer la saleté, les impuretés et les sels solubles (notamment les chlorures) du substrat — voir pourquoi la contamination par les sels solubles provoque la défaillance des revêtements.
- Nettoyage par sablage — sablage humide en zones atmosphérique, d'éclaboussures et de marnage, suivi d'un nettoyage fin.
- Outillage mécanique — retrait du revêtement et profilage avec une brosse à brins rotative, dérouillage à la meuleuse, retrait de la calamine et de la rouille au marteau à aiguilles, et nettoyage des cordons de soudure à la brosse électrique.
- Application de la peinture — au rouleau, à la cartouche ou au pinceau.
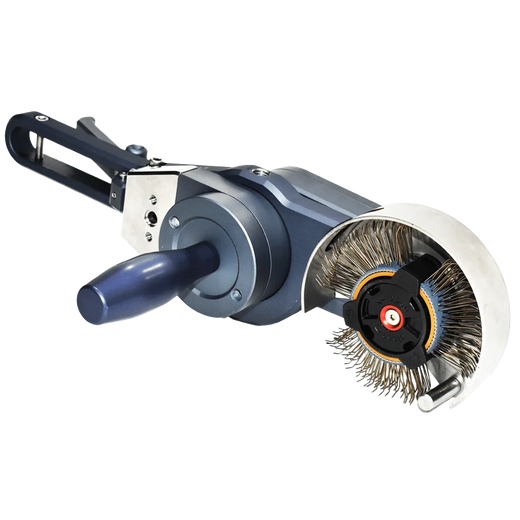
L'étape 4 est celle où la préparation de surface mécanique justifie sa place : dans les zones confinées, d'accès limité et d'éclaboussures où le sablage humide est impraticable, un outil à brins rotatif retire le revêtement défaillant et génère le profil d'ancrage en une seule étape sans abrasif — le même principe que celui du Bristle Blaster®. Le Bristle Blaster® Pneumatic de MontiPower®, entièrement pneumatique et évalué ATEX pour la zone 1 (gaz) et la zone 21 (poussières), produit une propreté comparable à Sa 2½ avec un profil de 65–85 µm Rz lors d'essais documentés sur acier standard ; les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique. Pour les dommages localisés, voir la préparation pour réparation ponctuelle.
Qualifier les revêtements de réparation
Fraunhofer IFAM a soumis des revêtements de réparation candidats à un vieillissement accéléré et aux essais mécaniques utilisés pour la certification, notamment :
- Résistance au choc (chute de masse, ASTM G14) : supérieure à 3,4 J pour les zones hors pont et supérieure à 5,6 J pour les ponts et la zone d'éclaboussures d'accostage des bateaux.
- Résistance à l'abrasion (Taber, ASTM D4060) : perte d'épaisseur de revêtement inférieure à 50 µm pour 1 000 cycles.
Associés aux catégories de corrosivité de l'ISO 12944, ces critères déterminent si l'on peut attendre d'un système de réparation appliqué dans les conditions de terrain offshore qu'il dure. Les réparations sous la ligne de flottaison constituent un défi distinct — voir les recherches de Fraunhofer sur la réparation sous-marine des revêtements par ROV.
Ce qu'il faut retenir pour la préparation de surface
Un revêtement de réparation n'est durable que dans la mesure où l'est la surface sur laquelle il est appliqué. La procédure de terrain de RepaKORR montre pourquoi la préparation mécanique sans abrasif — retrait du revêtement et profilage en une seule étape — est un élément établi de la panoplie de réparation offshore, en particulier là où le sablage abrasif ne peut pas accéder ou ne peut pas être utilisé. En savoir plus sur la préparation de surface marine et offshore.
Ce qu'ont montré les essais de vieillissement accéléré
Dans une étude présentée à Nuremberg en avril 2017, Fraunhofer IFAM et Muehlhan ont testé comment la préparation de surface et le revêtement de réparation déterminent ensemble la durée d'une réparation. Des panneaux d'acier avec un « ancien » système offshore (2 × 300 µm d'époxy plus une finition acrylique-polyuréthane de 80 µm), pré-endommagés par délaminage et corrosion de l'acier, ont été préparés de trois façons puis revêtus à nouveau avec un produit de référence et trois revêtements de réparation nouvellement développés.
| Préparation de surface | Rugosité Rz | Degré de préparation | Panneaux |
|---|---|---|---|
| Meulage (électrique, disque corindon P60, 8 800 tr/min) | 35 ± 4 µm | St 2 | 12 |
| Bristle Blaster® (électrique, 2 200 tr/min, sans abrasif) | 53 ± 14 µm | Équivalent à Sa 2½ | 36 |
| Sablage abrasif (grenat 0,2–0,6 mm, 7 bar) | 81 ± 13 µm | Sa 2½ | 12 |
Les revêtements de réparation exigeaient une rugosité d'au moins Rz 30 µm (Rz 50 µm pour l'époxy de référence) et une préparation à Sa 2½ ou, pour une préparation mécanique localisée, P Ma (ISO 8501-2). Tous les panneaux ont ensuite été vieillis selon l'ISO 20340 : cycles d'UV et de condensation, brouillard salin neutre et choc thermique à −20 °C. La force d'arrachement et la progression de la rouille à partir du dommage ont été mesurées ensuite.
Les conclusions des chercheurs :
- Le système de revêtement comme la méthode de préparation de surface ont eu un effet extrêmement significatif (p < 0,001) sur la force d'arrachement et la progression de la rouille.
- Pour la force d'arrachement, les deux facteurs interagissaient également, et le meulage modifiait les tendances.
- Le revêtement de réparation nouvellement développé a surpassé la référence en progression de la rouille et en force d'arrachement, quelle que soit l'épaisseur de film.
- Le sablage a donné des performances nettement meilleures, mais n'est pas toujours réalisable en mer. Là où il ne peut pas être utilisé, une épaisseur de film plus élevée est recommandée.
Deux points pratiques en découlent. Premièrement, le meulage a laissé un profil de 35 µm à St 2, inférieur à la rugosité exigée par le revêtement de réparation de référence ; le Bristle Blaster® a atteint 53 µm à un degré équivalent à Sa 2½ sans aucun abrasif. Deuxièmement, dans la procédure de terrain propre à Muehlhan, « retrait du revêtement et profilage à la brosse rotative (Monti) » est l'étape d'outillage mécanique utilisée là où le sablage est impossible.
Pourquoi c'est important
En mer, une réparation qui échoue prématurément coûte plusieurs fois plus cher que de bien faire dès la première fois. Choisir une méthode de préparation qui profile, plutôt qu'une méthode qui ne fait que polir, relève de la prévention plutôt que du remède. Elle évite de rejeter de l'abrasif dans la mer, où l'abrasif de sablage ne peut pas être confiné (Planet), réduit l'équipement et l'exposition requis pour les techniciens en hauteur et en zone d'éclaboussures (People), et donne aux équipes de réparation une méthode mesurée par une recherche indépendante (Power).
Questions fréquentes
Qu'était le projet RepaKORR ?
RepaKORR était un projet de recherche allemand sur les systèmes et concepts de réparation des revêtements anticorrosion des structures éoliennes offshore. Financé par le ministère fédéral de l'Éducation et de la Recherche et coordonné par Muehlhan AG, il associait évaluation des dommages, matériaux de réparation, procédures d'application, inspection par drone et qualification des revêtements par Fraunhofer IFAM.
Pourquoi les revêtements des structures éoliennes offshore défaillent-ils ?
L'analyse de RepaKORR sur des structures de type plateforme a attribué les dommages aux revêtements à des dommages mécaniques (environ 30 %), une conception défavorable (environ 30 %), un revêtement insuffisant (environ 24 %), le soudage (environ 11 %) et l'environnement (environ 5 %). Une grande partie se produit aux angles, aux ouvertures, aux assemblages et dans les zones peu accessibles, qui sont aussi les plus difficiles à réparer.
Quels essais ont servi à qualifier les revêtements de réparation ?
Fraunhofer IFAM a combiné vieillissement accéléré et essais mécaniques : choc par chute de masse selon ASTM G14, avec plus de 3,4 J pour les zones hors pont et plus de 5,6 J pour les ponts et les zones d'éclaboussures d'accostage, et abrasion Taber selon ASTM D4060, avec une perte d'épaisseur inférieure à 50 µm pour 1 000 cycles.
Où le bristle blasting s'inscrit-il dans la réparation des revêtements offshore ?
Dans l'étape d'outillage mécanique, après le lavage et là où le sablage humide est impraticable. Un outil à brins rotatif retire le revêtement défaillant et crée un profil d'ancrage en une seule étape sans abrasif, ce qui convient aux zones confinées, d'accès limité et d'éclaboussures traitées en accès sur cordes. En zone dangereuse, un outil pneumatique évalué ATEX est utilisé.
Cet article résume, à titre de référence, des recherches présentées publiquement issues du projet RepaKORR. MontiPower n'était pas un partenaire formel du projet ; l'outillage à brosse rotative MONTI figure dans l'étape d'application offshore documentée du projet.
Sources
- Fraunhofer-Gesellschaft, Long-lasting rust protection for offshore wind turbines (research news, February 2016). fraunhofer.de
- Muehlhan AG, Durable Coatings Offshore (présentation, 2016) ; Fraunhofer IFAM, essais de vieillissement accéléré de revêtements de retouche offshore (présentation). Documents du projet conservés par MontiPower.
- ISO 12944-3:2017, Corrosion protection of steel structures by protective paint systems — Part 3: Design considerations. iso.org
- ASTM G14, Standard Test Method for Impact Resistance of Pipeline Coatings (Falling Weight Test). astm.org
- ASTM D4060, Standard Test Method for Abrasion Resistance of Organic Coatings by the Taber Abraser. astm.org