Réponse courte : les revêtements anticorrosion protègent l'acier par effet barrière, par action sacrificielle (zinc) ou par inhibition, et ces trois modes dépendent de l'adhérence sur un acier correctement préparé. Trois variables de préparation de surface décident si un système atteint sa durabilité ISO 12944 : le degré de propreté (généralement Sa 2½ / SSPC-SP 10), la profondeur du profil d'ancrage dans la plage de la fiche technique, et des teneurs en sels solubles inférieures à la limite spécifiée.
Un revêtement anticorrosion n'est résistant à la corrosion que dans la mesure où l'est la préparation de surface située dessous. On peut s'attendre à ce qu'un primaire époxy riche en zinc appliqué sur une surface présentant 15 % de taches résiduelles et un profil de 28 µm défaille bien avant sa durée de service nominale, non pas parce que le revêtement est défectueux, mais parce qu'une préparation insuffisante l'a empêché d'atteindre l'adhérence pour laquelle il a été conçu. La résistance à la corrosion est une propriété du système, et non du revêtement : elle résulte du bon système de revêtement appliqué correctement sur la bonne préparation du support dans le bon environnement.
Cet article explique comment fonctionnent les revêtements anticorrosion, comment ISO 12944 relie environnement, durabilité et préparation, quelles trois variables de préparation décident de la performance, et comment les atteindre dans les travaux de maintenance où le sablage n'est pas envisageable.
Qu'est-ce qui rend un revêtement résistant à la corrosion ?
Les revêtements anticorrosion protègent l'acier par un ou plusieurs de trois mécanismes :
Protection par effet barrière
La plupart des systèmes de revêtement protègent l'acier principalement en formant une barrière physique qui ralentit le passage de l'eau, de l'oxygène et des ions corrosifs, en particulier les chlorures, vers la surface de l'acier. Un époxy à haut extrait sec de 250 µm d'épaisseur de film sec crée un long trajet de diffusion pour ces espèces. La barrière n'est efficace que tant que le film reste intact et adhérent, ce qui dépend de la liaison entre le revêtement et le support. Une mauvaise préparation de surface affaiblit cette liaison, entraînant sous-cavage, délaminage et cloquage osmotique.
Protection cathodique (galvanique)
Les primaires riches en zinc, organiques (liant époxy) comme inorganiques (silicate de zinc), protègent l'acier en faisant du pigment de zinc l'anode sacrificielle de toute pile galvanique formée lorsque le revêtement est endommagé. Le zinc se corrode préférentiellement, protégeant l'acier aux bords de la zone endommagée. Ce mécanisme exige un contact électrique entre les particules de zinc et l'acier. Les primaires inorganiques au silicate de zinc réagissent chimiquement avec la surface de l'acier ; les primaires organiques riches en zinc reposent principalement sur l'adhérence mécanique. Les deux exigent généralement un acier décapé à Sa 2½ / SSPC-SP 10 ou comme indiqué dans la fiche technique du produit. Pour en savoir plus sur le mécanisme, voir corrosion galvanique et primaires riches en zinc.
Protection par inhibition
Certaines formulations de primaires contiennent des pigments inhibiteurs de corrosion (chromates, aujourd'hui largement abandonnés dans de nombreuses juridictions, phosphates, borates) qui ralentissent la réaction de corrosion lorsque l'humidité pénètre le revêtement. Les primaires inhibiteurs sont généralement utilisés dans le cadre d'un système multicouche et ne remplacent pas une préparation de surface adéquate.
ISO 12944 : le cadre international de la protection de l'acier contre la corrosion
ISO 12944 (Peintures et vernis — Anticorrosion des structures en acier par systèmes de peinture) est le principal cadre international pour spécifier les systèmes de protection contre la corrosion. Dans ses différentes parties, elle définit :
- Les catégories de corrosivité (C1 à C5 et CX pour l'exposition atmosphérique ; Im1 à Im4 pour l'immersion et le service enterré), selon l'agressivité de l'environnement (ISO 12944-2)
- Les plages de durabilité (faible : jusqu'à 7 ans ; moyenne : 7–15 ans ; élevée : 15–25 ans ; très élevée : plus de 25 ans)
- Les types de surface et la préparation, exprimés en degrés de préparation ISO 8501-1 (ISO 12944-4)
- Les systèmes de peinture de protection : types de primaire, de couche intermédiaire et de finition avec épaisseurs nominales de film sec (ISO 12944-5)
Les systèmes de peinture répertoriés dans ISO 12944-5 supposent généralement de l'acier décapé à Sa 2½ (comparable à SSPC-SP 10). Pour les systèmes à haute durabilité en environnements agressifs et pour le service en immersion, Sa 2½ est en pratique le minimum, et Sa 3 (SSPC-SP 5) est couramment exigé pour les revêtements métalliques projetés thermiquement et certains systèmes spécialisés.
Catégories de corrosivité et leurs implications pour la préparation de surface
Les descriptions d'environnement ci-dessous suivent ISO 12944-2. La colonne de préparation indique la pratique courante ; l'exigence réelle est fixée par le système de revêtement choisi et sa fiche technique.
| Catégorie ISO 12944 | Description de l'environnement | Exemples typiques | Préparation de surface typique (ISO 8501-1) |
|---|---|---|---|
| C1 — Très faible | Bâtiments chauffés à atmosphère propre | Bureaux, écoles | Sa 1 / St 2 (selon le système) |
| C2 — Faible | Atmosphères à faible pollution ; principalement zones rurales | Structures rurales, entrepôts non chauffés | Sa 2 / St 3 |
| C3 — Moyenne | Atmosphères urbaines et industrielles, pollution modérée ; zones côtières à faible salinité | Ponts urbains, halls de production très humides | Sa 2½ |
| C4 — Élevée | Zones industrielles ; zones côtières à salinité modérée | Usines chimiques, chantiers navals côtiers, ports | Sa 2½ |
| C5 — Très élevée | Zones industrielles très humides à atmosphère agressive ; zones côtières à forte salinité | Sites industriels côtiers, bâtiments à condensation quasi permanente | Sa 2½ |
| CX — Extrême | Zones offshore à forte salinité ; zones industrielles à humidité extrême et atmosphère agressive ; atmosphères subtropicales et tropicales | Structures offshore, sites industriels tropicaux | Sa 2½ à Sa 3 |
| Im1 — Eau douce | Structures fluviales et d'eau douce | Installations fluviales, centrales hydroélectriques | Sa 2½ |
| Im2 — Eau de mer ou saumâtre | Structures immergées sans protection cathodique | Ouvrages portuaires, jambes de jacket offshore | Sa 2½ à Sa 3 |
| Im3 — Sol | Structures enterrées | Réservoirs souterrains, pipelines enterrés | Sa 2½ |
| Im4 — Eau de mer ou saumâtre avec protection cathodique | Structures immergées avec courant imposé ou anodes sacrificielles | Structures offshore avec protection cathodique | Sa 2½ à Sa 3 |
Les trois variables de préparation de surface qui déterminent la résistance à la corrosion
1. Degré de propreté
La rouille résiduelle, la calamine ou l'ancien revêtement entre le nouveau revêtement et l'acier agissent comme une couche limite faible. Ils réduisent l'adhérence et constituent un réservoir de contamination ionique qui entraîne le cloquage osmotique. La propreté de surface s'évalue visuellement par rapport aux références photographiques ISO 8501-1 (degrés Sa pour les surfaces décapées, degrés St pour les surfaces nettoyées aux outils manuels et électriques). L'échelle complète des degrés est expliquée dans notre guide complet des normes de préparation de surface.
2. Profondeur du profil d'ancrage
Le profil d'ancrage est la rugosité microscopique de la surface d'acier préparée, couramment exprimée par une hauteur crête-creux (par exemple Rz) en micromètres. Un profil correctement spécifié :
- Augmente sensiblement la surface de contact réelle entre le revêtement et l'acier par rapport à une surface lisse
- Crée un ancrage mécanique entre le revêtement et l'acier
- Est indiqué dans la fiche technique du fabricant du revêtement sous forme de plage, généralement comprise entre 40 et 100 µm pour les systèmes époxy hautes performances et riches en zinc
Le profil se mesure avec un ruban réplique selon ASTM D4417 méthode C ou avec un micromètre de profondeur selon ASTM D4417 méthode B. Voir le guide de terrain pour la mesure du profil d'ancrage.
3. Contamination par les sels solubles
Les ions chlorure et sulfate présents à la surface de l'acier figurent parmi les causes les plus insidieuses de défaillance du revêtement. Ils sont invisibles, peuvent survivre au sablage abrasif à sec et provoquent un cloquage osmotique en attirant l'humidité à travers le film de revêtement. Ce mode de défaillance est prévisible et évitable, mais seulement si les teneurs en sels solubles sont testées avant l'application du revêtement. Une méthode courante sur le terrain est le patch de Bresle (ISO 8502-6) avec mesure de conductivité (ISO 8502-9). Le niveau acceptable est fixé par la spécification et dépend du service et du système de revêtement : l'US Navy, par exemple, autorise un maximum de 3 µg/cm² de chlorure pour le service en immersion et de 5 µg/cm² pour le service hors immersion. Plus de détails dans contamination par les sels solubles et défaillance du revêtement.
Pourquoi les revêtements anticorrosion défaillent : le lien avec la préparation de surface
Les expertises de défaillance de revêtements font fréquemment remonter les défaillances prématurées en service industriel et marin à des insuffisances de préparation de surface plutôt qu'à des défauts du produit de revêtement. Les principaux modes de défaillance et leurs causes profondes en matière de préparation de surface sont :
| Mode de défaillance | Aspect | Cause profonde en préparation de surface |
|---|---|---|
| Défaut d'adhérence / délaminage | Le revêtement se soulève en feuilles du support | Degré de propreté insuffisant ; huile ou graisse non éliminée avant le sablage ; calamine restant sous le revêtement |
| Cloquage osmotique | Cloques circulaires, souvent avec du liquide ou un produit de corrosion à l'intérieur | Contamination par les sels solubles (chlorures/sulfates) piégés sous le revêtement ; non détectable par inspection visuelle |
| Corrosion sous film | Cheminement de rouille s'étendant sous un revêtement intact à partir d'un défaut ou d'un bord | Rouille résiduelle dans les creux du profil servant de sites d'amorçage ; degré de propreté insuffisant |
| Décollement du primaire au zinc | Le primaire riche en zinc se sépare de l'acier ; protection perdue | Préparation de surface insuffisante pour le contact galvanique ; contamination entre les particules de zinc et l'acier |
| Rouille ponctuelle à travers un film intact | Taches de rouille apparaissant sans dommage physique visible du revêtement | Calamine résiduelle ou contamination par les sels solubles entraînant une corrosion localisée sous un revêtement intact |
Atteindre la préparation de surface requise dans les scénarios de maintenance
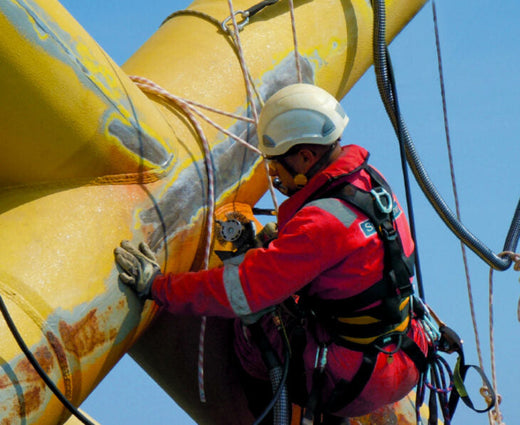
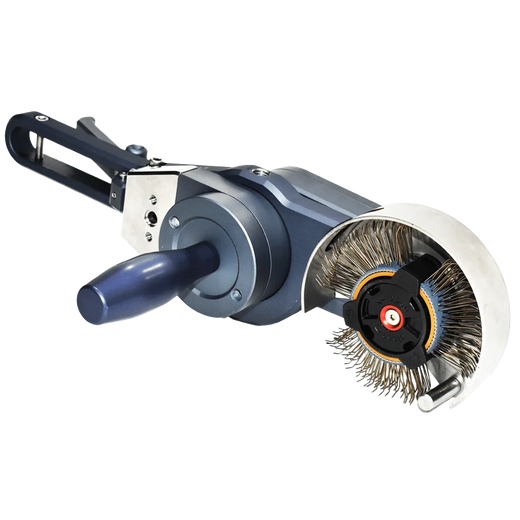
En construction neuve, le sablage abrasif à Sa 2½ en environnement contrôlé est la pratique courante. En maintenance, en particulier sur des actifs en exploitation, en espaces confinés ou en zones classées ATEX, le sablage abrasif n'est souvent pas envisageable. L'outil de préparation mécanique Bristle Blaster® produit une propreté de surface comparable à ISO 8501-1 Sa 2½ / SSPC-SP 10 et un profil d'ancrage de 65–85 µm Rz sur de l'acier standard lors d'essais documentés, y compris sur de l'acier présentant une rouille modérée et de la calamine partielle. Cela répond aux exigences de préparation de nombreux systèmes de revêtement anticorrosion ; les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique, et c'est la fiche technique du revêtement qui tranche. Il fonctionne sans abrasif ni confinement de sablage, et le Bristle Blaster® Pneumatic est évalué ATEX (2014/34/UE, catégorie 2) pour la zone 1 (gaz) et la zone 21 (poussières).
Lorsque la contamination par les sels solubles dépasse la limite spécifiée, la préparation mécanique à sec seule ne suffit pas. Un lavage à l'eau ou un jet d'eau, avec ou sans agent d'élimination des sels, est généralement nécessaire pour réduire les teneurs en sels avant la préparation mécanique finale. Vérifiez les teneurs en sels avec la méthode du patch de Bresle après le lavage et avant l'application du revêtement.
Points clés
- Les revêtements anticorrosion protègent l'acier par effet barrière, par protection cathodique (galvanique) ou par inhibition, et ces trois mécanismes dépendent d'une adhérence totale sur un acier correctement préparé.
- ISO 12944 est le cadre international de protection des structures en acier contre la corrosion. Elle définit les catégories de corrosivité (C1–CX et Im1–Im4), les plages de durabilité et les systèmes de peinture ; la plupart des systèmes pour C3 et au-delà supposent Sa 2½.
- Trois variables de préparation de surface décident si un système de revêtement atteint sa durabilité nominale : le degré de propreté, la profondeur du profil d'ancrage et la contamination par les sels solubles.
- La contamination par les sels solubles est invisible et n'est pas éliminée de façon fiable par le sablage abrasif à sec. Elle doit être testée et maîtrisée séparément.
- Dans les travaux de maintenance où le sablage abrasif n'est pas viable, les outils de préparation mécanique à impact peuvent fournir la propreté et le profil exigés par de nombreux systèmes de revêtement anticorrosion.
Articles associés
- Revêtements hautes performances : exigences de préparation de surface
- Décapage SSPC-SP10 au métal quasi blanc : guide complet
Foire aux questions
Quelle préparation de surface les revêtements anticorrosion exigent-ils ?
La plupart des systèmes hautes performances exigent un acier décapé selon ISO 8501-1 Sa 2½ / SSPC-SP 10, un profil d'ancrage dans la plage de la fiche technique du revêtement (généralement 40–100 µm) et des sels solubles inférieurs à la limite spécifiée. Les revêtements métalliques projetés thermiquement exigent couramment Sa 3. La fiche technique du revêtement et la spécification du projet prévalent toujours sur les recommandations générales.
Quelles sont les catégories de corrosivité ISO 12944 ?
ISO 12944-2 définit les catégories atmosphériques C1 (très faible) à C5 (très élevée) ainsi que CX (extrême, par exemple offshore et sites industriels tropicaux), et les catégories d'immersion ou de service enterré Im1 (eau douce), Im2 (eau de mer ou saumâtre), Im3 (sol) et Im4 (eau de mer ou saumâtre avec protection cathodique). La catégorie détermine le choix du système de revêtement et la durabilité.
Pourquoi les revêtements anticorrosion défaillent-ils prématurément ?
La plupart des défaillances prématurées remontent au support, et non à la peinture : rouille résiduelle ou calamine sous le film, profil trop faible ou trop profond pour le système, et sels solubles qui attirent l'humidité à travers le revêtement et provoquent un cloquage osmotique. Une propreté, un profil et un test de sels corrects avant application préviennent la plupart de ces défaillances.
Les revêtements anticorrosion peuvent-ils être appliqués sans sablage abrasif ?
Oui, lorsque la fiche technique du revêtement et la spécification autorisent une préparation à l'outil électrique. Les outils à impact tels que le Bristle Blaster® produisent une propreté comparable à Sa 2½ / SSPC-SP 10 et un profil de 65–85 µm Rz sur de l'acier standard lors d'essais documentés. La contamination par les sels exige toujours un lavage, et le résultat doit être vérifié par inspection et mesure du profil.
Sources
- ISO 12944-1:2017, Corrosion protection of steel structures by protective paint systems — Part 1: General introduction. iso.org
- ISO 12944-2:2017, Corrosion protection of steel structures by protective paint systems — Part 2: Classification of environments. iso.org
- KTA-Tator, Industry Standards for Surface Preparation. kta.com
- KTA-Tator, Surface Soluble Salt Remediation Practices. kta.com
- R. Dankiw, D. Fosdike, Defining Mechanical Surface Preparation Standards with Power Tools, Corrosion & Prevention 2018, Paper 74. PDF
- Fiches techniques MontiPower : Bristle Blaster® Pneumatic, Ultimate Electric, bandes Bristle Blaster® pour acier ; pages produit (spécifications).