Réponse courte : les revêtements hautes performances sont des systèmes de revêtement industriels (époxy à forte épaisseur, primaires riches en zinc, finitions polyuréthane, métaux projetés thermiquement, revêtements haute température et intumescents) conçus pour un service sévère. La plupart exigent une propreté de niveau sablage, typiquement SSPC-SP 10 / Sa 2½, avec SP 5 / Sa 3 pour la projection thermique en immersion ou en service corrosif, ainsi que le profil d'ancrage et la limite de sels solubles indiqués dans la fiche technique du revêtement.
Les revêtements hautes performances sont des systèmes de revêtement conçus pour protéger les supports dans des conditions de service sévères (forte corrosivité, immersion, exposition chimique, température élevée ou fortes sollicitations mécaniques), là où les peintures architecturales ou de maintenance standard cèderaient rapidement. Le terme couvre une large famille de technologies de revêtement industriel, mais toutes dépendent d'un même facteur : leur performance ne vaut que par la préparation de surface qui les précède. Ce guide explique les principaux types de revêtements hautes performances, leurs domaines d'utilisation, la préparation de surface que chacun exige généralement, et comment la vérifier et l'obtenir, y compris sans sablage abrasif.
Que sont les revêtements hautes performances ?
Revêtements hautes performances est un terme de l'industrie désignant des systèmes de revêtement formulés pour offrir une protection mesurable et durable dans des environnements de service que les revêtements standard ne peuvent supporter. Ils se distinguent des revêtements décoratifs ou de maintenance générale par leur chimie, leur épaisseur de film et la préparation de surface rigoureuse qu'ils exigent.
Les technologies courantes de revêtements hautes performances comprennent :
- Revêtements époxy à forte épaisseur : le cheval de bataille de la protection anticorrosion industrielle. Systèmes bicomposants offrant une excellente adhérence, une résistance chimique et une protection barrière. Utilisés sur les structures offshore, pipelines, sites industriels et coques de navires. Épaisseur de film sec typique : 100–400 µm par couche.
- Primaires riches en zinc (organiques et inorganiques) : assurent la protection galvanique (cathodique) de l'acier en faisant du zinc l'anode sacrificielle. Les primaires organiques riches en zinc utilisent des liants époxy ou uréthane ; les silicates de zinc inorganiques réagissent chimiquement avec la surface de l'acier. Les deux exigent typiquement une propreté de métal quasi blanc (SP 10 / Sa 2½) ou supérieure ; vérifiez la fiche technique.
- Finitions polyuréthane et polyaspartique : appliquées sur des primaires époxy pour la résistance aux UV, la tenue de la couleur et une surface dure et résistante à l'abrasion. Très utilisées sur les superstructures offshore, les ponts et les structures industrielles où l'aspect durable compte autant que la protection anticorrosion.
- Revêtements par projection thermique (TSA/TSZ) : aluminium ou zinc projeté thermiquement par arc ou flamme sur de l'acier nu et profilé. Ils ont l'exigence de préparation de surface la plus sévère de tous les systèmes de protection : SSPC-SP 5 / Sa 3 métal blanc pour l'immersion ou le service corrosif, et au moins SP 10 / Sa 2½ pour une exposition atmosphérique modérée, selon SSPC-CS 23.00/AWS C2.23M/NACE No. 12. Voir aussi la préparation de surface pour la projection thermique.
- Revêtements silicone et inorganiques : pour le service à haute température (systèmes d'échappement, échangeurs de chaleur, équipements chauffés). Selon la formulation, les systèmes à base de silicone sont donnés pour un service continu dans une plage d'environ 400–650 °C. Les exigences de préparation de surface varient selon le produit mais sont typiquement SP 10 au minimum.
- Revêtements fluoropolymères : systèmes à base de PVDF et de PTFE pour la résistance chimique dans des environnements très agressifs. Appliqués en films minces ; les exigences de préparation de surface sont déterminées par le système de primaire utilisé.
- Revêtements intumescents : systèmes de protection passive contre l'incendie qui gonflent sous l'effet de la chaleur pour former une couche carbonisée isolante, protégeant l'acier de structure en cas d'incendie. Ils sont spécifiés par leur durée de résistance au feu (par exemple 30–120 minutes) plutôt que par la seule protection anticorrosion ; voir les revêtements intumescents et leur préparation de surface.
Pour la chimie de ces familles, consultez les revêtements industriels : types, systèmes et exigences de préparation de surface.
Où les revêtements hautes performances sont-ils utilisés ?
Les revêtements hautes performances sont la règle de l'art dans les secteurs où la défaillance d'un actif est coûteuse, dangereuse, ou les deux :
- Pétrole et gaz : plateformes offshore, pipelines sous-marins, équipements de traitement, réservoirs de stockage. Exposition à l'atmosphère marine, aux dépôts de chlorures, aux produits d'hydrocarbures et à l'H₂S.
- Marine et construction navale : systèmes antisalissures et anticorrosion de coques, ballasts (conformes à l'IMO PSPC), cales, superstructures.
- Énergie et production d'électricité : mâts d'éoliennes (onshore et offshore), structures de centrales, circuits d'eau de refroidissement.
- Infrastructures : ponts, ouvrages portuaires, infrastructures de traitement de l'eau, ferroviaire.
- Industrie chimique : réservoirs de stockage, cuves de process et tuyauteries en contact avec des acides, des bases et des solvants.
- Mines et traitement des minerais : charpentes métalliques, convoyeurs et cuves de process exposés à des environnements abrasifs et chimiquement agressifs.
Pourquoi la préparation de surface détermine-t-elle la performance du revêtement ?
Un revêtement hautes performances ne peut atteindre son potentiel formulé que s'il adhère pleinement à un support propre et profilé. La perte d'adhérence à l'interface revêtement-acier est l'une des causes les plus courantes de défaillance prématurée des revêtements dans les applications industrielles, et une préparation de surface inadéquate en est une cause majeure. Deux paramètres de préparation de surface contrôlent directement l'adhérence.
Propreté
Les contaminations résiduelles (rouille, calamine, ancien revêtement, huile, graisse ou sels solubles) créent une couche limite fragile entre l'acier et le revêtement appliqué. Le revêtement adhère à la contamination plutôt qu'à l'acier, et lorsque cette contamination cède, le revêtement cède avec elle. Les normes de sablage SSPC définissent le niveau de résidus admissible par degré : SP 6 admet une coloration sur jusqu'à 33 % de chaque unité de surface, SP 10 jusqu'à 5 %, et SP 5 n'en admet aucune. L'échelle complète figure dans notre guide complet des normes de préparation de surface.
Profil d'ancrage
Un profil d'ancrage mécanique, la texture microscopique de pics et de creux créée par le sablage abrasif ou les outils de préparation à impact, augmente la surface de contact entre le revêtement et l'acier et crée un ancrage mécanique qui améliore l'adhérence. Chaque système de revêtement spécifie une plage de profil requise en µm (ou en mils ; 25,4 µm = 1 mil). Trop faible, le revêtement ne peut pas s'ancrer correctement ; trop profond, les pics peuvent traverser le primaire et créer des points hauts non protégés.
Exigences de préparation de surface par type de revêtement hautes performances
Le tableau donne des valeurs typiques. La fiche technique du fabricant du revêtement fait toujours foi.
| Système de revêtement | Préparation de surface minimale typique | Profil d'ancrage typique | Remarques |
|---|---|---|---|
| Primaire alkyde / à l'huile (maintenance standard) | SSPC-SP 6 / Sa 2 (degrés inférieurs acceptés par certains produits) | 25–50 µm | Non classé parmi les revêtements hautes performances ; indiqué à titre de référence |
| Mastic époxy (tolérant vis-à-vis de la surface) | De SSPC-SP 2/SP 3 (St 2/St 3) jusqu'à SP 6 / Sa 2, selon la fiche technique | Selon la fiche technique | Formulé pour tolérer les surfaces marginales ; plafond de performance plus bas |
| Époxy à forte épaisseur | SSPC-SP 10 / Sa 2½ | 40–100 µm | Standard pour les applications offshore, industrielles et marines |
| Primaire époxy riche en zinc (organique) | SSPC-SP 10 / Sa 2½ | 40–75 µm | Le mécanisme galvanique exige un contact intime avec l'acier |
| Silicate de zinc inorganique | SSPC-SP 10 à SP 5 / Sa 2½–Sa 3 | 40–75 µm | Réagit avec la surface de l'acier ; la plupart des fabricants spécifient SP 10 au minimum |
| Finition polyuréthane / polyaspartique | Selon les exigences du primaire | Selon les exigences du primaire | Appliquée sur un primaire époxy ou riche en zinc ; la préparation suit celle du primaire |
| Aluminium / zinc projeté thermiquement (TSA/TSZ) | SSPC-SP 5 / Sa 3 (immersion, corrosif) ; SP 10 / Sa 2½ (atmosphérique modéré) | 63–125 µm (2,5–5 mil), angulaire | L'adhérence est purement mécanique ; SSPC-CS 23.00 |
| Revêtement silicone haute température | SSPC-SP 10 / Sa 2½ (typique) | 40–75 µm | À vérifier avec la fiche technique ; certains systèmes acceptent SP 6 pour un service à plus basse température |
| Intumescent (cellulosique / hydrocarbure) | Selon le primaire approuvé, typiquement SSPC-SP 10 / Sa 2½ | Selon la fiche technique du primaire | La performance au feu dépend du maintien de l'adhérence entre le primaire et l'intumescent |
Comment vérifier la préparation de surface avant d'appliquer un revêtement hautes performances ?
Spécifier le bon degré de préparation de surface est nécessaire mais non suffisant : le résultat doit être vérifié avant l'application du revêtement. Trois mesures sont requises.
Évaluation visuelle de la propreté
Comparez la surface préparée aux références photographiques de SSPC-VIS 1 (surfaces sablées), SSPC-VIS 3 (surfaces nettoyées à la main et à l'outil électrique) ou d'ISO 8501-1. L'inspecteur confirme que la surface atteint ou dépasse le degré spécifié.
Mesure du profil d'ancrage
Mesurez le profil avec du ruban réplique (Testex Press-O-Film) et un micromètre à ressort selon ASTM D4417 méthode C, ou un micromètre de profondeur selon ASTM D4417 méthode B. Consignez les relevés individuels et la moyenne sur la zone préparée ; les deux doivent se situer dans la plage spécifiée dans la fiche technique du fabricant du revêtement.
Essai des sels solubles
Mesurez la contamination par les sels solubles avec la méthode du patch Bresle (extraction ISO 8502-6, mesure de conductivité ISO 8502-9). Les limites proviennent de la fiche technique du revêtement et de la spécification ; à titre d'exemple, l'IMO PSPC admet 50 mg/m² (5 µg/cm²) d'équivalent NaCl dans les ballasts, et les spécifications en immersion sont généralement plus strictes que celles en atmosphère. La contamination par les sels est invisible et ne peut pas être détectée par une évaluation visuelle du degré ; voir la contamination par les sels solubles et la défaillance des revêtements.
Peut-on satisfaire aux exigences des revêtements hautes performances sans sablage abrasif ?
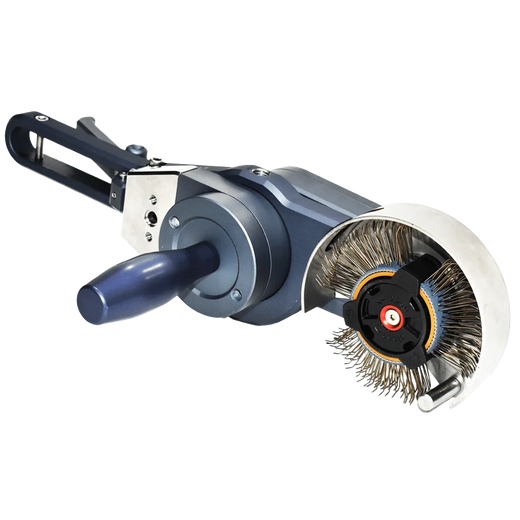
Dans de nombreuses situations de maintenance (actifs en exploitation, zones classées ATEX, espaces confinés, sites isolés), le sablage abrasif conventionnel n'est pas viable sur le plan logistique. Le Bristle Blaster® produit une propreté de surface comparable à ISO 8501-1 Sa 2½ / SSPC-SP 10 avec un profil d'ancrage de 65–85 µm Rz sur de l'acier standard lors d'essais documentés, sans abrasif volant, sans confinement ni équipement de sablage. Les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique ; vérifiez donc chaque zone comme décrit ci-dessus. Lorsque le fabricant du revêtement l'accepte, cela satisfait aux exigences de préparation de nombreux systèmes époxy hautes performances et riches en zinc ; Jotun, par exemple, a publié une norme de préparation de surface pour le nettoyage par bristle blasting. Le Bristle Blaster® Pneumatic a été évalué ATEX comme équipement de catégorie 2 pour les atmosphères de zone 1 (gaz explosifs) et de zone 21 (poussières explosives).
Pour l'acier fortement corrodé ou recouvert d'épais revêtements existants, la méthode MontiPower® en deux étapes applique d'abord le Tercoo® pour retirer la corrosion et le revêtement en masse, puis le Bristle Blaster® pour produire la propreté et le profil d'ancrage requis (voir l'étude de cas en deux étapes).
Points essentiels
- Les revêtements hautes performances (époxy à forte épaisseur, primaires riches en zinc, systèmes projetés thermiquement et finitions polyuréthane) exigent des normes de préparation de surface que les revêtements de maintenance standard n'exigent pas. Le minimum typique est SSPC-SP 10 / Sa 2½ ; la projection thermique en immersion ou en service corrosif exige SP 5 / Sa 3.
- La propreté comme le profil d'ancrage doivent être vérifiés avant l'application, de même que les sels solubles, invisibles à l'évaluation visuelle.
- Une préparation de surface inadéquate est une cause majeure de défaillance prématurée des revêtements et peut annuler les garanties de performance du fabricant.
- Les exigences de préparation des revêtements hautes performances peuvent être satisfaites sans sablage abrasif en situation de maintenance grâce à des outils à impact qui nettoient et profilent à la fois, lorsque la spécification et le fabricant du revêtement acceptent la méthode.
- Vérifiez toujours les exigences exactes dans la fiche technique du fabricant du revêtement ; les degrés de ce guide sont typiques et les produits spécifiques varient.
Questions fréquentes
Quelle préparation de surface les revêtements hautes performances exigent-ils ?
La plupart des systèmes époxy hautes performances et riches en zinc exigent SSPC-SP 10 / ISO 8501-1 Sa 2½, avec un profil d'ancrage et une limite de sels solubles tirés de la fiche technique. L'aluminium et le zinc projetés thermiquement exigent SP 5 / Sa 3 pour l'immersion ou le service corrosif. Les mastics tolérants vis-à-vis de la surface acceptent des degrés inférieurs mais ont un plafond de performance plus bas.
Quel profil d'ancrage les revêtements hautes performances exigent-ils ?
Cela dépend du produit et de l'épaisseur de film ; la fiche technique du revêtement fait donc foi. De nombreux primaires époxy et riches en zinc spécifient une plage d'environ 40–75 µm, tandis que les revêtements projetés thermiquement exigent un profil angulaire plus profond, 63–125 µm (2,5–5 mil) selon SSPC-CS 23.00. Mesurez avec du ruban réplique ASTM D4417 ou un micromètre de profondeur.
Peut-on appliquer des revêtements hautes performances sur de l'acier préparé à l'outil électrique ?
Oui, lorsque la spécification et le fabricant du revêtement l'acceptent. SSPC-SP 11 et SP 15 sont des degrés de nettoyage à l'outil électrique qui exigent un métal nu et un profil d'au moins 25 µm (1 mil). Le bristle blasting produit une propreté comparable à Sa 2½ / SP 10 avec un profil de 65–85 µm Rz sur de l'acier standard, et Jotun a publié une norme de nettoyage par bristle blasting.
Pourquoi la projection thermique exige-t-elle le degré de préparation le plus élevé ?
L'aluminium ou le zinc projeté thermiquement adhère mécaniquement à l'acier, sans adhérence chimique sur laquelle se rabattre. Toute contamination résiduelle ou un profil trop faible affaiblit cette adhérence. SSPC-CS 23.00 exige donc SSPC-SP 5 métal blanc pour l'immersion ou le service corrosif, SP 10 pour une exposition atmosphérique modérée, et un profil angulaire de 63–125 µm.
Articles associés
Sources
- KTA-Tator, Industry Standards for Surface Preparation (définitions des degrés SSPC/NACE et ISO). kta.com
- KTA-Tator, Surface Preparation of Steel for Thermal Spray Coatings (propreté SSPC-CS 23.00 et profil de 63–125 µm). kta.com
- SSPC-SP 11, Power Tool Cleaning to Bare Metal.
- IMO Resolution MSC.215(82), Performance Standard for Protective Coatings (PSPC), tableau 1. PDF
- Jotun, Surface Preparation Code and Standard for Bristle Blast Cleaning and Profiling Process. PDF
- MontiPower, données produit du Bristle Blaster® et page Surface Preparation Safety (évaluation ATEX du Bristle Blaster® Pneumatic).