Réponse courte : l'acier galvanisé est un acier revêtu de zinc pour le protéger de la corrosion. Le zinc agit comme une barrière et se corrode aussi de manière sacrificielle, de sorte que les petites rayures ou les bords coupés restent protégés. La méthode la plus courante est la galvanisation à chaud dans du zinc en fusion à environ 435–455 °C ; parmi les autres méthodes figurent la galvanisation électrolytique, le placage mécanique, la projection thermique de zinc et la shérardisation.
L'acier galvanisé est très répandu dans les industries et applications, des ponts et pylônes à la visserie et aux carrosseries automobiles. Cet article explique ce qu'est l'acier galvanisé, en quoi il diffère de l'acier non galvanisé, les différentes manières de galvaniser l'acier, ainsi que la façon de préparer et de réparer une galvanisation endommagée.
Qu'est-ce que l'acier galvanisé ?
L'acier présente de nombreux avantages. Il s'utilise dans de multiples situations et est réputé pour sa résistance. Il a pourtant un inconvénient : l'acier au carbone rouille avec le temps, ce qui réduit à la fois la résistance et l'aspect de l'objet en acier. Pour y remédier, l'acier peut être galvanisé, ce qui consiste à appliquer une couche de zinc sur l'acier. Dans la galvanisation à chaud, le zinc réagit avec le fer de l'acier et forme des couches d'alliage zinc-fer liées par voie métallurgique, généralement recouvertes d'une couche de zinc pur. Ce revêtement protecteur rend l'acier beaucoup moins susceptible de rouiller, et le matériau dure donc plus longtemps.
Comment la galvanisation protège-t-elle l'acier ?
Le zinc protège l'acier de deux manières :
- Protection par effet barrière : le revêtement de zinc isole l'acier de l'humidité et de l'oxygène, les deux ingrédients de la rouille.
- Protection cathodique (sacrificielle) : le zinc est moins noble que le fer. Là où le revêtement est rayé ou sur un bord coupé, le zinc se corrode de préférence à l'acier exposé et le maintient protégé. C'est le même principe que celui des primaires riches en zinc ; voir la corrosion galvanique et les primaires riches en zinc.
Les couches d'alliage zinc-fer d'un revêtement par galvanisation à chaud sont également plus dures et plus résistantes aux dommages mécaniques que les films de peinture, et la couche supérieure de zinc pur ajoute une résistance aux chocs. La galvanisation est l'un des nombreux systèmes de protection métalliques, organiques et combinés comparés dans les revêtements de protection anticorrosion expliqués.
Les méthodes de galvanisation de l'acier
Galvanisation à chaud
La technique la plus couramment utilisée est la galvanisation à chaud. L'acier est d'abord nettoyé : dégraissé, décapé à l'acide pour éliminer la calamine et la rouille, puis traité au flux. Il est ensuite entièrement immergé dans un bain de zinc en fusion à environ 435–455 °C (815–850 °F) contenant au moins 98 % de zinc. Pendant l'immersion, le zinc réagit avec le fer pour former les couches d'alliage liées. La galvanisation à chaud au trempé de pièces fabriquées donne des revêtements plus épais que la galvanisation en continu (en ligne) des tôles et des fils.
Autres techniques de galvanisation et de revêtement de zinc
- Galvanisation électrolytique (zingage électrolytique) : l'acier est plongé dans une solution de sels de zinc et un courant électrique dépose du zinc à la surface. Le revêtement est mince et uniforme, ce qui en fait la méthode la plus répandue pour la petite visserie à filetage fin, mais elle offre une protection anticorrosion moindre en extérieur que la galvanisation à chaud, sauf si elle est complétée par d'autres revêtements.
- Placage mécanique : les petites pièces sont culbutées dans un tambour avec de la poudre de zinc, des produits chimiques et des éléments d'impact tels que des billes de verre. L'énergie mécanique soude à froid le zinc sur l'acier. Les épaisseurs de revêtement sont souvent similaires à celles des pièces zinguées par électrolyse.
- Projection thermique de zinc (métallisation) : un fil ou une poudre de zinc est fondu dans un pistolet de projection et projeté sur l'acier, qui doit d'abord être sablé et profilé. Des revêtements pouvant atteindre environ 250 µm peuvent être appliqués, en usine ou sur le terrain. La préparation de surface pour la projection thermique est exigeante ; voir le bristle blasting comme préparation de surface pour la projection thermique.
- Shérardisation (galvanisation par diffusion thermique) : l'acier est chauffé avec de la poudre de zinc dans un tambour fermé en rotation, à environ 380 °C pour la shérardisation et entre 320 et 500 °C pour les procédés de diffusion thermique. Le zinc diffuse dans la surface de l'acier et forme une couche zinc-fer homogène, d'une épaisseur généralement comprise entre 20 et 120 µm.
- Peintures riches en zinc : il ne s'agit pas d'un procédé de galvanisation à proprement parler, mais de peintures fortement chargées en poudre de zinc qui assurent une protection cathodique aux petites zones d'acier exposées. Elles sont très utilisées comme primaires et pour la réparation des revêtements galvanisés.
Réparer et préparer l'acier galvanisé endommagé
Les revêtements galvanisés peuvent être endommagés par le soudage, la découpe, la manutention ou un long service en environnement agressif. L'ASTM A780 autorise trois méthodes de retouche et de réparation : la peinture riche en zinc, la projection thermique de zinc (métallisation) et la brasure au zinc. Chacune exige une surface correctement préparée. Pour la peinture riche en zinc, l'American Galvanizers Association résume l'exigence ainsi : nettoyage à SSPC-SP 10 (métal quasi blanc) pour les applications en immersion et nettoyage à l'outil électrique SSPC-SP 11 jusqu'au métal nu pour des conditions de terrain moins agressives, avec un revêtement de réparation 50 % plus épais que la galvanisation environnante, sans dépasser 4,0 mils (environ 100 µm).
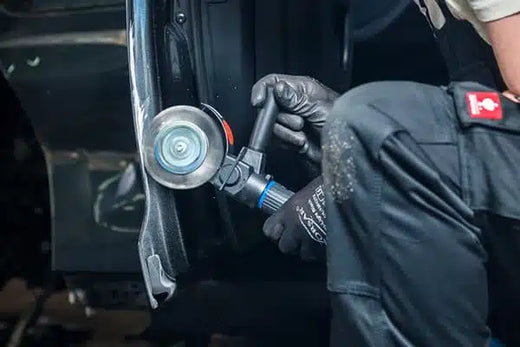
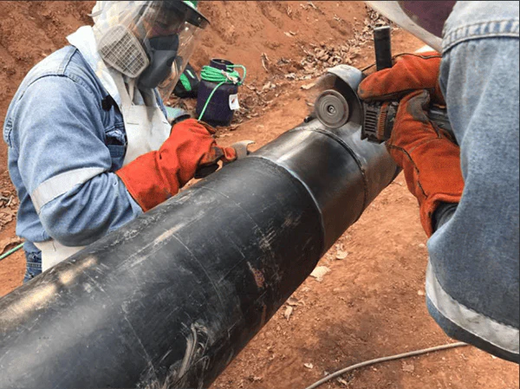
Sabler une petite zone à réparer sur site est souvent peu pratique. Le Bristle Blaster® de MontiPower® nettoie les zones corrodées ou endommagées par le soudage jusqu'à l'acier nu et crée un profil d'ancrage en une seule passe, sans abrasif volant. Lors d'essais documentés sur de l'acier standard, il produit une propreté comparable à Sa 2½ / SSPC-SP 10 et un profil de 65–85 µm Rz ; les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique. Comme il élimine le zinc en même temps que la rouille, il s'emploie localement sur la zone à réparer et non sur une galvanisation saine. Voir la réparation ponctuelle pour en savoir plus sur la préparation des petites zones.
L'acier galvanisé destiné à être peint (système duplex) exige sa propre préparation : la surface de zinc doit être propre et convenablement rendue rugueuse ou traitée pour que la peinture adhère, sans retirer plus de zinc que nécessaire. Suivez les instructions du fabricant de peinture pour le revêtement concerné. Pour des conseils plus larges sur la protection de l'acier, lisez la protection anticorrosion des structures en acier.
Questions fréquentes
Quelle est la différence entre l'acier galvanisé et l'acier non galvanisé ?
L'acier galvanisé porte un revêtement de zinc qui le protège de deux manières : comme barrière contre l'humidité et l'oxygène, et par voie cathodique, car le zinc se corrode de préférence à l'acier là où le revêtement est endommagé. L'acier au carbone non galvanisé n'a pas cette protection et rouille s'il n'est pas peint ou autrement revêtu.
Quelle est la température du bain de zinc dans la galvanisation à chaud ?
Selon l'American Galvanizers Association, le bain de zinc en fusion est maintenu à environ 815–850 °F (435–455 °C) et contient au moins 98 % de zinc pur. Pendant l'immersion, le zinc réagit avec le fer de l'acier pour former des couches d'alliage zinc-fer liées par voie métallurgique, généralement recouvertes d'une couche de zinc pur.
Comment réparer de l'acier galvanisé endommagé ?
L'ASTM A780 autorise trois méthodes de réparation : la peinture riche en zinc, la projection thermique de zinc (métallisation) et la brasure au zinc. Pour la peinture riche en zinc, la zone endommagée est nettoyée à SSPC-SP 10 pour un service en immersion ou à l'outil électrique SSPC-SP 11 jusqu'au métal nu pour des conditions moins agressives, et la réparation est appliquée avec une épaisseur supérieure de 50 % à celle du revêtement environnant, jusqu'à 4,0 mils.
Peut-on traiter l'acier galvanisé par bristle blasting ?
Oui, mais de manière sélective. Un Bristle Blaster® élimine le zinc en même temps que la rouille ; il sert donc à préparer les zones endommagées ou corrodées jusqu'au métal nu avec un profil d'ancrage avant une réparation riche en zinc ou métallisée, et non à nettoyer une galvanisation intacte. Sur une galvanisation saine destinée à être peinte, suivez les instructions du fabricant du revêtement pour la préparation légère de la surface.
Sources
- American Galvanizers Association, HDG process. galvanizeit.org
- Galvanizers Association of Australia, Types of galvanizing and other zinc coatings. gaa.com.au
- American Galvanizers Association, Touch-up methods (ASTM A780). galvanizeit.org
- American Galvanizers Association, Zinc-rich paint repair (ASTM A780 surface preparation and thickness). galvanizeit.org
- MontiPower, données techniques du Bristle Blaster® (propreté comparable à Sa 2½ ; 65–85 µm Rz).