Réponse courte : les revêtements de protection sont regroupés par chimie générique de résine. Les thermodurcissables (époxy, silicates de zinc inorganiques, polyuréthanes, polyesters, vinylesters) durcissent par réaction chimique et résistent aux solvants ; les thermoplastiques (acryliques, vinyliques, caoutchoucs chlorés) sèchent par évaporation du solvant et restent resolubilisables. Chaque famille a un rôle dans le système, et toutes dépendent d'une surface propre et correctement profilée.
Ce guide présente les principales familles génériques de revêtements de protection : ce en quoi chacune est performante, ce qu'elle ne fait pas, sa place dans un système et la surface qu'elle exige. Il s'adresse aux prescripteurs, aux inspecteurs et aux ingénieurs de maintenance qui doivent choisir ou approuver un système de revêtement. Connaître les familles est le fondement d'une bonne spécification, et le premier tri est le plus important.
Thermodurcissable ou thermoplastique
Un thermodurcissable est appliqué sous forme liquide et durcit sur place par une réaction chimique (réticulation), devenant insoluble dans les solvants. Les époxy, les silicates de zinc, les polyuréthanes, les polyesters et les vinylesters sont des thermodurcissables, tout comme les alkydes, les huiles siccatives et les silicones, qui durcissent par oxydation ou par la chaleur. Un thermoplastique reste soluble dans son solvant et sèche simplement par évaporation du solvant (ou de l'eau) ; il peut être redissous. Les acryliques, les vinyliques, les caoutchoucs chlorés et les émaux de goudron de houille ou d'asphalte sont des thermoplastiques. Les thermodurcissables offrent généralement une meilleure résistance chimique et aux solvants ; les thermoplastiques offrent un séchage rapide et une réapplication aisée.
Les époxy : le cheval de bataille
L'époxy est la base des systèmes pour service sévère, apprécié pour son adhérence et sa résistance chimique, aux solvants et à l'eau, avec une forte épaisseur et un extrait sec élevé possibles. Il se décline sous plusieurs formes :
- Époxy-amine : meilleure résistance chimique et aux solvants, mais durée d'utilisation courte, amines corrosives/irritantes, farinage facile et risque de ternissement (blushing).
- Époxy-polyamide : plus flexible, meilleure tenue de la couleur, tolérant à l'humidité pendant le durcissement et durée d'utilisation plus longue, au prix d'une certaine résistance chimique et d'un extrait sec moindre.
- Mastic époxy à l'aluminium : tolère une préparation de surface minimale, compatible sur de nombreux revêtements existants, extrait sec élevé/faibles COV et forte épaisseur de film ; le cheval de bataille de la maintenance (voir revêtements tolérants à la surface).
- Époxy de goudron : excellente résistance à l'eau et résistance améliorée au H₂S, aux acides et aux alcalis, forte épaisseur, faible coût, mais couleurs limitées (noir ou foncé uniquement) et aptitude limitée à recevoir une couche de finition.
- Primaire d'imprégnation époxy pénétrant : tension superficielle très faible, s'applique sur des surfaces moyennement préparées avec de faibles contraintes internes, mais faible épaisseur de film, mauvaise résistance aux UV, et doit être recouvert d'une couche de finition.
Les époxy farinent sous les UV ; ils sont donc presque toujours recouverts d'une couche de finition pour un service en extérieur.
Primaires riches en zinc : protection galvanique
Les primaires riches en zinc protègent l'acier de manière galvanique : le zinc se corrode de façon sacrificielle avant l'acier. Les zincs inorganiques (silicates) sont généralement formulés à environ 75–90 % de zinc en poids dans le film sec ; les spécifications de systèmes rédigées selon l'ISO 12944 classent une peinture comme riche en zinc à 80 % ou plus de zinc en poids dans le film sec. Ils offrent une excellente protection anticorrosion, un séchage rapide, une excellente adhérence et une accroche mécanique pour les couches de finition. Certaines versions à base de solvant durcissent à des températures aussi basses que 0 °F (−18 °C) et tolèrent les variations d'épaisseur de film, tandis que les versions à base d'eau sont pratiquement sans COV mais plus difficiles à pulvériser. Toutes deux peuvent donner de la pulvérisation sèche par temps chaud ou venteux, forment un film poreux et ont une plage de pH de service limitée.
Les zincs organiques (époxy) tolèrent mieux la préparation de surface et sont plus faciles à appliquer, avec moins de pulvérisation sèche et de faïençage, mais offrent généralement une protection galvanique un peu moindre que les zincs inorganiques et dépendent de la durabilité de la résine organique. Les zincs inorganiques sont le plus souvent appliqués en atelier ; les zincs organiques sont le choix habituel sur site.
Point crucial : les zincs inorganiques exigent une surface d'acier propre et bien profilée pour adhérer et être performants : ils sont généralement spécifiés sur un acier sablé au degré quasi blanc (SSPC-SP 10 / ISO 8501-1 Sa 2½) ou mieux, avec la plage de profil fixée par la fiche technique du produit. Pour en savoir plus sur le mécanisme, voir corrosion galvanique et primaires riches en zinc.
Polyuréthanes : la couche de finition
Les polyuréthanes aliphatiques sont la finition haut de gamme : excellente tenue aux intempéries, brillance très élevée, bonne adhérence, résistance à l'abrasion et flexibilité, mais faible épaisseur de film, sensibilité à l'humidité pendant l'application et prix élevé. Les polyuréthanes aromatiques offrent une résistance remarquable aux produits chimiques, aux solvants et à l'abrasion et durcissent bien à basse température, mais jaunissent et farinent rapidement au soleil ; ils se placent donc sous une couche de finition ou en intérieur. Les élastomères de polyuréthane apportent un allongement élevé et une résistance aux dommages pour les revêtements intérieurs et les surfaces très sollicitées.
Alkydes, huiles siccatives et silicones
Les alkydes sont peu coûteux, monocomposants, adaptés au pinceau et au rouleau et tolérants à l'application, mais ont une mauvaise résistance chimique, farinent et deviennent cassants avec l'âge, et souffrent fortement en milieu alcalin (y compris le béton frais et la galvanisation). Les huiles siccatives (lin, soja, bois de Chine et autres) sont les plus tolérantes aux conditions de surface mais durcissent lentement avec une faible épaisseur. Les silicones résistent aux hautes températures et conservent leur couleur, ce qui en fait la couche de finition habituelle du zinc inorganique à température élevée, bien qu'elles soient chères, d'une compatibilité limitée et nécessitent souvent de la chaleur pour durcir complètement.
Polyesters, vinylesters et thermoplastiques
Les polyesters et vinylesters offrent un extrait sec élevé, une forte épaisseur et une excellente résistance aux acides minéraux et aux oxydants pour les revêtements de cuves, mais contiennent du styrène, se rétractent fortement au durcissement et peuvent être fragiles avec une adhérence limite. Parmi les thermoplastiques, les acryliques résistent bien aux intempéries et conservent couleur et brillance (monocomposants, faibles COV) mais ont une mauvaise résistance aux solvants ; les vinyliques sèchent vite avec une excellente résistance à l'eau et aux acides mais une faible épaisseur et des solvants forts ; les caoutchoucs chlorés sèchent vite et résistent aux produits chimiques mais ont une faible épaisseur ; et les émaux de goudron/asphalte nécessitent une préparation minimale et résistent à l'eau et aux produits chimiques mais ramollissent à la chaleur.
Primaire, intermédiaire, finition : les rôles dans un système
Les types génériques ne sont pas des couches interchangeables ; chacun a une fonction. Le primaire adhère au substrat préparé et assure la protection anticorrosion, de manière galvanique (riche en zinc) ou par inhibition/effet barrière. La couche intermédiaire construit l'épaisseur de film et la résistance barrière, généralement en époxy. La finition affronte le monde extérieur : intempéries, couleur, brillance, abrasion et contact chimique, généralement en polyuréthane ou en acrylique. Un système cohérent choisit chaque couche selon son rôle et vérifie que les couches sont compatibles entre elles et avec la surface en dessous. Pour savoir comment s'articulent couches métalliques, organiques et de conversion, voir les revêtements de protection contre la corrosion expliqués.
Adapter la famille à l'exposition
La chimie se rattache au service. Pour l'acier de structure en atmosphère, un empilement zinc/époxy/polyuréthane est la solution par défaut. Pour l'immersion et l'exposition chimique, les époxy à forte épaisseur, les vinylesters et les polyesters font leurs preuves. Pour les finitions exposées aux UV, les polyuréthanes aliphatiques et les acryliques conservent couleur et brillance. Pour les hautes températures, les silicones recouvrent le zinc inorganique. Pour la maintenance sur des surfaces imparfaites, les mastics époxy à l'aluminium. Le rôle du prescripteur est d'adapter les points forts de la famille aux exigences de l'environnement, puis à la préparation de surface que chaque famille exige.
Choisir selon le substrat
Le choix générique suit aussi le substrat. L'acier au carbone reçoit l'empilement classique zinc/époxy/polyuréthane. Les métaux galvanisés et non ferreux exigent des primaires formulés pour eux et évitent les alkydes sensibles aux alcalis. Le béton demande des époxy et des primaires tolérants à l'humidité, pas du zinc. L'acier inoxydable et l'aluminium exigent une préparation non contaminante et des primaires compatibles. Le substrat restreint le champ avant que l'exposition ne tranche, et chaque substrat a sa propre exigence de préparation ; le guide des revêtements industriels et de la préparation de surface les passe en revue tour à tour.
Compatibilité et délais de recouvrement
Deux produits performants séparément peuvent défaillir ensemble. Les thermoplastiques à solvants forts (vinyliques, caoutchoucs chlorés) peuvent soulever des revêtements sous-jacents plus tendres ; certaines couches de finition n'adhèrent pas à un primaire laissé au-delà de son délai maximal de recouvrement sans nouvelle abrasion. Les zincs inorganiques nécessitent une technique de couche de brouillard/couche pleine pour éviter les bulles et les piqûres dans la première couche de finition, car le film de zinc poreux libère de l'air. En cas de doute, le tableau de compatibilité du fabricant et un essai d'adhérence sur une zone d'essai règlent la question avant qu'elle ne devienne une réclamation.
Modes de défaillance courants par famille
Savoir comment chaque famille défaille aide à diagnostiquer et à prévenir :
- Les époxy farinent sous les UV (cosmétique au début, mais signe qu'il faut appliquer une finition).
- Les zincs inorganiques se faïencent s'ils sont appliqués trop épais.
- Les alkydes se saponifient sur les substrats alcalins tels que le béton et la galvanisation.
- Les polyuréthanes forment des bulles s'ils sont appliqués sur de l'humidité ou par forte hygrométrie.
- Presque toutes les familles se décollent sur des sels solubles, de l'huile ou un profil inadéquat, ce qui ramène, comme toujours, à la surface (voir contamination par les sels solubles et défaillance des revêtements).
Comment lire une fiche technique de produit
Chaque type générique rencontre la réalité à travers un produit précis, et la fiche technique du produit (PDS) est l'endroit où la chimie devient une spécification. Les chiffres qui comptent : l'extrait sec en volume (détermine le rendement et le coût), la plage d'EFS recommandée, le rendement théorique, les COV, la durée d'utilisation et le temps d'induction, le délai de recouvrement (minimal et, surtout, maximal), le calendrier de durcissement selon la température et l'exigence de préparation de surface. Lire la PDS avant le chantier, et non après la défaillance, est l'étape de contrôle qualité la moins coûteuse qui soit.
La réglementation remodèle la chimie
Une grande partie du paysage moderne des revêtements est dictée par la réglementation sur les COV. La pression pour réduire les solvants a poussé l'industrie vers des formulations à extrait sec élevé, en phase aqueuse et à 100 % d'extrait sec : une épaisseur de film plus élevée par couche et de moindres émissions, mais souvent des fenêtres d'application plus étroites et une plus grande sensibilité aux conditions de surface et d'environnement. Cette tendance récompense précisément les disciplines traitées ici : des surfaces propres et correctement profilées et une application contrôlée.
Aide-mémoire du prescripteur
Si vous ne deviez retenir qu'une chose : l'époxy pour la résistance chimique et l'épaisseur ; le riche en zinc pour la protection galvanique de l'acier ; le polyuréthane ou l'acrylique pour la tenue aux intempéries et la couleur ; l'alkyde uniquement pour un service doux et non alcalin ; le mastic pour une maintenance tolérante ; le silicone pour la chaleur. Et sous chacun d'eux, une surface propre et correctement profilée, car la chimie du revêtement fixe le plafond et la préparation de surface fixe le plancher.
La dépendance commune : la surface
Malgré toute la chimie, un fait unit les familles et explique la plupart des défaillances : le revêtement adhère à une surface, et cette adhérence ne vaut que ce que vaut la surface. Les chiffres de performance de la fiche technique supposent un substrat correctement préparé ; livrez moins et vous les perdez. C'est pourquoi la chimie de revêtement la plus avancée et la discipline de préparation de surface la plus élémentaire ne sont pas des sujets séparés ; ce sont les deux extrémités d'un même système.
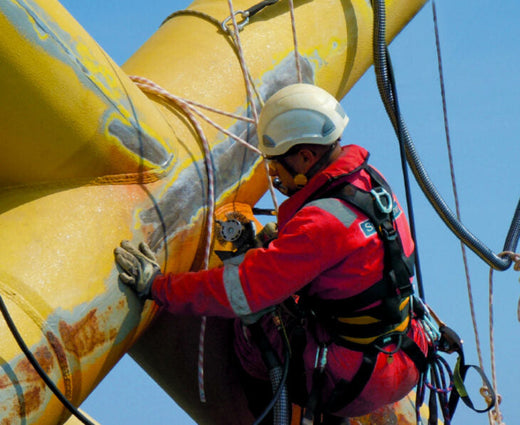
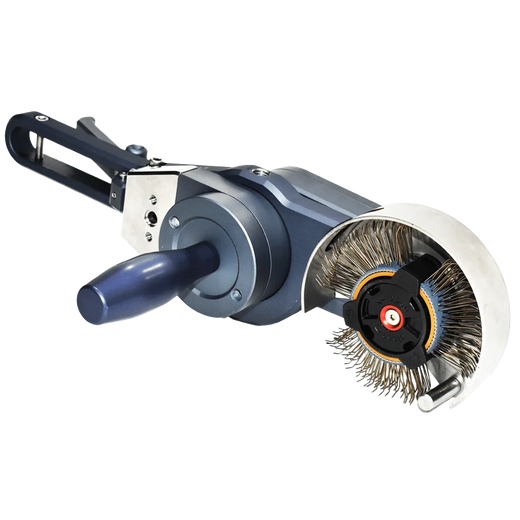
Les primaires riches en zinc en particulier ont besoin d'un profil d'ancrage correct pour développer leur liaison mécanique et galvanique, et même les mastics époxy tolérants à la surface durent plus longtemps sur une surface saine et profilée. Lorsque le sablage est impraticable, les outils électriques à percussion tels que le Bristle Blaster® produisent une propreté comparable à ISO 8501-1 Sa 2½ et un profil de 65–85 µm Rz sur acier standard lors d'essais documentés ; les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique, et l'acceptation au regard de la spécification du revêtement reste du ressort de l'inspecteur. La séquence de préparation complète, du retrait lourd à une surface vérifiée, est décrite dans le système de préparation contrôlée MontiPower® ; l'échelle des normes figure dans le guide complet des normes de préparation de surface.
Points clés à retenir
- Première distinction : thermodurcissable (durcit chimiquement, résiste aux solvants) ou thermoplastique (sèche par évaporation, resolubilisable).
- Époxy pour l'épaisseur et la résistance chimique ; riche en zinc pour la protection galvanique ; polyuréthane/acrylique pour la tenue aux intempéries.
- Alkydes uniquement pour un service doux et non alcalin ; mastics pour une maintenance tolérante ; silicone pour la chaleur.
- Lisez la fiche technique (extrait sec, EFS, durée d'utilisation, délai de recouvrement, durcissement, exigence de préparation de surface) avant le chantier.
- Chaque famille dépend d'une surface propre et correctement profilée ; la chimie fixe le plafond, la préparation fixe le plancher.
Foire aux questions
Quelle est la différence entre revêtements thermodurcissables et thermoplastiques ?
Les thermodurcissables durcissent par une réaction chimique irréversible et deviennent insolubles dans les solvants ; les époxy, les polyuréthanes et les silicates de zinc en sont des exemples. Les thermoplastiques sèchent par évaporation du solvant ou de l'eau et restent resolubilisables ; les acryliques, les vinyliques et les caoutchoucs chlorés en sont des exemples. Les thermodurcissables offrent généralement une meilleure résistance chimique et aux solvants, les thermoplastiques un séchage plus rapide et une réapplication plus facile.
Pourquoi les primaires riches en zinc exigent-ils une aussi bonne préparation de surface ?
Leur protection est galvanique : les particules de zinc doivent être en contact électrique avec un acier propre pour se corroder de façon sacrificielle à sa place. Une contamination ou un profil inadéquat rompt ce contact et cette adhérence. Les primaires au zinc inorganique sont généralement spécifiés sur un acier sablé au degré quasi blanc (SSPC-SP 10 / Sa 2½) ou sur une surface de propreté et de profil comparables.
Pourquoi l'époxy est-il presque toujours recouvert d'une finition en extérieur ?
Les époxy ont une excellente adhérence et résistance chimique mais farinent et perdent leur brillance sous les UV. Une finition polyuréthane ou acrylique protège l'intermédiaire époxy et apporte la couleur, la tenue aux intempéries et la brillance dont le système fini a besoin. Le farinage est surtout cosmétique, mais il érode le film avec le temps et complique la réapplication.
Que m'indique l'« extrait sec en volume » ?
C'est le pourcentage du revêtement humide qui subsiste sous forme de film sec une fois les solvants évaporés. Un extrait sec en volume plus élevé signifie davantage de film sec par litre, un meilleur rendement et généralement un meilleur rapport qualité-prix. C'est le chiffre à comparer entre produits, et non le prix du bidon, avec l'épaisseur de film sec recommandée.
Quel revêtement générique utiliser pour la maintenance sur de l'acier imparfait ?
Les mastics époxy à l'aluminium sont le choix habituel : ils tolèrent l'acier nettoyé à la main ou à l'outil électrique et de nombreux revêtements existants sains, construisent une forte épaisseur de film et sont faibles en COV. Ils durent néanmoins le plus longtemps sur une surface propre et profilée ; éliminez donc la rouille non adhérente, l'huile et les sels solubles, et testez d'abord l'adhérence sur une zone d'essai.
Sources
- Corrosion Alliance, Generic Types of Atmospheric Coatings. corrosionalliance.com
- Corrosion Alliance, Thermoset vs. Thermoplastic Coatings. corrosionalliance.com
- K. Stanczyk, KTA-Tator, Inorganic vs. Organic Zinc Rich Primers : What’s the Difference ? (2017). kta.com
- Teknos, Coating system sheet C4.08 Low, zinc-rich (ISO 12944). teknos.com
- MontiPower, fiches techniques et pages produits du Bristle Blaster® (propreté comparable à ISO 8501-1 Sa 2½ / Sa 3 ; 65–85 µm Rz sur acier API 5L lors d'essais documentés).