Réponse courte : les revêtements intumescents sont des revêtements de protection passive contre l'incendie qui gonflent sous l'effet de la chaleur, à partir d'environ 200–250 °C, pour former une couche carbonisée isolante qui retarde l'élévation de température de l'acier de structure pendant une durée classée, généralement de 30 à 120 minutes. Ils se posent sur un primaire approuvé par le fabricant, qui exige généralement une propreté SSPC-SP 10 / Sa 2½, le profil d'ancrage indiqué dans sa fiche technique et des teneurs en sels solubles maîtrisées.
Les revêtements intumescents sont des systèmes de protection passive contre l'incendie appliqués sur l'acier de structure pour retarder l'élévation de température qui ferait perdre à l'acier son intégrité structurelle en cas d'incendie. Contrairement aux systèmes actifs d'extinction, ils ne nécessitent aucune intervention : ils réagissent automatiquement à la chaleur, en se dilatant pour former une couche carbonée isolante sur l'acier. Leur classement au feu, généralement exprimé en minutes (30, 60, 90 ou 120), représente la durée pendant laquelle l'acier protégé peut supporter un essai au feu normalisé avant d'atteindre sa température limite. Cet article explique le fonctionnement des intumescents, les deux principaux types, et la préparation de surface qu'ils exigent pour les travaux neufs et pour les réparations sur des actifs en exploitation. La préparation de surface est essentielle, car le revêtement doit rester lié à l'acier pendant toute sa durée de service et pendant l'incendie lui-même.
Comment fonctionnent les revêtements intumescents ?
Les revêtements intumescents sont inertes aux températures normales. Lorsqu'ils sont chauffés, généralement à partir d'environ 200–250 °C, une réaction chimique s'amorce, au cours de laquelle trois types d'ingrédients actifs réagissent successivement :
- La source d'acide, généralement du polyphosphate d'ammonium, se décompose à température élevée pour libérer de l'acide phosphorique.
- La source de carbone, un polyalcool tel que le pentaérythritol, est déshydratée par l'acide pour produire une couche carbonée.
- L'agent gonflant, généralement de la mélamine, se décompose pour libérer des gaz inertes qui dilatent la matrice carbonée en une mousse stable.
Le résultat est une couche carbonée multicellulaire dont l'épaisseur atteint plusieurs fois celle du revêtement d'origine ; un rapport d'expansion d'environ 50:1 est typique pour les produits en couche mince, selon la formulation et l'exposition au feu. Cette couche carbonée présente une conductivité thermique très faible et isole l'acier situé dessous. Son efficacité dépend du fait qu'elle reste intacte et liée à l'acier pendant tout l'incendie, ce qui exige que le système ait été appliqué sur de l'acier correctement préparé avec une adhérence suffisante.
Les systèmes intumescents en couche mince comportent généralement trois composants : un primaire, une couche de base (la partie qui réagit lors de l'incendie) et un produit de scellement ou une couche de finition. Ils peuvent être appliqués sur site ou hors site, en atelier.
Revêtements intumescents cellulosiques et hydrocarbures
Les deux principaux types de revêtements intumescents de protection incendie sont conçus pour des scénarios d'incendie différents, et leurs caractéristiques de performance diffèrent sensiblement :
| Paramètre | Intumescent cellulosique | Intumescent hydrocarbure |
|---|---|---|
| Type d'incendie | Incendies cellulosiques (bâtiments) | Feux de nappe et feux de jet d'hydrocarbures : élévation de température plus rapide, températures plus élevées |
| Courbe d'incendie normalisée | ISO 834 (cellulosique) / BS 476 | UL 1709 (feu de nappe) / ISO 22899 (feu de jet) |
| Température du four à 30 min | ~840 °C (ISO 834) | ~1 100 °C |
| Plage d'EFS typique | Couche mince, généralement jusqu'à quelques millimètres | Couche épaisse, généralement de plusieurs millimètres jusqu'à environ 25 mm, selon le produit |
| Méthode d'application | Pulvérisation airless (atelier ou chantier) | Pulvérisation airless ; bicomposant pour les systèmes plus épais |
| Marchés principaux | Construction commerciale et résidentielle ; charpentes métalliques de bâtiments | Pétrole et gaz ; plateformes offshore ; industrie pétrochimique |
| Finition courante | Produit de scellement ou finition pour l'aspect et la protection contre l'humidité | Finition requise en offshore ; omise dans certaines applications industrielles |
| Classements au feu disponibles | 30, 60, 90, 120 minutes | Classements feu de nappe et feu de jet, selon le produit |
Température critique de l'acier et classement au feu
L'acier de structure commence à perdre de sa résistance au-delà d'environ 400 °C. Les méthodes de calcul simplifiées ont souvent retenu une température limite (critique) d'environ 550 °C pour les éléments en acier au carbone chargés, mais la valeur réelle dépend du code de calcul, du taux de charge et du type d'élément ; steelconstruction.info, par exemple, donne 620 °C comme température limite par défaut pour la protection intumescente en couche mince de certaines poutres alvéolaires. L'acier non protégé, en particulier les profilés légers, peut atteindre rapidement ces températures, surtout dans un incendie d'hydrocarbures. La protection incendie intumescente retarde le moment où l'acier atteint sa température limite.
Le classement au feu requis (en minutes) et l'épaisseur de revêtement pour un élément structurel donné dépendent de :
- Les exigences réglementaires applicables au bâtiment ou à l'installation (codes de la construction, exigences du dossier de sécurité offshore)
- Le facteur de massivité (Hp/A) de l'élément en acier : le rapport entre le périmètre exposé et l'aire de la section. Les profilés plus légers (Hp/A plus élevé) chauffent plus vite et nécessitent des revêtements intumescents plus épais pour atteindre le même classement au feu que les profilés plus lourds.
- Le scénario d'incendie de référence : cellulosique ou hydrocarbure ; feu de nappe ou feu de jet
- La température limite de l'acier retenue dans le calcul
Quelle préparation de surface les revêtements intumescents exigent-ils ?
L'exigence de préparation de surface des revêtements intumescents est dictée par la nécessité d'une adhérence pendant toute la durée de service du revêtement et, point crucial, pendant l'incendie lui-même. Un revêtement intumescent qui se décolle de l'acier avant d'avoir pleinement développé sa couche carbonée n'assurera pas la protection incendie classée, et une mauvaise préparation est une cause fréquente de décollement en service.
Degré de propreté
SSPC-SP 10 / ISO 8501-1 Sa 2½ (décapage au métal quasi blanc) est la préparation de surface minimale habituelle pour les systèmes intumescents, tant dans la construction commerciale que dans les applications offshore et industrielles, car c'est ce qu'exigent la plupart des primaires approuvés. Certains produits cellulosiques en couche mince utilisés en intérieur à faible corrosivité acceptent SP 6 / Sa 2, mais SP 10 est la valeur par défaut et doit être spécifié, sauf si la fiche technique du produit autorise explicitement un degré inférieur. Ne spécifiez pas un degré de préparation inférieur à celui exigé par la fiche technique : les classements au feu et les agréments de système reposent sur le système testé appliqué comme le prescrit le fabricant. Les degrés sont expliqués dans notre guide complet des normes de préparation de surface et dans le guide SSPC-SP 10.
Profil d'ancrage
Un profil d'ancrage d'environ 40–75 µm est typique pour les primaires utilisés sous les systèmes intumescents. Vérifiez l'exigence exacte dans la fiche technique du primaire. Le profil se mesure avec un ruban réplique selon ASTM D4417 méthode C ou avec un micromètre de profondeur selon la méthode B ; voir le guide de terrain pour la mesure du profil d'ancrage.
Compatibilité du primaire
La plupart des systèmes intumescents ne s'appliquent pas directement sur l'acier nu ; ils exigent une couche de primaire compatible. Le primaire doit être spécifiquement approuvé par le fabricant du revêtement intumescent : un primaire incompatible peut perdre son adhérence sous l'effet de la chaleur ou perturber la formation de la couche carbonée en cas d'incendie. En milieu corrosif (offshore, atmosphères C4–C5), un primaire riche en zinc ou un primaire époxy haute performance est généralement utilisé sous l'intumescent. La documentation d'agrément du système du fabricant de l'intumescent doit mentionner le produit primaire précis comme approuvé. L'interaction entre le choix du primaire et la préparation selon les familles de revêtements est traitée dans revêtements hautes performances et leur préparation de surface.
Contamination par les sels solubles
Les sels solubles piégés sous le primaire provoquent un cloquage osmotique et une perte d'adhérence, aussi préjudiciables sous un système de protection incendie que sous n'importe quel revêtement anticorrosion. Prenez la limite dans la fiche technique du primaire et la spécification du projet, et testez avec la méthode du patch de Bresle (ISO 8502-6/-9) avant l'application du primaire. À titre de repère, l'IMO PSPC admet 50 mg/m² (5 µg/cm²) d'équivalent NaCl pour les revêtements de ballast, et les spécifications pour l'immersion ou la forte corrosivité sont généralement plus strictes que celles pour les atmosphères modérées. Attention aux unités : mg/m² et µg/cm² diffèrent d'un facteur dix. Voir contamination par les sels solubles et défaillance du revêtement.
Comment les revêtements intumescents sont-ils entretenus et réparés sur des actifs en exploitation ?
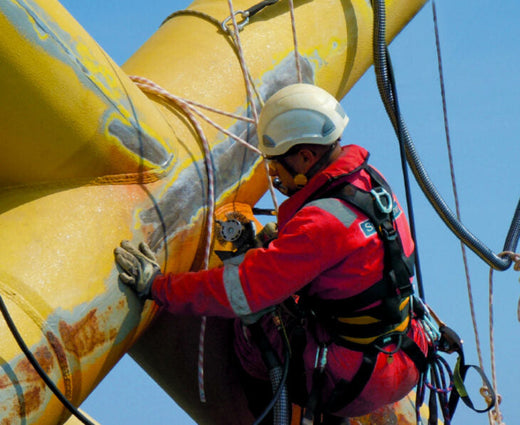
Les revêtements intumescents nécessitent une inspection et un entretien périodiques, en particulier en milieu offshore et industriel, où les dommages mécaniques, la corrosion et les intempéries dégradent le revêtement avec le temps. La maintenance sur des actifs en exploitation se heurte aux mêmes contraintes que tout autre système de revêtement industriel haute performance : les classifications ATEX, les opérations en cours et les espaces confinés limitent l'usage du sablage conventionnel.
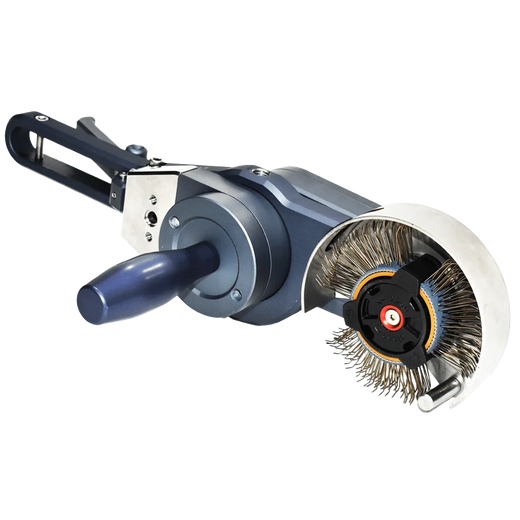
Pour la réparation ponctuelle des revêtements intumescents sur des structures offshore ou industrielles en exploitation, le nettoyage aux outils électriques jusqu'au métal nu SSPC-SP 11 est couramment spécifié pour les zones de réparation, sous réserve de la procédure de réparation du fabricant. Lorsque le système d'origine exige une propreté de niveau décapage, le Bristle Blaster® produit une propreté comparable à SSPC-SP 10 / Sa 2½ avec un profil d'ancrage de 65–85 µm Rz sur de l'acier standard lors d'essais documentés, sans abrasif volant ; les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique. Le Bristle Blaster® Pneumatic a été évalué ATEX en tant qu'équipement de catégorie 2 pour les atmosphères de gaz explosif de zone 1 et de poussières explosives de zone 21, ce qui convient à la maintenance dans les zones classées des plateformes offshore et des installations de traitement.
Toute réparation d'un revêtement intumescent doit utiliser le système approuvé par le fabricant de l'application d'origine ; le mélange de produits intumescents de fabricants différents au sein d'un même système n'est pas acceptable. La réparation doit être documentée, et l'épaisseur réparée vérifiée au regard de la spécification de protection incendie d'origine.
Points clés
- Les revêtements intumescents protègent l'acier de structure en cas d'incendie en se dilatant en une couche carbonée isolante qui retarde le moment où l'acier atteint sa température limite. Les classements au feu (généralement de 30 à 120 minutes) dépendent du produit et de la section.
- Il existe deux types principaux : cellulosique (incendies de bâtiments ; couche mince) et hydrocarbure (feux de nappe et de jet ; couche épaisse). Ils ne sont pas interchangeables.
- SSPC-SP 10 / Sa 2½ est la préparation de surface minimale habituelle, dictée par le primaire approuvé. Spécifiez ce qu'exige la fiche technique, et pas moins.
- Le système intumescent doit utiliser un primaire spécifiquement approuvé par le fabricant de l'intumescent.
- Les réparations sur des actifs en exploitation, y compris en zones ATEX et en espaces confinés, sont couramment préparées selon SP 11 ou à une propreté comparable à SP 10, réalisable avec des outils à impact sans abrasif.
Foire aux questions
Quelle préparation de surface les revêtements intumescents exigent-ils ?
La préparation suit le primaire approuvé par le fabricant, le plus souvent SSPC-SP 10 / ISO 8501-1 Sa 2½ avec le profil d'ancrage indiqué dans la fiche technique du primaire, généralement de l'ordre de 40–75 µm. Certains produits en couche mince pour intérieurs secs acceptent SP 6 / Sa 2. Les sels solubles doivent aussi être testés et maintenus dans la limite spécifiée avant l'application du primaire.
Les revêtements intumescents peuvent-ils être appliqués directement sur l'acier nu ?
En général, non. La plupart des systèmes intumescents se composent d'un primaire compatible, de la couche de base intumescente réactive et, si nécessaire, d'un produit de scellement ou d'une finition. Le primaire doit être approuvé par le fabricant de l'intumescent, car un primaire incompatible peut perdre son adhérence ou perturber la formation de la couche carbonée en cas d'incendie.
Quelle est la différence entre intumescents cellulosiques et hydrocarbures ?
Les intumescents cellulosiques (en couche mince) protègent l'acier des bâtiments contre les incendies normalisés selon ISO 834 et s'appliquent en couche relativement fine. Les intumescents hydrocarbures (généralement à base époxy, en couche épaisse) sont conçus pour les feux de nappe et de jet dans les installations pétrolières, gazières et pétrochimiques, testés selon des courbes telles que UL 1709 et ISO 22899. Ils ne sont pas interchangeables.
Comment prépare-t-on l'acier pour des réparations d'intumescent sur une installation en exploitation ?
Les zones de réparation sont couramment préparées selon le nettoyage aux outils électriques jusqu'au métal nu SSPC-SP 11, ou à une propreté comparable à SP 10 / Sa 2½ lorsque le système d'origine l'exige. Les outils à impact sans abrasif tels que le Bristle Blaster® le font sans confinement de sablage ; la version pneumatique est évaluée ATEX pour la zone 1 (gaz) et la zone 21 (poussières).
Articles associés
Sources
- SCI / steelconstruction.info, Fire protecting structural steelwork (température de réaction de l'intumescent, rapport d'expansion, composants des systèmes en couche mince, températures limites). steelconstruction.info
- KTA-Tator, Industry Standards for Surface Preparation. kta.com
- SSPC-SP 11, Power Tool Cleaning to Bare Metal.
- IMO Resolution MSC.215(82), Performance Standard for Protective Coatings (PSPC), Table 1. PDF
- MontiPower, données produit du Bristle Blaster® et page Surface Preparation Safety (évaluation ATEX du Bristle Blaster® Pneumatic).