Réponse courte : les revêtements lourds exigent deux choses au niveau du support : la propreté et le profil d'ancrage spécifiés pour le primaire. Le bristle blasting offre les deux en une seule passe, sans abrasif volant, avec une propreté comparable à ISO 8501-1 Sa 2½ / Sa 3 et un profil de 65–85 µm Rz sur de l'acier standard lors d'essais documentés, sur calamine, zinc, époxy, TSA, supports galvanisés et inox.
Un système de protection haute performance, qu'il s'agisse d'un époxy, d'un primaire riche en zinc, d'une finition siloxane ou d'un système NORSOK M-501, ne vaut que par son adhérence au support. L'expérience de l'industrie attribue invariablement la plupart des défaillances prématurées de revêtements à la préparation de surface plutôt qu'au revêtement lui-même. Ce guide de terrain couvre les revêtements lourds et les supports que le bristle blasting a été documenté pour préparer, le profil qu'il produit, et la manière de choisir l'outil et la bande adaptés à la surface que vous avez devant vous.
Pourquoi la préparation de surface relève-t-elle de deux spécifications, et non d'une ?
Chaque fiche technique de revêtement demande deux choses au niveau du support : un degré de propreté et un profil de surface. La propreté est l'élimination de la calamine, de la rouille, des anciens revêtements et des contaminants. Le profil, le motif d'ancrage de pics et de creux, donne au primaire une prise mécanique. Préparez toujours selon la propreté et le profil prescrits pour le primaire, première couche du système. En atteindre un sans l'autre peut quand même conduire à une défaillance : une surface propre mais lisse offre peu de prise au primaire, et une surface bien profilée mais contaminée emprisonne les germes de la corrosion sous film.
Un bon profil ne comporte aucune zone plane, non profilée, entre les pics et les creux. Ce motif continu explique en grande partie la différence entre un revêtement qui atteint sa durée de vie de conception et un revêtement qui se décolle prématurément. Les degrés de propreté eux-mêmes sont détaillés dans notre guide complet des normes de préparation de surface.
Quelle est l'alternative sans abrasif au sablage abrasif ?
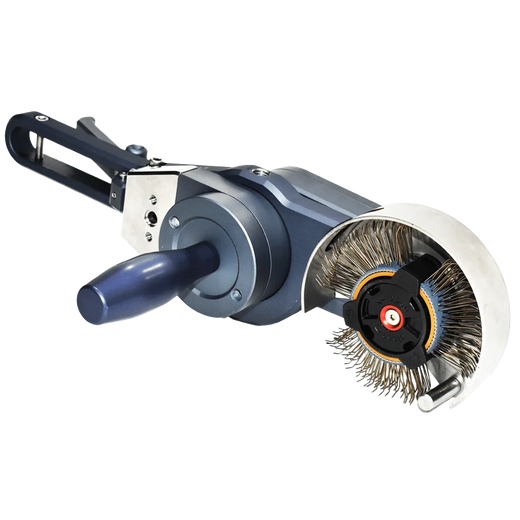
Le Bristle Blaster® est un outil électrique portatif conçu pour produire un profil de surface comparable à celui du sablage abrasif. Des pointes de poils rotatifs en acier au carbone ou inoxydable frappent la surface corrodée avec une énergie cinétique comparable à celle des abrasifs de sablage conventionnels, puis rebondissent. Dans ce cycle de frappe et de rebond, l'outil élimine la calamine, la rouille et la peinture existante tout en formant un nouveau profil d'ancrage de pics et de creux selon un motif continu.
Le résultat est une surface dont la texture et la propreté visuelle sont celles du sablage abrasif : propreté comparable à ISO 8501-1 Sa 2½ et Sa 3 (résultats comparables à Sa 3 documentés avec la bande de 11 mm sur degré de rouille D) et comparable à AMPP SSPC-SP 10 / SP 5. Elle est obtenue sans abrasif volant, sans enceinte de confinement et sans récupération du média. La rouille et le revêtement retirés deviennent tout de même de la poussière : l'aspiration et la protection respiratoire restent donc nécessaires. Les unités d'entraînement Ultimate tournent à une vitesse contrôlée de 2 300 tr/min ±5 % avec de faibles vibrations, et le procédé est un travail à froid : bien utilisé, il ne glace pas l'acier et n'introduit pas de dommage thermique.
Comment la profondeur du profil est-elle contrôlée ? La barre accélératrice
La profondeur du profil est réglable. Avec la barre accélératrice engagée, le Bristle Blaster® produit 65–85 µm Rz (2,6–3,3 mil) sur de l'acier standard lors d'essais documentés, avec jusqu'à 120 µm Rz signalés. Sans la barre accélératrice, l'énergie d'impact est plus faible et le profil moins profond (MontiPower cite environ 25 µm / 1 mil), ce qui peut convenir aux supports ferreux plus tendres et non ferreux, aux composites et à l'aluminium. Les bandes Bristle Blaster® existent en largeurs de 23 mm et 11 mm, en acier à ressort au carbone ou en acier inoxydable, ce qui permet d'ajuster à la fois le profil et l'accès. En pratique, vous réglez le profil selon la spécification du revêtement au lieu d'accepter ce que l'abrasif donne par hasard. Les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique.
Sur quels revêtements lourds le bristle blasting a-t-il été documenté ?
MontiPower rapporte des essais sur des panneaux d'acier fournis par des fabricants de revêtements lourds, dont Carboline, PPG et AkzoNobel, avec des résultats vérifiés par balayage de surface 3D par profilométrie Keyence (voir aussi l'analyse 3D indépendante du profil de surface traité par bristle blasting). Dans l'ensemble de ces travaux, il a été démontré que le bristle blasting élimine et prépare :
- Calamine et degrés de rouille A, B et C : le cas de base, de la calamine intacte à la corrosion uniforme.
- Revêtements de zinc inorganiques et organiques, y compris le primaire de zinc inorganique, le zinc organique et le zinc inorganique avec finitions silicone.
- Revêtements inorganiques résistant aux hautes températures : les systèmes durs et fragiles qui mettent en échec les outils manuels.
- Systèmes époxy : revêtements de cuves époxy phénoliques et finitions époxy siloxane.
- Acryliques silicone et surfaces peintes multicouches.
- Systèmes trois couches NORSOK M-501 : le système de référence offshore, décapé jusqu'au support.
- Aluminium projeté thermiquement (TSA) et acier galvanisé à chaud.
Au-delà de l'acier au carbone, la même plateforme prépare d'autres matériaux : l'acier inoxydable (par exemple SS304, avec des bandes inox pour éviter la contamination par l'acier au carbone), le nettoyage et la mise en rugosité du bois, l'élimination de taches sur béton, la mise en rugosité des surfaces en composite et gelcoat avant collage, et l'amincissement des bords de polyéthylène et de polypropylène épais avec des médias Vinyl Zapper®. Une seule méthode couvre une grande partie du champ de la fabrication et de la maintenance.
Pourquoi NORSOK et les prescripteurs offshore y prêtent-ils attention ?
Le nettoyage conventionnel à l'outil électrique avec meuleuses, marteaux à aiguilles et brosses métalliques est souvent exclu des spécifications de revêtement exigeantes. Les outils de frottement n'atteignent généralement que St 2 / St 3 (SSPC-SP 2 / SP 3) et peuvent polir la surface, tandis que les outils de coupe atteignent le métal nu avec seulement un profil peu profond et directionnel ; lors d'essais d'ASC Shipbuilding, une meuleuse à grain 36 et un disque à lamelles 40 ont produit 30–40 µm contre 50–80 µm pour le bristle blasting. Le bristle blasting produisant une propreté et un profil d'ancrage comparables à ISO 8501-1 Sa 2½ / Sa 3, il peut être prescrit pour les cordons de soudure, les réparations ponctuelles et les géométries difficiles d'accès où le sablage abrasif est impraticable et où les outils électriques ordinaires ne sont pas acceptés. Il complète le sablage sans le déclasser : c'est l'outil des parties d'un actif que le sablage ne peut pas atteindre.
Comment choisir l'outil selon l'environnement ?
La famille Bristle Blaster® se configure selon le chantier. Le Bristle Blaster® Pneumatic a été évalué de façon indépendante pour les atmosphères explosives ATEX (zone 1 gaz et zone 21 poussières) pour les travaux en exploitation dans le pétrole et le gaz, les raffineries et la pétrochimie. L'Ultimate Electric et l'Ultimate Electric Double fonctionnent sur secteur standard, le Double couvrant de plus grandes surfaces planes à environ 3 m² par heure. Les unités Cordless libèrent l'opérateur pour les travaux isolés et sur cordes ; l'Axial atteint les cordons de soudure, les angles et les brides ; et la variante Subsea prépare les surfaces sous l'eau. La gamme MBX®, avec des bandes en acier au carbone grossières, moyennes et fines et des options inox, est conçue pour nettoyer les tôles minces telles que les carrosseries de véhicules et les pièces non ferreuses, et non pour profiler l'acier de structure.
Légers, portables, à faibles vibrations et sans installation de sablage, ces outils vont là où le sablage ne peut pas aller : structures en acier au-dessus de voies ferrées en exploitation, pipelines dans des zones naturelles protégées et espaces confinés où les enceintes sont impossibles. Les bandes usées peuvent être recyclées, et l'absence d'abrasif usé supprime tout un flux de déchets.
Comment le résultat est-il vérifié ?
La confiance dans une méthode de préparation vient de la mesure. Les résultats documentés du bristle blasting ont été relevés par balayage de surface 3D sur un instrument Keyence, qui enregistre la topographie réelle des pics et des creux plutôt qu'une simple lecture de cadran. Sur le terrain, le profil d'ancrage est contrôlé avec un ruban réplique ou un micromètre de profondeur selon ASTM D4417, et la propreté est évaluée visuellement par rapport aux étalons photographiques ISO 8501-1 ; voir notre guide de terrain de la mesure du profil d'ancrage. Un contrôle de réception essentiel est structurel : un profil continu, sans zone plane non profilée entre les pics et les creux. Une zone plane est un point faible où le primaire n'a aucune prise, et le balayage 3D la révèle là où une mesure ponctuelle pourrait la manquer.
Quelle est l'économie cachée de la préparation sans abrasif ?
Le bristle blasting peut simplifier la préparation et réduire les coûts par rapport au sablage abrasif, et l'économie ne se limite que rarement à l'abrasif. Supprimer le média libre supprime l'équipement qui l'accompagne : le compresseur et le pot de sablage, l'enceinte de confinement, la récupération du média et le flux d'élimination des déchets. La mise en place est rapide, l'outil est portable et l'actif environnant peut souvent continuer à fonctionner. Pour la réparation ponctuelle et la maintenance, où la mobilisation d'une installation de sablage complète est non rentable ou impossible, la différence de coût est souvent décisive. Lors d'un essai terrain Wales & West Utilities sur la réparation de la corrosion d'une petite zone, le bristle blasting a pris 45 minutes-personne au total contre 260 pour le sablage abrasif, principalement en raison de la mise en place et du nettoyage.
Où est-il le plus adapté ? Cordons de soudure, réparation ponctuelle et travaux en service
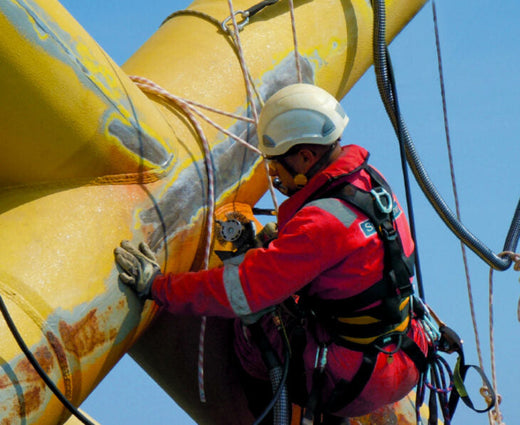
La méthode convient idéalement à la réparation ponctuelle et s'étend à de plus grandes surfaces là où d'autres procédés de nettoyage des métaux sont interdits ou là où le nettoyage à l'outil électrique est la meilleure option. Son avantage se voit sur les géométries qui définissent les actifs réels : cordons de soudure, angles, arêtes, brides et soudures d'angle, où l'entraînement Axial atteint ce qu'une buse de sablage ne peut pas atteindre. Le procédé étant un travail à froid et n'utilisant aucun abrasif volant, il convient à la préparation en service sur des actifs en exploitation ou sensibles : installations de puits offshore et onshore, rénovation de ponts, construction et réparation navales et maritimes, et maintenance industrielle courante. Sablez la grande surface, puis traitez par bristle blasting les cordons critiques et les zones d'accès limité selon une norme comparable.
Bien définir la spécification avant la première passe
Avant tout chantier de revêtement, confirmez la propreté et le profil exigés pour le primaire, puis adaptez l'outil, la bande et le réglage de la barre accélératrice pour les obtenir, avec un soin particulier sur les angles, arêtes et cordons de soudure où la géométrie modifie le résultat. Une formation est fortement recommandée : savoir quelle configuration convient à chaque application, et la bonne technique, est ce qui transforme un outil performant en un support systématiquement prêt pour le revêtement.
Pour aller plus loin, découvrez le système Bristle Blaster® ci-dessus, voyez ses performances par secteur et par application ou lisez le guide de référence sur la préparation de surface sans abrasif. Lorsque vous êtes prêt, demandez un devis ou parlez à un spécialiste qui adaptera la bonne configuration à votre support, à votre norme et à votre environnement.
Questions fréquentes
Quelle préparation de surface les revêtements lourds exigent-ils ?
Le degré de propreté et le profil d'ancrage indiqués sur la fiche technique du primaire. Pour la plupart des systèmes en immersion et offshore, cela signifie un degré Sa 2½ / SSPC-SP 10 ou supérieur et un profil de 50–100 µm. Le bristle blasting peut offrir une propreté comparable à ces degrés de sablage lorsque le sablage est impraticable, sous réserve de l'acceptation de l'inspecteur.
Le bristle blasting peut-il retirer les primaires de zinc et les systèmes NORSOK M-501 ?
Oui. Les essais de MontiPower documentent l'élimination des primaires de zinc inorganiques et organiques, des revêtements époxy phénolique et époxy siloxane et des systèmes trois couches NORSOK M-501 jusqu'au support, suivie d'un nouveau profil d'ancrage. La vitesse d'enlèvement dépend de l'épaisseur et de la dureté du revêtement ; les systèmes très épais sont donc souvent décapés d'abord avec un disque d'enlèvement intensif.
Le bristle blasting est-il accepté dans les spécifications de revêtement ?
De plus en plus, pour les cordons de soudure, les réparations ponctuelles et les zones à accès limité. Jotun a publié une norme de nettoyage par bristle blasting (BIPoT) avec des degrés correspondant à Sa 3 jusqu'à Sa 1, et des spécifications de projets citent le bristle blasting là où le sablage abrasif est interdit. L'acceptation est toujours définie par la spécification et l'inspecteur responsable.
Quel Bristle Blaster® utiliser en zone dangereuse ?
Le Bristle Blaster® Pneumatic ou Pneumatic Double. Ils sont entièrement à entraînement pneumatique, sans pièce électrique, et évalués ATEX pour la zone 1 (gaz explosifs) et la zone 21 (poussières explosives). L'autorisation de poursuivre les travaux reste décidée par le zonage, l'évaluation des risques et le système de permis de l'exploitant du site.
Sources
- KTA-Tator, Industry Standards for Surface Preparation (définitions SSPC-SP 5, SP 10, SP 11 et SP 15). kta.com
- Jotun, Surface Preparation Code and Standard for Bristle Blast Cleaning and Profiling Process (BIPoT). PDF
- R. Dankiw, D. Fosdike, Defining Mechanical Surface Preparation Standards with Power Tools, Corrosion & Prevention 2018. PDF
- R. J. Stango et al., Fundamentals of Bristle Blasting Process for Removing Corrosive Layer, NACE CORROSION 2009. résumé AMPP
- MontiPower®, fiches techniques du Bristle Blaster®, fiches techniques des bandes et documentation d'essais sur panneaux revêtus (scan 3D, Keyence) ; Peak Times Moments : essai terrain Wales & West Utilities.