Kurzantwort: Oberflächenvorbereitung ist das Reinigen und, wo erforderlich, Profilieren eines Untergrunds vor dem Beschichten: das Entfernen von Walzhaut, Rost, Altbeschichtungen, Öl, löslichen Salzen und Staub sowie das Erzeugen eines Rauheitsprofils, in dem sich die Beschichtung verankern kann. Sie ist einer der wichtigsten Faktoren für die Lebensdauer einer Beschichtung. Die Verfahren reichen von der Lösemittelreinigung und Maschinenwerkzeugen bis zum Strahlen mit Strahlmittel und Wasserstrahlen, jeweils bewertet anhand einer festgelegten Norm.
Dieser Artikel erklärt, was Oberflächenvorbereitung umfasst, warum sie über die Lebensdauer einer Beschichtung entscheidet, welche sechs Phasen ein typischer Auftrag hat, welche Hauptverfahren es gibt und welche Nachteile sie haben und wo handgeführte Maschinenwerkzeuge ihren Platz haben.
Was ist Oberflächenvorbereitung?
Oberflächenvorbereitung ist definiert als „das Reinigen oder Vorbereiten der Metalloberfläche vor dem Auftragen einer Beschichtung“. In der Praxis fallen viele Aufgaben unter diesen Begriff: das Entfernen von Walzhaut, Rost, Unregelmäßigkeiten, vorhandenen Beschichtungen und anderen Verunreinigungen. Auch das Erzeugen eines Profils auf der Metalloberfläche gehört zur Oberflächenvorbereitung. So entsteht eine gute Verbindung zwischen dem Objekt und der darauf aufgetragenen Beschichtung.
Sie kann mit Chemikalien erfolgen, die die Oberfläche reinigen und behandeln, oder mit mechanischen Verfahren, die ihre Struktur verändern oder unerwünschtes Material wie Schweißspritzer entfernen. Stahl, Edelstahl, Aluminium und Holz erfordern jeweils unterschiedliche Verfahren der Oberflächenvorbereitung.
Warum ist Oberflächenvorbereitung wichtig?
Vor dem Auftragen einer neuen Beschichtung ist eine Oberflächenvorbereitung notwendig. Eine gute Vorbereitung sorgt dafür, dass die neue Schicht gut haftet, und verbessert so die Haltbarkeit jeder Beschichtung, deren langfristige Haftung von Reinheit und einem definierten Oberflächenprofil abhängt. Dazu müssen alter Lack, Walzhaut, Rost und andere Verunreinigungen entfernt werden. Die Oberflächenvorbereitung entfernt nicht nur Schmutz; bei den meisten Schutzbeschichtungen erzeugt sie auch ein Rauheitsprofil, die Rauheit, in der sich die neue Beschichtung verankert.
Das geforderte Ergebnis wird in der Regel als Reinheitsgrad in die Beschichtungsspezifikation geschrieben, zum Beispiel ISO 8501-1 St 3 (Maschinenwerkzeug), Sa 2½ (Strahlen) oder SSPC-SP 11 (maschinelle Reinigung bis auf das blanke Metall, mit einem Profil von mindestens 25 µm / 1 mil). Die vollständige Abstufung der Grade erklärt unser vollständiger Leitfaden zu Normen der Oberflächenvorbereitung.
Welche Phasen hat die Oberflächenvorbereitung?
Die Oberflächenvorbereitung besteht aus mehreren Phasen. Um das bestmögliche Ergebnis zu erzielen, sollten diese Phasen – unabhängig vom eingesetzten Verfahren – eng aufeinander folgen und sorgfältig ausgeführt werden. Sechs Schritte lassen sich unterscheiden:
- Beurteilung des Zustands
- Entfernen der Beschichtung
- Entfernen von Oberflächenverunreinigungen und Ausbessern von Unregelmäßigkeiten
- Entfernen von losem Schmutz und Staub
- Erzeugen eines Rauheitsprofils auf der Oberfläche
- Trockenhalten der Oberfläche bis zum Beschichten

Beurteilung des Zustands
Bevor die Oberflächenvorbereitung beginnt, beurteilen Sie den aktuellen Zustand des Materials: den Rostgrad, Art und Dicke einer vorhandenen Beschichtung, das Vorhandensein von Walzhaut und den Grad, den die neue Beschichtung erfordert. Daraus ergibt sich, was zu tun ist und welches Verfahren eingesetzt wird. Wird dieser Schritt übersprungen oder nachlässig ausgeführt, kann das falsche Verfahren das Material im weiteren Verlauf beschädigen oder den festgelegten Grad verfehlen.
Entfernen der Beschichtung
Wenn die alte Beschichtung versagt hat, mit dem neuen System nicht verträglich ist oder die Spezifikation blankes Metall fordert, muss sie entfernt werden. Je nach Beschichtungsart, Dicke und Fläche geschieht dies durch Strahlen mit Strahlmittel, Maschinenwerkzeuge, Wasserstrahlen oder chemisches Abbeizen. Jede verbleibende Beschichtung muss intakt und festhaftend sein, sonst versagt das neue System mit ihr.
Entfernen von Oberflächenverunreinigungen
Neben der alten Beschichtung müssen weitere Verunreinigungen entfernt werden. Mit der Zeit bilden sich Rost und andere Ablagerungen auf der Oberfläche, und neuer Stahl trägt Walzhaut. Auch Öl, Fett und lösliche Salze müssen entfernt werden. Öl und Fett werden in der Regel vor jeder mechanischen Vorbereitung mit Lösemittel- oder Reinigerwäsche entfernt, damit sie nicht über die Oberfläche verteilt werden. Lösliche Salze wie Chloride sind unsichtbar und können Blasenbildung und Unterrostung verursachen; siehe Verunreinigung durch lösliche Salze. Werden diese Verunreinigungen nicht fachgerecht entfernt, kann die neue Beschichtung ihre Haftung verlieren.
Entfernen von losem Schmutz
Neben Rost und Walzhaut befindet sich auf einer Oberfläche oft loses Material: abblätternde oder bröckelnde Teile der alten Beschichtung sowie Staub und Rückstände aus der Vorbereitung selbst. Diese müssen entfernt werden, üblicherweise durch Abbürsten, Abblasen mit sauberer, trockener Luft oder Absaugen, um eine einwandfreie Haftung der neuen Beschichtung sicherzustellen.
Ein Oberflächenprofil erzeugen
Nachdem die alte Beschichtung und die Verunreinigungen entfernt sind, braucht die Oberfläche das Rauheitsprofil, das die Beschichtung erfordert. Eine Beschichtung, die auf mechanische Verankerung angewiesen ist, haftet auf einer profilierten Oberfläche besser als auf einer glatten. Die Profiltiefe sollte dem Datenblatt der Beschichtung entsprechen: Ist sie zu gering, leidet die Haftung; ist sie zu tief, können Spitzen aus einem dünnen Film herausragen.
Die Oberfläche trocken halten
Der letzte Schritt vor dem Beschichten besteht darin, sicherzustellen, dass die Oberfläche trocken ist und bleibt. Feuchtigkeit auf der Oberfläche verringert die Haftung und lässt frisch gereinigten Stahl Flugrost ansetzen. Eine gängige Regel lautet, dass Beschichtungen nur aufgetragen werden sollten, wenn die Stahloberfläche mindestens 3 °C (5 °F) über dem Taupunkt liegt, und dass das Beschichten zügig auf die Vorbereitung folgen sollte. Werden die sechs Schritte genau und sorgfältig ausgeführt, steigen die Chancen deutlich, dass die neue Beschichtung gut haftet und lange hält.
Welche Verfahren der Oberflächenvorbereitung werden eingesetzt?
Im Laufe der Jahre wurden viele Verfahren der Oberflächenvorbereitung entwickelt. Traditionell werden die meisten Stahloberflächen durch Strahlen mit Strahlmittel vorbereitet, aber auch Wasserstrahlen, Flammstrahlen, chemische Reinigung und Maschinenwerkzeuge kommen zum Einsatz. Wie funktionieren diese Verfahren, und was gehört dazu?
Strahlverfahren
Eines der gängigsten Verfahren ist das Strahlen mit Strahlmittel. Die Oberfläche wird mit einem Strom aus Druckluft und losem Strahlmittel bearbeitet. Ursprünglich geschah dies meist mit Sand, doch die Verwendung von Quarzsand ist in einer Reihe von Ländern wegen des Silikoserisikos durch alveolengängiges kristallines Siliziumdioxid eingeschränkt oder verboten. Heute wird mit anderen Strahlmitteln wie Stahlkies, Granat, Aluminiumoxid oder Schlacken gestrahlt. Das Strahlmittel entfernt Rost, Walzhaut und Beschichtungen, und sein Aufprall erzeugt zugleich ein Rauheitsprofil für die neue Beschichtung. Strahlgrade sind in ISO 8501-1 (Sa 1 bis Sa 3) sowie in SSPC-SP 7, 14, 6, 10 und 5 beschrieben.
Wasserstrahlen
Auch Wasser kann verwendet werden. Die Niederdruck-Wasserreinigung entfernt loses Material und Salze, während Hoch- und Höchstdruck-Wasserstrahlen (70 MPa / 10.000 psi und mehr) Beschichtungen und Rost bis auf den Untergrund entfernen kann, eingestuft als WJ-1 bis WJ-4. Wasserstrahlen ist wirksam gegen lösliche Salze, erzeugt aber kein primäres Rauheitsprofil: Es ist vor allem ein Verfahren für Stahl, der bereits zuvor profiliert wurde. Mehr dazu in unserem Leitfaden zu den Wasserstrahl-Normen WJ-1 bis WJ-4.
Flammstrahlen
Beim Flammstrahlen wird eine Gasflamme über die Oberfläche geführt, um Rost und Zunder zu lösen; anschließend wird mit der Drahtbürste nachgearbeitet. Das Verfahren entfernt nicht zuverlässig sämtlichen Rost und wird meist mit anderen Verfahren kombiniert. Unsachgemäßer Einsatz der Flamme kann die Oberfläche beschädigen oder verziehen, und das Verfahren erfordert Schutzmaßnahmen für Heißarbeiten.
Chemische Reinigung
Ein weiteres gängiges Verfahren der Oberflächenvorbereitung ist die chemische Reinigung, die Öl, Schmutz und andere Stoffe mit Reinigungsmitteln, Lösemitteln und anderen Reinigern entfernt. Typische Verfahren sind:
- Entfetter/Reiniger: eine Reinigungslösung, die direkt auf die Oberfläche aufgetragen, mit Bürste oder Tuch eingearbeitet und mit Wasser abgespült wird.
- Dampfreinigung: nützlich, um Verunreinigungen von großen Flächen zu entfernen. Vor dem Auftragen einer Beschichtung muss die Oberfläche vollständig trocken und rückstandsfrei sein.
- Alkalische Reinigung: wirksam zur Entfernung von Fett, Öl und Säurerückständen. Auch hier muss die Oberfläche vor dem Beschichten vollständig trocken und rückstandsfrei sein.
- Beizen: Eintauchen in Säure, um Rost und Walzhaut aufzulösen; vor allem in Werkstätten und Fertigungslinien eingesetzt.
Die chemische Reinigung entfernt Öl, Fett und Salze, erzeugt aber kein Rauheitsprofil. Insbesondere Säuren können Material, Umwelt und Gesundheit stark belasten.
Oberflächenvorbereitung mit Maschinenwerkzeugen
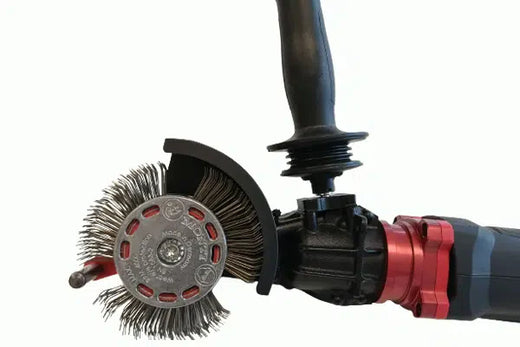
Maschinenwerkzeuge für die Oberflächenvorbereitung reichen von Drahtbürsten und Schleifern bis zu Schlagwerkzeugen. Drahtbürsten und Schleifscheiben reinigen, erzeugen aber in der Regel nicht das Rauheitsprofil, das eine Schutzbeschichtung benötigt, und können ein vorhandenes Profil glätten. Schlagwerkzeuge sind anders. Die tragbare, halbautomatische Technologie von MontiPower® reinigt die Oberfläche nicht nur, sondern erzeugt auch die Rauheit, die die neue Beschichtung benötigt. Damit ist sie eine Alternative zum Strahlen mit Strahlmittel bei kleineren Flächen, bei Punktreparaturen, wo Vorschriften keine losen Strahlmittel im Freien zulassen oder wo sich der Aufbau eines Strahlbetriebs nicht lohnt.
Für Stahl entfernt der Bristle Blaster® Rost, Lack und Walzhaut und erzeugt in einem Durchgang ein Rauheitsprofil. In dokumentierten Tests auf Standardstahl erreicht er eine Reinheit vergleichbar mit ISO 8501-1 Sa 2½ / SSPC-SP 10 und ein Rauheitsprofil von 65–85 µm Rz (2,6–3,3 mil). Die Ergebnisse variieren je nach Stahlsorte, Rostgrad, Band und Technik, und die Abnahme gemäß Projektspezifikation obliegt dem Inspektor. Da die Arbeiten mit handgeführten Werkzeugen in Eigenregie erledigt werden können, müssen viele Instandhaltungsteams für kleinere Flächen keinen Strahlbetrieb mehr beauftragen. Dank einer Reihe patentierter Bänder gibt es für die meisten Untergründe und Bedingungen das passende Band.
Welche Nachteile haben traditionelle Verfahren?
Strahlen mit losem Strahlmittel und chemische Reinigung werden seit vielen Jahren eingesetzt. Im Laufe der Zeit sind ihre Nachteile und die Gefahren des Sandstrahlens und ähnlicher Verfahren gut dokumentiert worden.
Nachteile des Sandstrahlens
Das Strahlen mit Strahlmittel ist das am weitesten verbreitete Verfahren zur Vorbereitung von Stahl. Bei kleineren Beschichtungsarbeiten ist der Aufbau jedoch umständlich: Einhausung, Kompressor und Strahlkessel, Strahlmittelversorgung sowie das Einsammeln und Entsorgen des verbrauchten Strahlmittels. Es ist Facharbeit, die die nötige Vorbereitung erfordert, was das Strahlen bei kleinen Flächen gemessen an Quadratmetern pro Tag zu einem relativ teuren Verfahren macht. Doch das ist nicht alles.
Strahlen kann Mensch und Umwelt schaden. Die Gefahr liegt vor allem im Staub: Unter dem hohen Druck zerfallen Strahlmittelpartikel und bilden zusammen mit dem entfernten Rost und der Beschichtung feinen Schwebstaub. Eingeatmet kann dieser Staub ernste Gesundheitsprobleme verursachen. Quarzsand ist das bekannteste Beispiel: Alveolengängiges kristallines Siliziumdioxid verursacht Silikose und Lungenkrebs. Deshalb ist seine Verwendung als Strahlmittel in einer Reihe von Ländern eingeschränkt oder verboten, und die Exposition ist reguliert, zum Beispiel durch die OSHA in den Vereinigten Staaten. Verbrauchtes Strahlmittel, das mit Altbeschichtungen verunreinigt ist, kann zudem gefährlicher Abfall sein.
Nachteile der chemischen Reinigung
Bei der chemischen Oberflächenvorbereitung liegt die Gefahr in den verwendeten Chemikalien. Beim Beizen werden typischerweise starke Säuren wie Salzsäure eingesetzt, die ätzend ist und bei Kontakt schwere Verletzungen verursachen kann. Salzsäure setzt außerdem Dämpfe frei, die für Menschen, Tiere und die Umgebung gefährlich sind, und verbrauchte Säure muss neutralisiert und entsorgt werden.
Oberflächenvorbereitung in verschiedenen Branchen
Dank ihrer Handlichkeit und Wirksamkeit sind die Werkzeuge und Bänder von MontiPower® in verschiedenen Märkten weit verbreitet, zum Beispiel beim Bau und bei der Instandhaltung von Brücken, Gleisen, Schienenfahrzeugen und Windenergieanlagen. Die Infrastruktur ist eine Branche, in der die Instandhaltung gut, sicher und schnell erfolgen muss.
Wo traditionelle Verfahren arbeitsintensiv und gefährlich sein können, können strahlmittelfreie Maschinenwerkzeuge Gesundheit, Sicherheit und Wirtschaftlichkeit verbessern. Strahlmittelfrei ist jedoch nicht staubfrei: Der entfernte Rost und die Beschichtung werden dennoch zu Partikeln, daher richten sich Absaugung und Atemschutz nach der Gefährdungsbeurteilung vor Ort. Dieselben Vorteile gelten in der Industrie, wo mit Öl und Gas umgegangen wird, im maritimen Bereich, wo der Umweltschutz eine große Rolle spielt, und in der Fertigung, wo Stahl vor und nach dem Schweißen fachgerecht vorbereitet und gereinigt werden muss.
Häufig gestellte Fragen
Welchen Zweck hat die Oberflächenvorbereitung vor dem Beschichten?
Die Oberflächenvorbereitung entfernt Verunreinigungen, die die Haftung verhindern, wie Walzhaut, Rost, Altbeschichtungen, Öl, Salze und Staub, und erzeugt das Rauheitsprofil, in dem sich eine Beschichtung verankert. Da die Haftung bestimmt, wie lange eine Beschichtung hält, ist der festgelegte Vorbereitungsgrad meist die wichtigste einzelne Anforderung einer Beschichtungsspezifikation.
Was sind die wichtigsten Verfahren der Oberflächenvorbereitung?
Die wichtigsten Verfahren sind Lösemittel- und chemische Reinigung, Hand- und maschinelle Reinigung, schlagende Maschinenwerkzeuge wie Bristle Blasting, Strahlen mit Strahlmittel und Wasserstrahlen. Sie unterscheiden sich darin, was sie entfernen und ob sie ein Rauheitsprofil erzeugen. Welches Verfahren zulässig ist, sollte die Beschichtungsspezifikation entscheiden, nicht das Werkzeug.
Welche Normen definieren die Grade der Oberflächenvorbereitung?
ISO 8501-1 definiert visuelle Grade für die Hand- und maschinelle Reinigung (St 2, St 3) und für das Strahlen (Sa 1 bis Sa 3). AMPP (ehemals SSPC und NACE) veröffentlicht die SSPC-SP-Normen wie SP 3, SP 11, SP 10 und SP 5 sowie WJ-1 bis WJ-4 für das Wasserstrahlen.
Ist Oberflächenvorbereitung ohne Sandstrahlen möglich?
Ja, abhängig vom geforderten Grad. Schlagende Maschinenwerkzeuge wie der Bristle Blaster® erreichen in dokumentierten Tests eine Reinheit vergleichbar mit Sa 2½ / SSPC-SP 10 bei einem Rauheitsprofil von 65–85 µm Rz, was sich für Punktreparaturen, Schweißnähte und kleinere Flächen eignet. Große Neubauflächen mit Walzhaut werden meist weiterhin gestrahlt.
Quellen
- SSPC-SP 11, Power Tool Cleaning to Bare Metal. glavin.net
- KTA-Tator, Industry Standards for Surface Preparation. kta.com
- SSPC-SP WJ-1/NACE WJ-1, Waterjet Cleaning of Metals: Clean to Bare Substrate. glavin.net
- Farwest Corrosion Control, Coating Application and Dew Point. farwestcorrosion.com
- Roadmap on Carcinogens, Respirable crystalline silica. stopcarcinogensatwork.eu
- OSHA, 29 CFR 1926.1153 Respirable crystalline silica. osha.gov