Kurzantwort: Eine Beschichtung ist nur so gut wie die Oberfläche darunter. Die Vorbereitung hat zwei Aufgaben: Verunreinigungen bis zum geforderten Reinheitsgrad entfernen und ein Oberflächenprofil hinterlassen, das zum Haftmechanismus der Beschichtung passt. Das Profil ist mehr als eine einzelne Zahl – Spitzenhöhe (Rz), Mittenrauwert (Ra) und Spitzenzahl (Rpc) beschreiben gemeinsam, wie gut eine Beschichtung haften kann.
Auf die Vorbereitung kommt es an
Jedes Beschichtungssystem, so fortschrittlich es auch sein mag, hängt von der Oberfläche ab, auf die es aufgetragen wird. Eine Beschichtung kann nur so gut sein wie ihre Haftung am Untergrund, und diese Haftung wird entschieden, bevor die erste Schicht angemischt ist: durch die Sauberkeit der Oberfläche und durch die Form des zurückbleibenden Profils. Dieser Artikel erklärt, was „gute Vorbereitung“ in messbaren Größen bedeutet, welche Rauheitskennwerte ein Profil beschreiben und warum verschiedene Beschichtungen unterschiedliche Oberflächen benötigen.
Zwei Bedingungen sind entscheidend, und beide werden bei der Oberflächenvorbereitung festgelegt:
- Reinheit – Rost, Walzhaut, Altbeschichtung, Öl und lösliche Salze bis zu dem von der Spezifikation geforderten Grad entfernt, zum Beispiel ISO 8501-1 Sa 2½ oder SSPC-SP 11. Alles, was auf der Oberfläche verbleibt, liegt zwischen Beschichtung und Stahl und schwächt die Haftung.
- Oberflächenprofil – die mikroskopischen Spitzen und Täler, die der Beschichtung eine mechanische Verankerung bieten. Zu wenig, und die Beschichtung findet keinen Halt; zu viel, und Spitzen können aus einem dünnen Film herausragen.
Keines von beiden lässt sich korrigieren, wenn die Beschichtung einmal aufgetragen ist. Deshalb ist die Oberflächenvorbereitung in der Regel der Schritt, der darüber entscheidet, ob eine Beschichtung ihre geplante Schutzdauer erreicht. Einen Überblick über die Verfahren finden Sie unter Was ist Oberflächenvorbereitung.
Oberflächenvorbereitung für Beschichtungen und Dichtstoffe
Jede Beschichtung hat je nach Haftmechanismus eigene Anforderungen an das Oberflächenprofil. Wir wünschen uns ein Profil, das in Dichte, Regelmäßigkeit und Kantigkeit gleichmäßig ist. Mit optischen 3D-Scans von Keyence lässt sich eine vorbereitete Oberfläche anhand Hunderter Rauheitskennwerte charakterisieren; in unserem Dr. Prepper® Material konzentrieren wir uns auf drei: Rpc, Rz und Ra.
Wie sich Haftmechanismen unterscheiden
Beschichtungen, Dichtstoffe und Klebstoffe haften auf unterschiedliche Weise an Stahl, und das benötigte Profil ergibt sich daraus:
- Mechanische Verklammerung. Die meisten Korrosionsschutzbeschichtungen – Epoxide, Zinkstaubgrundierungen, Polyurethane über einer Grundierung – beruhen stark darauf, in die Täler des Profils zu fließen und sich beim Aushärten um die Spitzen zu verklammern. Sie benötigen eine definierte Profiltiefe und genügend Spitzen, um die Last zu verteilen.
- Chemische Bindung. Manche Beschichtungen, Dichtstoffe und Klebstoffe gehen zusätzlich chemische Bindungen mit der sauberen Metall- oder Oxidoberfläche ein. Sie tolerieren glattere Untergründe, benötigen aber dennoch eine saubere, frisch freigelegte Oberfläche, und ein profilierter Untergrund ergibt im Allgemeinen eine bessere Haftung und eine höhere Beständigkeit gegen Unterwanderung durch Rost.
- Dickschicht- und viskoelastische Systeme. Dickschicht- und viskoelastische Beschichtungen, Bandagen und Verbundreparaturen benötigen ein Profil gemäß den Herstellerangaben; siehe Bristle Blasting und viskoelastische Beschichtungen.
- Thermisches Spritzen. Das Metallspritzen beruht fast ausschließlich auf der mechanischen Verklammerung geschmolzener Partikel und benötigt daher ein scharfes, kantiges Profil; siehe Bristle Blasting als Vorbereitung für das thermische Spritzen.
Maßgeblich ist stets das technische Datenblatt (TDB) des Beschichtungsherstellers: Es nennt den Reinheitsgrad sowie das minimale und maximale Profil, auf dem das Produkt geprüft wurde.
Die drei Rauheitskennwerte: Rz, Ra und Rpc
Ein Oberflächenprofil ist dreidimensional, doch Spezifikationen reduzieren es meist auf einen einzigen Tiefenwert. Die gemeinsame Betrachtung von drei Kennwerten gibt ein viel besseres Bild davon, wie gut eine Beschichtung haften wird.
| Kennwert | Was er beschreibt | Warum er für Beschichtungen wichtig ist |
|---|---|---|
| Rz | Mittlere Höhe von Spitze bis Tal, ermittelt über mehrere Einzelmessstrecken | Das übliche Maß für die Tiefe des Rauheitsprofils; wird mit Min./Max. im TDB der Beschichtung verglichen |
| Ra | Arithmetischer Mittelwert der Abweichung des Profils von seiner Mittellinie | Beschreibt die allgemeine Rauheit; zwei Oberflächen mit gleichem Ra können sehr unterschiedliche Spitzenhöhen und -formen haben |
| Rpc | Spitzenzahl: Anzahl der Spitze-Tal-Paare pro Längeneinheit, die ein Band um die Mittellinie überschreiten | Beschreibt, wie dicht das Profil ist; mehr Spitzen bedeuten mehr Oberfläche und mehr Verankerungspunkte |
Rz: Tiefe des Profils
Rz ist der Kennwert, mit dem die meisten Beschichtungsspezifikationen arbeiten, weil er sich direkt auf die Trockenschichtdicke der Grundierung bezieht. MontiPower® gibt seine Ergebnisse zum Rauheitsprofil als Rz an. Im Feld wird die Höhe von Spitze bis Tal mit Vergleichsmustern, Tiefenmessschrauben oder Replica-Tape nach ASTM D4417 gemessen; seit der Ausgabe 2021 umfasst die Norm als Method D auch Tastschnittgeräte, die Rz und Spitzenzahl direkt ausgeben können. Siehe den Praxisleitfaden zur Messung des Rauheitsprofils.
Ra: Mittenrauwert
Ra ist der klassische Rauheitswert im Maschinenbau, verwendet für spanend bearbeitete Teile. Für sich allein sagt er wenig über das Verhalten einer Beschichtung aus: Eine Oberfläche mit wenigen tiefen Kratzern und eine Oberfläche mit vielen feinen, scharfen Spitzen können denselben Ra-Wert haben. Nützlich ist er dennoch als schnelle Prüfung der Gesamtrauheit und zum Vergleich von Vorbereitungsverfahren auf demselben Stahl.
Rpc: Dichte des Profils
Die Spitzenzahl gibt an, wie viele Verankerungspunkte eine Beschichtung pro Längeneinheit hat. Im Journal of Protective Coatings & Linings veröffentlichte Forschung (Roper, Weaver und Brandon, 2005) zeigte, dass eine höhere Spitzenzahl die Haftung auf Stahl und die Beständigkeit gegen Korrosionsunterwanderung deutlich verbessert. Spätere Arbeiten von DeFelsko mit Replica-Tape ergaben eine starke positive Korrelation zwischen Spitzendichte und Abreißhaftfestigkeit sowie die höchste Haftung im Spitzenhöhenbereich von 2–3 mil (etwa 50–75 µm) für die geprüften Systeme – bei Profilen tiefer als 3 mil nahm die Haftung ab. Die Spitzenzahl wird noch selten in Spezifikationen aufgenommen, erklärt aber, warum sich zwei Oberflächen mit gleichem Rz unterschiedlich verhalten können.
Warum wir ein gleichmäßiges Profil wollen: Dichte, Regelmäßigkeit, Kantigkeit
Aus diesen Kennwerten ergeben sich die drei Eigenschaften, die wir an einer vorbereiteten Oberfläche suchen:
- Dichte – viele Spitzen pro Längen- oder Flächeneinheit (hoher Rpc), sodass die Beschichtung an vielen statt an wenigen Punkten verankert ist.
- Regelmäßigkeit – gleichmäßige Spitzenhöhe über die gesamte Fläche, sodass die Grundierung jede Spitze in der vorgeschriebenen Schichtdicke bedeckt und keine einzelnen Ausreißerspitzen vorhanden sind.
- Kantigkeit – scharfe, kraterartige Spitzen und Täler statt abgerundeter oder polierter. Kantige Profile bieten mehr Oberfläche und eine bessere mechanische Verankerung. Sehr tiefe, schmale Täler sind allerdings auch nicht das Ziel: Die Beschichtung muss sie vollständig benetzen, sonst bleiben Hohlräume am Talgrund zurück.
Die optische 3D-Analyse macht diese Eigenschaften sichtbar. Die 3D-Analyse des Bristle-Blasting-Oberflächenprofils von MontiPower zeigt die gemessene Textur hinter den Werten zum Rauheitsprofil, und die Seite zum Rauheitsprofil erklärt, wie Profil und Haftung zusammenhängen.
Wie Bristle Blasting das Profil erzeugt
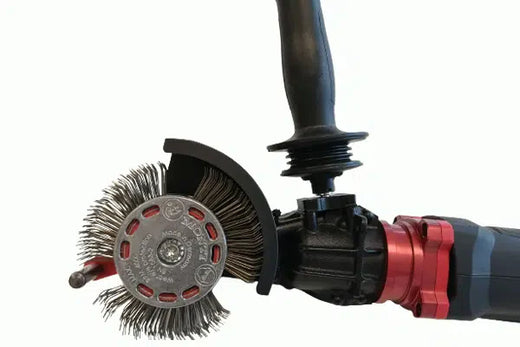
Konventionelles Strahlen mit Strahlmittel erzeugt das Profil, indem Strahlmittel auf den Stahl geschleudert wird; Größe, Form und Härte des Strahlmittels bestimmen das Ergebnis. Viele Maschinenwerkzeuge reinigen dagegen, ohne ein neues Profil zu erzeugen: Drahtbürsten und Schleifscheiben können ein vorhandenes Profil sogar polieren. Der Bristle Blaster® arbeitet anders. Seine gehärteten, nach vorn gewinkelten Borstenspitzen treffen auf die Oberfläche, prallen zurück und hinterlassen kraterartige Eindrücke, die einer gestrahlten Textur ähneln, während im selben Durchgang Rost und Beschichtungen entfernt werden.
In dokumentierten Tests auf Standardstahl ergibt dies ein Rauheitsprofil von 65–85 µm Rz (2,6–3,3 mil) – in einigen Tests bis zu 120 µm Rz – bei einer mit ISO 8501-1 Sa 2½ / SSPC-SP 10 vergleichbaren Reinheit. Es wird kein loses Strahlmittel verwendet, und der Untergrund wird kalt verfestigt, nicht erwärmt. Die Ergebnisse variieren mit Stahlsorte, Rostgrad, Band und Technik, daher sollte das Profil wie bei jeder anderen vorbereiteten Oberfläche vor Ort gemessen werden.
Eine praktische Checkliste für die Vorbereitung
- Lesen Sie zuerst das TDB der Beschichtung: Reinheitsgrad, Profilbereich, maximal zulässiger Flugrost und Grenzwerte für lösliche Salze.
- Entfernen Sie Öl und Fett vor der mechanischen Vorbereitung, damit sie nicht über die Oberfläche verteilt werden.
- Wählen Sie ein Verfahren, das sowohl den Reinheitsgrad als auch das Profil erreicht – nicht nur eines von beiden.
- Messen Sie das Profil (Replica-Tape oder Tastschnittgerät) und dokumentieren Sie die Werte; prüfen Sie Salze, wo die Spezifikation es verlangt.
- Beschichten Sie innerhalb des von der Spezifikation zugelassenen Zeitfensters, bevor sich die Oberfläche verschlechtert.
Schulungen zu Technik und Normen finden Sie in der Dr. Prepper® Academy.
Häufig gestellte Fragen
Warum ist die Oberflächenvorbereitung für Beschichtungen so wichtig?
Beschichtungen versagen am häufigsten an der Grenzfläche zum Untergrund. Rost, Walzhaut, Salze oder Altbeschichtung unter dem Film schwächen die Haftung und lassen Korrosion darunter wandern, und ein ungeeignetes Profil verringert den mechanischen Halt. Die Vorbereitung legt beide Bedingungen – Reinheit und Profil – fest, bevor die erste Schicht aufgetragen wird, und keine von beiden lässt sich danach korrigieren, ohne die Beschichtung zu entfernen.
Was ist der Unterschied zwischen Rz, Ra und Rpc?
Rz ist die mittlere Höhe von Spitze bis Tal über mehrere Einzelmessstrecken und das übliche Maß für die Tiefe des Rauheitsprofils. Ra ist der arithmetische Mittelwert der Abweichung von der Mittellinie und beschreibt die allgemeine Rauheit, nicht die Tiefe. Rpc, die Spitzenzahl, ist die Anzahl der Spitze-Tal-Paare pro Längeneinheit und beschreibt, wie dicht und regelmäßig das Profil ist.
Ergibt ein tieferes Profil immer eine bessere Haftung?
Nein. Untersuchungen zu Replica-Tape-Kennwerten ergaben für die geprüften Systeme die höchste Abreißhaftfestigkeit im Spitzenhöhenbereich von 2–3 mil (etwa 50–75 µm), wobei die Haftung oberhalb von 3 mil abnahm. Die Spitzendichte korrelierte positiv mit der Haftung. Das richtige Profil ist das im Datenblatt der Beschichtung angegebene, mit genügend Spitzen für eine dichte, gleichmäßige Verankerung.
Welches Oberflächenprofil erzeugt der Bristle Blaster®?
In dokumentierten Tests auf Standardstahl erzeugt der Bristle Blaster® ein Rauheitsprofil von 65–85 µm Rz (2,6–3,3 mil) bei einer mit ISO 8501-1 Sa 2½ vergleichbaren Reinheit. Die Borstenspitzen treffen auf, prallen zurück und hinterlassen kraterartige Eindrücke, ähnlich wie beim Strahlen. Die Ergebnisse variieren mit Stahlsorte, Rostgrad, Band und Technik, daher wird das Profil vor Ort gemessen.
Quellen
- KTA-Tator (W. Corbett), Let’s talk about surface profile: angularity and measuring peak count/density (2023). kta.com
- DeFelsko (D. Beamish), Replica tape: relating 3 surface profile parameters to pull-off adhesion. defelsko.com
- ASTM International, D4417-21 Field Measurement of Surface Profile of Blast Cleaned Steel (2021). astm.org
- MontiPower®, technische Daten des Bristle Blaster® und 3D-Analyse des Oberflächenprofils (2015).