Kurzantwort: Um Metall für die Lackierung vorzubereiten, entfetten Sie es zuerst (SSPC-SP 1), entfernen dann Rost, Walzhaut und Altbeschichtung bis zu dem in der Beschichtungsspezifikation genannten Reinheitsgrad, erzeugen das geforderte Rauheitsprofil, prüfen auf lösliche Salze und beschichten innerhalb der zulässigen Standzeit bei einer Stahltemperatur von mindestens 3 °C über dem Taupunkt. Strahlen und Bristle Blasting erreichen blankes Metall mit Profil; Drahtbürsten nicht.
Das Playbook zur strahlmittelfreien Oberflächenvorbereitung behandelt alle Vorbereitungsverfahren, Normenverweise und eine Matrix zur Verfahrensauswahl – als kostenloser Download.
→ Playbook herunterladenDieser Artikel erklärt, was die Oberflächenvorbereitung für die Lackierung von Industriestahl umfasst, welche Normen das Ergebnis definieren, welche Verfahren welchen Grad erreichen und welche Fehler dazu führen, dass Beschichtungen Jahre vor ihrer geplanten Lebensdauer versagen. Die Oberflächenvorbereitung gilt weithin als der wichtigste Einzelfaktor für die Haltbarkeit einer Beschichtung. Eine Beschichtung auf unzureichend vorbereitetem Stahl versagt meist an der Grenzfläche zwischen Metall und Beschichtung – nicht in der Beschichtung selbst. Branchenschulungen und Fachliteratur zu Beschichtungsschäden führen den Großteil vorzeitiger Beschichtungsschäden auf eine unzureichende Oberflächenvorbereitung zurück; häufig genannt werden 70–80 %.
Warum die Oberflächenvorbereitung die Lebensdauer der Beschichtung bestimmt
Ein Beschichtungsfilm leistet zwei Dinge: Er hält Feuchtigkeit und Sauerstoff von der Stahloberfläche fern, und er haftet gut genug auf dieser Oberfläche, um diese Abschirmung über die geplante Lebensdauer aufrechtzuerhalten. Beide Funktionen hängen davon ab, wie die Stahloberfläche vor dem Beschichten aussieht.
Das Haftungsproblem
Die Haftung einer Beschichtung auf Stahl ist mechanisch und chemisch. Mechanische Haftung erfordert eine aufgeraute Oberfläche – ein Rauheitsprofil –, in die die flüssige Beschichtung einfließt und aushärtet. Ohne Profil liegt die Beschichtung auf einer glatten Oberfläche mit wenig mechanischem Halt und löst sich bei Temperaturwechseln, Schlägen oder eindringender Feuchtigkeit eher ab. Chemische Haftung erfordert eine chemisch saubere Oberfläche – frei von Ölen, Salzen, Oxiden und anderen Verunreinigungen, die sich zwischen Beschichtung und Stahl befinden und eine direkte Bindung verhindern.
Das Verunreinigungsproblem
Die gefährlichsten Verunreinigungen sind unsichtbar. Lösliche Salze – Chloride, Sulfate, Nitrate –, die in einer korrodierten Oberfläche eingeschlossen sind, kann man nicht sehen. Wird eine Beschichtung auf eine verunreinigte Oberfläche aufgebracht, werden die Salze unter dem Film eingeschlossen. Der osmotische Druck treibt Wasser durch die Beschichtung zur Salzablagerung, und es bildet sich eine Blase. Sobald eine Blase entstanden ist, verliert die Beschichtung in ihrer Umgebung die Haftung, am freiliegenden Stahl beginnt Korrosion, und der Schaden breitet sich aus. Die Lösung besteht darin, die Verunreinigung bei der Oberflächenvorbereitung zu entfernen – nicht darin, eine dickere Beschichtung darüber aufzubringen.
Was die Zahlen sagen
Die Oberflächenvorbereitung macht einen großen Teil der Kosten eines industriellen Beschichtungsprojekts aus – bei Instandhaltungsarbeiten mit Zugang, Einhausung und Abfallentsorgung ist sie häufig der größte Einzelposten. Die Kosten eines Versagens sind noch höher: Versagt die Vorbereitung, versagt die Beschichtung, und die gesamten Kosten für Zugang, Vorbereitung und Beschichtung fallen erneut an – oft Jahre vor dem geplanten Instandhaltungsintervall. Die Wirtschaftlichkeit einer korrekten Vorbereitung ist alles andere als nebensächlich.
Was geschehen muss, bevor Sie Industriestahl lackieren
Jede industrielle Beschichtungsspezifikation – ob nach SSPC/AMPP, ISO, NORSOK oder dem System eines Beschichtungsherstellers verfasst – verlangt von der Oberflächenvorbereitung dieselben drei Ergebnisse, bevor die erste Lackschicht aufgebracht werden darf.
1. Reinheit – alle Verunreinigungen entfernen
Die Stahloberfläche muss frei sein von Walzhaut, Rost, Altbeschichtung (sofern Überbeschichten nicht ausdrücklich zulässig ist), Öl und Fett, Schweißspritzern, Staub und löslichen Salzen. Der geforderte Reinheitsgrad wird durch eine Norm festgelegt – üblicherweise SSPC-SP 10 / Sa 2½ (Near-White Metal) für Offshore-, Eintauch- und Industrieanwendungen und SSPC-SP 5 / Sa 3 (White Metal), wo das Beschichtungssystem oder der Einsatz es erfordert. Die Norm definiert die zulässigen Rückstände und wie sauber die Oberfläche sein muss – es ist keine Ermessensentscheidung vor Ort.
2. Rauheitsprofil – mechanische Verankerung für die Beschichtung schaffen
Die Oberfläche muss auf eine vorgegebene Textur aufgeraut werden – das Rauheitsprofil –, gemessen als Spitze-Tal-Höhe in Mikrometern (µm). Viele dickschichtige Epoxid-Beschichtungssysteme verlangen etwa 40–75 µm; manche thermischen Spritzschichten und Schwerlastsysteme benötigen mehr. Der Bereich wird im Produktdatenblatt der Beschichtung festgelegt. Eine polierte Oberfläche – selbst eine chemisch saubere – bietet für die meisten industriellen Beschichtungssysteme keine ausreichende mechanische Haftung.
3. Salzprüfung – sicherstellen, dass die Oberfläche nicht verunreinigt ist
Nach der Vorbereitung und vor dem Beschichten wird die Belastung mit löslichen Salzen geprüft und dokumentiert, üblicherweise per Bresle-Patch-Extraktion (ISO 8502-6) mit Leitfähigkeitsmessung (ISO 8502-9). Viele Offshore- und Industriespezifikationen legen ein Maximum von etwa 20 mg/m² (2 µg/cm²) Chlorid fest. An Standorten mit maritimer Belastung sind Werte über diesem Grenzwert selbst nach gründlicher mechanischer Vorbereitung häufig – dann können Waschen mit Wasser und eine erneute Prüfung erforderlich sein, bevor beschichtet werden darf. Siehe unseren Leitfaden zu Belastung mit löslichen Salzen und wie man darauf prüft.
Normen für die Oberflächenvorbereitung: was die Grade bedeuten
Die in industriellen Beschichtungsspezifikationen verwendeten Reinheitsgrade stammen aus zwei parallelen Normenfamilien – SSPC/NACE (heute AMPP, Nordamerika) und ISO 8501-1 (international). Die Strahlgrade sind grob vergleichbar, aber unterschiedlich formuliert: SSPC legt schriftliche Grenzwerte für Restverfärbungen pro Flächeneinheit fest, während ISO 8501-1 auf schriftlichen Definitionen und Referenzfotos beruht. Jede Beschichtungsspezifikation und jedes Produktdatenblatt verweist auf eine oder beide.
| Was der Beschichtungsplaner vorschreibt | SSPC / NACE | ISO 8501-1 | Was es im Klartext bedeutet |
|---|---|---|---|
| Strahlen auf metallisch reinen Stahl (White Metal) | SSPC-SP 5 / NACE No. 1 | Sa 3 | Keine sichtbare Walzhaut, kein Rost, keine Beschichtung und keine Fremdstoffe auf der Oberfläche |
| Strahlen auf nahezu metallisch reinen Stahl (Near-White Metal) | SSPC-SP 10 / NACE No. 2 | Sa 2½ | Leichte, zufällig verteilte Verfärbungen auf höchstens 5 % jeder Flächeneinheit; ansonsten sauber |
| Handelsübliches Strahlen (Commercial Blast) | SSPC-SP 6 / NACE No. 3 | Sa 2 | Verfärbungen auf bis zu 33 % jeder Flächeneinheit zulässig |
| Sweep-Strahlen (Brush-off Blast) | SSPC-SP 7 / NACE No. 4 | Sa 1 | Lose Verunreinigungen entfernt; festhaftender Zunder, Rost und Lack dürfen verbleiben |
| Maschinenentrostung bis auf blankes Metall | SSPC-SP 11 | — | Blankes Metall, keine sichtbare Walzhaut, kein Rost und keine Beschichtung außer am Grund von Rostnarben; Mindestprofil 25 µm (1 mil) |
| Maschinenentrostung auf Commercial-Niveau | SSPC-SP 15 | — | Blankes Metall mit Verfärbungen auf bis zu 33 % jeder Flächeneinheit; Mindestprofil 25 µm (1 mil) |
| Maschinelle Entrostung | SSPC-SP 3 | St 3 | Loser Rost, lose Walzhaut und loser Lack entfernt; festhaftendes Material darf verbleiben |
| Handentrostung | SSPC-SP 2 | St 2 | Loser Rost und Zunder entfernt; festhaftendes Material verbleibt |
Das Produktdatenblatt der Beschichtung legt den Mindestgrad fest. Für Hochleistungssysteme in aggressiven Atmosphären und bei Eintauchbelastung ist SSPC-SP 10 / Sa 2½ die häufigste Anforderung; SSPC-SP 5 / Sa 3 wird für manche Tankauskleidungen, thermisch gespritzte Metallschichten und andere anspruchsvolle Systeme vorgeschrieben. Für Reparaturen und Instandhaltung wird häufig SSPC-SP 11 akzeptiert. Eine Beschichtung auf einer Vorbereitung nach SP 3, wo SP 10 vorgeschrieben ist, führt in der Regel zum Verlust der Beschichtungsgarantie und ist ein vorhersehbarer Schaden. Unser technischer Leitfaden zu SSPC-SP 11 erklärt den Grad für die Maschinenentrostung bis auf blankes Metall im Detail.
Verfahren der Oberflächenvorbereitung für die Lackierung von Industriestahl
Strahlen mit Strahlmittel
Strahlen mit Strahlmittel – das Schleudern von Strahlkies, Stahlschrot oder anderen Strahlmitteln mit Druckluft oder einem Schleuderrad auf die Oberfläche – ist das Referenzverfahren für die großflächige industrielle Lackierung. In einer Strahlhalle oder auf einer Baustelle mit Einhausung und passender Ausrüstung erreicht es zuverlässig SP 10 und SP 5, erzeugt ein kontrolliertes Rauheitsprofil und bearbeitet Flächen schnell. Es ist der Standard bei der Fertigung von Stahlkonstruktionen im Neubau und bei großen maritimen Bauwerken im Trockendock.
In der Instandhaltung sind seine Grenzen erheblich: Es erfordert einen großen Kompressor und einen Strahlkessel, erzeugt einen Strahlmittelabfallstrom, muss eingehaust werden, damit kein Strahlmittel entweicht, ist in ATEX-Zonen stark eingeschränkt (meist mit Heißarbeitsgenehmigungen oder Stillständen verbunden) und für Ausbesserungen unwirtschaftlich, wenn die Mobilisierungskosten die zu bearbeitende Fläche übersteigen. Die meisten Instandhaltungsarbeiten in der Praxis finden nicht in einer Strahlhalle statt.
Bristle Blasting
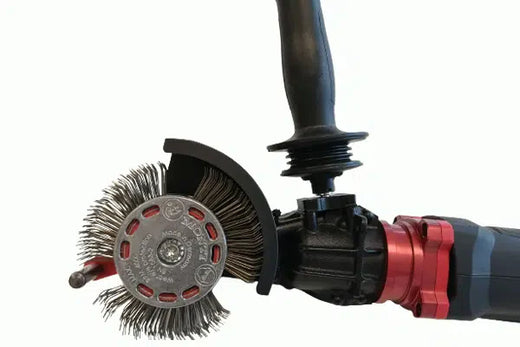
Beim Bristle Blasting wird ein rotierendes Band aus gehärteten Stahldrahtborsten eingesetzt, die von einer Beschleunigerleiste freigegeben werden, sodass die Spitzen auf die Oberfläche schlagen – dabei werden Rost, Walzhaut und Altbeschichtung entfernt und gleichzeitig ein Rauheitsprofil erzeugt. Der Bristle Blaster® ist ein handgeführtes Werkzeug, das in dokumentierten Tests auf Standardstahl eine Reinheit vergleichbar mit ISO 8501-1 Sa 2½ / SSPC-SP 10 (und Sa 3 / SP 5) bei einem Rauheitsprofil von 65–85 µm Rz erreicht – ohne Strahlmittel. Die Ergebnisse variieren je nach Stahlsorte, Rostgrad, Band und Arbeitstechnik.
Er ist eine der wichtigsten Alternativen zum Sandstrahlen für die Instandhaltung im laufenden Betrieb, in ATEX-Zone-1-Umgebungen, bei Ausbesserungen, in engen Räumen und an Feldnähten von Pipelines. Er arbeitet mit Netzstrom, Druckluft oder einem 18-V-Akku und benötigt weder Strahleinhausung noch Strahlmittelmanagement. Strahlmittelfrei bedeutet nicht staubfrei: Entfernter Rost und entfernte Beschichtung werden dennoch zu Partikeln und erfordern geeignete Schutzmaßnahmen. Der vollpneumatische Bristle Blaster® Pneumatic verfügt über eine ATEX-Konformitätsbewertung nach 2014/34/EU als Gerät der Kategorie 2 für Zone 1 Gas (IIA) und Zone 21 Staub.
Maschinenentrostung (Winkelschleifer, Fächerschleifscheibe, Nadelentroster, Drahtbürste)
Die Ergebnisse herkömmlicher Elektrowerkzeuge hängen vom Werkzeugtyp ab. Maschinelle Drahtbürsten entfernen lose und teilweise haftende Verunreinigungen, neigen aber dazu, festhaftende Walzhaut zurückzulassen und zu polieren – sie erreichen typischerweise SSPC-SP 3 (St 3). SSPC-SP 11 weist darauf hin, dass maschinelle Drahtbürsten oder Schleifscheiben allein das geforderte Profil möglicherweise nicht erzeugen. Schleifscheiben können blankes Metall erreichen, hinterlassen aber ein flaches, gerichtetes Profil und tragen gesunden Stahl ab. Schlagwerkzeuge wie Nadelentroster und rotierende Schlaglamellen werden in SSPC-SP 11 als Schlagmedien genannt und können auf geeigneten Oberflächen SP 11 erreichen, das Profil muss jedoch gemessen und darf nicht einfach angenommen werden. Eine Vorbereitung nach SP 3 genügt nur für Arbeiten mit geringeren Anforderungen – Instandhaltungsbeschichtungen in milden Umgebungen, temporären Schutz oder oberflächentolerante Systeme, die ausdrücklich für maschinell entrostete Oberflächen qualifiziert sind.
Handentrostung (Drahtbürste, Schaber)
Handbürsten und Schaben erreichen SSPC-SP 2 (St 2) – nur lose Verunreinigungen werden entfernt. Das ist kein Vorbereitungsverfahren für die industrielle Hochleistungslackierung. Es eignet sich für den temporären Schutz von Oberflächen, die nicht sofort mechanisch vorbereitet werden können, oder als Vorreinigung vor der mechanischen Vorbereitung. Bei einem Beschichtungssystem auf einer Vorbereitung nach SP 2 in einer Industrie- oder Meeresumgebung ist mit vorzeitigem Versagen zu rechnen.
Chemische Vorbereitung (Entfetten, Phosphatieren, Beizen)
Chemische Verfahren zielen auf bestimmte Arten von Verunreinigungen. Die Lösemittelreinigung (SSPC-SP 1) entfernt Öl und Fett und sollte anderen Vorbereitungsverfahren vorausgehen – mechanische Vorbereitung verschmiert Ölverunreinigungen eher auf der Oberfläche, als sie zu entfernen. Eine Phosphorsäurewäsche wandelt leichten Oberflächenrost um und bildet eine Konversionsschicht, die die Lackhaftung auf leicht korrodierten Oberflächen verbessert – sie entfernt jedoch weder starken Rost noch Walzhaut und erzeugt kein Rauheitsprofil. Beizen (mit Salz- oder Schwefelsäure) entfernt Walzhaut in kontrollierten Industrieanlagen, ist aber kein Verfahren für die Baustelle und birgt bei hochfesten Stählen das Risiko der Wasserstoffversprödung. Chemische Verfahren ergänzen die mechanische Vorbereitung; bei starkem Rost und Walzhaut ersetzen sie sie nicht.
Wasserstrahlen
Hochdruck- und Höchstdruckwasserstrahlen entfernt Altbeschichtung, Rost und lösliche Verunreinigungen durch hydraulische Kraft, eingestuft in die Grade WJ-1 bis WJ-4. Auf zuvor gestrahltem Stahl kann es das ursprüngliche Rauheitsprofil wieder freilegen. Auf blankem Stahl ohne Profil erzeugt es kein neues primäres Rauheitsprofil, und es fällt verunreinigtes Wasser an, das aufgefangen und entsorgt werden muss. Um großflächig Beschichtungen vor der erneuten Vorbereitung zu entfernen, ist Wasserstrahlen mit anschließendem profilerzeugendem Verfahren (Strahlen oder Bristle Blaster®) ein wirksamer zweistufiger Ansatz.
Das richtige Vorbereitungsverfahren für Ihr Projekt wählen
| Situation | Empfohlenes Verfahren | Typisches Ergebnis |
|---|---|---|
| Fertigung im Neubau, Strahlhalle vorhanden | Strahlen mit Strahlmittel | SP 10 / SP 5 |
| Instandhaltung im laufenden Betrieb, ATEX Zone 1 | Bristle Blaster® Pneumatic (ATEX-bewertet) | SP 11; in dokumentierten Tests vergleichbar mit SP 10 / Sa 2½ |
| Ausbesserung – keine Strahlinfrastruktur, keine Einhausung | Bristle Blaster® | SP 11; vergleichbar mit SP 10 / Sa 2½ |
| Enger Raum – eingeschränkte Belüftung | Bristle Blaster® | SP 11; vergleichbar mit SP 10 / Sa 2½ |
| Feldnaht an Pipeline – Beschichtung der Rundnaht | Bristle Blaster® (Einzel- oder Doppelband) | Vergleichbar mit SP 10 / Sa 2½ (Sa 3, wo vorgeschrieben) |
| Großflächige Entschichtung vor erneutem Aufrauen | Wasserstrahlen + Bristle Blaster® | Nach dem Aufrauen vergleichbar mit SP 10 |
| Stark korrodierte Oberfläche vor dem Bristle Blaster® | Zweistufig: Tercoo® + Bristle Blaster® | Vergleichbar mit SP 10 / Sa 2½ |
| Öl- / Fettverunreinigung (jede Oberfläche) | Zuerst Lösemittelreinigung (SSPC-SP 1) – dann mechanische Vorbereitung | Ermöglicht den vorgeschriebenen Grad nach dem mechanischen Schritt |
| Milde Umgebung, Instandhaltungsbeschichtung niedrigerer Stufe | Maschinelle Entrostung (Drahtbürste / Winkelschleifer) | SP 3 / St 3 |
Die häufigsten Fehler bei der Oberflächenvorbereitung – und was sie kosten
Lackieren über Walzhaut
Walzhaut sieht sauber aus. Sie ist glatt, blaugrau und besteht eine flüchtige Sichtprüfung. Sie ist aber auch elektrochemisch kathodisch gegenüber dem Grundmetall und lässt, sobald sie durch Temperaturwechsel oder Biegung reißt, Feuchtigkeit an den darunterliegenden Stahl – die Walzhaut löst sich und nimmt die Beschichtung mit. Das Lackieren über intakte Walzhaut ist eine häufige Ursache für vorzeitige Beschichtungsschäden an neuen Stahlkonstruktionen – und vermeidbar. Lack auf warmgewalztem Stahl, der nicht gestrahlt, per Bristle Blasting bearbeitet oder anderweitig bis auf einen Grad mit blankem Metall entzundert wurde, landet auf Walzhaut.
Die Salzprüfung auslassen
Sichtbarer Rost wird entfernt. Die Oberfläche sieht sauber aus. Die Beschichtung wird aufgebracht. Einige Jahre später bilden sich Blasen. Die Ursache: Chloridsalze, die unter dem Rost vorhanden waren, nach der mechanischen Reinigung unsichtbar blieben und unter dem Beschichtungsfilm eingeschlossen wurden. Osmotische Blasenbildung durch diese Salze ist kein Beschichtungsfehler – sie ist ein Vorbereitungsfehler. Ein Bresle-Patch-Test dauert Minuten und kostet wenig. Ihn auf einer Oberfläche mit maritimer oder industrieller atmosphärischer Vorbelastung auszulassen, ist ein Glücksspiel mit der gesamten Nutzungsdauer des Beschichtungssystems.
Beschichten außerhalb des Taupunktfensters
Wird beschichtet, wenn die Stahltemperatur weniger als 3 °C über dem Taupunkt liegt, droht Oberflächenkondensation – oft unsichtbar – zwischen Stahl und Beschichtung. Der Film härtet über einer Feuchtigkeitsschicht aus, die Haftung ist vom ersten Tag an beeinträchtigt, und die Enthaftung beschleunigt sich im Betrieb. Temperatur, Luftfeuchtigkeit und Taupunkt müssen unmittelbar vor dem Beschichten gemessen und dokumentiert werden, nicht angenommen. Morgens kann sich das Fenster schnell schließen.
Zu viel Zeit zwischen Vorbereitung und Beschichtung
Frisch vorbereiteter Stahl rostet erneut. Die Geschwindigkeit hängt von Luftfeuchtigkeit, Temperatur und atmosphärischer Verunreinigung ab – auf einer Baustelle im Freien kann bei feuchten Bedingungen innerhalb von Stunden nach der Vorbereitung Flugrost auftreten. Viele Beschichtungsspezifikationen legen ein maximales Intervall von etwa 4 Stunden zwischen Vorbereitung und Beschichtung fest oder verlangen die Beschichtung, bevor sich sichtbarer Rost bildet. Werden große Flächen ohne Überwachung vor dem Eintreffen des Beschichtungsteams vorbereitet, führt das regelmäßig zu wieder angerosteten Oberflächen, die erneut vorbereitet werden müssen.
Vorbereitung nach SP 3 bei Beschichtungen, für die SP 10 vorgeschrieben ist
Das passiert, weil das richtige Werkzeug – Strahlen mit Strahlmittel oder der Bristle Blaster® – vor Ort nicht verfügbar ist und stattdessen der vorhandene Winkelschleifer oder die Drahtbürste eingesetzt wird. Die Beschichtung wird aufgebracht, die Inspektion prüft den Vorbereitungsgrad nicht genau, und das Versagen beginnt am ersten Tag. Wenn die Beschichtungsspezifikation SP 10 vorschreibt, muss die Vorbereitung SP 10 oder einem vom Planer schriftlich akzeptierten Äquivalent entsprechen. Kein Beschichtungssystem gleicht eine unzureichende Oberflächenvorbereitung aus – dickere Schichten, mehr Schichten und höherwertige Beschichtungen versagen alle früh auf einer SP-3-Oberfläche, die eigentlich SP 10 hätte sein sollen.
Vor dem Lackieren: die Checkliste zur Vorbereitung
Bevor eine Beschichtung auf Industriestahl aufgebracht wird, prüfen Sie jeden der folgenden Punkte:
- Öl und Fett entfernt. Lösemittelreinigung (SSPC-SP 1) vor jeder mechanischen Vorbereitung. Ist nach der mechanischen Vorbereitung Öl vorhanden, erneut reinigen und erneut vorbereiten.
- Reinheitsgrad bestätigt. Sichtprüfung anhand der Referenzfotos nach ISO 8501-1 oder SSPC-VIS 1 / VIS 3. Die Oberfläche erfüllt oder übertrifft den in der Beschichtungsspezifikation vorgeschriebenen Grad.
- Rauheitsprofil gemessen und dokumentiert. ASTM D4417 (Methode C Replika-Band oder Methode B Tiefenmikrometer), mit der nach SSPC-PA 17 oder der Spezifikation festgelegten Anzahl an Messungen. Ergebnisse innerhalb des Profilbereichs im Produktdatenblatt der Beschichtung.
- Prüfung auf lösliche Salze durchgeführt und dokumentiert. Bresle-Patch nach ISO 8502-6 mit Leitfähigkeitsmessung nach ISO 8502-9. Ergebnis auf oder unter dem vorgeschriebenen Maximum (oft 20 mg/m²). Liegt es darüber, reinigen und erneut prüfen, bevor es weitergeht.
- Schweißnahtgeometrie geprüft. Alle Schweißspritzer entfernt. Scharfe Kanten auf den vorgeschriebenen Radius gerundet (ISO 8501-3 / ISO 12944-3 verweisen üblicherweise auf einen Mindestradius von 2 mm).
- Oberflächentemperatur und Taupunkt geprüft. Stahltemperatur mindestens 3 °C über dem Taupunkt. Umgebungstemperatur und relative Luftfeuchtigkeit innerhalb der Grenzen des Produktdatenblatts der Beschichtung.
- Zeit seit der Vorbereitung dokumentiert. Beschichtung innerhalb des vorgeschriebenen Intervalls und vor sichtbarem erneutem Rosten aufgebracht.
- Alle Aufzeichnungen dokumentiert. Ausführender, Datum, Ort, Vorbereitungsgrad, Profilmesswerte, Salzmesswerte, Temperatur/Taupunkt zum Zeitpunkt der Beschichtung. Erforderlich für Garantie und QA/QC-Konformität.
Häufig gestellte Fragen
Was ist der wichtigste Schritt bei der Vorbereitung von Metall für die Lackierung?
Der kritischste Schritt ist das Erreichen des von der Beschichtungsspezifikation geforderten Reinheitsgrads – bei Industriearbeiten oft SSPC-SP 10 / Sa 2½. Das bedeutet, Walzhaut, Rost und Verunreinigungen bis zu diesem Grad zu entfernen. Rauheitsprofil und Salzprüfung sind ebenfalls unerlässlich: Öl oder Salze unter einer Beschichtung führen zum Versagen, ganz gleich, wie gut das Profil ist.
Kann ich Rost auf Stahl überlackieren?
Nicht mit einer industriellen Hochleistungsbeschichtung. Rost unter einer Beschichtung bleibt eine aktive Korrosionsstelle, und die Beschichtung löst sich von unten. Rostumwandler stabilisieren Oberflächenrost, entfernen ihn aber nicht und erzeugen kein Rauheitsprofil; namhafte Beschichtungshersteller akzeptieren sie nicht als Ersatz für eine mechanische Vorbereitung auf den vorgeschriebenen Grad.
Benötige ich spezielle Ausrüstung, um Metall für die Lackierung vorzubereiten?
Für Grade mit blankem Metall und Rauheitsprofil ja. Erforderlich ist Strahlen mit Strahlmittel oder ein schlagendes Maschinenwerkzeug wie der Bristle Blaster®; Drahtbürsten erreichen bestenfalls SP 3. Der Bristle Blaster® ist handgeführt, arbeitet ohne loses Strahlmittel, benötigt keine Strahleinhausung, und sein pneumatisches Modell ist ATEX-bewertet für Zone 1.
Wie lange nach der Oberflächenvorbereitung kann ich lackieren?
Viele Beschichtungsspezifikationen legen ein Maximum von etwa 4 Stunden zwischen dem Abschluss der Oberflächenvorbereitung und dem Beginn der Beschichtung fest, und alle verlangen die Beschichtung vor sichtbarem erneutem Rosten. Bei feuchten oder küstennahen Bedingungen kann Flugrost früher auftreten; dann muss die Oberfläche erneut vorbereitet werden. Prüfen Sie immer das Produktdatenblatt der Beschichtung und die Projektspezifikation.
Was ist ein Rauheitsprofil und warum ist es wichtig?
Das Rauheitsprofil ist die durch die Oberflächenvorbereitung erzeugte Oberflächenrauheit, gemessen als Spitze-Tal-Höhe in µm. Es gibt der Beschichtung mechanischen Halt auf dem Stahl. Viele dickschichtige Epoxidsysteme schreiben etwa 40–75 µm vor. Der Bristle Blaster® erzeugt in dokumentierten Tests auf Standard-Kohlenstoffstahl 65–85 µm Rz, abhängig von Stahl, Band und Arbeitstechnik.
Was ist der Unterschied zwischen Sa 2½ und SP 10?
Beide beschreiben das Strahlen auf nahezu metallisch reinen Stahl (Near-White Metal) und gelten allgemein als vergleichbar. SSPC-SP 10 / NACE No. 2 ist die nordamerikanische Norm und begrenzt Verfärbungen auf 5 % jeder Flächeneinheit. ISO 8501-1 Sa 2½ ist der internationale Grad, definiert durch eine schriftliche Beschreibung und Referenzfotos. Prüfen Sie, welche Norm die Spezifikation nennt.
Weiterführende Ressourcen
- Walzhaut von Stahl entfernen: Werkzeuge, Verfahren und Spezifikationen – Warum Walzhaut entfernt werden muss und welche Werkzeuge das tatsächlich schaffen.
- Was ist Bristle Blasting? Funktionsweise, erreichbare Normen und Einsatzbereiche – Die handgeführte, strahlmittelfreie Alternative zum Sandstrahlen: wie sie funktioniert und wie man sie spezifiziert.
- Alternativen zum Sandstrahlen von Stahl: der komplette Verfahrensvergleich – Alle Verfahren im Vergleich nach ATEX-Eignung, Normen und Flächenleistung.
Das technische Team von MontiPower® berät Sie zu Verfahrensauswahl, Werkzeugkonfiguration und Normkonformität – für jeden Untergrund, jede Umgebung und jede Beschichtungsspezifikation.
→ Mit einem Experten für Oberflächenvorbereitung sprechenQuellen
- SSPC-SP 11, Power Tool Cleaning to Bare Metal (Definition von blankem Metall, Mindestprofil 25 µm, Schlagmedien, Hinweis zu Drahtbürsten und Schleifscheiben). glavin.net
- SSPC-SP 3, Power Tool Cleaning (festhaftende Walzhaut, Rost und Lack müssen nicht entfernt werden). glavin.net
- KTA-Tator, Industry Standards for Surface Preparation (SP 1–SP 15 und Grade nach ISO 8501-1). kta.com
- Corrosion Alliance, Surface Preparation Standards. corrosionalliance.com
- ISO 8501-1 (Rost- und Vorbereitungsgrade), ISO 8502-4 (Kondensation / Taupunkt), ISO 8502-6 und 8502-9 (lösliche Salze), ASTM D4417 und SSPC-PA 17 (Profilmessung), ISO 12944-3 (Konstruktion, Kantenradius). Normen in der veröffentlichten Fassung.
- MontiPower®, technisches Datenblatt und ATEX-Konformitätsbewertung des Bristle Blaster® (Kategorie 2; Zone 1 Gas IIA, Zone 21 Staub).