Kurzantwort: Stahlvorbereitung bedeutet, Walzhaut, Rost, alte Beschichtung und Verunreinigungen zu entfernen und ein Rauheitsprofil zu erzeugen, damit eine neue Beschichtung haften kann. Das Strahlen mit Strahlmittel ist die traditionelle Methode. Der MontiPower® Bristle Blaster® reinigt und profiliert Stahl in einem Arbeitsgang ohne Strahlmittel, mit einer Sauberkeit vergleichbar mit Sa 2½ / SSPC-SP 10, während der MBX® für dünne Karosseriebleche ausgelegt ist.
Dieser Artikel erklärt, was zur Stahlvorbereitung gehört, welche Methoden üblich sind und welche Nachteile sie haben, wie der MontiPower® Bristle Blaster® und der MBX® funktionieren und wie Sie Kohlenstoffstahl, Edelstahl und verzinkten Stahl vor dem Lackieren vorbereiten.
Was ist Stahlvorbereitung?
Stahl wird in vielen Branchen wegen seiner Festigkeit und Vielseitigkeit eingesetzt. Damit Stahlkonstruktionen und -produkte in gutem Zustand bleiben, müssen sie gereinigt und geschützt werden, und vor dem Auftragen eines neuen Anstrichs oder einer anderen Beschichtung ist eine Vorbereitung unerlässlich. Vor dem Beschichten müssen Sie zunächst sämtliche Walzhaut entfernen und die vorhandene Stahloberfläche gründlich reinigen. Dabei werden Rost und andere Verunreinigungen entfernt und ein Rauheitsprofil erzeugt — eine Mikrorauheit, in der sich der neue Anstrich oder die neue Beschichtung verankern kann. Die Qualität dieser Vorbereitung hat großen Einfluss darauf, wie lange die Beschichtung und der Stahl darunter halten.
Methoden der Stahlvorbereitung
Zur Stahlvorbereitung gehören mehrere Elemente. Zunächst werden Rost, Walzhaut und andere Verunreinigungen entfernt, zusammen mit einer früher aufgebrachten Beschichtung, die nicht mehr intakt ist. Dafür gibt es verschiedene Methoden, jede mit Vor- und Nachteilen. Die bekannteste ist das Strahlen mit Strahlmittel, bei dem ein Strahlmittel mit Druckluft auf die Oberfläche geschleudert wird. Die bekannteste Form ist das Sandstrahlen, doch es werden viele andere Strahlmittel verwendet, etwa Stahlkies, Glasperlen oder Korund (Aluminiumoxid), sowie das Nassstrahlen mit Wasser und Strahlmittel. Alle Strahlverfahren funktionieren im Wesentlichen gleich: Das Strahlmittel trifft mit großer Wucht auf den Stahl, entfernt Beschichtung, Walzhaut, Rost und Schmutz und erzeugt gleichzeitig ein Profil auf der Oberfläche, das der neuen Beschichtung als Verankerung dient.
Welcher Reinheitsgrad nötig ist, hängt von der Beschichtung ab. Hand- und maschinelle Reinigung nach SSPC-SP 2 / SP 3 (ISO 8501-1 St 2 / St 3) entfernt nur loses Material; SSPC-SP 11 verlangt blankes Metall mit einem Mindestprofil von 25 µm (1 mil); und Strahlgrade wie SSPC-SP 10 / Sa 2½ sind für das Strahlen mit Strahlmittel geschrieben. Siehe unseren vollständigen Leitfaden zu den Normen der Oberflächenvorbereitung.
Nachteile des Sandstrahlens
Stahl wird seit langer Zeit auf ziemlich dieselbe Weise vorbereitet, und die Nachteile des Strahlens sind im Lauf der Jahre deutlicher geworden. Strahlen ist aggressiv und kann dünne oder empfindliche Teile beschädigen, was es für manche Oberflächen ungeeignet macht. Es ist außerdem keine Aufgabe für eine Einzelperson: Es erfordert geschulte Strahler, einen Kompressor, einen Strahlkessel, Strahlmittelnachschub, Einhausung und Abfallentsorgung. Das macht das Strahlen vergleichsweise zeitaufwendig und teuer, besonders bei kleinen Flächen und Reparaturen.
Strahlen belastet zudem die Gesundheit. Das gilt besonders für Sand als Strahlmittel: Die Sandkörner zerfallen beim Aufprall in feine Partikel, und wenn der Sand Quarz enthält, enthält der Staub alveolengängiges kristallines Siliziumdioxid, das Silikose und Lungenkrebs verursachen kann. Deshalb beschränken viele Länder Quarzsand als Strahlmittel und setzen strenge Expositionsgrenzwerte: Der zulässige Expositionsgrenzwert der OSHA für alveolengängiges kristallines Siliziumdioxid liegt bei 50 µg/m³ (8-Stunden-TWA), der verbindliche EU-Grenzwert nach Richtlinie (EU) 2017/2398 bei 0,1 mg/m³. Mehr dazu unter Die Gefahren des Sandstrahlens.
Stahl mit MontiPower® Maschinenwerkzeugen vorbereiten
Die Maschinenwerkzeuge von MontiPower® bieten für viele Aufgaben der Stahlvorbereitung eine Alternative zum Sandstrahlen. Der Bristle Blaster® reinigt Stahl und erzeugt ein Rauheitsprofil, das mit der Oberfläche nach dem Strahlen vergleichbar ist: in dokumentierten Tests eine Sauberkeit vergleichbar mit ISO 8501-1 Sa 2½ / SSPC-SP 10 und ein Rauheitsprofil von 65–85 µm Rz auf Standardstahl. Die Ergebnisse variieren mit Stahlsorte, Rostgrad, Band und Arbeitstechnik. Der MBX® nutzt dasselbe Prinzip mit Bändern für dünne Bleche wie Karosserieteile und entfernt Rost, Lack, Unterbodenschutz und Dichtmassen; MontiPower empfiehlt ihn nicht für die Vorbereitung von Baustahl, wenn eine Beschichtungsspezifikation ein Rauheitsprofil verlangt.
Da beide Werkzeuge handgeführt sind und ohne loses Strahlmittel arbeiten, entfallen Strahlkessel, Strahlmittelnachschub, Einhausung und Entsorgung des verbrauchten Strahlmittels. Damit lassen sie sich praktisch im eigenen Betrieb für Reparaturen, punktuelle Arbeiten und Instandhaltung einsetzen, ohne von einem Strahlunternehmen abhängig zu sein. Abgetragener Rost und abgetragene Beschichtung werden dennoch zu Staub, daher bleiben Absaugung und geeignete PSA notwendig. Für große, offene Flächen im Neubau ist Strahlen meist weiterhin die schnellere Methode.
Wie funktionieren Bristle Blaster® und MBX®?
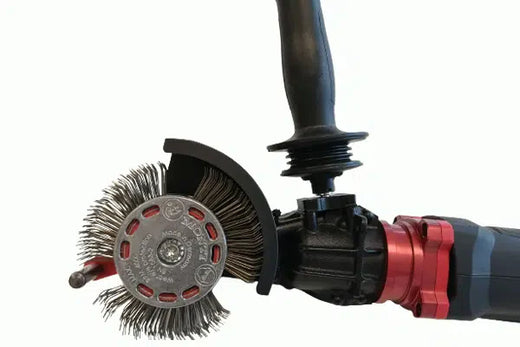
Bristle Blaster® und MBX® nutzen eine patentierte Technologie. Die Werkzeuge treiben ein rotierendes Band mit speziell geformten, nach vorn abgewinkelten Drahtborstenspitzen an. Während der Rotation werden die Spitzen von einer Beschleunigerleiste zurückgehalten. Passieren sie die Leiste, werden sie freigegeben und treffen mit hoher kinetischer Energie auf die Oberfläche — vergleichbar mit Strahlmittelpartikeln beim Strahlen — und federn sofort zurück, statt zu schleifen. Dieser Aufprall entfernt Walzhaut, Rost, Lack und andere Verunreinigungen, und die zurückbleibenden Mikroeindrücke erzeugen ein frisches Rauheitsprofil für die neue Beschichtung. Das Prinzip wurde 2009 in einer NACE-Veröffentlichung zu den Grundlagen des Bristle Blasting dokumentiert.
Stahl vor dem Lackieren reinigen
Bevor ein neuer Anstrich auf eine Stahloberfläche aufgetragen werden kann, müssen alter, nicht mehr intakter Lack sowie Rost und andere im Lauf der Zeit entstandene Verunreinigungen entfernt werden. Die Frage ist, wie rostiger Stahl vor dem Lackieren gereinigt werden sollte. Auf Baustahl entfernt der Bristle Blaster® Rost und alte Beschichtung und erzeugt im selben Arbeitsgang das Rauheitsprofil, sodass die Oberfläche nach Staubentfernung und Prüfung beschichtungsbereit ist. Auf dünnen Karosserieblechen entfernt der MBX® Rost und Lack ohne Hitze oder Verzug. Ein schrittweises Vorgehen wird unter Metall für das Lackieren vorbereiten beschrieben.
Edelstahl vor dem Lackieren vorbereiten
Edelstahl wird in vielen Branchen immer häufiger gewählt. Edelstahl hat oft eine glattere Oberfläche als normaler Kohlenstoffstahl, daher ist es wichtig, ihn vor dem Beschichten aufzurauen und zu reinigen, damit die Beschichtung haften kann. Um eine Verunreinigung des Edelstahls mit Partikeln aus Kohlenstoffstahl zu vermeiden, die Rostflecken verursachen können, verwenden Sie Edelstahlbänder: Bristle Blaster® Bänder mit Edelstahlborsten sind ausschließlich für Nichteisenmetalle wie Aluminium und Edelstahl bestimmt, und die blauen MBX® Bänder sind die Edelstahloption für den MBX®. Laut Anwendungsdaten von MontiPower kann der Bristle Blaster® mit Edelstahlbändern auf Edelstahl eine Rauheit von 50 µm oder mehr erzeugen, während der MBX® eine feinere Rauheit von etwa Ra 10–30 µm ergibt. So wird der Edelstahl für die Beschichtung vorbereitet und gleichzeitig sauber für das Schweißen hinterlassen.
Verzinkten Stahl für das Lackieren vorbereiten
Verzinkter Stahl ist Stahl mit einer Zinkschicht, meist durch Feuerverzinkung aufgebracht, die ihn vor Korrosion schützt. Auch verzinkter Stahl muss vor dem Lackieren vorbereitet werden, sonst verliert der neue Anstrich mit der Zeit wahrscheinlich seine Haftung. Ziel ist es, die Zinkoberfläche zu reinigen und ihr ein leichtes Profil zu geben, ohne mehr Zink als nötig abzutragen; SSPC-SP 16 beschreibt diese Art des Sweep-Strahlens (Brush-off) für Nichteisenmetalle. Mechanische Werkzeuge mit dem richtigen Band und leichter Führung können dasselbe örtlich leisten. Prüfen Sie anschließend die verbleibende Zinkschichtdicke und befolgen Sie die Anweisungen des Beschichtungsherstellers für das Überlackieren von Zink.
Häufig gestellte Fragen
Wie bereitet man Stahl für das Lackieren vor?
Entfernen Sie Öl und Fett, dann Walzhaut, Rost und nicht intakte Beschichtung, und erzeugen Sie ein Rauheitsprofil, das dem Datenblatt der Beschichtung entspricht. Strahlreinigung ist die traditionelle Methode; schlagende Maschinenwerkzeuge wie der Bristle Blaster® reinigen und profilieren in einem Arbeitsgang ohne Strahlmittel. Entfernen Sie Staub, prüfen Sie den Salzgehalt und weisen Sie Reinheit und Profil vor dem Beschichten nach.
Kann ich Stahl ohne Sandstrahlen vorbereiten?
Ja, bei vielen Aufgaben. Der Bristle Blaster® erzielt in dokumentierten Tests auf Standardstahl eine Sauberkeit vergleichbar mit ISO 8501-1 Sa 2½ / SSPC-SP 10 und ein Rauheitsprofil von 65–85 µm Rz, ohne loses Strahlmittel. Die Ergebnisse variieren mit Stahlsorte, Rostgrad, Band und Arbeitstechnik, und die Beschichtungsspezifikation muss eine Vorbereitung mit Maschinenwerkzeugen zulassen.
Was ist der Unterschied zwischen dem Bristle Blaster® und dem MBX®?
Beide nutzen das patentierte Prinzip der Beschleunigerleiste. Der Bristle Blaster® ist für die Oberflächenvorbereitung von Stahl gebaut: Er entfernt Korrosion und Beschichtungen und erzeugt ein Rauheitsprofil für Schutzbeschichtungen. Der MBX® ist für dünne Bleche wie Karosserieteile ausgelegt, entfernt Rost, Lack, Unterbodenschutz und Dichtmassen ohne Hitze oder Verzug und ist nicht für das Profilieren von Baustahl gedacht.
Wie bereitet man Edelstahl für die Beschichtung vor?
Reinigen Sie ihn und rauen Sie ihn dann mit Werkzeugen und Bändern auf, die keine Partikel aus Kohlenstoffstahl zurücklassen, denn eingebettetes Eisen kann Rostflecken verursachen. Verwenden Sie Bristle Blaster® Bänder aus Edelstahl oder blaue MBX® Bänder, messen Sie das Profil und befolgen Sie die Anforderungen des Beschichtungsherstellers für Edelstahluntergründe, einschließlich etwaiger Grundierungsempfehlungen.
Quellen
- SSPC-SP 3, Power Tool Cleaning. Kopie der Norm
- SSPC-SP 11, Power Tool Cleaning to Bare Metal. Kopie der Norm
- KTA-Tator, Industry Standards for Surface Preparation. kta.com
- OSHA 29 CFR 1926.1153, Respirable crystalline silica. osha.gov
- Richtlinie (EU) 2017/2398 über Karzinogene und Mutagene bei der Arbeit, Respirable crystalline silica. stopcarcinogensatwork.eu
- R. J. Stango et al., Fundamentals of Bristle Blasting Process for Removing Corrosive Layer, NACE CORROSION 2009. AMPP-Abstract