Kurzantwort: Verzinkter Stahl ist Stahl mit einem Zinküberzug, der ihn vor Korrosion schützt. Das Zink wirkt als Barriere und korrodiert zudem als Opferanode, sodass auch kleine Kratzer und Schnittkanten geschützt bleiben. Das gängigste Verfahren ist das Feuerverzinken in flüssigem Zink bei etwa 435–455 °C; weitere Verfahren sind galvanisches Verzinken, mechanisches Verzinken, thermisches Spritzverzinken und Sherardisieren.
Verzinkter Stahl wird in vielen Branchen und Anwendungen eingesetzt, von Brücken und Masten bis zu Verbindungselementen und Karosserien. Dieser Artikel erklärt, was verzinkter Stahl ist, wie er sich von unverzinktem Stahl unterscheidet, welche Verfahren zum Verzinken von Stahl es gibt und wie beschädigte Verzinkungen vorbereitet und ausgebessert werden.
Was ist verzinkter Stahl?
Die Verwendung von Stahl bietet viele Vorteile. Er lässt sich in vielen Situationen einsetzen und ist für seine Festigkeit bekannt. Er hat jedoch auch einen Nachteil: Kohlenstoffstahl rostet mit der Zeit, was sowohl die Festigkeit als auch das Erscheinungsbild des Stahlbauteils beeinträchtigt. Um dem entgegenzuwirken, kann der Stahl verzinkt werden. Dabei wird eine Zinkschicht auf den Stahl aufgebracht. Beim Feuerverzinken reagiert das Zink mit dem Eisen im Stahl und bildet metallurgisch gebundene Zink-Eisen-Legierungsschichten, die in der Regel von einer Reinzinkschicht abgeschlossen werden. Durch diesen Schutzüberzug rostet der Stahl deutlich weniger leicht, sodass das Material länger hält.
Wie schützt die Verzinkung den Stahl?
Zink schützt Stahl auf zweifache Weise:
- Barriereschutz: Der Zinküberzug trennt den Stahl von Feuchtigkeit und Sauerstoff, den beiden Voraussetzungen für Rost.
- Kathodischer Schutz (Opferschutz): Zink ist unedler als Eisen. Wo der Überzug zerkratzt ist oder an einer Schnittkante korrodiert das Zink bevorzugt vor dem freiliegenden Stahl und hält diesen geschützt. Dasselbe Prinzip nutzen Zinkstaubgrundierungen; siehe galvanische Korrosion und Zinkstaubgrundierungen.
Die Zink-Eisen-Legierungsschichten eines Feuerverzinkungsüberzugs sind außerdem zäher und widerstandsfähiger gegen mechanische Beschädigung als Lackfilme, und die Reinzinkschicht obenauf erhöht die Schlagfestigkeit. Die Verzinkung ist eines von mehreren metallischen, organischen und kombinierten Schutzsystemen, die in Korrosionsschutzbeschichtungen erklärt verglichen werden.
Verfahren zum Verzinken von Stahl
Feuerverzinken
Das am häufigsten eingesetzte Verfahren ist das Feuerverzinken. Der Stahl wird zunächst gereinigt: entfettet, in Säure gebeizt, um Walzhaut und Rost zu entfernen, und flussmittelbehandelt. Anschließend wird er vollständig in ein Bad aus flüssigem Zink mit mindestens 98 % Zinkgehalt bei etwa 435–455 °C (815–850 °F) getaucht. Während des Tauchens reagiert das Zink mit dem Eisen und bildet die gebundenen Legierungsschichten. Das Stückverzinken gefertigter Teile ergibt dickere Überzüge als das kontinuierliche Bandverzinken von Blech und Draht.
Weitere Verzinkungs- und Zinküberzugsverfahren
- Galvanisches Verzinken (elektrolytisches Verzinken): Der Stahl wird in eine Zinksalzlösung gebracht, und ein elektrischer Strom scheidet Zink auf der Oberfläche ab. Der Überzug ist dünn und gleichmäßig, weshalb dieses Verfahren für kleine Verbindungselemente mit feinem Gewinde am weitesten verbreitet ist; im Außenbereich bietet es jedoch weniger Korrosionsschutz als das Feuerverzinken, sofern es nicht durch weitere Beschichtungen ergänzt wird.
- Mechanisches Verzinken: Kleinteile werden in einer Trommel zusammen mit Zinkpulver, Chemikalien und Schlagkörpern wie Glasperlen umgewälzt. Die mechanische Energie kaltverschweißt das Zink mit dem Stahl. Die Schichtdicken entsprechen oft denen galvanisch verzinkter Teile.
- Thermisches Spritzverzinken (Metallisieren): Zinkdraht oder -pulver wird in einer Spritzpistole geschmolzen und auf den Stahl gespritzt, der zuvor gestrahlt und profiliert werden muss. Es lassen sich Überzüge bis etwa 250 µm auftragen, im Werk oder auf der Baustelle. Die Oberflächenvorbereitung für das thermische Spritzen ist anspruchsvoll; siehe Bristle Blasting als Oberflächenvorbereitung für das thermische Spritzen.
- Sherardisieren (thermisches Diffusionsverzinken): Der Stahl wird zusammen mit Zinkpulver in einer geschlossenen, rotierenden Trommel erhitzt, beim Sherardisieren auf etwa 380 °C, bei thermischen Diffusionsverfahren auf 320–500 °C. Zink diffundiert in die Stahloberfläche und bildet eine gleichmäßige Zink-Eisen-Schicht, typischerweise 20–120 µm dick.
- Zinkstaubfarben: kein Verzinkungsverfahren im eigentlichen Sinne, sondern Farben mit einem hohen Anteil an Zinkstaub, die kleinen freiliegenden Stahlflächen kathodischen Schutz bieten. Sie werden häufig als Grundierung und zum Ausbessern von Verzinkungen verwendet.
Beschädigten verzinkten Stahl ausbessern und vorbereiten
Verzinkungen können durch Schweißen, Schneiden, Handhabung oder lange Nutzung in aggressiven Umgebungen beschädigt werden. ASTM A780 lässt drei Verfahren zum Ausbessern und Reparieren zu: Zinkstaubfarbe, thermisches Spritzverzinken (Metallisieren) und Zinklot. Jedes erfordert eine fachgerecht vorbereitete Oberfläche. Für Zinkstaubfarbe fasst die American Galvanizers Association die Anforderung so zusammen: Reinigung nach SSPC-SP 10 (Near-White Metal) bei Tauchbeanspruchung und SSPC-SP 11 (maschinelle Reinigung bis auf blankes Metall) bei weniger aggressiven Bedingungen vor Ort, mit einer Ausbesserungsschicht, die 50 % dicker ist als die umgebende Verzinkung, aber nicht mehr als 4,0 mil (etwa 100 µm).
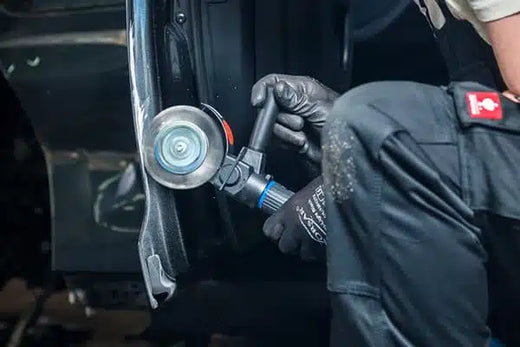
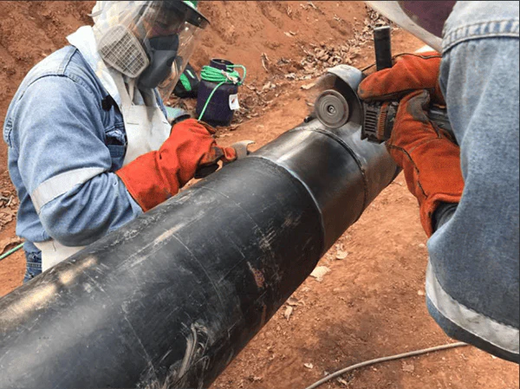
Eine kleine Ausbesserungsstelle vor Ort zu strahlen, ist oft unpraktisch. Der Bristle Blaster® von MontiPower® reinigt korrodierte oder durch Schweißen beschädigte Bereiche bis auf den blanken Stahl und erzeugt in einem Durchgang ein Rauheitsprofil, ohne loses Strahlmittel. In dokumentierten Tests auf Standardstahl erzielt er eine mit Sa 2½ / SSPC-SP 10 vergleichbare Reinheit und ein Profil von 65–85 µm Rz; die Ergebnisse variieren mit Stahlsorte, Rostgrad, Band und Technik. Da er neben Rost auch Zink abträgt, wird er lokal an der auszubessernden Stelle eingesetzt und nicht auf intakter Verzinkung. Mehr zur Vorbereitung kleiner Flächen unter Punktreparatur.
Verzinkter Stahl, der lackiert werden soll (Duplex-System), erfordert eine eigene Vorbereitung: Die Zinkoberfläche muss sauber und geeignet aufgeraut oder vorbehandelt sein, damit der Lack haftet, ohne mehr Zink als nötig abzutragen. Befolgen Sie die Anweisungen des Lackherstellers für die jeweilige Beschichtung. Weiterführende Hinweise zum Schutz von Stahl finden Sie unter Korrosionsschutz für Stahlbauwerke.
Häufig gestellte Fragen
Was ist der Unterschied zwischen verzinktem und unverzinktem Stahl?
Verzinkter Stahl trägt einen Zinküberzug, der ihn auf zweifache Weise schützt: als Barriere gegen Feuchtigkeit und Sauerstoff und kathodisch, weil Zink an beschädigten Stellen des Überzugs bevorzugt vor dem Stahl korrodiert. Unverzinkter Kohlenstoffstahl hat keinen solchen Schutz und rostet, wenn er nicht lackiert oder anderweitig beschichtet wird.
Wie heiß ist das Zinkbad beim Feuerverzinken?
Laut American Galvanizers Association wird das flüssige Zinkbad bei etwa 815–850 °F (435–455 °C) gehalten und enthält mindestens 98 % reines Zink. Während des Tauchens reagiert das Zink mit dem Eisen im Stahl und bildet metallurgisch gebundene Zink-Eisen-Legierungsschichten, die in der Regel von einer Reinzinkschicht abgeschlossen werden.
Wie wird beschädigter verzinkter Stahl ausgebessert?
ASTM A780 lässt drei Ausbesserungsverfahren zu: Zinkstaubfarbe, thermisches Spritzverzinken (Metallisieren) und Zinklot. Bei Zinkstaubfarbe wird die beschädigte Stelle bei Tauchbeanspruchung nach SSPC-SP 10 oder bei weniger aggressiven Bedingungen nach SSPC-SP 11 (maschinelle Reinigung bis auf blankes Metall) gereinigt, und die Ausbesserung wird 50 % dicker als der umgebende Überzug aufgetragen, bis maximal 4,0 mil.
Kann man verzinkten Stahl mit dem Bristle Blaster bearbeiten?
Ja, aber gezielt. Ein Bristle Blaster® trägt neben Rost auch Zink ab; er wird daher eingesetzt, um beschädigte oder korrodierte Bereiche vor einer Ausbesserung mit Zinkstaubfarbe oder Spritzverzinkung bis auf blankes Metall mit Rauheitsprofil vorzubereiten, nicht um intakte Verzinkung zu reinigen. Bei intakter Verzinkung, die lackiert werden soll, befolgen Sie die Anweisungen des Beschichtungsherstellers für eine leichte Oberflächenvorbereitung.
Quellen
- American Galvanizers Association, HDG process. galvanizeit.org
- Galvanizers Association of Australia, Types of galvanizing and other zinc coatings. gaa.com.au
- American Galvanizers Association, Touch-up methods (ASTM A780). galvanizeit.org
- American Galvanizers Association, Zinc-rich paint repair (Oberflächenvorbereitung und Schichtdicke nach ASTM A780). galvanizeit.org
- MontiPower, technische Daten zum Bristle Blaster® (Reinheit vergleichbar mit Sa 2½; 65–85 µm Rz).