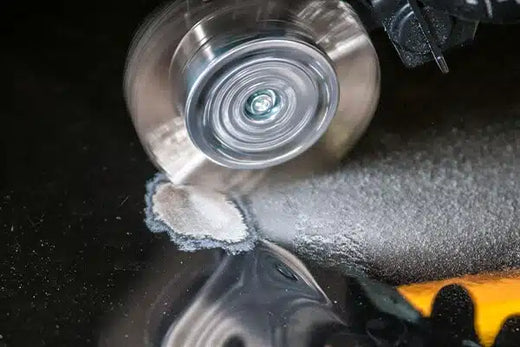
Strahlalternativen für Stahl sind Verfahren der Oberflächenvorbereitung, die Stahl vor dem Beschichten reinigen, ohne loses Strahlmittel zu beschleunigen. Sie lassen sich in fünf Gruppen einteilen: Reinigung mit Hand- und Maschinenwerkzeugen, schlagende Maschinenwerkzeuge, Hochdruckwasserstrahlen, Laserablation sowie chemische oder thermische Verfahren. Sie unterscheiden sich in zwei Punkten, die über die Leistung der Beschichtung entscheiden: ob sie fest haftende Walzhaut entfernen und ob sie ein Rauheitsprofil erzeugen. Nur schlagende Maschinenwerkzeuge wie Bristle Blasting leisten zuverlässig beides.
Dieser Leitfaden vergleicht alle praxistauglichen Alternativen zum Strahlen mit Strahlmittel für Kohlenstoffstahl. Für jedes Verfahren wird dargestellt, was es entfernt, welche Norm es erfüllen kann, ob es ein Profil erzeugt, welche Abfälle anfallen und wo es sinnvoll eingesetzt wird. Er richtet sich an Beschichtungsplaner, Instandhaltungsingenieure und Inspektoren, die ein Verfahren in eine Spezifikation aufnehmen und es begründen müssen.
Wenn Sie nur die wichtigsten Punkte brauchen, beginnen Sie mit Was Sie über Strahlalternativen für Stahl wissen sollten.
Warum Projekte nach einer Alternative zum Strahlen suchen
Strahlen mit Strahlmittel liefert ein vorhersehbares, prüfbares Ergebnis. Die Kosten entstehen im Umfeld:
- Einhausung und Abfall. Verbrauchtes Strahlmittel, vermischt mit abgetragener Beschichtung, muss eingehaust, gesammelt und entsorgt werden. Enthalten Altbeschichtungen Blei oder Chromate, kann dieser Abfallstrom als gefährlich eingestuft werden.
- Exposition der Beschäftigten. Wird quarzhaltiges Strahlmittel verwendet oder werden quarzhaltige Untergründe gestrahlt, ist die Exposition reguliert. In den USA legt die OSHA für alveolengängiges kristallines Siliziumdioxid einen zulässigen Expositionsgrenzwert von 50 µg/m³ (8-Stunden-Mittelwert) mit einem Auslöseschwellenwert von 25 µg/m³ fest. In der EU setzt die Richtlinie (EU) 2017/2398 einen verbindlichen Grenzwert von 0,1 mg/m³.
- Mobilisierung. Kompressor, Strahlkessel, Schläuche, Strahlmittelversorgung und Einhausung brauchen Zeit für Auf- und Abbau. Bei einer kleinen Reparatur können sie mehr kosten als die Vorbereitung selbst.
- Zugang und laufender Betrieb. Enge Räume, dicht belegte Rohrbrücken, Anlagen in Betrieb, genutzte Gebäude und befahrene Bahnstrecken vertragen oft keinen Strahlbetrieb in ihrer Nähe.
Mehr zu den gesundheitlichen Aspekten des Strahlens finden Sie unter die Gefahren des Sandstrahlens.
Die Normen, an denen jede Alternative gemessen wird
Das gewählte Verfahren muss den in der Beschichtungsspezifikation geforderten Grad erreichen. Diese Grade sind für Alternativen maßgeblich:
| Norm | Referenz ISO 8501-1 | Walzhaut | Profilanforderung |
|---|---|---|---|
| SSPC-SP 2 Reinigung mit Handwerkzeugen | St 2 | Nur lose; fest haftende Walzhaut darf verbleiben | Keine |
| SSPC-SP 3 Reinigung mit Maschinenwerkzeugen | St 3 | Nur lose; nicht zur Entfernung haftender Walzhaut gedacht | Keine |
| SSPC-SP 15 Maschinelle Reinigung, kommerzieller Grad | — | Entfernt; Verfärbungen auf bis zu 33 % jeder Flächeneinheit | Mindestens 25 µm (1 mil) |
| SSPC-SP 11 Maschinelle Reinigung bis zum blanken Metall | — | Entfernt, außer am Grund von Narben | Mindestens 25 µm (1 mil) |
| SSPC-SP 10 / NACE No. 2 Strahlen nahezu metallisch rein | Sa 2½ | Entfernt; Verfärbungen auf bis zu 5 % jeder Flächeneinheit | Durch die Beschichtungsspezifikation festgelegt |
| SSPC-SP 5 / NACE No. 1 Strahlen metallisch rein | Sa 3 | Entfernt; keine Verfärbungen | Durch die Beschichtungsspezifikation festgelegt |
Zwei Aussagen aus den Normen prägen alles Folgende. Erstens hält SP 3 fest, dass „haftende Walzhaut, Rost und Farbe mit diesem Verfahren nicht entfernt werden sollen“. Zweitens warnt SP 11, dass „maschinelle Drahtbürsten oder Schleifscheiben allein möglicherweise nicht das geforderte Oberflächenprofil erzeugen“. Ein Verfahren, das nur SP 3 erreicht, ist keine Alternative zum Strahlen, wenn die Spezifikation blankes Metall verlangt. Mehr dazu in unseren Leitfäden zu SSPC-SP 11 und zu den Normen der mechanischen Vorbereitung.
Alle Alternativen, Verfahren für Verfahren
Reinigung mit Handwerkzeugen
Drahtbürsten, Schaber, Pickhämmer und Schleifpapier. Handwerkzeuge entfernen losen Rost, lose Farbe und lose Walzhaut bis SSPC-SP 2 / St 2. Fest haftende Walzhaut entfernen sie nicht, und ein nennenswertes Profil erzeugen sie nicht. Setzen Sie sie für Instandhaltung bei geringer Belastung oder als ersten Arbeitsgang ein, nicht als Ersatz für das Strahlen.
Maschinelles Drahtbürsten
Topf- und Rundbürsten auf Winkelschleifern oder Bohrmaschinen. Schnell bei losem Rost und alter Farbe, doch die Borsten reiben statt zu schlagen, und SSPC-SP 11 warnt, dass Drahtbürsten allein ein vorhandenes Profil verschlechtern kann. Maschinelles Drahtbürsten auf walzhautbehaftetem Stahl poliert die Walzhaut eher, sodass die Oberfläche sauber aussehen kann, während die Walzhaut erhalten bleibt. Typische Obergrenze: SSPC-SP 3 / St 3. Vergleichen Sie die Werkzeugtypen auf unserer Seite zu rotierenden Drahtbürstenwerkzeugen.
Schleifscheiben, Fächerscheiben und Fiberscheiben
Gebundene und beschichtete Schleifmittel schneiden durch die Walzhaut und tragen dabei Stahl mit ab. Sie können blankes Metall erreichen, doch das Profil ist flach und gerichtet. In Werftversuchen maßen Dankiw und Fosdike 30–40 µm mit einem Schleifer der Körnung 36 und einer Fächerscheibe der Körnung 40. Zudem wird beim Schleifen leicht zu viel abgetragen: Es entfernt gesunden Stahl, erzeugt Vertiefungen und poliert Kanten. Setzen Sie es zum Verschleifen von Schweißnähten, für Schweißspritzer und örtliche Fehlstellen ein und profilieren Sie anschließend separat, wenn die Spezifikation es verlangt.
Nadelentroster
Ein Bündel gehärteter Nadeln, das pneumatisch gegen die Oberfläche getrieben wird. Nadelentroster werden in SSPC-SP 11 als Schlagwerkzeuge genannt und sind wirksam bei starkem Rost, Zunder an Schweißnähten und unregelmäßiger Geometrie. Sie hinterlassen eine gehämmerte, unregelmäßige Oberfläche, daher muss das Profil gemessen statt vorausgesetzt werden. Auf ebenen Flächen ist die Flächenleistung gering.
Rotierende Schlaglamellen
Flexible Lamellen mit gebundenem Hartstrahlkorn, die beim Drehen auf die Oberfläche schlagen. SSPC-SP 11 führt rotierende Lamellenwerkzeuge unter den Schlagmedien auf. Auf geeignetem Stahl können sie blankes Metall mit Profil erreichen. Die Leistung hängt von Zustand der Lamellen, Drehzahl und Anpressdruck ab, daher sollte das Profil bei jedem Auftrag überprüft werden.
Bristle Blasting
Beim Bristle Blasting wird ein rotierendes Band aus gehärteten Drahtborsten eingesetzt. Eine Beschleunigerleiste hält die Borsten zurück und gibt sie frei, sodass die Spitzen auf den Stahl schlagen, statt darüber zu reiben. Jeder Aufprall bricht Rost, Beschichtung und Walzhaut auf, schleudert sie ab und hinterlässt einen kleinen Krater – so entsteht das Rauheitsprofil. Die ab 2008 über NACE veröffentlichten Forschungsarbeiten von Prof. Robert Stango (Marquette University) beschreiben die entstehende Oberfläche als in Reinheit und Rauheit dem Strahlen mit Strahlmittel ähnlich. Siehe Grundlagen des Bristle Blasting.
Dokumentierte Ergebnisse:
- Profil: 65–85 µm Rz (2,6–3,3 mil) auf Standardstahl API 5L in dokumentierten Tests. Dankiw und Fosdike maßen auf drei Schiffbaustahlsorten 50–80 µm, durchgehend über 50 µm, mit geringerer Streuung der Abreißhaftfestigkeit als bei Schleifscheiben (etwa 2–3 MPa gegenüber etwa 5 MPa), alle Werte über dem Minimum von 5 MPa.
- Reinheit: vergleichbar mit Sa 2½ / SSPC-SP 10 in dokumentierten Tests. Jotuns Oberflächenvorbereitungs-Code für die Bristle-Blast-Reinigung (BIPoT) definiert Grade von muA (Sa 3) bis muD (Sa 1).
- Ausrüstung: pneumatische, elektrische und akkubetriebene Antriebseinheiten. Der Bristle Blaster® Ultimate Electric läuft mit 2.300 U/min (±5 %) bei 910 W; der Bristle Blaster® Pneumatic benötigt 6,2 bar (90 psi) und etwa 0,5 m³/min (17,5 cfm) Luft. Die Bänder haben 110 mm Durchmesser, sind 23 mm oder 11 mm breit und bestehen aus Federstahl (Kohlenstoffstahl) oder Edelstahl.
Die Ergebnisse auf einer Baustelle variieren mit Stahlsorte, Rostgrad, Bandauswahl und Arbeitstechnik. Die Abnahme richtet sich nach der Beschichtungsspezifikation und dem verantwortlichen Inspektor. Produktdetails: Bristle Blaster® und Bristle Blaster® Bänder.
Rotierende Scheiben für starken Abtrag, danach Profilieren
Dicke Beschichtungen, Teer, starke Rostschichten und Schichtrost setzen Borsten zu und bremsen jedes Profilierwerkzeug. Eine rotierende Scheibe für starken Abtrag wie Tercoo® trägt zuerst die Hauptmasse ab, und ein Profilierwerkzeug stellt die Oberfläche fertig. Das ist die MontiPower Zwei-Schritt-Methode, gezeigt in der Fallstudie zur Zwei-Schritt-Methode und in starken Rost ohne Sandstrahlen entfernen.
Hochdruckwasserstrahlen
Wasser mit 70 MPa (10.000 psig) oder mehr, eingestuft von WJ-1 bis WJ-4 nach den gemeinsamen Normen von SSPC und NACE. Hochdruckwasserstrahlen entfernt Beschichtungen und lösliche Salze sehr gut, und WJ-1 lässt keine verbleibende Walzhaut zu. Die Norm stellt jedoch ausdrücklich fest, dass die Wasserstrahlreinigung „nicht das primäre Rauheitsprofil erzeugt“. Es eignet sich für die Neubeschichtung von zuvor gestrahltem Stahl. Es erfordert eine große Pumpeneinheit, das Auffangen des Wassers und die Beherrschung von Flugrost. Siehe unseren Leitfaden zu den Normen für Hochdruckwasserstrahlen.
Laserablation
Gepulste Laser verdampfen Beschichtungen, Oxide und Verunreinigungen. Für das Verfahren gibt es inzwischen AMPP SP21511-1 und AMPP Guide 21611. Es erzeugt kein Sekundärmedium, doch die Ausrüstung ist teuer, und KTA-Tator weist darauf hin, dass Laserablation „intakte Walzhaut nicht wirtschaftlich entfernt“. Am besten geeignet zur Beschichtungsentfernung an empfindlichen oder hochwertigen Bauteilen.
Chemisches Abbeizen und Beizen
Abbeizmittel entfernen Beschichtungen; Beizen mit Säure löst Walzhaut. Beizen ist ein Badverfahren unter kontrollierten Bedingungen für Walzwerke und Fertigungsbetriebe, kein Verfahren für die Baustelle. Es entsteht verbrauchte Säure (in den USA ist verbrauchte Beizlauge aus der Stahlveredelung ein gelisteter gefährlicher Abfall, K062), es bleibt kein Rauheitsprofil zurück, und bei hochfesten Stählen besteht das Risiko der Wasserstoffversprödung.
Flammstrahlen
Ein Brenner erhitzt die Oberfläche, sodass der Zunder durch unterschiedliche Wärmeausdehnung abplatzt; anschließend wird mit der Drahtbürste nachgearbeitet. Es handelt sich um Heißarbeiten, dünne Querschnitte können sich verziehen, und ein Profil entsteht nicht. Das Verfahren wurde weitgehend durch mechanische Verfahren abgelöst.
Vergleichsmatrix
| Verfahren | Entfernt haftende Walzhaut | Erzeugt Rauheitsprofil | Typische Obergrenze | Sekundärabfall |
|---|---|---|---|---|
| Handwerkzeuge | Nein | Nein | SP 2 / St 2 | Abgetragenes Material |
| Maschinelle Drahtbürste | Nein (poliert eher) | Nein; kann vorhandenes Profil verschlechtern | SP 3 / St 3 | Abgetragenes Material, verschlissene Bürsten |
| Schleif-/Fächerscheibe | Ja, mit Metallverlust | Flach, gerichtet (30–40 µm gemessen) | Blankes Metall; Profil oft unter Spezifikation | Abgetragenes Material, Schleifstaub, Scheiben |
| Nadelentroster | Ja, an Schweißnähten und Kanten | Unregelmäßig; prüfen | SP 11 möglich | Abgetragenes Material |
| Rotierende Schlaglamellen | Ja | Ja; prüfen | SP 11 | Abgetragenes Material, verschlissene Lamellen |
| Bristle Blasting | Ja | Ja (65–85 µm Rz dokumentiert auf API 5L) | SP 11; vergleichbar mit Sa 2½ / SP 10 in dokumentierten Tests | Abgetragenes Material, verschlissene Bänder |
| Hochdruckwasserstrahlen | Ja bei WJ-1 | Kein primäres Profil | WJ-1 bis WJ-4 | Kontaminiertes Wasser |
| Laserablation | Nicht wirtschaftlich | Begrenzt | Gemäß AMPP SP21511-1 | Rauch, abgesaugte Partikel |
| Beizen | Ja (nur im Bad) | Nein | Werkstattverfahren | Verbrauchte Säure |
| Flammstrahlen | Teilweise | Nein | Unterhalb blankem Metall | Abgetragenes Material, Verbrennungsprodukte |
Auswahl nach Situation
- Punktreparaturen und beschädigte Bereiche: Bristle Blasting oder rotierende Schlaglamellen bis SP 11, mit auslaufendem Übergang in die intakte Beschichtung. Siehe Walzhaut von kleinen Stahlflächen entfernen und Punktreparatur.
- Schweißnähte und Wärmeeinflusszonen: Nadelentroster oder Schleifer für Spritzer und Schlacke, danach Bristle Blasting für das Profil. Siehe Schweißnähte & WEZ.
- Feldschweißnähte an Pipelines: Bristle Blasting dort, wo Strahlbetrieb auf der Trasse nicht praktikabel ist. Siehe Vorbereitung von Feldschweißnähten.
-
Anlagen in Betrieb und explosionsgefährdete Bereiche: ein Verfahren und eine Konfiguration, die Zoneneinteilung, Gefährdungsbeurteilung und Erlaubnisscheinsystem des Betreibers akzeptieren. Eine ATEX-Kennzeichnung (
II 2G c IIA T4 X) gilt nur für bestimmte Bristle Blaster® Bänder auf der ursprünglichen Antriebseinheit Bristle Blaster® Pneumatic, für Gasatmosphären. Sie ersetzt nicht den Erlaubnisschein vor Ort. - Starke Korrosion oder dicke Beschichtungen: zuerst Tercoo®, danach ein Profilierwerkzeug.
- Neubeschichtung von zuvor gestrahltem Stahl: Hochdruckwasserstrahlen, vor allem wenn lösliche Salze das Problem sind.
- Großflächiger Stahl im Neubau: Strahlen mit Strahlmittel bleibt die produktivste Option.
Das Ergebnis prüfen
Ein alternatives Verfahren muss dieselbe Prüfung bestehen wie eine gestrahlte Oberfläche:
- Reinheit anhand der Referenzfotos nach ISO 8501-1 oder der schriftlichen SSPC-Definition in der Spezifikation.
- Profil mit Replica-Tape oder Tiefenmessgerät nach ASTM D4417. Siehe unseren Praxisleitfaden zur Messung des Rauheitsprofils und das Sortiment von M-TESTCO.
- Lösliche Salze, sofern gefordert, mit Bresle-Patch und Leitfähigkeitsmessung nach ISO 8502-6 und ISO 8502-9. Siehe Kontamination durch lösliche Salze.
Eine Alternative in eine Spezifikation aufnehmen
Benennen Sie das Ergebnis, nicht nur das Werkzeug. Eine belastbare Klausel nennt die geforderte Reinheit (zum Beispiel SSPC-SP 11 oder ein mit Sa 2½ vergleichbares Ergebnis), das minimale und maximale Profil laut technischem Datenblatt der Beschichtung, das Messverfahren und die abnehmende Stelle. Unser Leitfaden So schreiben Sie eine Spezifikation für die Oberflächenvorbereitung erläutert den Aufbau.
Sie spezifizieren strahlmittelfreie Vorbereitung für ein laufendes Projekt?
Nennen Sie uns Beschichtungssystem, Zustand des Stahls und Zugangsbeschränkungen. Wir empfehlen Ihnen ein Verfahren und die passende Prüfung dazu.
Häufig gestellte Fragen
Welche Strahlalternative erzeugt ein Rauheitsprofil?
Schlagende Maschinenwerkzeuge: Bristle Blasting, rotierende Schlaglamellen und, weniger berechenbar, Nadelentroster. SSPC-SP 11 und SP 15 verlangen beide mindestens 25 µm (1 mil). Hochdruckwasserstrahlen und Drahtbürsten erzeugen kein primäres Profil.
Kann ich das Strahlen an einem ganzen Bauwerk durch Maschinenwerkzeuge ersetzen?
Technisch bei vielen Beschichtungssystemen ja, sofern die Spezifikation SP 11 oder ein dokumentiertes Äquivalent zulässt. Wirtschaftlich ist Strahlen auf großen, offenen Flächen meist schneller. Maschinenwerkzeuge lohnen sich dort, wo Mobilisierung, Einhausung und Zugang die Kosten bestimmen.
Wird Bristle Blasting von Beschichtungsherstellern akzeptiert?
Jotun hat einen Oberflächenvorbereitungs-Code für die Bristle-Blast-Reinigung veröffentlicht, dessen Grade den Reinheitsgraden nach ISO 8501-1 zugeordnet sind. Klären Sie die Freigabe für das jeweilige Beschichtungssystem immer mit dem Hersteller und dem Projektinspektor.
Was ist der Unterschied zwischen SSPC-SP 11 und SSPC-SP 15?
Beide verlangen blankes Metall durch Maschinenwerkzeuge und ein Mindestprofil von 25 µm. SP 11 lässt keine Verfärbungen zu; SP 15 erlaubt Verfärbungen auf bis zu 33 % jeder Flächeneinheit.
Quellen
- SSPC-SP 11, Power Tool Cleaning to Bare Metal. Kopie der Norm
- SSPC-SP 3, Power Tool Cleaning. Kopie der Norm
- KTA-Tator, Industry Standards for Surface Preparation. kta.com
- SSPC-SP WJ-1/NACE WJ-1, Clean to Bare Substrate. Kopie der Norm
- KTA-Tator, Surface Preparation of Steel by Laser Ablation. kta.com
- OSHA 29 CFR 1926.1153, Respirable crystalline silica. osha.gov
- Richtlinie (EU) 2017/2398 über Karzinogene und Mutagene bei der Arbeit (alveolengängiges kristallines Siliziumdioxid). stopcarcinogensatwork.eu
- US EPA Abfallschlüssel für gefährliche Abfälle K062, verbrauchte Beizlauge aus der Stahlveredelung. Schlüsselliste
- R. Dankiw, D. Fosdike, Defining Mechanical Surface Preparation Standards with Power Tools, Corrosion & Prevention 2018, Paper 74. PDF
- Jotun, Surface Preparation Code and Standard for Bristle Blast Cleaning and Profiling Process. PDF
- R. J. Stango et al., Fundamentals of Bristle Blasting Process for Removing Corrosive Layer, NACE CORROSION 2009. AMPP-Abstract
- Technische Datenblätter von MontiPower: Bristle Blaster® Pneumatic (2020-09-02), Bristle Blaster® Ultimate Electric Single (2023-08-15), Bristle Blaster® Belts Steel (2020-09-09); Handbuch 52609.