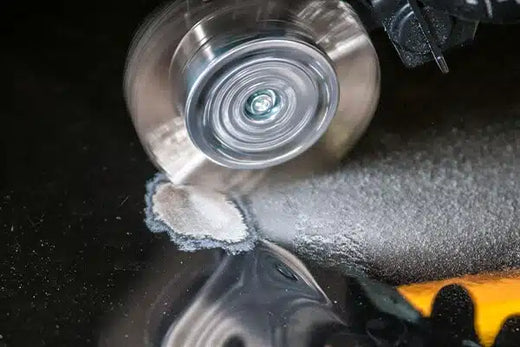
Kurzantwort: Die wichtigsten Alternativen zum Strahlen mit Strahlmittel für Stahl sind die manuelle und maschinelle Reinigung, schlagende Maschinenwerkzeuge (Nadelentroster, rotierende Schlaglamellen und Bristle Blasting), Wasserstrahlen, Laserablation und chemische Verfahren. Sie sind nicht austauschbar. Nur einige davon entfernen fest haftende Walzhaut und erzeugen ein Rauheitsprofil – genau das, was die meisten Spezifikationen für Korrosionsschutzbeschichtungen verlangen. Die Wahl sollte sich nach der geforderten Norm richten, nicht nach dem Werkzeug.
Strahlen mit Strahlmittel ist nach wie vor das Referenzverfahren zur Vorbereitung von Stahl vor dem Beschichten. Es erfordert jedoch Einhausung, Kompressor und Strahlkessel, Strahlmittelversorgung und einen Entsorgungsweg, und bei vielen Aufträgen ist genau das der teure Teil. Bei Punktreparaturen, Schweißnahtbereichen, Anlagen im laufenden Betrieb, engen Räumen und belegten Standorten suchen Planer nach etwas anderem.
Dieser Artikel behandelt sieben Punkte, die Sie vor der Wahl kennen sollten. Den vollständigen Vergleich Verfahren für Verfahren finden Sie im vollständigen Leitfaden zu Alternativen zum Strahlen von Stahl.
1. Die Beschichtungsspezifikation entscheidet, nicht das Werkzeug
Jede Alternative muss am Vorbereitungsgrad gemessen werden, der in der Beschichtungsspezifikation festgelegt ist. Die gängigen Grade lassen sich in drei Gruppen einteilen:
- Nur loses Material – SSPC-SP 2 (Handwerkzeug) und SSPC-SP 3 (Maschinenwerkzeug) / ISO 8501-1 St 2 und St 3. Fest haftende Walzhaut, Rost und Farbe dürfen verbleiben. SP 3 stellt klar, dass das Verfahren nicht zur Entfernung fest haftender Walzhaut gedacht ist.
- Blankes Metall mit Maschinenwerkzeug – SSPC-SP 15 (Commercial Grade) und SSPC-SP 11 (Bare Metal). Beide verlangen die Entfernung der Walzhaut und ein Oberflächenprofil von mindestens 25 µm (1 mil). SP 15 lässt Verfärbungen auf bis zu 33 % jeder Flächeneinheit zu; SP 11 keine.
- Strahlgrade – SSPC-SP 6 / Sa 2, SSPC-SP 10 / Sa 2½ und SSPC-SP 5 / Sa 3. Diese sind für das Strahlen mit Strahlmittel geschrieben.
Verlangt das Datenblatt der Beschichtung St 3, eignet sich fast jedes Maschinenwerkzeug. Verlangt es SP 11 oder ein SP-10-gleichwertiges Ergebnis, eignen sich die meisten nicht. Die vollständige Stufenleiter finden Sie in unserem vollständigen Leitfaden zu den Normen der Oberflächenvorbereitung.
2. Die meisten Maschinenwerkzeuge reinigen, profilieren aber nicht
Sichtbare Verunreinigungen zu entfernen und ein Rauheitsprofil zu erzeugen, sind zwei verschiedene Aufgaben. SSPC-SP 11 sagt es direkt: „Maschinelle Drahtbürsten oder Schleifscheiben erzeugen allein eingesetzt möglicherweise nicht das geforderte Oberflächenprofil und können ein vorhandenes Profil in unzulässigem Maß abtragen oder verschlechtern.“ Dieselbe Norm warnt, dass rotierende Maschinenwerkzeuge ein vorhandenes Profil polieren können.
Unabhängige Werfttests zeigen die Lücke. Dankiw und Fosdike (ASC Shipbuilding, Corrosion & Prevention 2018) maßen 30–40 µm mit einem Schleifer der Körnung 36 und einer Fächerscheibe der Körnung 40, gegenüber 50–80 µm, durchgehend über 50 µm, mit einem Bristle-Blasting-Werkzeug auf denselben Stählen.
3. Schlagende Verfahren erreichen die Grade für blankes Metall
SSPC-SP 11 unterscheidet zwei Familien von Werkzeugmedien für Maschinenwerkzeuge: Schleifmedien mit gebundenem Schleifkorn und Schlagmedien, die wiederholt auf die Oberfläche treffen. Als Schlagwerkzeuge nennt sie „rotierende Lamellen, Fräserbündel, Nadelpistolen, Drahtborsten-Schlagwerkzeuge und Hammer-Flegel-Baugruppen“.
Der Schlag ist bei Walzhaut entscheidend, weil Walzhaut ein sprödes Oxid auf einem duktilen Stahl ist. Ein scharfer Schlag bricht die Walzhaut auf, schleudert sie ab und hinterlässt einen Krater im Stahl. Reiben neigt dazu, sie zu polieren. Das ist das Prinzip des Bristle Blasting, bei dem gehärtete Drahtspitzen von einer Beschleunigerleiste zurückgehalten und dann freigegeben werden, um auf die Oberfläche zu schlagen. Wie sich rotierende Werkzeuge unterscheiden, erfahren Sie unter Rotierende Werkzeuge für die strahlfreie Stahlvorbereitung.
4. Wasserstrahlen und Laser haben eine Lücke bei Walzhaut und Profil
Beide sind echte Alternativen, ersetzen das Strahlen auf neuem Stahl mit Walzhaut aber nicht:
- Wasserstrahlen (70 MPa / 10.000 psig und mehr, gemäß SSPC-SP WJ-1/NACE WJ-1) entfernt Beschichtungen, Rost und lösliche Salze gut. Die Norm stellt fest, dass das Wasserstrahlen „kein primäres Rauheitsprofil erzeugt“. Es ist ein Verfahren für die Neubeschichtung von Stahl, der bereits ein Profil besitzt. Mehr dazu in unserem Leitfaden zu den Wasserstrahlnormen.
- Gepulste Laserablation hat inzwischen eigene AMPP-Dokumente (SP21511-1 und Guide 21611). KTA-Tator weist darauf hin, dass sie „intakte Walzhaut nicht produktiv entfernt“.
5. „Vergleichbar mit“ ist die ehrliche Formulierung
Strahlgrade wie Sa 2½ und SSPC-SP 10 sind für das Strahlen definiert. Ein mit einem Maschinenwerkzeug erzieltes Ergebnis wird daher als vergleichbar mit einem Strahlgrad beschrieben und vom zuständigen Inspektor anhand der Projektspezifikation abgenommen.
Für Bristle Blasting ist dieser Vergleich gut dokumentiert. Jotun hat einen Code für die Oberflächenvorbereitung durch Bristle-Blast-Reinigen veröffentlicht (BIPoT, Bristle Impact Power Tool cleaning) mit den Graden muA bis muD, die Sa 3, Sa 2½, Sa 2 und Sa 1 zugeordnet sind, und einem typischen Profil von 50–85 µm. Auf Standardstahl nach API 5L erzeugt der Bristle Blaster® in dokumentierten Tests 65–85 µm Rz (2,6–3,3 mil). Die Ergebnisse auf einer konkreten Baustelle variieren mit Stahlsorte, Rostgrad, Band und Technik.
6. Strahlmittelfrei heißt nicht staubfrei, und ein Werkzeug ersetzt keine Genehmigung
Wer das Strahlmittel aus dem Prozess nimmt, beseitigt den Strahlmittelabfall und die dafür nötige Einhausung. Das Material, das vom Stahl abgetragen wird, bleibt jedoch. Die Bedienungsanleitungen von MontiPower weisen darauf hin, dass „die beim Arbeiten abgetragenen Partikel gesundheitsschädlich sind“, und schreiben eine Staubmaske vor. Absaugung ist verfügbar, zum Beispiel ein Staubabsaugaufsatz für den Bristle Blaster® Pneumatic, sie verringert die Exposition jedoch, ohne sie zu beseitigen.
Dasselbe gilt für Zündquellen. Mechanische Vorbereitung auf Stahl kann Funken erzeugen. Eine ATEX-Kennzeichnung (II 2G c IIA T4 X) gilt ausschließlich für bestimmte Bristle Blaster® Bänder in Kombination mit der originalen Antriebseinheit des Bristle Blaster® Pneumatic. Ob in einem Ex-Bereich gearbeitet werden darf, entscheiden die Zoneneinteilung, die Gefährdungsbeurteilung und das Genehmigungssystem des Anlagenbetreibers. Siehe Sicherheit bei der Oberflächenvorbereitung.
7. Bei großen, offenen Neubauflächen liegt Strahlen weiterhin vorn
Handgeführte Alternativen sind pro Quadratmeter langsamer als eine Strahldüse. Auf großen zusammenhängenden Flächen in einer Strahlhalle oder auf dem Werftgelände ist Strahlen in der Regel die richtige Wahl. Die Alternativen sind im Vorteil, wo Mobilisierung, Einhausung und Reinigung die Kosten dominieren: bei Punktreparaturen, Schweißnähten, Feldnähten, Anlagen im laufenden Betrieb und Bereichen, die beim Strahlen nicht erreichbar sind.
Wales & West Utilities hat dies bei einer kleinflächigen Korrosionsreparatur gemessen: insgesamt 45 Personenminuten mit Bristle Blasting gegenüber 260 Personenminuten beim Strahlen mit Strahlmittel, vor allem wegen Auf- und Abbau sowie Reinigung (zum Feldversuch).
Kurzer Auswahlleitfaden
| Gefordertes Ergebnis | Geeignete Verfahren |
|---|---|
| St 2 / St 3, SSPC-SP 2 / SP 3 (nur loses Material) | Handwerkzeuge, Drahtbürsten, Schleifer, Fächerscheiben, Nadelentroster |
| SSPC-SP 15 oder SP 11 (blankes Metall, Profil ≥ 25 µm) | Schlagende Maschinenwerkzeuge: Bristle Blasting, rotierende Schlaglamellen, Nadelpistolen (Profil muss nachgewiesen werden) |
| Ergebnis vergleichbar mit Sa 2½ / SSPC-SP 10 mit Rauheitsprofil, ohne Strahlmittel | Bristle Blasting, auf Basis dokumentierter Ergebnisse und Abnahme durch den Inspektor |
| Neubeschichtung von zuvor gestrahltem, profiliertem Stahl | Wasserstrahlen (WJ-1 bis WJ-4), Bristle Blasting |
| Großflächiger Neubau mit Walzhaut | Strahlen mit Strahlmittel |
Nicht sicher, welches Verfahren Ihre Spezifikation zulässt?
Senden Sie uns das Datenblatt der Beschichtung und den Zustand des Untergrunds. Wir sagen Ihnen, welcher Vorbereitungsgrad ohne Strahlen realistisch ist.
Häufig gestellte Fragen
Was ist die beste Alternative zum Sandstrahlen von Stahl?
Das hängt vom geforderten Grad ab. Für Grade mit blankem Metall und Rauheitsprofil (SSPC-SP 11 oder ein mit Sa 2½ / SP 10 vergleichbares Ergebnis) sind schlagende Werkzeuge wie Bristle Blasting die naheliegendste Alternative. Für die Entfernung von losem Rost und loser Farbe genügen konventionelle Maschinenwerkzeuge.
Kann ein Maschinenwerkzeug SSPC-SP 10 erreichen?
SSPC-SP 10 ist eine Strahlnorm, daher wird ein mit einem Maschinenwerkzeug erzieltes Ergebnis als vergleichbar mit SP 10 bewertet und nicht als SP 10 selbst. Für Bristle Blasting sind Ergebnisse dokumentiert, die mit Sa 2½ / SP 10 vergleichbar sind, bei einem Profil von 65–85 µm Rz auf Stahl nach API 5L. Die Abnahme richtet sich nach Beschichtungsspezifikation und Inspektor.
Entfernt Wasserstrahlen Walzhaut?
SSPC-SP WJ-1 lässt keine verbleibende Walzhaut zu, doch Wasserstrahlen erzeugt kein primäres Rauheitsprofil. Auf neuem Stahl mit Walzhaut wird es daher in der Regel mit einem profilierenden Verfahren kombiniert oder durch ein solches ersetzt.
Ist strahlmittelfreie Oberflächenvorbereitung staubfrei?
Nein. Strahlmittelfreie Verfahren beseitigen den Strahlmittelabfall, doch Rost, Walzhaut und Beschichtung, die Sie entfernen, werden dennoch zu luftgetragenen Partikeln. Setzen Sie, wo verfügbar, eine Absaugung ein und wählen Sie den Atemschutz gemäß der Gefährdungsbeurteilung vor Ort.
Quellen
- SSPC-SP 11, Power Tool Cleaning to Bare Metal, Abschnitte 1, 4 und 8. Kopie der Norm
- SSPC-SP 3, Power Tool Cleaning. Kopie der Norm
- KTA-Tator, Industry Standards for Surface Preparation (Definitionen von SP 15 und SP 11). kta.com
- SSPC-SP WJ-1/NACE WJ-1, Clean to Bare Substrate. Kopie der Norm
- KTA-Tator, Surface Preparation of Steel by Laser Ablation. kta.com
- R. Dankiw, D. Fosdike, Defining Mechanical Surface Preparation Standards with Power Tools, Corrosion & Prevention 2018, Paper 74. PDF
- Jotun, Surface Preparation Code and Standard for Bristle Blast Cleaning and Profiling Process. PDF
- MontiPower, technisches Datenblatt Bristle Blaster® Belts Steel (09.09.2020) und Bedienungsanleitungen 52552, 52555, 52615.