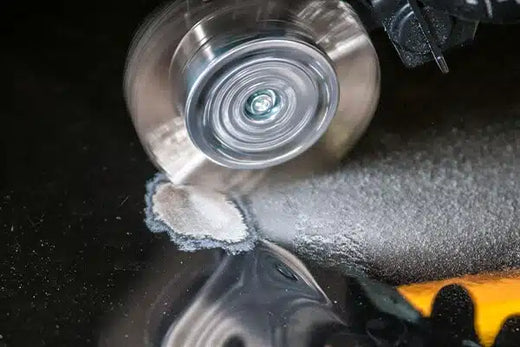
Rotierende Werkzeuge für die strahlfreie Stahlvorbereitung lassen sich in drei Gruppen einteilen. Reibende Werkzeuge (Drahtbürsten, Topfbürsten, Vliesscheiben) entfernen losen Rost und lose Farbe bis SSPC-SP 3 / St 3. Schneidende Werkzeuge (Schleif-, Fächer- und Fiberscheiben) erreichen blankes Metall, hinterlassen aber ein flaches Profil. Schlagende Werkzeuge (Bristle Blasting und rotierende Schlaglamellen) entfernen haftende Walzhaut und erzeugen ein Rauheitsprofil, sodass sie SSPC-SP 11 erfüllen und mit dem Strahlen vergleichbare Ergebnisse liefern können. Wählen Sie die Gruppe nach dem Grad, den die Beschichtung verlangt.
Die meisten Instandhaltungsteams besitzen bereits rotierende Werkzeuge: einen Winkelschleifer, eine Draht-Topfbürste, eine Schachtel Fächerscheiben. Die Frage ist, welche davon das Strahlen mit Strahlmittel ersetzen können, wenn die Beschichtungsspezifikation eine Oberfläche in Strahlqualität verlangt, und welche den Stahl nur bereit aussehen lassen.
Dieser Leitfaden ordnet rotierende Werkzeuge für die Oberflächenvorbereitung danach ein, wie sie auf Stahl wirken, was sie im Hinblick auf die Normen erreichen können und wo jedes von ihnen passt. Warum der Schlag entscheidend ist, lesen Sie auch unter wie rotierende Werkzeuge zur Rostentfernung das Sandstrahlen ersetzen.
Was die Norm über rotierende Werkzeuge sagt
SSPC-SP 11 (maschinelle Reinigung bis zum blanken Metall, Mindestprofil 25 µm / 1 mil) teilt die Medien für Maschinenwerkzeuge in zwei Familien ein:
- Reinigungs- und Schleifmedien mit gebundenen Schleifkörnern: „Schleifgewebe, Scheiben, Räder oder Lamellen“.
- Schlagmedien, die wiederholt auf die Oberfläche treffen: „rotierende Lamellen, Fräserbündel, Nadelentroster, Drahtborsten-Schlagwerkzeuge und Schlegelwerkzeuge“.
Sie enthält außerdem zwei Warnungen, die für jedes rotierende Werkzeug gelten: „Rotierende Maschinenwerkzeuge können ein zuvor in den Stahl eingebrachtes oder ein vorhandenes Profil polieren und dieses Profil dadurch verringern“ und „maschinelle Drahtbürsten oder Schleifscheiben allein erzeugen möglicherweise nicht das geforderte Oberflächenprofil“.
Rotierende Werkzeuge, Gruppe für Gruppe
Reibende Werkzeuge: Drahtbürsten, Topfbürsten und Vliesscheiben
Gezopfte und gewellte Drahtbürsten führen ihre Drähte über die Oberfläche. Sie arbeiten schnell bei losem Rost, abblätternder Farbe und loser Walzhaut und eignen sich gut für die Reinigung zwischen den Schichten. Fest haftende Walzhaut entfernen sie nicht, und sie polieren den Stahl, statt ihn zu profilieren. Vliesscheiben verhalten sich ähnlich: nützlich zum Reinigen und für das Finish, nicht zum Erzeugen eines Profils. Rechnen Sie mit SSPC-SP 2 oder SP 3 / St 2 oder St 3. Vergleichen Sie die Optionen auf den Seiten zu rotierenden Drahtbürstenwerkzeugen und Werkzeugen zur Oberflächenkonditionierung.
Schneidende Werkzeuge: Schleif-, Fächer- und Fiberscheiben
Gebundene und beschichtete Schleifmittel schneiden durch Rost, Beschichtung und Walzhaut, indem sie die Stahloberfläche abtragen. Sie können blankes Metall erreichen, doch das Kratzbild ist flach und verläuft in eine Richtung. In Versuchen bei ASC Shipbuilding (Dankiw und Fosdike, Corrosion & Prevention 2018) ergaben ein Schleifer der Körnung 36 und eine Fächerscheibe der Körnung 40 jeweils 30–40 µm. Sie sind die richtigen Werkzeuge zum Verschleifen von Schweißnähten, für Spritzer, scharfe Kanten und örtliche Fehlstellen, und die falschen zum Profilieren großer Flächen: Sie tragen gesunden Stahl ab und hinterlassen Vertiefungen.
Schlagende Werkzeuge: rotierende Schlaglamellen
Flexible Lamellen mit gebundenem Hartstrahlkorn schlagen beim Drehen auf die Oberfläche. Sie sind in SSPC-SP 11 als Schlagmedien aufgeführt und können auf geeignetem Stahl blankes Metall mit Profil erzeugen. Die Leistung hängt von Lamellenverschleiß, Drehzahl und Anpressdruck ab, messen Sie das Profil daher bei jedem Auftrag.
Schlagende Werkzeuge: Bristle Blasting
Ein Band aus gehärteten Drahtborsten rotiert an einer Beschleunigerleiste vorbei, die die Borsten zurückhält und dann freigibt. Die Spitzen schlagen auf den Stahl, statt darüber zu streichen, brechen Rost, Beschichtung und Walzhaut auf und hinterlassen sich überlappende Krater. Diesen Mechanismus hat Prof. Robert Stango an der Marquette University untersucht und ab 2008 über NACE veröffentlicht. Siehe Grundlagen des Bristle Blasting.
- Dokumentierte Ergebnisse: 65–85 µm Rz (2,6–3,3 mil) auf Standardstahl API 5L und eine mit Sa 2½ / SSPC-SP 10 vergleichbare Reinheit in dokumentierten Tests. Dankiw und Fosdike maßen 50–80 µm, durchgehend über 50 µm. Jotuns Code für die Bristle-Blast-Reinigung (BIPoT) definiert die Grade muA bis muD im Verhältnis zu Sa 3 bis Sa 1. Die Ergebnisse variieren mit Stahlsorte, Rostgrad, Band und Arbeitstechnik.
- Antriebseinheiten: Bristle Blaster® Pneumatic (6,2 bar / 90 psi, etwa 0,5 m³/min / 17,5 cfm), Ultimate Electric (910 W, 2.300 U/min ±5 %) und Ultimate Cordless (CAS 18 V, 700 W, 2.300 U/min ±5 %). Bei der Ultimate-Plattform ist die Drehzahl voreingestellt und wird unter Last gehalten.
- Bänder: 110 mm Durchmesser, 23 mm oder 11 mm breit, Federstahl aus Kohlenstoffstahl (roter Innenring) oder Edelstahl (weißer Innenring), Betriebsdrehzahl 2.300 U/min ±5 %, Höchstdrehzahl 4.000 U/min nach EN 1083-2. Stimmen Sie die Beschleunigerleiste sowohl auf die Bandbreite als auch auf das Drahtmaterial ab. Siehe Bristle Blaster® Bänder und die Bandauswahl.
Scheiben für starken Abtrag
Dicke Beschichtungen, Teer und Schichtrost setzen Borsten und Lamellen zu. Eine rotierende Scheibe für starken Abtrag wie Tercoo® trägt die Hauptmasse ab, und ein schlagendes Werkzeug profiliert anschließend den Stahl. Das ist die MontiPower Zwei-Schritt-Methode; siehe die Fallstudie zur Zwei-Schritt-Methode.
Reinigungsbänder und Bohrmaschinenaufsätze: MBX® und Decapower®
MBX® Bänder (100 mm, in den Körnungen grob, mittel und fein, aus Kohlenstoffstahl oder Edelstahl) sind für Reinigung, Beschichtungs- und Rostentfernung ausgelegt, vor allem an dünnerem Material, Karosserien und Detailbereichen, und nicht zur Erzeugung eines industriellen Rauheitsprofils. Die Drehzahlregelung hängt vom Modell ab: Pneumatische Geräte sind über den Abzug variabel, und der Ultimate Electric Variomatic hat sechs Stufen, während Ultimate Electric und Cordless mit festen 2.300 U/min laufen. Der Decapower® Bristle Head nimmt ein MBX-Band auf einer Bohrmaschine oder einem Schlagschrauber auf (empfohlen 2.500–3.500 U/min, niemals über 3.500 U/min) und hinterlässt eine saubere, aufgeraute Oberfläche. Wie sich MBX und Bristle Blaster® unterscheiden, lesen Sie unter MBX vs. Bristle Blaster.
Vergleichstabelle
| Werkzeug | Wirkung auf Stahl | Haftende Walzhaut | Profil | Typische Obergrenze |
|---|---|---|---|---|
| Drahtbürste / Topfbürste | Reibend | Bleibt, oft poliert | Keins; kann vorhandenes Profil verschlechtern | SP 3 / St 3 |
| Vliesscheibe | Reibend / leicht schleifend | Bleibt | Keins | Nur Reinigung |
| Schleif-/Fächer-/Fiberscheibe | Schneidend | Mit Stahl entfernt | Flach, gerichtet (30–40 µm gemessen) | Blankes Metall, oft unter der Profilvorgabe |
| Rotierende Schlaglamelle | Schlagend | Entfernt | Ja; bei jedem Auftrag prüfen | SP 11 |
| Bristle Blasting | Schlagend | Entfernt | Ja (65–85 µm Rz dokumentiert auf API 5L) | SP 11; vergleichbar mit Sa 2½ / SP 10 in dokumentierten Tests |
| Scheibe für starken Abtrag (Tercoo®) | Hauptabtrag | Vorstufe | Anschließend schlagendes Werkzeug | Vorbehandlung |
| MBX® / Decapower® | Borstenreinigung | Leichter Zunder und Beschichtungen | Reinigen und Aufrauen | Reinigung, Karosserie, Details |
Das richtige rotierende Werkzeug wählen
- Beschichtung verlangt SP 11 oder eine strahlvergleichbare Oberfläche: Bristle Blasting oder rotierende Schlaglamellen. Profil prüfen.
- Nur loser Rost und lose Farbe, St 3 akzeptiert: Drahtbürsten reichen aus.
- Schweißnähte, Spritzer, scharfe Kanten: zuerst schleifen oder nadelentrosten, dann mit einem schlagenden Werkzeug profilieren. Siehe Schweißnähte & WEZ.
- Walzhaut bei Reparaturen und an neuem Stahl: schlagende Werkzeuge; siehe Walzhaut von kleinen Stahlflächen entfernen.
- Dicke Beschichtungen und starker Rost: Tercoo®, dann ein schlagendes Werkzeug.
- Edelstahl: ausschließlich Edelstahlbänder und -beschleunigerleisten, getrennt von Werkzeugen für Kohlenstoffstahl gehalten. Siehe Edelstahl.
Arbeitstechnik, die das Ergebnis sichert
- Schalten Sie das Werkzeug vor dem Kontakt ein und führen Sie es mit beiden Händen.
- Arbeiten Sie mit leichtem Anpressdruck. Laut den Bedienungsanleitungen von MontiPower begrenzt zu hoher Druck die Leistung und beschädigt Bänder und Antriebsteile.
- Bearbeiten Sie Kanten nur in Längsrichtung und bleiben Sie in Bewegung, um örtliche Erwärmung und Überarbeitung zu vermeiden.
- Betreiben Sie Bänder und Bürsten nur auf den in ihren Anleitungen angegebenen Antriebseinheiten und niemals über der darauf angegebenen Höchstdrehzahl.
- Stoppen Sie sofort bei plötzlicher Vibration oder ungewöhnlichen Geräuschen und prüfen Sie das Band.
- Tragen Sie Augen-, Hand-, Gehör- und Atemschutz; abgetragenes Material ist beim Einatmen gesundheitsschädlich, und bei der Bearbeitung von Stahl können Funken entstehen. Siehe Sicherheit bei der Oberflächenvorbereitung.
Alle Verfahren ohne Strahlen, einschließlich Hochdruckwasserstrahlen und Laser, finden Sie im kompletten Leitfaden zu Strahlalternativen für Stahl.
Sie wählen zwischen rotierenden Werkzeugen für einen Beschichtungsauftrag?
Senden Sie uns die Spezifikation und den Zustand des Stahls. Wir stimmen Werkzeug, Band und Prüfverfahren darauf ab.
Häufig gestellte Fragen
Kann ein rotierendes Werkzeug das Sandstrahlen ersetzen?
Ein schlagendes rotierendes Werkzeug kann das, wenn die Spezifikation einen Grad für Maschinenwerkzeuge wie SSPC-SP 11 zulässt oder ein mit einem Strahlgrad vergleichbares Ergebnis akzeptiert. Drahtbürsten und Schleifscheiben allein können es in der Regel nicht, weil sie fest haftende Walzhaut oder zu wenig Profil hinterlassen.
Welches rotierende Werkzeug erzeugt ein Rauheitsprofil?
Schlagende Werkzeuge: Bristle Blasting und rotierende Schlaglamellen. Für Bristle Blasting sind Ergebnisse von 65–85 µm Rz auf Stahl API 5L dokumentiert.
Warum erfüllt eine Drahtbürste SSPC-SP 11 nicht?
Drahtbürsten reiben, statt zu schlagen. SSPC-SP 11 weist darauf hin, dass maschinelle Drahtbürsten allein möglicherweise nicht das geforderte Profil erzeugen und ein vorhandenes Profil verschlechtern können.
Mit welcher Drehzahl sollte ein Bristle-Blasting-Werkzeug laufen?
Mit der von der Antriebseinheit vorgegebenen Drehzahl. Bristle Blaster® Bänder haben eine Betriebsdrehzahl von 2.300 U/min ±5 % und eine Höchstdrehzahl von 4.000 U/min nach EN 1083-2. Ultimate Electric und Cordless sind auf 2.300 U/min voreingestellt.
Quellen
- SSPC-SP 11, Power Tool Cleaning to Bare Metal. Kopie der Norm
- KTA-Tator, Industry Standards for Surface Preparation. kta.com
- R. Dankiw, D. Fosdike, Defining Mechanical Surface Preparation Standards with Power Tools, Corrosion & Prevention 2018, Paper 74. PDF
- Jotun, Surface Preparation Code and Standard for Bristle Blast Cleaning and Profiling Process. PDF
- R. J. Stango et al., Fundamentals of Bristle Blasting Process for Removing Corrosive Layer, NACE CORROSION 2009. AMPP-Abstract
- Technische Datenblätter von MontiPower: Bristle Blaster® Pneumatic, Ultimate Electric Single, Ultimate Cordless, Bristle Blaster® Belts Steel, MBX® Belts; Handbücher 52609, 52612, 52618, 52625.