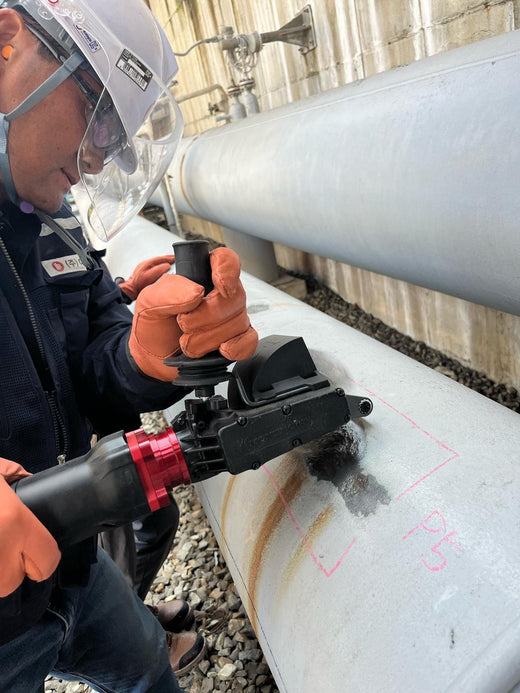
As alternativas ao jateamento para aço são métodos de preparação de superfícies que limpam o aço antes do revestimento sem projetar abrasivo solto. Dividem-se em cinco grupos: limpeza com ferramentas manuais e elétricas, ferramentas elétricas de impacto, hidrojateamento, ablação a laser e métodos químicos ou térmicos. Diferem em dois pontos que decidem o desempenho do revestimento: se removem a carepa de laminação firmemente aderida e se criam um perfil de ancoragem. Somente as ferramentas elétricas de impacto, como o bristle blasting, fazem as duas coisas de forma confiável.
Este guia compara todas as alternativas práticas ao jateamento abrasivo para aço-carbono. Para cada uma, apresenta o que o método remove, qual norma ele consegue atender, se produz perfil, que resíduos deixa e onde se encaixa. Foi escrito para especificadores de revestimentos, engenheiros de manutenção e inspetores que precisam incluir um método em uma especificação e defendê-lo.
Se você só precisa dos pontos principais, comece por O que saber sobre alternativas ao jateamento para aço.
Por que os projetos buscam uma alternativa ao jateamento
O jateamento abrasivo oferece um resultado previsível e inspecionável. O custo está ao redor dele:
- Confinamento e resíduos. O abrasivo usado, misturado ao revestimento removido, precisa ser confinado, coletado e descartado. Quando os revestimentos antigos contêm chumbo ou cromatos, esse fluxo de resíduos pode ser classificado como perigoso.
- Exposição dos trabalhadores. Quando se usa abrasivo contendo sílica, ou se jateiam substratos contendo sílica, a exposição é regulamentada. Nos EUA, a OSHA estabelece um limite de exposição permitido para sílica cristalina respirável de 50 µg/m³ (TWA de 8 horas), com nível de ação de 25 µg/m³. Na UE, a Diretiva (UE) 2017/2398 estabelece um limite vinculativo de 0,1 mg/m³.
- Mobilização. Compressor, panela de jateamento, mangueiras, fornecimento de abrasivo e confinamento levam tempo para montar e desmontar. Em um reparo pequeno, podem custar mais do que a própria preparação.
- Acesso e operações em andamento. Espaços confinados, racks de tubulação congestionados, plantas em operação, edifícios ocupados e ferrovias em funcionamento frequentemente não admitem uma operação de jateamento ao lado.
Para uma abordagem mais aprofundada dos aspectos de saúde do jateamento, veja os perigos do jateamento de areia.
As normas pelas quais toda alternativa é medida
O método escolhido tem de entregar o grau da especificação do revestimento. Estes são os graus que importam para as alternativas:
| Norma | Referência ISO 8501-1 | Carepa de laminação | Exigência de perfil |
|---|---|---|---|
| SSPC-SP 2 Limpeza com ferramenta manual | St 2 | Apenas solta; carepa firme pode permanecer | Nenhuma |
| SSPC-SP 3 Limpeza com ferramenta elétrica | St 3 | Apenas solta; não se destina a remover carepa aderida | Nenhuma |
| SSPC-SP 15 Limpeza comercial com ferramenta elétrica | — | Removida; manchas em até 33% de cada unidade de área | Mínimo de 25 µm (1 mil) |
| SSPC-SP 11 Limpeza com ferramenta elétrica até o metal nu | — | Removida, exceto no fundo de pites | Mínimo de 25 µm (1 mil) |
| SSPC-SP 10 / NACE No. 2 Jateamento ao metal quase branco | Sa 2½ | Removida; manchas em até 5% de cada unidade de área | Definido pela especificação do revestimento |
| SSPC-SP 5 / NACE No. 1 Jateamento ao metal branco | Sa 3 | Removida; sem manchas | Definido pela especificação do revestimento |
Dois pontos das normas moldam tudo o que se segue. Primeiro, a SP 3 declara que “não se pretende que carepa de laminação, ferrugem e tinta aderidas sejam removidas por este processo.” Segundo, a SP 11 alerta que “escovas de aço elétricas ou discos de lixa, quando usados isoladamente, podem não produzir o perfil de superfície exigido.” Um método que só chega a SP 3 não é uma alternativa ao jateamento em uma especificação que exige metal nu. Mais detalhes em nossos guias sobre SSPC-SP 11 e sobre as normas de preparação mecânica.
Todas as alternativas, método por método
Limpeza com ferramenta manual
Escovas de aço, raspadores, martelos de picar e lixa. As ferramentas manuais removem ferrugem solta, tinta solta e carepa de laminação solta até SSPC-SP 2 / St 2. Não removem a carepa firmemente aderida e não criam um perfil significativo. Use-as em manutenção de baixa exposição ou como primeira passada, não como substituto do jateamento.
Escovação elétrica com escova de aço
Escovas de copo e de disco em esmerilhadeiras ou furadeiras. Rápidas em ferrugem solta e tinta velha, mas as cerdas esfregam em vez de golpear, e a SSPC-SP 11 alerta que a escovação de aço isolada pode degradar um perfil existente. A escovação elétrica em aço com carepa de laminação tende a polir a carepa, que pode parecer limpa e continuar intacta. Limite típico: SSPC-SP 3 / St 3. Compare os tipos de ferramenta em nossa página de ferramentas de escova de aço rotativas.
Discos de desbaste, discos flap e discos de fibra
Abrasivos aglomerados e revestidos cortam a carepa de laminação e removem aço junto com ela. Podem chegar ao metal nu, mas o perfil é raso e direcional. Em ensaios em estaleiro, Dankiw e Fosdike mediram 30–40 µm com uma esmerilhadeira com grão nº 36 e um disco flap nº 40. O esmerilhamento também é fácil de exagerar: remove aço são, cria pontos baixos e brunisa as arestas. Use-o para acabamento de soldas, respingos e defeitos locais e, depois, crie o perfil separadamente se a especificação o exigir.
Agulhadores
Um feixe de agulhas endurecidas acionado pneumaticamente contra a superfície. Os agulhadores são citados na SSPC-SP 11 como ferramentas de impacto e são eficazes em ferrugem espessa, carepa em soldas e geometrias irregulares. Deixam uma superfície martelada e irregular, de modo que o perfil deve ser medido, e não presumido. A produção em áreas planas é lenta.
Discos flap rotativos de impacto
Flaps flexíveis com granalha dura aglomerada que golpeiam a superfície ao girar. A SSPC-SP 11 lista os conjuntos de flaps rotativos entre os meios de impacto. Podem chegar ao metal nu com perfil em aço adequado. O desempenho depende do estado do flap, da velocidade e da pressão, por isso o perfil deve ser verificado em todo trabalho.
Bristle blasting
O bristle blasting usa uma correia rotativa de cerdas de arame endurecido. Uma barra aceleradora segura as cerdas e as libera para que as pontas golpeiem o aço em vez de deslizar sobre ele. Cada impacto fratura e ejeta ferrugem, revestimento e carepa de laminação e deixa uma pequena cratera, que é o que forma o perfil de ancoragem. Pesquisas do Prof. Robert Stango (Marquette University), publicadas pela NACE a partir de 2008, descrevem a superfície resultante como semelhante à do jateamento abrasivo em limpeza e rugosidade. Veja os fundamentos do bristle blasting.
Resultados documentados:
- Perfil: 65–85 µm Rz (2,6–3,3 mil) em aço API 5L padrão em ensaios documentados. Dankiw e Fosdike mediram 50–80 µm, de forma consistente acima de 50 µm, em três graus de aço de construção naval, com menor variação de aderência por arrancamento do que com discos de desbaste (cerca de 2–3 MPa contra cerca de 5 MPa), todos acima do mínimo de 5 MPa.
- Limpeza: comparável a Sa 2½ / SSPC-SP 10 em ensaios documentados. O código de preparação de superfícies da Jotun para limpeza por bristle blasting (BIPoT) define graus de muA (Sa 3) a muD (Sa 1).
- Equipamento: unidades de acionamento pneumáticas, elétricas e sem fio. O Bristle Blaster® Ultimate Electric opera a 2.300 rpm (±5%) com 910 W; o Bristle Blaster® Pneumatic precisa de 6,2 bar (90 psi) e cerca de 0,5 m³/min (17,5 cfm) de ar. As correias têm 110 mm de diâmetro e 23 mm ou 11 mm de largura, em aço-mola carbono ou aço inoxidável.
Os resultados em qualquer trabalho variam conforme o tipo de aço, o grau de ferrugem, a escolha da correia e a técnica. A aceitação é definida pela especificação do revestimento e pelo inspetor responsável. Detalhes do produto: Bristle Blaster® e correias Bristle Blaster®.
Discos rotativos de remoção pesada, depois perfilamento
Revestimentos espessos, alcatrão, carepa de ferrugem pesada e ferrugem compactada entopem as cerdas e retardam qualquer ferramenta de perfilamento. Um disco rotativo de remoção pesada como o Tercoo® retira a maior parte primeiro, e uma ferramenta de perfilamento finaliza a superfície. Este é o Método de Duas Etapas da MontiPower, mostrado no estudo de caso de duas etapas e em como remover ferrugem pesada sem jateamento de areia.
Hidrojateamento
Água a 70 MPa (10.000 psig) ou mais, classificada de WJ-1 a WJ-4 nas normas conjuntas SSPC/NACE. O hidrojateamento é muito bom para remover revestimentos e sais solúveis, e o WJ-1 não admite carepa de laminação remanescente. Mas a norma é explícita ao dizer que a limpeza com jato de água “não fornece o padrão de ancoragem primário”. Adequa-se à repintura de aço previamente jateado. Exige uma unidade de bombeamento grande, contenção da água e controle de ferrugem instantânea. Veja nosso guia das normas de hidrojateamento.
Ablação a laser
Lasers pulsados vaporizam revestimentos, óxidos e contaminação. O método agora conta com a AMPP SP21511-1 e o AMPP Guide 21611. Não produz meios secundários, mas o equipamento é caro, e a KTA-Tator observa que a ablação a laser “não removerá de forma produtiva a carepa de laminação intacta.” É mais indicada para a remoção de revestimento em componentes sensíveis ou de alto valor.
Remoção química e decapagem
Removedores de tinta retiram revestimentos; a decapagem ácida dissolve a carepa de laminação. A decapagem é um processo em banho controlado para usinas e oficinas de fabricação, não um método de campo. Gera ácido usado (nos EUA, o licor de decapagem usado do acabamento de aço é um resíduo perigoso listado, K062), não deixa perfil de ancoragem e traz risco de fragilização por hidrogênio em aços de alta resistência.
Limpeza por chama
Um maçarico aquece a superfície para que a carepa se solte por dilatação diferencial, seguido de escovação com escova de aço. É trabalho a quente, pode deformar seções finas e não cria perfil. Foi em grande parte substituída por métodos mecânicos.
Matriz de comparação
| Método | Remove carepa de laminação aderida | Cria perfil de ancoragem | Limite típico | Resíduo secundário |
|---|---|---|---|---|
| Ferramentas manuais | Não | Não | SP 2 / St 2 | Material removido |
| Escova de aço elétrica | Não (tende a polir) | Não; pode degradar o perfil existente | SP 3 / St 3 | Material removido, escovas gastas |
| Esmerilhamento / disco flap | Sim, com perda de metal | Raso, direcional (30–40 µm medidos) | Metal nu; perfil frequentemente abaixo da especificação | Material removido, pó abrasivo, discos |
| Agulhador | Sim, em soldas e arestas | Irregular; verificar | SP 11 possível | Material removido |
| Discos flap rotativos de impacto | Sim | Sim; verificar | SP 11 | Material removido, flaps gastos |
| Bristle blasting | Sim | Sim (65–85 µm Rz documentados em API 5L) | SP 11; comparável a Sa 2½ / SP 10 em ensaios documentados | Material removido, correias gastas |
| Hidrojateamento | Sim, em WJ-1 | Sem perfil primário | WJ-1 a WJ-4 | Água contaminada |
| Ablação a laser | Não de forma produtiva | Limitado | Conforme AMPP SP21511-1 | Fumos, material particulado captado |
| Decapagem ácida | Sim (somente em banho) | Não | Processo de oficina | Ácido usado |
| Limpeza por chama | Parcialmente | Não | Abaixo do metal nu | Material removido, combustão |
Escolha conforme a situação
- Reparos pontuais e áreas danificadas: bristle blasting ou discos flap rotativos de impacto até SP 11, com transição suave para o revestimento são. Veja Como remover carepa de laminação em pequenas áreas de aço e reparo pontual.
- Cordões de solda e zonas afetadas pelo calor: agulhador ou esmerilhadeira para respingos e escória, depois bristle blasting para o perfil. Veja cordões de solda e ZAC.
- Juntas de campo de dutos: bristle blasting onde uma operação de jateamento é impraticável na faixa de servidão. Veja a preparação de juntas de campo.
-
Plantas em operação e áreas perigosas: um método e uma configuração que o zoneamento, a avaliação de riscos e o sistema de permissões do operador do local aceitem. Uma marcação ATEX (
II 2G c IIA T4 X) aplica-se apenas a correias Bristle Blaster® específicas na unidade de acionamento Bristle Blaster® Pneumatic original, para atmosferas de gás. Ela não substitui a permissão do local. - Corrosão pesada ou revestimentos espessos: primeiro o Tercoo®, depois uma ferramenta de perfilamento.
- Repintura de aço previamente jateado: hidrojateamento, especialmente quando os sais solúveis são a preocupação.
- Aço novo em grandes áreas: o jateamento abrasivo continua sendo a opção mais produtiva.
Verificação do resultado
Um método alternativo precisa passar pela mesma inspeção que uma superfície jateada:
- Limpeza conforme as fotografias de referência da ISO 8501-1 ou a definição escrita da SSPC na especificação.
- Perfil por fita réplica ou micrômetro de profundidade conforme ASTM D4417. Veja nosso guia de campo para medição do perfil de ancoragem e a linha M-TESTCO.
- Sais solúveis, quando especificado, por patch de Bresle e condutividade conforme ISO 8502-6 e ISO 8502-9. Veja contaminação por sais solúveis.
Como incluir uma alternativa em uma especificação
Indique o resultado, não apenas a ferramenta. Uma cláusula defensável declara a limpeza exigida (por exemplo, SSPC-SP 11 ou um resultado comparável a Sa 2½), o perfil mínimo e máximo da ficha técnica do revestimento, o método de medição e a autoridade de aceitação. Nosso guia sobre como redigir uma especificação de preparação de superfícies trata da estrutura.
Vai especificar preparação sem abrasivo em um projeto em andamento?
Informe o sistema de revestimento, a condição do aço e as restrições de acesso. Recomendaremos um método e a verificação correspondente.
Perguntas frequentes
Qual alternativa ao jateamento gera um perfil de ancoragem?
Ferramentas elétricas de impacto: bristle blasting, discos flap rotativos de impacto e, de forma menos previsível, agulhadores. A SSPC-SP 11 e a SP 15 exigem no mínimo 25 µm (1 mil). O hidrojateamento e a escovação com escova de aço não criam um perfil primário.
Posso substituir o jateamento por ferramentas elétricas em uma estrutura inteira?
Tecnicamente sim, em muitos sistemas de revestimento, se a especificação permitir SP 11 ou um equivalente documentado. Do ponto de vista comercial, o jateamento costuma ser mais rápido em grandes áreas abertas. As ferramentas elétricas compensam quando a mobilização, o confinamento e o acesso dominam o custo.
O bristle blasting é aceito pelos fabricantes de revestimentos?
A Jotun publicou um código de preparação de superfícies para limpeza por bristle blasting, com graus mapeados para a ISO 8501-1. Confirme sempre a aceitação para o sistema de revestimento específico com o fabricante e com o inspetor do projeto.
Qual é a diferença entre SSPC-SP 11 e SSPC-SP 15?
Ambas exigem metal nu com ferramenta elétrica e perfil mínimo de 25 µm. A SP 11 não admite manchas; a SP 15 admite manchas em até 33% de cada unidade de área.
Fontes
- SSPC-SP 11, Power Tool Cleaning to Bare Metal. Cópia da norma
- SSPC-SP 3, Power Tool Cleaning. Cópia da norma
- KTA-Tator, Industry Standards for Surface Preparation. kta.com
- SSPC-SP WJ-1/NACE WJ-1, Clean to Bare Substrate. Cópia da norma
- KTA-Tator, Surface Preparation of Steel by Laser Ablation. kta.com
- OSHA 29 CFR 1926.1153, Respirable crystalline silica. osha.gov
- Diretiva (UE) 2017/2398 relativa a agentes cancerígenos e mutagênicos no trabalho (sílica cristalina respirável). stopcarcinogensatwork.eu
- Código de resíduo perigoso K062 da US EPA, licor de decapagem usado do acabamento de aço. Lista de códigos
- R. Dankiw, D. Fosdike, Defining Mechanical Surface Preparation Standards with Power Tools, Corrosion & Prevention 2018, Paper 74. PDF
- Jotun, Surface Preparation Code and Standard for Bristle Blast Cleaning and Profiling Process. PDF
- R. J. Stango et al., Fundamentals of Bristle Blasting Process for Removing Corrosive Layer, NACE CORROSION 2009. Resumo da AMPP
- Fichas técnicas da MontiPower: Bristle Blaster® Pneumatic (02/09/2020), Bristle Blaster® Ultimate Electric Single (15/08/2023), Bristle Blaster® Belts Steel (09/09/2020); manual 52609.