Resposta curta: as principais alternativas ao jateamento abrasivo para aço são a limpeza manual e com ferramentas elétricas, as ferramentas elétricas de impacto (agulhas, lixas flap de impacto rotativas e bristle blasting), o jateamento com água, a ablação a laser e os métodos químicos. Elas não são intercambiáveis. Apenas algumas removem carepa de laminação fortemente aderida e criam um perfil de ancoragem, que é o que a maioria das especificações de revestimentos de proteção exige. A norma exigida, e não a ferramenta, deve orientar a escolha.
O jateamento abrasivo continua sendo o método de referência para preparar aço antes do revestimento. Mas ele exige confinamento, compressor e vaso de jateamento, fornecimento de abrasivo e um destino para os resíduos, e em muitos trabalhos essa é a parte cara. Reparos pontuais, zonas de solda, plantas em operação, espaços confinados e locais ocupados são onde os especificadores começam a procurar outra solução.
Este artigo reúne as sete coisas que vale saber antes de escolher. Para a comparação completa, método por método, leia O guia completo de alternativas ao jateamento para aço.
1. A especificação do revestimento decide, não a ferramenta
Toda alternativa precisa ser avaliada em relação ao grau de preparação de superfícies escrito na especificação do revestimento. Os graus mais comuns se dividem em três faixas:
- Somente material solto — SSPC-SP 2 (ferramenta manual) e SSPC-SP 3 (ferramenta elétrica) / ISO 8501-1 St 2 e St 3. Carepa de laminação, ferrugem e tinta fortemente aderidas podem permanecer. A SP 3 declara que não se pretende que a carepa de laminação aderida seja removida pelo processo.
- Metal nu com ferramenta elétrica — SSPC-SP 15 (grau comercial) e SSPC-SP 11 (metal nu). Ambas exigem a remoção da carepa de laminação e um perfil de superfície mínimo de 25 µm (1 mil). A SP 15 admite manchas em até 33% de cada unidade de área; a SP 11 não admite nenhuma.
- Graus de limpeza por jateamento — SSPC-SP 6 / Sa 2, SSPC-SP 10 / Sa 2½ e SSPC-SP 5 / Sa 3. Estes foram escritos para o jateamento abrasivo.
Se a ficha técnica do revestimento pede St 3, quase qualquer ferramenta elétrica serve. Se pede SP 11 ou um acabamento equivalente a SP 10, a maioria não serve. Veja nosso guia completo de normas de preparação de superfícies para a escala completa.
2. A maioria das ferramentas elétricas limpa, mas não cria perfil
Remover a contaminação visível e criar um perfil de ancoragem são dois trabalhos diferentes. A SSPC-SP 11 diz isso diretamente: "Escovas de aço elétricas ou discos de lixa, quando usados isoladamente, podem não produzir o perfil de superfície exigido e podem remover ou degradar um perfil existente a um nível inaceitável." A mesma norma alerta que ferramentas elétricas rotativas podem polir um perfil existente.
Ensaios independentes em estaleiro mostram a diferença. Dankiw e Fosdike (ASC Shipbuilding, Corrosion & Prevention 2018) mediram 30–40 µm com uma esmerilhadeira com grão #36 e um disco flap #40, contra 50–80 µm, de forma consistente acima de 50 µm, com uma ferramenta de bristle blasting nos mesmos aços.
3. Os métodos de impacto são os que alcançam os graus de metal nu
A SSPC-SP 11 reconhece duas famílias de meios para ferramentas elétricas: meios de esmerilhamento, com grãos abrasivos aglomerados, e meios de impacto, que golpeiam repetidamente a superfície. Ela cita "conjuntos de flap rotativo, feixe de cortadores, pistola de agulhas, impacto de cerdas de arame e martelos de corrente" como ferramentas de impacto.
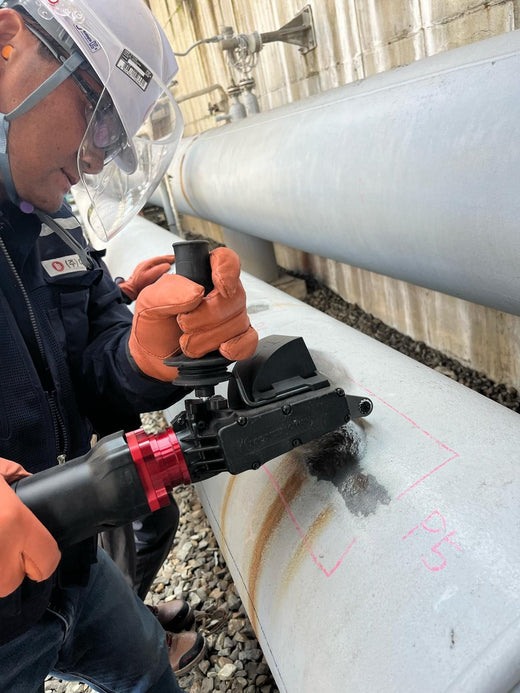
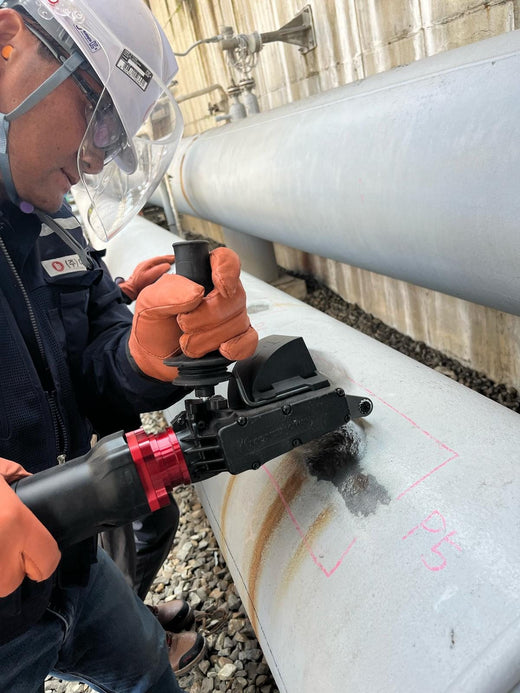
O impacto importa para a carepa de laminação porque a carepa é um óxido frágil sobre um aço dúctil. Um impacto agudo fratura e ejeta a carepa e deixa uma cratera no aço. O atrito tende a poli-la. Esse é o princípio por trás do bristle blasting, em que pontas de arame temperado retidas por uma barra aceleradora são liberadas para golpear a superfície. Como as ferramentas rotativas diferem é explicado em Ferramentas rotativas para preparação de aço sem jateamento.
4. O jateamento com água e o laser têm uma lacuna em carepa de laminação e perfil
Ambos são alternativas reais, mas nenhum substitui o jateamento em aço novo com carepa de laminação:
- Jateamento com água (70 MPa / 10.000 psig e acima, conforme SSPC-SP WJ-1/NACE WJ-1) remove bem revestimentos, ferrugem e sais solúveis. A norma afirma que a limpeza com jato d'água "não fornece o padrão primário de ancoragem". É um método de repintura para aço que já tem perfil. Mais em nosso guia de normas de jateamento com água.
- A ablação a laser pulsado agora tem seus próprios documentos da AMPP (SP21511-1 e Guide 21611). A KTA-Tator observa que ela "não remove de forma produtiva a carepa de laminação intacta."
5. "Comparável a" é a redação honesta
Graus de jateamento como Sa 2½ e SSPC-SP 10 são definidos para a limpeza por jateamento. O resultado de uma ferramenta elétrica é, portanto, descrito como comparável a um grau de jateamento e aceito, em relação à especificação do projeto, pelo inspetor responsável.
Essa comparação é bem documentada para o bristle blasting. A Jotun publicou um código de preparação de superfícies para limpeza por bristle blasting (BIPoT, Bristle Impact Power Tool cleaning) com graus muA a muD correspondentes a Sa 3, Sa 2½, Sa 2 e Sa 1, e um perfil típico de 50–85 µm. Em aço API 5L padrão, em ensaios documentados, o Bristle Blaster® produz 65–85 µm Rz (2,6–3,3 mil). Os resultados em qualquer trabalho específico variam conforme a qualidade do aço, o grau de ferrugem, a correia e a técnica.
6. Sem abrasivo não é sem poeira, e uma ferramenta não substitui uma permissão de trabalho
Retirar o abrasivo do processo elimina o fluxo de resíduos abrasivos e o confinamento de que ele precisa. Não elimina o material retirado do aço. Os manuais da MontiPower afirmam que "as partes removidas por abrasão durante o trabalho são prejudiciais à saúde" e exigem máscara contra poeira. A exaustão está disponível, por exemplo um acessório de exaustão de poeira para o Bristle Blaster® Pneumatic, mas ela reduz a exposição em vez de eliminá-la.
O mesmo vale para a ignição. A preparação mecânica em aço pode produzir faíscas. Uma marcação ATEX (II 2G c IIA T4 X) aplica-se apenas a correias específicas do Bristle Blaster® em combinação com a unidade de acionamento original do Bristle Blaster® Pneumatic. Se o trabalho pode prosseguir em uma área classificada é decidido pela classificação de zonas, pela avaliação de risco e pelo sistema de permissão de trabalho do operador do local. Veja segurança na preparação de superfícies.
7. O jateamento ainda vence em áreas grandes, abertas e de obras novas
As alternativas manuais são mais lentas por metro quadrado do que um bico de jateamento. Em grandes superfícies contínuas, em uma cabine ou pátio de jateamento, o jateamento costuma ser a decisão certa. As alternativas vencem onde a mobilização, o confinamento e a limpeza dominam o custo: reparos pontuais, cordões de solda, juntas de campo, ativos em serviço e áreas que o jateamento não alcança.
A Wales & West Utilities mediu isso em um reparo de corrosão de pequena área: 45 pessoa-minutos no total com bristle blasting contra 260 pessoa-minutos com jato abrasivo, principalmente por causa da montagem e da limpeza (leia o ensaio de campo).
Guia rápido de seleção
| Resultado exigido | Métodos que podem atendê-lo |
|---|---|
| St 2 / St 3, SSPC-SP 2 / SP 3 (somente material solto) | Ferramentas manuais, escovas de aço, esmerilhadeiras, discos flap, agulhas |
| SSPC-SP 15 ou SP 11 (metal nu, perfil ≥ 25 µm) | Ferramentas elétricas de impacto: bristle blasting, flaps de impacto rotativos, pistolas de agulhas (o perfil deve ser verificado) |
| Resultado comparável a Sa 2½ / SSPC-SP 10 com perfil de ancoragem, sem abrasivo | Bristle blasting, com base em resultados documentados e na aceitação do inspetor |
| Repintura de aço previamente jateado e com perfil | Jateamento com água (WJ-1 a WJ-4), bristle blasting |
| Obra nova de grande área com carepa de laminação | Jateamento abrasivo |
Não tem certeza de qual método sua especificação permite?
Envie-nos a ficha técnica do revestimento e a condição do substrato. Diremos qual grau de preparação é realista sem jateamento.
Perguntas frequentes
Qual é a melhor alternativa ao jateamento com areia em aço?
Depende do grau exigido. Para graus de metal nu com perfil de ancoragem (SSPC-SP 11 ou um resultado comparável a Sa 2½ / SP 10), ferramentas de impacto como o bristle blasting são a alternativa mais próxima. Apenas para ferrugem e tinta soltas, as ferramentas elétricas convencionais bastam.
Uma ferramenta elétrica pode atingir SSPC-SP 10?
A SSPC-SP 10 é uma norma de limpeza por jateamento; portanto, o resultado de uma ferramenta elétrica é avaliado como comparável a SP 10, e não como SP 10 propriamente dita. O bristle blasting tem resultados documentados comparáveis a Sa 2½ / SP 10 com perfil de 65–85 µm Rz em aço API 5L. A aceitação é definida pela especificação do revestimento e pelo inspetor.
O jateamento com água remove carepa de laminação?
A SSPC-SP WJ-1 não permite que permaneça carepa de laminação, mas o jateamento com água não cria um perfil de ancoragem primário. Em aço novo com carepa de laminação, ele normalmente é combinado com um método de criação de perfil ou substituído por ele.
A preparação de superfícies sem abrasivo é livre de poeira?
Não. Os métodos sem abrasivo eliminam o fluxo de resíduos abrasivos, mas a ferrugem, a carepa e o revestimento removidos ainda se tornam partículas em suspensão. Use exaustão quando disponível e selecione a proteção respiratória com base na avaliação de risco do local.
Fontes
- SSPC-SP 11, Power Tool Cleaning to Bare Metal, seções 1, 4 e 8. Cópia da norma
- SSPC-SP 3, Power Tool Cleaning. Cópia da norma
- KTA-Tator, Industry Standards for Surface Preparation (definições de SP 15 e SP 11). kta.com
- SSPC-SP WJ-1/NACE WJ-1, Clean to Bare Substrate. Cópia da norma
- KTA-Tator, Surface Preparation of Steel by Laser Ablation. kta.com
- R. Dankiw, D. Fosdike, Defining Mechanical Surface Preparation Standards with Power Tools, Corrosion & Prevention 2018, Paper 74. PDF
- Jotun, Surface Preparation Code and Standard for Bristle Blast Cleaning and Profiling Process. PDF
- MontiPower, ficha técnica Bristle Blaster® Belts Steel (09/09/2020) e manuais de produto 52552, 52555, 52615.