Réponse courte : la préparation de l'acier consiste à retirer la calamine, la rouille, l'ancien revêtement et les contaminants, et à créer un profil d'ancrage pour que le nouveau revêtement adhère. Le sablage abrasif est la méthode traditionnelle. Le Bristle Blaster® de MontiPower® nettoie et profile l'acier en un seul passage sans abrasif, avec une propreté comparable à Sa 2½ / SSPC-SP 10, tandis que MBX® est conçu pour les panneaux de carrosserie minces.
Cet article explique en quoi consiste la préparation de l'acier, les méthodes courantes et leurs inconvénients, le fonctionnement du Bristle Blaster® et de MBX® de MontiPower®, et comment aborder l'acier au carbone, l'acier inoxydable et l'acier galvanisé avant peinture.
Qu'est-ce que la préparation de l'acier ?
L'acier est utilisé dans de nombreux secteurs pour sa résistance et sa polyvalence. Pour conserver les structures et produits en acier en bon état, ils doivent être nettoyés et protégés, et une préparation est indispensable avant d'appliquer toute nouvelle peinture ou autre revêtement. Avant le revêtement, il faut d'abord retirer toute la calamine et nettoyer soigneusement la surface d'acier existante. Cela élimine la rouille et les autres contaminants et crée un profil d'ancrage, une micro-rugosité sur laquelle la nouvelle peinture ou le nouveau revêtement peut s'accrocher. La qualité de cette préparation a un impact majeur sur la durée de vie du revêtement et de l'acier qu'il protège.
Les façons de préparer l'acier
La préparation de l'acier comporte plusieurs éléments. D'abord, la rouille, la calamine et les autres contaminants sont retirés, ainsi que tout revêtement précédemment appliqué qui n'est plus sain. Il existe différentes méthodes pour y parvenir, chacune avec ses avantages et ses inconvénients. La plus connue est le sablage abrasif, dans lequel un abrasif est projeté contre la surface par de l'air comprimé. La forme la plus connue est le sablage au sable, mais de nombreux autres abrasifs sont utilisés, comme la grenaille d'acier, les billes de verre ou le corindon (oxyde d'aluminium), ainsi que le sablage humide à l'eau et à l'abrasif. Toutes les méthodes de sablage fonctionnent essentiellement de la même manière : l'abrasif frappe l'acier avec une grande force, éliminant revêtement, calamine, rouille et saletés, et créant en même temps sur la surface un profil qui sert d'ancrage au nouveau revêtement.
Le degré de propreté nécessaire dépend du revêtement. Le nettoyage aux outils manuels et électriques selon SSPC-SP 2 / SP 3 (ISO 8501-1 St 2 / St 3) n'élimine que les matières non adhérentes ; SSPC-SP 11 exige un métal nu avec un profil minimal de 25 µm (1 mil) ; et les degrés de décapage tels que SSPC-SP 10 / Sa 2½ sont rédigés pour le sablage abrasif. Consultez notre guide complet des normes de préparation de surface.
Inconvénients du sablage abrasif
L'acier est préparé à peu près de la même manière depuis longtemps, et les inconvénients du sablage sont devenus plus évidents au fil des ans. Le sablage est agressif et peut endommager les pièces minces ou délicates, ce qui le rend inadapté à certaines surfaces. Ce n'est pas non plus un travail pour un seul individu : il faut des opérateurs formés, un compresseur, une sableuse, une réserve d'abrasif, un confinement et la gestion des déchets. Le sablage est donc relativement long et coûteux, surtout pour les petites surfaces et les réparations.
Le sablage est aussi éprouvant pour les personnes. C'est particulièrement vrai du sable utilisé comme abrasif : les grains de sable se fragmentent à l'impact en fines particules, et lorsque le sable contient du quartz, la poussière contient de la silice cristalline alvéolaire, qui peut provoquer la silicose et le cancer du poumon. Pour cette raison, de nombreuses juridictions restreignent le sable siliceux comme abrasif de sablage et fixent des limites d'exposition strictes : la limite d'exposition admissible de l'OSHA pour la silice cristalline alvéolaire est de 50 µg/m³ (moyenne pondérée sur 8 heures), et la limite contraignante de l'UE en vertu de la directive (UE) 2017/2398 est de 0,1 mg/m³. Plus de détails dans les dangers du sablage.
Préparer l'acier avec les outils électriques MontiPower®
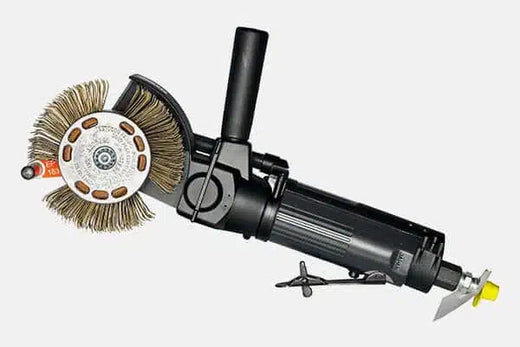
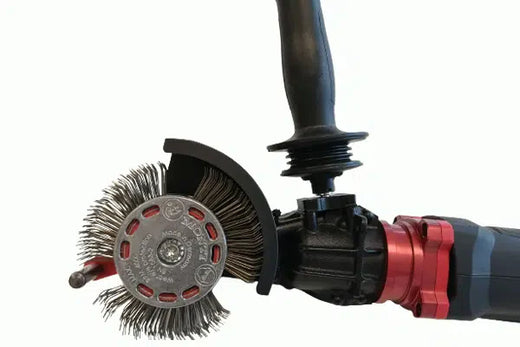
Les outils électriques MontiPower® offrent une alternative au sablage pour de nombreux travaux de préparation de l'acier. Le Bristle Blaster® nettoie l'acier et crée un profil de rugosité comparable à la surface laissée par le sablage abrasif : une propreté comparable à ISO 8501-1 Sa 2½ / SSPC-SP 10 et un profil d'ancrage de 65–85 µm Rz sur de l'acier standard lors d'essais documentés. Les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique. Le MBX® applique le même principe avec des bandes conçues pour la tôle mince, comme les panneaux de carrosserie, en éliminant la rouille, la peinture, la protection de dessous de caisse et les mastics ; MontiPower ne le recommande pas pour préparer de l'acier de structure lorsqu'une spécification de revêtement exige un profil d'ancrage.
Comme les deux outils se tiennent à la main et n'utilisent aucun abrasif volant, ils évitent la sableuse, l'approvisionnement en abrasif, le confinement et l'élimination de l'abrasif usagé. Ils sont donc pratiques à utiliser en interne pour les réparations, les interventions ponctuelles et la maintenance, sans dépendre d'un sous-traitant de sablage. La rouille et le revêtement retirés produisent néanmoins de la poussière : l'aspiration et des EPI adaptés restent donc nécessaires. Pour les grandes surfaces dégagées en construction neuve, le sablage reste généralement la méthode la plus rapide.
Comment fonctionnent le Bristle Blaster® et MBX® ?
Le Bristle Blaster® et MBX® utilisent une technologie brevetée. Les outils entraînent une bande rotative équipée de pointes de brins métalliques de forme spéciale, inclinées vers l'avant. Pendant la rotation, les pointes sont retenues par une barre accélératrice. Lorsqu'elles passent la barre, elles sont libérées et frappent la surface avec une énergie cinétique élevée, comparable à celle des particules d'abrasif lors du sablage, puis rebondissent immédiatement au lieu de traîner. Cet impact élimine la calamine, la rouille, la peinture et les autres contaminants, et les micro-empreintes qu'il laisse créent un profil d'ancrage neuf pour le nouveau revêtement. Le principe a été documenté dans un article NACE de 2009 sur les fondamentaux du bristle blasting.
Nettoyer l'acier avant peinture
Avant d'appliquer une nouvelle couche de peinture sur une surface d'acier, l'ancienne peinture qui n'est plus saine doit être retirée, ainsi que la rouille et les autres contaminants formés avec le temps. La question est de savoir comment nettoyer l'acier rouillé avant de le peindre. Sur l'acier de structure, le Bristle Blaster® élimine la rouille et l'ancien revêtement et crée le profil d'ancrage dans le même passage ; la surface est donc prête pour le revêtement après dépoussiérage et inspection. Sur les panneaux de carrosserie minces, MBX® élimine la rouille et la peinture sans chaleur ni déformation. Une approche étape par étape est décrite dans comment préparer le métal avant peinture.
Préparer l'acier inoxydable avant peinture
L'acier inoxydable est de plus en plus choisi dans de nombreux secteurs. Il présente souvent une surface plus lisse que l'acier au carbone ordinaire ; avant d'appliquer un revêtement, il est donc important de le rendre rugueux et de le nettoyer afin que le revêtement puisse adhérer. Pour éviter de contaminer l'acier inoxydable avec des particules d'acier au carbone, qui peuvent provoquer des taches de rouille, utilisez des bandes en acier inoxydable : les bandes Bristle Blaster® à brins en acier inoxydable sont destinées exclusivement aux métaux non ferreux tels que l'aluminium et l'acier inoxydable, et les bandes MBX® bleues sont l'option inox pour MBX®. Selon les données d'application de MontiPower, le Bristle Blaster® avec des bandes inox peut produire une rugosité de 50 µm ou plus sur l'acier inoxydable, tandis que MBX® donne une rugosité plus fine d'environ Ra 10–30 µm. L'acier inoxydable est ainsi préparé pour le revêtement et reste propre pour le soudage.
Préparer l'acier galvanisé avant peinture
L'acier galvanisé est de l'acier recouvert d'une couche de zinc, généralement par galvanisation à chaud, pour le protéger de la corrosion. L'acier galvanisé nécessite lui aussi une préparation avant peinture, faute de quoi la nouvelle couche de peinture risque de perdre son adhérence avec le temps. L'objectif est de nettoyer la surface de zinc et de lui donner un léger profil sans retirer plus de zinc que nécessaire ; SSPC-SP 16 décrit ce type de décapage léger (brush-off) pour les métaux non ferreux. Des outils mécaniques avec la bonne bande et une main légère peuvent faire de même localement. Vérifiez ensuite l'épaisseur de zinc restante et suivez les instructions du fabricant du revêtement pour la peinture sur zinc.
Foire aux questions
Comment préparer l'acier avant peinture ?
Retirez l'huile et la graisse, puis la calamine, la rouille et le revêtement non sain, et créez un profil d'ancrage conforme à la fiche technique du revêtement. Le décapage par projection est la méthode traditionnelle ; les outils électriques à impact tels que le Bristle Blaster® nettoient et profilent en un seul passage sans abrasif. Éliminez la poussière, contrôlez les niveaux de sels et vérifiez la propreté et le profil avant le revêtement.
Puis-je préparer l'acier sans sablage ?
Oui, pour de nombreux travaux. Le Bristle Blaster® produit une propreté comparable à ISO 8501-1 Sa 2½ / SSPC-SP 10 et un profil d'ancrage de 65–85 µm Rz sur de l'acier standard lors d'essais documentés, sans abrasif volant. Les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique, et la spécification du revêtement doit autoriser une préparation à l'outil électrique.
Quelle est la différence entre le Bristle Blaster® et MBX® ?
Les deux utilisent le principe breveté de la barre accélératrice. Le Bristle Blaster® est conçu pour la préparation de surface de l'acier : il élimine la corrosion et les revêtements et crée un profil d'ancrage pour les revêtements de protection. MBX® est conçu pour la tôle mince telle que les panneaux de carrosserie, en éliminant la rouille, la peinture, la protection de dessous de caisse et les mastics sans chaleur ni déformation, et n'est pas destiné au profilage de l'acier de structure.
Comment préparer l'acier inoxydable avant revêtement ?
Nettoyez-le, puis rendez-le rugueux avec des outils et des bandes qui ne laissent pas de particules d'acier au carbone, car le fer incrusté peut provoquer des taches de rouille. Utilisez des bandes Bristle Blaster® en acier inoxydable ou des bandes MBX® bleues, mesurez le profil et suivez les exigences du fabricant du revêtement pour les supports inox, y compris toute recommandation de primaire.
Sources
- SSPC-SP 3, Power Tool Cleaning. Copie de la norme
- SSPC-SP 11, Power Tool Cleaning to Bare Metal. Copie de la norme
- KTA-Tator, Industry Standards for Surface Preparation. kta.com
- OSHA 29 CFR 1926.1153, Respirable crystalline silica. osha.gov
- Directive (UE) 2017/2398 sur les agents cancérogènes et mutagènes au travail, Respirable crystalline silica. stopcarcinogensatwork.eu
- R. J. Stango et al., Fundamentals of Bristle Blasting Process for Removing Corrosive Layer, NACE CORROSION 2009. Résumé AMPP