Réponse courte : la préparation de surface est le nettoyage et, si nécessaire, le profilage d'un substrat avant revêtement : retrait de la calamine, de la rouille, des anciens revêtements, de l'huile, des sels solubles et de la poussière, et création d'un profil d'ancrage auquel le revêtement peut s'accrocher. C'est l'un des principaux facteurs de la durée de vie d'un revêtement. Les méthodes vont du nettoyage au solvant et des outils électriques à la projection abrasive et à l'hydrodécapage, chacune étant jugée au regard d'une norme spécifiée.
Cet article explique ce que couvre la préparation de surface, pourquoi elle décide de la durée de vie d'un revêtement, les six phases d'un chantier type, les principales techniques et leurs inconvénients, et la place des outils électriques portatifs.
Qu'est-ce que la préparation de surface ?
La préparation de surface est définie comme « le nettoyage ou la préparation de la surface métallique avant l'application d'un revêtement ». En pratique, de nombreuses tâches relèvent de ce terme : le retrait de la calamine, de la rouille, des imperfections, des revêtements existants et d'autres contaminants. La création d'un profil sur la surface métallique fait aussi partie de la préparation de surface. Cela permet d'obtenir une bonne liaison entre l'objet et le revêtement qui lui est appliqué.
Elle peut être réalisée avec des produits chimiques qui nettoient et traitent la surface, ou par des méthodes mécaniques qui modifient sa texture ou retirent la matière indésirable, comme les projections de soudure. L'acier, l'acier inoxydable, l'aluminium et le bois exigent chacun des techniques de préparation de surface différentes.
Pourquoi la préparation de surface est-elle importante ?
La préparation de surface est nécessaire avant l'application d'un nouveau revêtement. Une bonne préparation garantit une bonne adhérence de la nouvelle couche, ce qui améliore la durabilité de tout revêtement dépendant de la propreté et d'un profil de surface défini pour son adhérence à long terme. Pour y parvenir, l'ancienne peinture, la calamine, la rouille et les autres contaminations doivent être retirées. La préparation de surface ne se limite pas à enlever la saleté ; pour la plupart des revêtements de protection, elle crée aussi un profil d'ancrage, la rugosité dans laquelle le nouveau revêtement s'accroche.
Le résultat exigé est normalement inscrit dans la spécification de revêtement sous forme de degré de propreté, par exemple ISO 8501-1 St 3 (outil électrique), Sa 2½ (nettoyage par projection abrasive) ou SSPC-SP 11 (nettoyage par outil électrique jusqu'au métal nu, avec un profil minimal de 25 µm / 1 mil). L'échelle complète des degrés est expliquée dans notre guide complet des normes de préparation de surface.
Quelles sont les phases de la préparation de surface ?
La préparation de surface comporte plusieurs phases. Pour obtenir le meilleur résultat possible, quelle que soit la technique utilisée, ces phases doivent s'enchaîner de près et être correctement exécutées. Six étapes peuvent être distinguées :
- Évaluation de l'état
- Retrait du revêtement
- Retrait des contaminants de surface et réparation des imperfections
- Retrait des salissures et poussières non adhérentes
- Création d'un profil d'ancrage sur la surface
- Maintien de la surface au sec jusqu'au revêtement

Évaluation de l'état
Avant le début de la préparation de surface, évaluez l'état actuel du matériau : le degré de rouille, le type et l'épaisseur de tout revêtement existant, la présence de calamine et le degré exigé par le nouveau revêtement. Cela détermine ce qu'il faut faire et la technique à utiliser. Si cette étape est omise ou bâclée, une mauvaise méthode peut endommager le matériau par la suite ou ne pas atteindre le degré spécifié.
Retrait du revêtement
Lorsque l'ancien revêtement a cédé, est incompatible avec le nouveau système, ou que la spécification exige du métal nu, il doit être retiré. Selon le type de revêtement, son épaisseur et la surface concernée, cela se fait par projection abrasive, outils électriques, hydrodécapage ou décapage chimique. Tout revêtement laissé en place doit être sain et fortement adhérent, faute de quoi le nouveau système se détériorera avec lui.
Retrait des contaminants de surface
Outre l'ancien revêtement, d'autres contaminations doivent être retirées. Avec le temps, la rouille et d'autres dépôts se forment à la surface, et l'acier neuf porte de la calamine. L'huile, la graisse et les sels solubles doivent également être retirés. L'huile et la graisse sont normalement retirées par nettoyage au solvant ou au détergent avant toute préparation mécanique, afin de ne pas les étaler sur la surface. Les sels solubles tels que les chlorures sont invisibles et peuvent provoquer des cloques et une corrosion sous le film ; voir la contamination par les sels solubles. Si ces contaminants ne sont pas correctement retirés, le nouveau revêtement peut perdre son adhérence.
Retrait des salissures non adhérentes
Outre la rouille et la calamine, une surface porte souvent des matières non adhérentes : morceaux écaillés ou friables de l'ancien revêtement, et poussières et débris produits par la préparation elle-même. Ils doivent être retirés, généralement par brossage, soufflage à l'air propre et sec ou aspiration, afin d'assurer une bonne adhérence du nouveau revêtement.
Création d'un profil de surface
Une fois l'ancien revêtement et les contaminations retirés, la surface doit recevoir le profil d'ancrage exigé par le revêtement. Un revêtement qui dépend de l'ancrage mécanique adhère mieux à une surface profilée qu'à une surface lisse. La profondeur du profil doit correspondre à la fiche technique du revêtement : trop faible, l'adhérence en souffre ; trop profonde, des pics peuvent dépasser d'un film mince.
Maintien de la surface au sec
La dernière étape avant le revêtement consiste à s'assurer que la surface est, et reste, sèche. L'humidité à la surface réduit l'adhérence et laisse l'acier fraîchement nettoyé commencer à développer de la rouille flash. Une règle courante veut que les revêtements ne soient pas appliqués si la surface de l'acier n'est pas à au moins 3 °C (5 °F) au-dessus du point de rosée, et que le revêtement suive rapidement la préparation. Si les six étapes sont exécutées avec exactitude et soin, les chances que le nouveau revêtement adhère bien et dure sont considérablement accrues.
Quelles techniques de préparation de surface sont utilisées ?
Au fil des années, de nombreuses techniques de préparation de surface ont été développées. Traditionnellement, la plupart des surfaces en acier sont préparées par projection abrasive, mais l'hydrodécapage, le flammage, le nettoyage chimique et les outils électriques sont également utilisés. Comment ces méthodes fonctionnent-elles et que comportent-elles ?
Méthodes de nettoyage par projection abrasive
L'une des méthodes les plus courantes est la projection abrasive. La surface est traitée par un jet d'air comprimé et d'un abrasif volant. À l'origine, il s'agissait surtout de sable, mais l'usage du sable siliceux est restreint ou interdit dans un certain nombre de pays en raison du risque de silicose lié à la silice cristalline respirable. Aujourd'hui, la projection se fait avec d'autres abrasifs tels que la grenaille d'acier, le grenat, l'oxyde d'aluminium ou les laitiers. L'abrasif retire la rouille, la calamine et les revêtements, et son impact crée également un profil d'ancrage pour le nouveau revêtement. Les degrés de nettoyage par projection abrasive sont décrits dans l'ISO 8501-1 (Sa 1 à Sa 3) et dans SSPC-SP 7, 14, 6, 10 et 5.
Hydrodécapage
L'eau peut aussi être utilisée. Le nettoyage à l'eau basse pression retire les matières non adhérentes et les sels, tandis que l'hydrodécapage à haute et ultra-haute pression (70 MPa / 10 000 psi et plus) peut retirer revêtements et rouille jusqu'au substrat, selon les degrés WJ-1 à WJ-4. L'hydrodécapage est efficace contre les sels solubles, mais il ne crée pas de profil d'ancrage primaire : c'est avant tout une méthode pour l'acier déjà profilé. Plus de détails dans notre guide sur les normes d'hydrodécapage WJ-1 à WJ-4.
Flammage
Le flammage consiste à passer une flamme de gaz le long de la surface pour détacher la rouille et la calamine, suivi d'un brossage métallique. Il ne retire pas toute la rouille de façon fiable et est généralement combiné à d'autres techniques. Un usage incorrect de la flamme peut endommager ou déformer la surface, et la méthode exige des contrôles de travaux par points chauds.
Nettoyage chimique
Une autre façon courante de préparer les surfaces est le nettoyage chimique, qui retire l'huile, la saleté et d'autres matières avec des détergents, des solvants et d'autres nettoyants. Les techniques typiques sont :
- Dégraissant/nettoyant : une solution de nettoyage appliquée directement sur la surface, travaillée à la brosse ou au chiffon et rincée à l'eau.
- Nettoyage à la vapeur : utile pour retirer les contaminations sur de grandes surfaces. Avant d'appliquer tout revêtement, la surface doit être parfaitement sèche et exempte de résidus.
- Nettoyage alcalin : efficace pour retirer la graisse, les corps gras, l'huile et les résidus d'acide. Là aussi, la surface doit être parfaitement sèche et exempte de résidus avant revêtement.
- Décapage à l'acide : immersion dans l'acide pour dissoudre la rouille et la calamine, principalement utilisé en atelier et sur les lignes de production.
Le nettoyage chimique retire l'huile, la graisse et les sels mais ne crée pas de profil d'ancrage. Les acides en particulier peuvent être agressifs pour le matériau, l'environnement et la santé humaine.
Préparer les surfaces avec des outils électriques
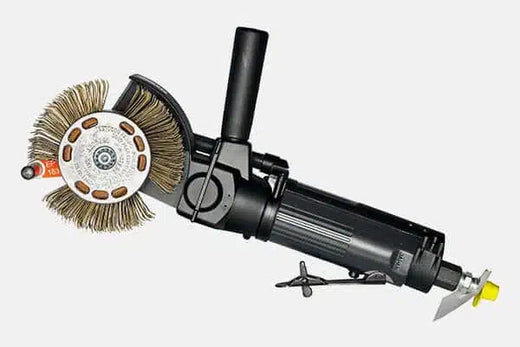
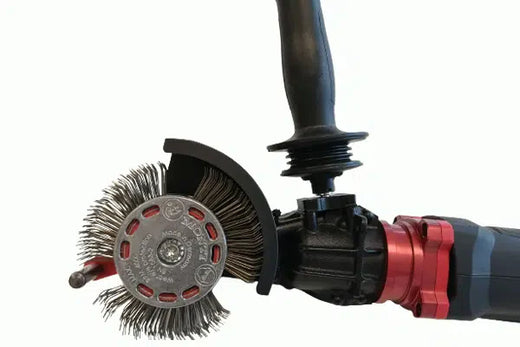
Les outils électriques de préparation de surface vont des brosses métalliques et des meuleuses aux outils à impact. Les brosses métalliques et les disques à meuler nettoient mais ne produisent généralement pas le profil d'ancrage dont un revêtement de protection a besoin, et ils peuvent polir un profil existant. Les outils à impact sont différents. La technologie portative et semi-automatique de MontiPower® ne se contente pas de nettoyer la surface : elle crée aussi la rugosité dont le nouveau revêtement a besoin. Elle constitue ainsi une alternative à la projection abrasive pour les petites surfaces, pour les réparations ponctuelles, là où la réglementation n'autorise pas les abrasifs volants à l'air libre, ou là où la mise en place d'un chantier de sablage n'est pas productive.
Pour l'acier, le Bristle Blaster® retire la rouille, la peinture et la calamine et crée un profil d'ancrage en une seule passe. Lors d'essais documentés sur acier standard, il produit une propreté comparable à ISO 8501-1 Sa 2½ / SSPC-SP 10 et un profil d'ancrage de 65–85 µm Rz (2,6–3,3 mil). Les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique, et l'acceptation au regard de la spécification du projet revient à l'inspecteur. Comme le travail peut être réalisé en interne avec des outils portatifs, de nombreuses équipes de maintenance n'ont plus besoin de faire appel à un sous-traitant de sablage pour les petites surfaces. Grâce à une gamme de bandes brevetées, il existe une bande pour la plupart des substrats et des conditions.
Quels sont les inconvénients des méthodes traditionnelles ?
La projection d'abrasifs volants et le nettoyage chimique sont utilisés depuis de nombreuses années. Avec le temps, leurs inconvénients et les dangers du sablage et des méthodes similaires ont été bien documentés.
Inconvénients du sablage
La projection abrasive est la technique la plus utilisée pour préparer l'acier. Toutefois, pour les petits chantiers de revêtement, la mise en place est lourde : confinement, compresseur et pot de sablage, approvisionnement en abrasif, collecte et élimination de l'abrasif usé. C'est un travail qualifié qui exige la préparation nécessaire, ce qui fait du sablage une méthode relativement coûteuse pour les petites surfaces en termes de mètres carrés par jour. Mais ce n'est pas tout.
Le sablage peut être nocif pour les personnes et l'environnement. Le danger tient principalement à la poussière : sous la pression élevée mise en jeu, les particules d'abrasif se fragmentent et forment, avec la rouille et le revêtement retirés, une fine poussière en suspension. Inhalée, cette poussière peut provoquer de graves problèmes de santé. Le sable siliceux en est l'exemple le mieux connu : la silice cristalline respirable provoque la silicose et le cancer du poumon, ce qui explique que son usage comme abrasif de projection soit restreint ou interdit dans un certain nombre de pays, et que l'exposition soit réglementée, par exemple par l'OSHA aux États-Unis. L'abrasif usé contaminé par d'anciens revêtements peut aussi être un déchet dangereux.
Inconvénients du nettoyage chimique
Avec la préparation de surface chimique, le danger réside dans les produits chimiques utilisés. Le décapage utilise généralement des acides forts tels que l'acide chlorhydrique, corrosif et pouvant causer de graves blessures au contact. L'acide chlorhydrique libère aussi des vapeurs dangereuses pour les personnes, les animaux et l'environnement, et l'acide usé doit être neutralisé et éliminé.
La préparation de surface dans divers secteurs
Grâce à leur commodité et à leur efficacité, les outils et bandes MontiPower® sont largement utilisés sur divers marchés, par exemple la construction et la maintenance de ponts, de voies ferrées, de matériel roulant et d'éoliennes. Les infrastructures sont un secteur où la maintenance doit être bien faite, en sécurité et rapidement.
Là où les méthodes traditionnelles peuvent être exigeantes en main-d'œuvre et dangereuses, les outils électriques sans abrasif peuvent améliorer la santé, la sécurité et l'économie. « Sans abrasif » ne signifie toutefois pas « sans poussière » : la rouille et le revêtement retirés deviennent tout de même des particules, de sorte que l'aspiration et la protection respiratoire suivent l'évaluation des risques du site. Les mêmes avantages s'appliquent dans le secteur industriel, où l'on manipule du pétrole et du gaz, dans le secteur marin, où la protection de l'environnement joue un rôle majeur, et dans la fabrication, où l'acier doit être correctement préparé et nettoyé avant comme après le soudage.
Questions fréquentes
Quel est l'objectif de la préparation de surface avant revêtement ?
La préparation de surface retire les contaminants qui empêchent l'adhérence, comme la calamine, la rouille, les anciens revêtements, l'huile, les sels et la poussière, et crée le profil d'ancrage dont un revêtement a besoin pour accrocher. Comme l'adhérence détermine la durée de vie d'un revêtement, le degré de préparation spécifié est généralement l'exigence la plus importante d'une spécification de revêtement.
Quelles sont les principales méthodes de préparation de surface ?
Les principales méthodes sont le nettoyage au solvant et chimique, le nettoyage manuel et par outils électriques, les outils électriques à impact tels que le bristle blasting, la projection abrasive et l'hydrodécapage. Elles diffèrent par ce qu'elles retirent et par leur capacité à créer un profil d'ancrage. C'est la spécification de revêtement, et non l'outil, qui doit décider de la méthode acceptable.
Quelles normes définissent les degrés de préparation de surface ?
L'ISO 8501-1 définit des degrés visuels pour le nettoyage manuel et par outils électriques (St 2, St 3) et pour le nettoyage par projection abrasive (Sa 1 à Sa 3). L'AMPP (anciennement SSPC et NACE) publie les normes SSPC-SP, telles que SP 3, SP 11, SP 10 et SP 5, ainsi que WJ-1 à WJ-4 pour l'hydrodécapage.
La préparation de surface peut-elle se faire sans sablage ?
Oui, selon le degré exigé. Les outils électriques à impact tels que le Bristle Blaster® produisent une propreté comparable à Sa 2½ / SSPC-SP 10 avec un profil d'ancrage de 65–85 µm Rz lors d'essais documentés, ce qui convient aux réparations ponctuelles, aux soudures et aux petites surfaces. Les grandes surfaces neuves avec calamine sont généralement toujours sablées.
Sources
- SSPC-SP 11, Power Tool Cleaning to Bare Metal. glavin.net
- KTA-Tator, Industry Standards for Surface Preparation. kta.com
- SSPC-SP WJ-1/NACE WJ-1, Waterjet Cleaning of Metals: Clean to Bare Substrate. glavin.net
- Farwest Corrosion Control, Coating Application and Dew Point. farwestcorrosion.com
- Roadmap on Carcinogens, Respirable crystalline silica. stopcarcinogensatwork.eu
- OSHA, 29 CFR 1926.1153 Respirable crystalline silica. osha.gov