Réponse courte : pour préparer le métal avant peinture, dégraissez-le d'abord (SSPC-SP 1), puis éliminez la rouille, la calamine et l'ancien revêtement jusqu'au degré de propreté indiqué dans la spécification du revêtement, créez le profil d'ancrage requis, testez les sels solubles, et appliquez le revêtement dans le délai ouvert, avec l'acier à au moins 3 °C au-dessus du point de rosée. Le sablage et le bristle blasting atteignent le métal nu avec un profil ; les brosses métalliques, non.
Le Grit-Free Surface Preparation Playbook couvre toutes les méthodes de préparation, les références normatives et la matrice de choix de méthode : téléchargement gratuit.
→ Télécharger le PlaybookCet article explique en quoi consiste la préparation de surface avant peinture de l'acier industriel, quelles normes définissent le résultat, quelles méthodes atteignent quel degré, et les erreurs qui font défaillir les revêtements des années avant leur durée de vie de conception. La préparation de surface est largement considérée comme le principal déterminant de la durée de vie d'un revêtement. Un revêtement appliqué sur un acier mal préparé défaille généralement à l'interface entre le métal et le revêtement, et non dans le revêtement lui-même. Les formations de l'industrie et la littérature sur les défaillances de revêtements attribuent couramment la majorité des défaillances prématurées à une préparation de surface inadéquate ; le chiffre souvent cité est de 70–80 %.
Pourquoi la préparation de surface détermine la durée de vie du revêtement
Un film de revêtement remplit deux fonctions : il exclut l'humidité et l'oxygène de la surface de l'acier, et il adhère à cette surface suffisamment bien pour maintenir cette exclusion pendant toute la durée de vie de conception. Ces deux fonctions dépendent de l'état de la surface de l'acier avant l'application du revêtement.
Le problème de l'adhérence
L'adhérence d'un revêtement sur l'acier est mécanique et chimique. L'adhérence mécanique exige une surface rendue rugueuse, un profil d'ancrage, dans lequel le revêtement liquide s'écoule et durcit. Sans profil, le revêtement repose sur une surface lisse avec peu d'accroche mécanique et se décolle plus facilement sous l'effet des cycles thermiques, des chocs ou de l'infiltration d'humidité. L'adhérence chimique exige que la surface soit chimiquement propre, exempte d'huiles, de sels, d'oxydes et d'autres contaminants qui s'interposent entre le revêtement et l'acier et empêchent une liaison directe.
Le problème de la contamination
Les contaminants les plus dangereux sont invisibles. Les sels solubles (chlorures, sulfates, nitrates) retenus dans une surface corrodée ne se voient pas. Lorsqu'un revêtement est appliqué sur une surface contaminée, les sels sont scellés sous le film. La pression osmotique entraîne l'eau à travers le revêtement vers le dépôt de sel, formant une cloque. Une fois la cloque formée, le revêtement qui l'entoure perd son adhérence, la corrosion démarre sur l'acier exposé et la défaillance se propage. La solution consiste à éliminer la contamination lors de la préparation de surface, et non à appliquer un revêtement plus épais par-dessus.
Ce que disent les chiffres
La préparation de surface représente une grande part du coût d'un projet de peinture industrielle ; sur les travaux de maintenance avec accès, confinement et gestion des déchets, c'est fréquemment le poste le plus important. Le coût d'une défaillance est encore plus élevé : si la préparation échoue, le revêtement échoue, et le coût complet de l'accès, de la préparation et du revêtement doit être dépensé à nouveau, souvent des années avant l'intervalle de maintenance prévu. L'économie d'une préparation correcte n'est pas marginale.
Ce qui doit se passer avant de peindre l'acier industriel
Toute spécification de revêtement industriel, qu'elle soit rédigée selon SSPC/AMPP, ISO, NORSOK ou le système d'un fabricant de revêtements, exige les trois mêmes résultats de la préparation de surface avant l'application de la première couche de peinture.
1. Propreté : éliminer toute contamination
La surface de l'acier doit être exempte de calamine, de rouille, de revêtement existant (sauf si le recouvrement est explicitement autorisé), d'huile et de graisse, de projections de soudure, de poussière et de sels solubles. Le degré de propreté requis est défini par une norme : couramment SSPC-SP 10 / Sa 2½ (métal quasi blanc) pour l'offshore, l'immersion et les travaux industriels, et SSPC-SP 5 / Sa 3 (métal blanc) lorsque le système de revêtement ou le service l'exige. La norme définit le résidu admis et le niveau de propreté de la surface ; ce n'est pas un jugement porté sur place.
2. Profil d'ancrage : créer l'accroche mécanique du revêtement
La surface doit être rendue rugueuse selon une texture spécifiée, le profil d'ancrage, mesuré en micromètres (µm) de hauteur crête-creux. De nombreux systèmes de revêtement époxy à haute épaisseur exigent environ 40–75 µm ; certains systèmes de projection thermique et pour service sévère en exigent davantage. La fiche technique du revêtement fixe la plage. Une surface polie, même chimiquement propre, présente une adhérence mécanique insuffisante pour la plupart des systèmes de revêtement industriels.
3. Test des sels : vérifier que la surface n'est pas contaminée
Après la préparation et avant le revêtement, la contamination par les sels solubles est testée et consignée, généralement par extraction au patch Bresle (ISO 8502-6) avec mesure de la conductivité (ISO 8502-9). De nombreuses spécifications offshore et industrielles fixent un maximum d'environ 20 mg/m² (2 µg/cm²) de chlorure. Sur les sites exposés au milieu marin, une contamination supérieure à ce seuil est courante même après une préparation mécanique minutieuse, et un lavage à l'eau suivi d'un nouveau test peut être nécessaire avant de procéder au revêtement. Consultez notre guide sur la contamination par les sels solubles et la manière de la tester.
Normes de préparation de surface : ce que signifient les degrés
Les degrés de propreté utilisés dans les spécifications de revêtements industriels proviennent de deux familles de normes parallèles : SSPC/NACE (désormais AMPP, nord-américaine) et ISO 8501-1 (internationale). Les degrés de sablage sont globalement comparables, mais rédigés différemment : SSPC fixe des limites écrites de taches résiduelles par unité de surface, tandis que ISO 8501-1 repose sur des définitions écrites et des photographies de référence. Toute spécification de revêtement ou fiche technique de produit renvoie à l'une des deux, ou aux deux.
| Ce qu'écrit le prescripteur | SSPC / NACE | ISO 8501-1 | Ce que cela signifie en termes simples |
|---|---|---|---|
| Sablage au métal blanc | SSPC-SP 5 / NACE No. 1 | Sa 3 | Aucune calamine, rouille, revêtement ni corps étranger visible sur la surface |
| Sablage au métal quasi blanc | SSPC-SP 10 / NACE No. 2 | Sa 2½ | Légères taches aléatoires sur au plus 5 % de chaque unité de surface ; propre par ailleurs |
| Sablage commercial | SSPC-SP 6 / NACE No. 3 | Sa 2 | Taches admises sur jusqu'à 33 % de chaque unité de surface |
| Sablage de brossage léger | SSPC-SP 7 / NACE No. 4 | Sa 1 | Contamination non adhérente éliminée ; calamine, rouille et peinture fortement adhérentes pouvant subsister |
| Nettoyage aux outils électriques jusqu'au métal nu | SSPC-SP 11 | — | Métal nu, sans calamine, rouille ni revêtement visibles sauf au fond des piqûres ; profil minimal de 25 µm (1 mil) |
| Nettoyage commercial aux outils électriques | SSPC-SP 15 | — | Métal nu avec taches sur jusqu'à 33 % de chaque unité de surface ; profil minimal de 25 µm (1 mil) |
| Nettoyage aux outils électriques | SSPC-SP 3 | St 3 | Rouille, calamine et peinture non adhérentes éliminées ; matière adhérente pouvant subsister |
| Nettoyage manuel | SSPC-SP 2 | St 2 | Rouille et calamine non adhérentes éliminées ; matière fortement adhérente restante |
La fiche technique du revêtement fixe le degré minimal. Pour les systèmes haute performance en atmosphères agressives et en immersion, SSPC-SP 10 / Sa 2½ est l'exigence la plus courante ; SSPC-SP 5 / Sa 3 est spécifié pour certains revêtements de cuves, métaux projetés thermiquement et autres systèmes exigeants. Pour les réparations et la maintenance, SSPC-SP 11 est souvent accepté. Un revêtement appliqué sur SP 3 alors que la surface est spécifiée SP 10 annule généralement la garantie du revêtement et constitue une défaillance prévisible. Notre guide technique SSPC-SP 11 explique en détail le degré de métal nu aux outils électriques.
Méthodes de préparation de surface pour la peinture de l'acier industriel
Sablage abrasif
Le sablage abrasif, qui projette de la grenaille, de la grenaille d'acier ou d'autres médias sur la surface à l'aide d'air comprimé ou d'une turbine centrifuge, est la méthode de préparation de référence pour la peinture industrielle de grandes surfaces. Dans une cabine de sablage ou sur un site doté d'un confinement et du bon équipement, il atteint SP 10 et SP 5 de façon fiable, crée un profil d'ancrage contrôlé et traite rapidement les surfaces. C'est la norme pour la fabrication d'acier de structure neuf et les grandes structures marines en cale sèche.
Ses limites sont importantes en contexte de maintenance : il exige un gros compresseur et un pot de sablage, génère un flux d'abrasif usagé, doit être confiné pour éviter la dispersion de l'abrasif, est fortement restreint dans les zones classées ATEX (nécessitant généralement des permis de travail par point chaud ou des arrêts) et n'est pas rentable pour les réparations ponctuelles où le coût de mobilisation dépasse la surface à préparer. La plupart des travaux de maintenance réels n'ont pas lieu dans une cabine de sablage.
Bristle blasting
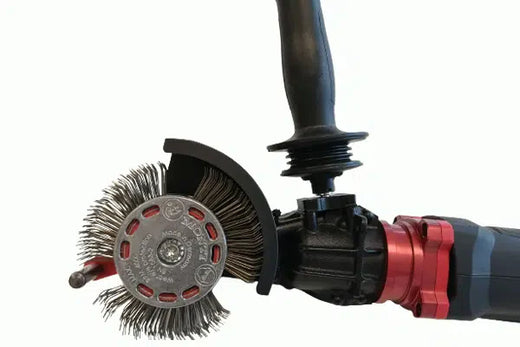
Le bristle blasting utilise une bande rotative de brins en acier trempé qu'une barre accélératrice libère pour que les pointes frappent la surface, éliminant la rouille, la calamine et le revêtement existant tout en créant simultanément un profil d'ancrage. Le Bristle Blaster® est un outil portatif qui, lors d'essais documentés, produit une propreté comparable à ISO 8501-1 Sa 2½ / SSPC-SP 10 (et Sa 3 / SP 5) avec un profil d'ancrage de 65–85 µm Rz sur acier standard, sans média abrasif. Les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique.
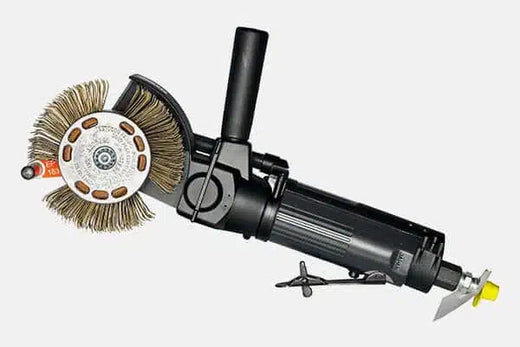
C'est une alternative de premier plan au sablage pour la maintenance en service, les environnements ATEX zone 1, les réparations ponctuelles, les espaces confinés et les joints de chantier de pipelines. Il fonctionne sur secteur, à l'air comprimé ou avec une batterie 18 V et ne nécessite ni confinement de sablage ni gestion de média. Sans abrasif ne signifie pas sans poussière : la rouille et le revêtement retirés se transforment toujours en particules et exigent des mesures de maîtrise appropriées. Le Bristle Blaster® Pneumatic, entièrement pneumatique, dispose d'une évaluation de conformité ATEX 2014/34/UE en tant qu'équipement de catégorie 2 pour la zone 1 (gaz, IIA) et la zone 21 (poussières).
Nettoyage aux outils électriques (meuleuse d'angle, disque à lamelles, pistolet à aiguilles, brosse métallique)
Les résultats des outils électriques conventionnels varient selon le type d'outil. Les brosses métalliques électriques éliminent les contaminants non adhérents et partiellement adhérents mais ont tendance à laisser et à polir la calamine fortement adhérente ; elles atteignent généralement SSPC-SP 3 (St 3). SSPC-SP 11 avertit que les brosses métalliques électriques ou les disques de ponçage, utilisés seuls, peuvent ne pas produire le profil requis. Les disques de meulage peuvent atteindre le métal nu mais laissent un profil peu profond et directionnel et enlèvent de l'acier sain. Les outils à percussion tels que les pistolets à aiguilles et les brosses rotatives à lamelles à percussion sont cités dans SSPC-SP 11 comme médias à percussion et peuvent atteindre SP 11 sur des surfaces adaptées, mais le profil doit être mesuré plutôt que supposé. Une préparation SP 3 ne convient que pour des travaux à spécification inférieure : revêtements de maintenance en environnements doux, protection temporaire ou systèmes tolérants à la surface spécifiquement qualifiés pour des surfaces nettoyées aux outils électriques.
Nettoyage manuel (brosse métallique, grattoir)
Le brossage métallique et le grattage manuels atteignent SSPC-SP 2 (St 2), c'est-à-dire la seule contamination non adhérente. Ce n'est pas une méthode de préparation pour la peinture industrielle haute performance. Elle est utile pour la protection temporaire de surfaces qui ne peuvent pas être préparées mécaniquement immédiatement, ou comme étape de pré-nettoyage avant la préparation mécanique. Un système de revêtement appliqué sur une préparation SP 2 en environnement industriel ou marin doit être considéré comme voué à une défaillance prématurée.
Préparation chimique (dégraissage, phosphatation, décapage à l'acide)
Les méthodes chimiques traitent des types de contamination précis. Le nettoyage au solvant (SSPC-SP 1) élimine l'huile et la graisse et doit précéder les autres méthodes de préparation : la préparation mécanique a tendance à étaler la contamination huileuse sur la surface plutôt qu'à l'éliminer. Le lavage à l'acide phosphorique convertit la rouille superficielle légère et fournit une couche de conversion qui améliore l'adhérence de la peinture sur les surfaces légèrement corrodées, mais il n'élimine ni la rouille importante ni la calamine et ne crée pas de profil d'ancrage. Le décapage à l'acide (chlorhydrique ou sulfurique) élimine la calamine dans des usines industrielles contrôlées mais n'est pas une méthode de chantier et introduit un risque de fragilisation par l'hydrogène sur les aciers à haute résistance. Les méthodes chimiques complètent la préparation mécanique ; sur la rouille importante et la calamine, elles ne la remplacent pas.
Hydrodécapage
L'hydrodécapage à haute et très haute pression élimine le revêtement existant, la rouille et la contamination soluble par force hydraulique, classé de WJ-1 à WJ-4. Sur de l'acier précédemment sablé, il peut ré-exposer le profil d'ancrage d'origine. Il ne crée pas de nouveau profil d'ancrage primaire sur de l'acier nu non profilé, et il génère une eau contaminée qui doit être collectée et éliminée. Pour décaper de grandes surfaces de revêtement avant une nouvelle préparation, l'hydrodécapage suivi d'une méthode de profilage (sablage ou Bristle Blaster®) est une approche efficace en deux étapes.
Choisir la bonne méthode de préparation pour votre projet
| Situation | Méthode recommandée | Résultat typique |
|---|---|---|
| Fabrication neuve, cabine de sablage disponible | Sablage abrasif | SP 10 / SP 5 |
| Maintenance en service, ATEX zone 1 | Bristle Blaster® Pneumatic (évalué ATEX) | SP 11 ; comparable à SP 10 / Sa 2½ lors d'essais documentés |
| Réparation ponctuelle : pas d'infrastructure de sablage, pas de confinement | Bristle Blaster® | SP 11 ; comparable à SP 10 / Sa 2½ |
| Espace confiné : ventilation limitée | Bristle Blaster® | SP 11 ; comparable à SP 10 / Sa 2½ |
| Joint de chantier de pipeline : revêtement de soudure circulaire | Bristle Blaster® (simple ou double bande) | Comparable à SP 10 / Sa 2½ (Sa 3 si spécifié) |
| Décapage d'un revêtement sur grande surface avant reprofilage | Hydrodécapage + Bristle Blaster® | Comparable à SP 10 après profilage |
| Surface fortement corrodée avant le Bristle Blaster® | Deux étapes : Tercoo® + Bristle Blaster® | Comparable à SP 10 / Sa 2½ |
| Contamination par huile / graisse (toute surface) | Nettoyage au solvant (SSPC-SP 1) d'abord, puis préparation mécanique | Permet d'atteindre le degré spécifié après l'étape mécanique |
| Environnement doux, revêtement de maintenance de gamme inférieure | Nettoyage aux outils électriques (brosse métallique / meuleuse) | SP 3 / St 3 |
Les erreurs de préparation de surface les plus courantes, et ce qu'elles coûtent
Peindre sur la calamine
La calamine a l'air propre. Elle est lisse, gris-bleu et passe un contrôle visuel superficiel. Elle est aussi électrochimiquement cathodique par rapport au métal de base et, une fois fissurée par les cycles thermiques ou les flexions, laisse l'humidité atteindre l'acier en dessous, puis la calamine se décolle en emportant le revêtement. Peindre sur de la calamine intacte est une cause fréquente de défaillance prématurée du revêtement sur l'acier de structure neuf, et elle est évitable. La peinture appliquée sur de l'acier laminé à chaud qui n'a pas été sablé, traité au bristle blasting ou autrement décalaminé jusqu'à un degré de métal nu est appliquée sur de la calamine.
Omettre le test des sels
La rouille visible est éliminée. La surface paraît propre. Le revêtement est appliqué. Quelques années plus tard, le revêtement cloque. La cause : des sels de chlorure présents sous la rouille, invisibles après le nettoyage mécanique, scellés sous le film de revêtement. Le cloquage osmotique provoqué par ces sels n'est pas un défaut du revêtement : c'est un défaut de préparation. Un test au patch Bresle prend quelques minutes et coûte peu. L'omettre sur toute surface ayant un historique d'exposition atmosphérique marine ou industrielle revient à parier sur toute la durée de vie du système de revêtement.
Appliquer le revêtement hors de la fenêtre du point de rosée
Un revêtement appliqué lorsque la température de l'acier est inférieure à 3 °C au-dessus du point de rosée risque une condensation superficielle, souvent invisible, entre l'acier et le revêtement. Le film durcit sur une couche d'humidité, l'adhérence est compromise dès le premier jour et le décollement s'accélère une fois en service. La température, l'humidité et le point de rosée doivent être mesurés et consignés immédiatement avant l'application du revêtement, et non supposés. Dans les conditions du matin, la fenêtre peut se refermer rapidement.
Laisser trop de temps entre la préparation et le revêtement
L'acier fraîchement préparé se corrode à nouveau. La vitesse dépend de l'humidité, de la température et de la contamination atmosphérique : sur un site extérieur en conditions humides, la rouille flash peut apparaître en quelques heures après la préparation. De nombreuses spécifications de revêtement fixent un intervalle maximal d'environ 4 heures entre la préparation et le revêtement, ou exigent le revêtement avant toute reprise de rouille visible. Préparer de grandes surfaces à l'avance de l'équipe de revêtement sans surveillance aboutit couramment à des surfaces rouillées à nouveau qu'il faut re-préparer.
Utiliser une préparation SP 3 pour des revêtements spécifiés SP 10
Cela arrive parce que le bon outil, le sablage abrasif ou le Bristle Blaster®, n'est pas disponible sur site, et que la meuleuse d'angle ou la brosse métallique disponible est utilisée à la place. Le revêtement est appliqué, l'inspection ne regarde pas de près le degré de préparation, et la défaillance commence dès le premier jour. Si la spécification du revêtement indique SP 10, la préparation doit satisfaire SP 10 ou un équivalent accepté par écrit par le prescripteur. Aucun système de revêtement ne compense une préparation de surface inadéquate : des couches plus épaisses, plus nombreuses et des revêtements de spécification supérieure défaillent tous précocement sur une surface SP 3 qui devait être SP 10.
Avant de peindre : la liste de contrôle de préparation
Avant l'application de tout revêtement sur de l'acier industriel, vérifiez chacun des points suivants :
- Huile et graisse éliminées. Nettoyage au solvant (SSPC-SP 1) avant toute préparation mécanique. Si de l'huile est présente après la préparation mécanique, nettoyez à nouveau et re-préparez.
- Degré de propreté confirmé. Évaluation visuelle par rapport aux photographies de référence ISO 8501-1 ou à SSPC-VIS 1 / VIS 3. La surface satisfait ou dépasse le degré spécifié dans la spécification du revêtement.
- Profil d'ancrage mesuré et consigné. ASTM D4417 (ruban réplique Méthode C ou micromètre de profondeur Méthode B), avec le nombre de relevés fixé par SSPC-PA 17 ou la spécification. Résultats dans la plage de profil de la fiche technique du revêtement.
- Test des sels solubles réalisé et consigné. Patch Bresle selon ISO 8502-6 avec conductivité selon ISO 8502-9. Résultat inférieur ou égal au maximum spécifié (souvent 20 mg/m²). S'il est supérieur, nettoyez et testez à nouveau avant de poursuivre.
- Géométrie des soudures vérifiée. Toutes les projections éliminées. Arêtes vives arrondies au rayon spécifié (ISO 8501-3 / ISO 12944-3 renvoient couramment à un rayon minimal de 2 mm).
- Température de surface et point de rosée vérifiés. Température de l'acier d'au moins 3 °C au-dessus du point de rosée. Température ambiante et humidité relative dans les limites de la fiche technique du revêtement.
- Délai depuis la préparation consigné. Revêtement appliqué dans l'intervalle spécifié et avant toute reprise de rouille visible.
- Tous les enregistrements documentés. Opérateur, date, lieu, degré de préparation, relevés de profil, relevés de sels, température/point de rosée au moment du revêtement. Requis pour la garantie et la conformité AQ/CQ.
Foire aux questions
Quelle est l'étape la plus importante de la préparation du métal avant peinture ?
Atteindre le degré de propreté exigé par la spécification du revêtement, souvent SSPC-SP 10 / Sa 2½ pour les travaux industriels, est l'étape la plus critique. Cela signifie éliminer la calamine, la rouille et les contaminants jusqu'à ce degré. Le profil d'ancrage et le test des sels sont également essentiels : de l'huile ou des sels sous un revêtement provoqueront une défaillance quel que soit le profil.
Puis-je peindre sur de la rouille sur l'acier ?
Pas avec un revêtement industriel haute performance. La rouille sous un revêtement reste un site de corrosion actif, et le revêtement se décolle par en dessous. Les convertisseurs de rouille stabilisent la rouille superficielle mais ne l'éliminent pas et ne créent pas de profil d'ancrage, et les grands fabricants de revêtements ne les acceptent pas en substitut d'une préparation mécanique au degré spécifié.
Ai-je besoin d'un équipement spécial pour préparer le métal avant peinture ?
Pour les degrés de métal nu avec profil d'ancrage, oui. Il faut un sablage abrasif ou un outil électrique à percussion tel que le Bristle Blaster® ; les brosses métalliques atteignent SP 3 au mieux. Le Bristle Blaster® est portatif, n'utilise aucun média volant, ne nécessite aucun confinement de sablage, et son modèle pneumatique est évalué ATEX pour la zone 1.
Combien de temps après la préparation de surface puis-je appliquer la peinture ?
De nombreuses spécifications de revêtement fixent un maximum d'environ 4 heures entre la fin de la préparation de surface et le début du revêtement, et toutes exigent le revêtement avant toute reprise de rouille visible. Dans des conditions humides ou côtières, la rouille flash peut apparaître plus tôt, auquel cas la surface doit être re-préparée. Vérifiez toujours la fiche technique du revêtement et la spécification du projet.
Qu'est-ce que le profil d'ancrage et pourquoi est-il important ?
Le profil d'ancrage est la rugosité de surface, mesurée en hauteur crête-creux en µm, créée par la préparation de surface. Il donne au revêtement une accroche mécanique sur l'acier. De nombreux systèmes époxy à haute épaisseur spécifient environ 40–75 µm. Le Bristle Blaster® produit 65–85 µm Rz sur acier au carbone standard lors d'essais documentés, selon l'acier, la bande et la technique.
Quelle est la différence entre Sa 2½ et SP 10 ?
Les deux décrivent un sablage au métal quasi blanc et sont généralement considérés comme comparables. SSPC-SP 10 / NACE No. 2 est la norme nord-américaine et limite les taches à 5 % de chaque unité de surface. ISO 8501-1 Sa 2½ est le degré international, défini par une description écrite et des photographies de référence. Vérifiez lequel la spécification nomme.
Ressources associées
- Comment retirer la calamine de l'acier : outils, méthodes et spécifications : pourquoi la calamine doit disparaître et quels outils l'éliminent réellement.
- Qu'est-ce que le bristle blasting ? Fonctionnement, normes atteintes et cas d'usage : l'alternative portative et sans abrasif au sablage : comment elle fonctionne et comment la spécifier.
- Alternatives au sablage de l'acier : comparaison complète des méthodes : toutes les méthodes comparées selon l'aptitude ATEX, les normes et la cadence de production.
L'équipe technique de MontiPower® vous conseille sur le choix de la méthode, la configuration des outils et la conformité pour tout substrat, tout environnement et toute spécification de revêtement.
→ Parler à un spécialiste de la préparation de surfaceSources
- SSPC-SP 11, Power Tool Cleaning to Bare Metal (définition du métal nu, profil minimal de 25 µm, médias à percussion, avertissement sur les brosses métalliques et disques de ponçage). glavin.net
- SSPC-SP 3, Power Tool Cleaning (calamine, rouille et peinture adhérentes non destinées à être éliminées). glavin.net
- KTA-Tator, Industry Standards for Surface Preparation (SP 1 à SP 15 et degrés ISO 8501-1). kta.com
- Corrosion Alliance, Surface Preparation Standards. corrosionalliance.com
- ISO 8501-1 (degrés de rouille et de préparation), ISO 8502-4 (condensation / point de rosée), ISO 8502-6 et 8502-9 (sels solubles), ASTM D4417 et SSPC-PA 17 (mesure du profil), ISO 12944-3 (conception, rayon des arêtes). Normes telles que publiées.
- MontiPower®, fiche technique du Bristle Blaster® et évaluation de conformité ATEX (catégorie 2 ; zone 1 gaz IIA, zone 21 poussières).