Réponse courte : un revêtement n'est performant que dans la mesure où l'est la surface qui le porte. La préparation a deux missions : éliminer les contaminants jusqu'au degré de propreté spécifié, et laisser un profil de surface adapté au mécanisme d'adhérence du revêtement. Le profil ne se résume pas à un seul chiffre : la hauteur des pics (Rz), la rugosité moyenne (Ra) et le nombre de pics (Rpc) décrivent ensemble la qualité d'accroche d'un revêtement.
La préparation, c'est tout
Tout système de revêtement, aussi avancé soit-il, dépend de la surface sur laquelle il est appliqué. Un revêtement ne vaut que par son adhérence au substrat, et cette adhérence se décide avant même que la première couche soit mélangée : par la propreté de la surface et par la forme du profil laissé. Cet article explique ce que signifie une « bonne préparation » en termes mesurables, quels paramètres de rugosité décrivent un profil, et pourquoi des revêtements différents exigent des surfaces différentes.
Deux conditions comptent, et toutes deux sont fixées lors de la préparation de surface :
- Propreté : rouille, calamine, ancien revêtement, huile et sels solubles éliminés jusqu'au degré exigé par la spécification, par exemple ISO 8501-1 Sa 2½ ou SSPC-SP 11. Tout ce qui reste sur la surface se trouve entre le revêtement et l'acier et affaiblit l'adhérence.
- Profil de surface : les pics et vallées microscopiques qui donnent au revêtement son accroche mécanique. Trop peu, et le revêtement n'a rien à quoi s'accrocher ; trop, et des pics peuvent dépasser d'un film mince.
Ni l'un ni l'autre ne peut être corrigé une fois le revêtement appliqué. C'est pourquoi la préparation de surface est généralement l'étape qui décide si un revêtement atteint sa durée de vie de conception. Pour une vue d'ensemble des méthodes, voir qu'est-ce que la préparation de surface.
Préparation de surface pour les revêtements et les mastics
Chaque revêtement, selon son mécanisme d'adhérence, a ses propres besoins en matière de profil de surface. Nous souhaitons un profil uniforme en densité, en régularité et en angularité. Grâce aux balayages optiques 3D Keyence, une surface préparée peut être caractérisée par des centaines de paramètres de rugosité ; dans notre documentation Dr. Prepper®, nous nous concentrons sur trois d'entre eux : Rpc, Rz et Ra.
En quoi les mécanismes d'adhérence diffèrent
Les revêtements, les mastics et les adhésifs adhèrent à l'acier de différentes manières, et le profil dont ils ont besoin en découle :
- Ancrage mécanique. La plupart des revêtements de protection (époxy, primaires riches en zinc, polyuréthanes sur primaire) reposent largement sur leur écoulement dans les vallées du profil et leur verrouillage autour des pics au fil du durcissement. Ils ont besoin d'une profondeur de profil définie et d'un nombre de pics suffisant pour répartir la charge.
- Liaison chimique. Certains revêtements, mastics et adhésifs forment également des liaisons chimiques avec le métal propre ou la surface d'oxyde. Ils peuvent tolérer des substrats plus lisses, mais ils ont tout de même besoin d'une surface propre et fraîchement exposée, et un substrat profilé offre généralement une meilleure adhérence et une meilleure résistance à la propagation de la rouille.
- Systèmes épais et viscoélastiques. Les revêtements à film épais et viscoélastiques, les manchons et les réparations composites nécessitent un profil conforme aux instructions de leur fabricant ; voir bristle blasting et revêtements viscoélastiques.
- Projection thermique. La métallisation repose presque entièrement sur l'ancrage mécanique de particules en fusion ; elle exige donc un profil net et anguleux ; voir le bristle blasting comme préparation à la projection thermique.
La fiche technique (TDS) du fabricant du revêtement est toujours la référence : elle indique le degré de propreté ainsi que le profil minimal et maximal sur lesquels le produit a été testé.
Les trois paramètres de rugosité : Rz, Ra et Rpc
Un profil de surface est tridimensionnel, mais les spécifications le réduisent généralement à une seule valeur de profondeur. Considérer trois paramètres ensemble donne une image bien meilleure de l'accroche d'un revêtement.
| Paramètre | Ce qu'il décrit | Pourquoi il compte pour les revêtements |
|---|---|---|
| Rz | Hauteur moyenne crête-creux, relevée sur plusieurs longueurs de base | La mesure habituelle de la profondeur du profil d'ancrage ; comparée aux valeurs min./max. de la TDS du revêtement |
| Ra | Écart moyen arithmétique du profil par rapport à sa ligne moyenne | Décrit la rugosité générale ; deux surfaces de même Ra peuvent avoir des hauteurs de pics et des formes très différentes |
| Rpc | Nombre de pics : nombre de paires pic-creux par unité de longueur qui traversent une bande autour de la ligne moyenne | Décrit la densité du profil ; plus de pics signifie plus de surface et plus de points d'ancrage |
Rz : la profondeur du profil
Rz est le paramètre avec lequel travaillent la plupart des spécifications de revêtement, car il est directement lié à l'épaisseur de film sec du primaire. MontiPower® indique ses résultats de profil d'ancrage en Rz. Sur le terrain, la hauteur crête-creux est mesurée avec des comparateurs, des micromètres de profondeur ou du ruban réplique selon ASTM D4417 ; depuis l'édition 2021, la norme couvre aussi les instruments à palpeur comme Méthode D, qui peuvent indiquer directement le Rz et le nombre de pics. Voir le guide de terrain de la mesure du profil d'ancrage.
Ra : la rugosité moyenne
Ra est la valeur de rugosité classique de l'ingénierie, utilisée pour les pièces usinées. Seule, elle en dit peu sur la performance d'un revêtement : une surface comportant quelques rayures profondes et une surface comportant de nombreux pics fins et aigus peuvent avoir le même Ra. Elle reste utile pour un contrôle rapide de la rugosité globale et pour comparer des méthodes de préparation sur un même acier.
Rpc : la densité du profil
Le nombre de pics indique combien de points d'ancrage un revêtement a par unité de longueur. Des recherches publiées dans le Journal of Protective Coatings & ; Linings (Roper, Weaver et Brandon, 2005) ont montré qu'un nombre de pics plus élevé améliore nettement l'adhérence à l'acier et la résistance à la corrosion sous-jacente. Des travaux ultérieurs de DeFelsko avec du ruban réplique ont trouvé une forte corrélation positive entre la densité de pics et l'adhérence par arrachement, et l'adhérence la plus élevée dans la plage de hauteur de pics de 2–3 mil (environ 50–75 µm) pour les systèmes testés ; l'adhérence diminuait lorsque les profils dépassaient 3 mil. Le nombre de pics est encore rarement inscrit dans les spécifications, mais il explique pourquoi deux surfaces de même Rz peuvent se comporter différemment.
Pourquoi nous voulons un profil uniforme : densité, régularité, angularité
De ces paramètres découlent les trois qualités que nous recherchons dans une surface préparée :
- Densité : de nombreux pics par unité de longueur ou de surface (Rpc élevé), de sorte que le revêtement est ancré en de nombreux points plutôt qu'en quelques-uns.
- Régularité : une hauteur de pics constante sur toute la zone, de sorte que le primaire recouvre chaque pic à l'épaisseur de film spécifiée et qu'il n'y a pas de pics aberrants isolés.
- Angularité : des pics et des vallées nets, en forme de cratères, plutôt qu'arrondis ou polis. Les profils anguleux offrent plus de surface et une meilleure accroche mécanique. Des vallées très profondes et étroites ne sont pas non plus l'objectif : le revêtement doit les mouiller complètement, faute de quoi des vides subsistent au fond des vallées.
L'analyse optique 3D rend ces qualités visibles. L'analyse 3D du profil de surface après bristle blasting de MontiPower montre la texture mesurée derrière les valeurs de profil d'ancrage, et la page profil d'ancrage explique le lien entre profil et adhérence.
Comment le bristle blasting crée le profil
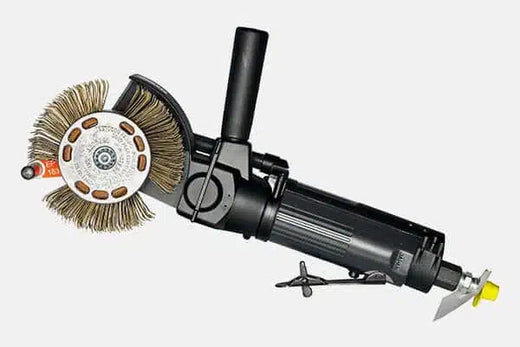
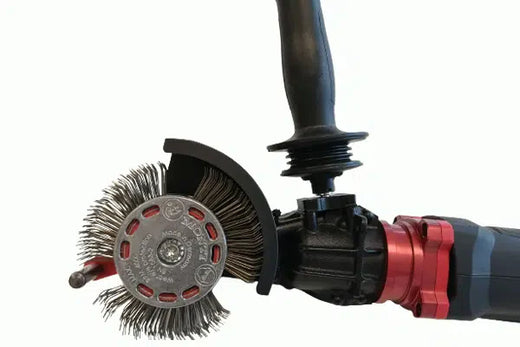
Le sablage abrasif conventionnel crée le profil en projetant de l'abrasif sur l'acier ; la taille, la forme et la dureté de l'abrasif déterminent le résultat. De nombreux outils électriques, à l'inverse, nettoient sans créer de nouveau profil : les brosses métalliques et les disques abrasifs peuvent même polir un profil existant. Le Bristle Blaster® fonctionne différemment. Les pointes trempées de ses brins, inclinées vers l'avant, frappent la surface, rebondissent et laissent des empreintes en forme de cratères qui ressemblent à une texture sablée, tout en retirant la rouille et les revêtements au cours du même passage.
Lors d'essais documentés sur acier standard, cela produit un profil d'ancrage de 65–85 µm Rz (2,6–3,3 mil), jusqu'à 120 µm Rz lors de certains essais, avec une propreté comparable à ISO 8501-1 Sa 2½ / SSPC-SP 10. Aucun abrasif volant n'est utilisé et le substrat est travaillé à froid, sans être chauffé. Les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique ; le profil doit donc être mesuré sur site comme toute autre surface préparée.
Une liste de contrôle pratique de préparation
- Lisez d'abord la TDS du revêtement : degré de propreté, plage de profil, rouille flash maximale et limites de sels solubles.
- Éliminez l'huile et la graisse avant la préparation mécanique, afin de ne pas les étaler sur la surface.
- Choisissez une méthode qui atteint à la fois le degré de propreté et le profil, et pas seulement l'un des deux.
- Mesurez le profil (ruban réplique ou palpeur) et consignez les relevés ; contrôlez les sels là où la spécification l'exige.
- Appliquez le revêtement dans le délai autorisé par la spécification, avant que la surface ne se dégrade.
Pour la formation à la technique et aux normes, consultez l'Académie Dr. Prepper®.
Foire aux questions
Pourquoi la préparation de surface est-elle si importante pour les revêtements ?
Les revêtements défaillent le plus souvent à l'interface avec le substrat. La rouille, la calamine, les sels ou l'ancien revêtement laissés sous le film affaiblissent l'adhérence et laissent la corrosion se propager en dessous, et un profil inadapté réduit l'accroche mécanique. La préparation fixe ces deux conditions, propreté et profil, avant l'application de la première couche, et aucune des deux ne peut être corrigée ensuite sans retirer le revêtement.
Quelle est la différence entre Rz, Ra et Rpc ?
Rz est la hauteur moyenne crête-creux sur plusieurs longueurs de base et constitue la mesure habituelle de la profondeur du profil d'ancrage. Ra est l'écart moyen arithmétique par rapport à la ligne moyenne et décrit la rugosité générale, et non la profondeur. Rpc, le nombre de pics, est le nombre de paires pic-creux par unité de longueur et décrit la densité et la régularité du profil.
Un profil plus profond donne-t-il toujours une meilleure adhérence ?
Non. Des recherches sur les paramètres du ruban réplique ont trouvé l'adhérence par arrachement la plus élevée dans la plage de hauteur de pics de 2–3 mil (environ 50–75 µm) pour les systèmes testés, l'adhérence diminuant au-delà de 3 mil. La densité de pics était corrélée positivement à l'adhérence. Le bon profil est celui indiqué dans la fiche technique du revêtement, avec suffisamment de pics pour offrir une accroche dense et uniforme.
Quel profil de surface le Bristle Blaster® crée-t-il ?
Lors d'essais documentés sur acier standard, le Bristle Blaster® produit un profil d'ancrage de 65–85 µm Rz (2,6–3,3 mil) avec une propreté comparable à ISO 8501-1 Sa 2½. Les pointes des brins frappent, rebondissent et laissent des empreintes en forme de cratères semblables à celles du sablage. Les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique ; le profil est donc mesuré sur site.
Sources
- KTA-Tator (W. Corbett), Let’s talk about surface profile : angularity and measuring peak count/density (2023). kta.com
- DeFelsko (D. Beamish), Replica tape : relating 3 surface profile parameters to pull-off adhesion. defelsko.com
- ASTM International, D4417-21 Field Measurement of Surface Profile of Blast Cleaned Steel (2021). astm.org
- MontiPower®, données techniques du Bristle Blaster® et analyse 3D du profil de surface (2015).