Kurzantwort: Für beschichtungsfertige Ergebnisse auf kleinen Stahlflächen ist Bristle Blasting die rotierende Alternative, die dem Sandstrahlen am nächsten kommt: Dokumentierte Tests zeigen eine Reinheit vergleichbar mit ISO 8501-1 Sa 2½ und ein Rauheitsprofil von 65–85 µm Rz ohne loses Strahlmittel. Hartmetallscheiben entfernen zuvor starke Ablagerungen; MBX® eignet sich für dünne Bleche; Drahtbürsten, Fächerscheiben und Nadelentroster erfüllen eine Profilvorgabe für die Beschichtung allein nur selten.
Eine Reparatur von 2 m² zu sandstrahlen bedeutet, Strahlkessel, Strahlmittel, Einhausung und oft einen zweiten Bediener zu mobilisieren – für eine Arbeit, bei der die eigentliche Reinigung nur Minuten dauert. Dieses Missverhältnis ist der Grund, warum die Bearbeitung kleiner Stahlflächen zu rotierenden Alternativen für die Rostentfernung übergegangen ist. Im Folgenden finden Sie die Optionen, die funktionieren, die ehrlichen Grenzen jeder einzelnen, einen direkten Vergleich und eine kurze FAQ.
Was eine Beschichtungsspezifikation von einer kleinen Fläche verlangt
Das Werkzeug muss den Vorbereitungsgrad aus dem Datenblatt der Beschichtung erreichen, nicht nur sichtbaren Rost entfernen. Für die meisten Korrosionsschutzbeschichtungen bedeutet das zweierlei: Reinheit (blankes Metall, vergleichbar mit ISO 8501-1 Sa 2½ bzw. SSPC-SP 11 für Maschinenwerkzeuge) und ein Rauheitsprofil von mindestens 25 µm (1 mil) nach SSPC-SP 11, im Produktdatenblatt oft mehr. SSPC-SP 11 selbst warnt, dass maschinelle Drahtbürsten oder Schleifscheiben allein das geforderte Profil möglicherweise nicht erzeugen und ein vorhandenes Profil verschlechtern können. Das ist der Maßstab für jedes der folgenden Werkzeuge.
1. Bristle Blaster®: das beschichtungsfertige Werkzeug
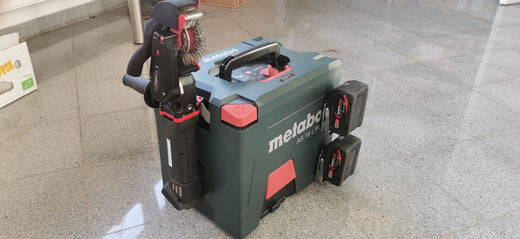
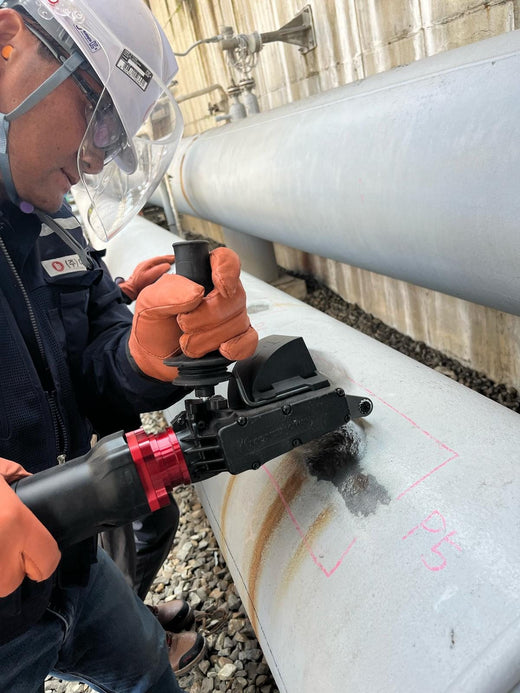
Nach vorn abgewinkelte Borstenspitzen, von einer Beschleunigerleiste zurückgehalten, schlagen mit einer kinetischen Energie, vergleichbar mit dem Aufprall von Strahlmittel, auf den Stahl und prallen dann zurück. Das Ergebnis ist das, was die meisten anderen rotierenden Werkzeuge nicht leisten: gleichzeitige Rostentfernung und ein gemessenes Rauheitsprofil von 65–85 µm Rz auf Standardstahl, beschrieben in NACE-Konferenzforschung zum Bristle Blasting. Die Reinheit ist vergleichbar mit ISO 8501-1 Sa 2½ (je nach Band und Arbeitstechnik bis Sa 3); die Ergebnisse variieren mit Stahlsorte, Rostgrad, Band und Arbeitstechnik. Das Werkzeug ist handgeführt, wird von einer Person bedient und ist mit elektrischem, pneumatischem und akkubetriebenem Antrieb erhältlich; die pneumatische Version ist ATEX-bewertet für Gas-Zone 1 und Staub-Zone 21, für Bereiche, in denen Strahlen Heißarbeits- oder Einhausungsgenehmigungen erfordern würde. Dies ist das Werkzeug für örtliche Rostentfernung mit anschließender Beschichtung: Punktreparaturen an Pipelines, Schweißzonen, Flanschflächen, Ausbesserungen. Zum Ultimate Electric oder zur kompletten Bristle Blaster®-Reihe.
2. Rotierende Tercoo®-Scheiben: der Vorschritt für starken Abtrag
Tercoo®-Stiftscheiben aus Hartmetall tragen dicken Rost, Zunder, Bitumen und mehrschichtige Beschichtungen ab, ohne Hitze zu erzeugen, und hinterlassen eine aufgeraute Oberfläche. Bei starken Ablagerungen tragen sie die Hauptmenge schneller ab als Borsten, die sich bei dickem Material zusetzen. Wo die Beschichtung ein definiertes, gleichmäßiges Rauheitsprofil benötigt, folgt ein Profilierdurchgang, als erster Schritt der Zwei-Schritt-Vorbereitungsmethode von MontiPower.
3. MBX® mit groben Bändern: dünne Beschichtungen und Bleche
Das MBX®-System entfernt Rost, Lack, Unterbodenschutz, Dichtmassen und Klebstoffe von Karosserieblechen und anderen dünnen Untergründen ohne Hitze und ohne Verzug. Farbcodierte MBX®-Bänder passen die Körnung an die Aufgabe an: schwarz für Unterbodenschutz, ocker für Rost, grün für Lack, blau (Edelstahl) für Aluminium und Edelstahl. Auf Karosserieblechen hinterlassen die groben und mittleren Bänder ein dem Sandstrahlen ähnliches Oberflächenbild. MBX® ist nicht dafür ausgelegt, Baustahl nach einer Spezifikation für Korrosionsschutzbeschichtungen vorzubereiten; verwenden Sie dafür den Bristle Blaster®.
4. Rotierende Drahtbürsten: Reinigen, nicht Vorbereiten
Günstig und überall verfügbar, doch ehrlich betrachtet gilt: Drahtbürsten polieren. Sie glätten Rost und Walzhaut ebenso oft, wie sie sie entfernen, und SSPC-SP 11 weist darauf hin, dass maschinelle Drahtbürsten allein das geforderte Profil möglicherweise nicht erzeugen und ein vorhandenes Profil verschlechtern können. Siehe den vollständigen Vergleich von Drahtbürste und Vorbereitungsmaschine. Gut zum Entrosten eines Torscharniers; falsch für alles, was eine Korrosionsschutzbeschichtung erhält.
5. Fächerscheiben und Schleifer: Materialabtrag, begrenztes Profil
Schnell an Schweißnähten und Kanten, doch sie tragen den Untergrund selbst ab, bringen Wärme in den Stahl ein und hinterlassen ein flaches, unregelmäßiges Riefenbild statt eines gleichmäßigen Profils. In einem unabhängigen Werftvergleich (Dankiw und Fosdike, ASC Shipbuilding, 2018) erzeugten ein Schleifer mit Körnung 36 und eine Fächerscheibe mit Körnung 40 30–40 µm, gegenüber 50–80 µm mit einem Bristle-Blasting-Werkzeug auf denselben Stählen. Setzen Sie sie für die Endbearbeitung in der Fertigung und das Beschleifen von Schweißnähten ein; prüfen Sie das Profil, bevor Sie sich bei der Beschichtungsvorbereitung auf sie verlassen.
6. Nadelentroster: Schlagwirkung, aber ungleichmäßig
Nadelpistolen sind in SSPC-SP 11 genannte Schlagwerkzeuge und arbeiten gut bei starkem Zunder, Schweißspritzern und in Ecken. Das hinterlassene Profil ist gröber und weniger vorhersehbar als beim Bristle Blasting, auf offenen Flächen sind sie langsam, und im Einsatz sind sie laut und vibrationsstark. Sie eignen sich eher für kleine, schwer zugängliche Bereiche mit starkem Zunder als für die allgemeine Beschichtungsvorbereitung. Wie rotierende Werkzeuge im Vergleich abschneiden, behandelt der Artikel Walzhaut von kleinen Stahlflächen entfernen.
Im direkten Vergleich
| Werkzeug | Strahlähnliches Profil | Staub | Beschichtungsfertig |
|---|---|---|---|
| Bristle Blaster® | Ja: 65–85 µm Rz (dokumentierte Tests) | Gering (Absaughaube erhältlich) | Ja, vergleichbar mit Sa 2½ |
| Tercoo®-Scheiben | Aufgeraut, kein definiertes Profil | Gering–mittel | Nach einem Profilierdurchgang, wo ein Profil vorgeschrieben ist |
| MBX® | Leicht; sandstrahlähnliches Oberflächenbild auf Karosserieblechen | Gering | Karosseriebleche und dünne Bleche, nicht für Baustahl-Spezifikationen |
| Drahtbürste | Nein: poliert | Gering | Nein |
| Fächerscheibe / Schleifer | Teilweise: 30–40 µm in einem Werfttest | Mittel | Nur wenn das Profil die Spezifikation erfüllt |
| Nadelentroster | Grob, ungleichmäßig | Mittel | Starker Zunder und Ecken; Profil prüfen |
Wann Strahlen auf kleinen Flächen trotzdem die bessere Wahl ist
Wenn die Spezifikation ein bestimmtes Strahlmittel-Oberflächenbild verlangt oder die „kleine Fläche“ in Wirklichkeit Hunderte Quadratmeter zusammenhängender Blechfläche umfasst, behält das konventionelle Strahlen seinen Platz; zur Wirtschaftlichkeit siehe den vollständigen Vergleich der Alternativen zum Sandstrahlen. Bei örtlichen Arbeiten beseitigt die rotierende Vorbereitung das Mobilisierungsproblem. Unabhängig vom Verfahren gilt: Strahlmittelfrei heißt nicht staubfrei. Abgetragener Rost und Beschichtung werden weiterhin zu Partikeln; verwenden Sie daher eine Absaugung und geeignete PSA, insbesondere bei Altbeschichtungen, die Blei oder sechswertiges Chrom enthalten können.
Häufig gestellte Fragen
Was ist die beste Alternative zum Sandstrahlen für kleine Stahlflächen?
Für kleine, örtliche Stahlflächen, die beschichtet werden, sind rotierende Bristle-Blasting-Werkzeuge der funktional nächstliegende Ersatz. Der Bristle Blaster® erzielt in dokumentierten Tests eine Reinheit vergleichbar mit ISO 8501-1 Sa 2½ und ein Rauheitsprofil von 65–85 µm Rz, ohne loses Strahlmittel und ohne Strahleinhausung. Die Ergebnisse variieren mit Stahlsorte, Rostgrad, Band und Arbeitstechnik.
Erreichen rotierende Werkzeuge zur Rostentfernung eine strahlähnliche Rauheit?
Nur Werkzeuge, die auf Schlagwirkung ausgelegt sind. Von einer Beschleunigerleiste zurückgehaltene Borstenspitzen schlagen auf und prallen zurück und erzeugen gemessene Profile von 65–85 µm Rz. Drahtbürsten polieren hauptsächlich, und Schleifer und Fächerscheiben erreichten in einem Werftvergleich nur 30–40 µm, sodass sie eine Beschichtungsspezifikation verfehlen können, die ein tieferes, gleichmäßiges Profil verlangt.
Welche Alternative zum Sandstrahlen erzeugt am wenigsten Staub?
Mechanische rotierende Werkzeuge erzeugen weit weniger luftgetragenen Staub als offenes Strahlen, weil es keinen Strahlmittelstrom gibt. Strahlmittelfrei heißt jedoch nicht staubfrei: Abgetragener Rost und Beschichtung werden weiterhin zu Partikeln. Verwenden Sie eine Staubabsaughaube und behandeln Sie Altbeschichtungen, die Blei oder sechswertiges Chrom enthalten können, unabhängig vom Verfahren als gefährlich.
Erfüllt eine mit Bristle Blasting bearbeitete Oberfläche SSPC-SP 10?
SSPC-SP 10 und Sa 2½ sind für die Strahlreinigung mit Strahlmittel definiert, daher wird ein mit Maschinenwerkzeug erzieltes Ergebnis als mit diesen Graden vergleichbar beschrieben und vom Inspektor gegen die Projektspezifikation abgenommen. Arbeiten mit Maschinenwerkzeugen werden typischerweise nach SSPC-SP 11 spezifiziert, das blankes Metall und ein Profil von mindestens 25 µm (1 mil) verlangt.
Quellen
- SSPC, SSPC-SP 11, Power Tool Cleaning to Bare Metal. glavin.net
- R. Dankiw, Defining Mechanical Surface Preparation Standards with Power Tools (2018). cactusindustrial.com
- NACE International, CORROSION 2009 conference paper on bristle blasting fundamentals (2009). content.ampp.org
- MontiPower, Produktseiten und technische Datenblätter zu Bristle Blaster®, MBX® und Tercoo® (65–85 µm Rz auf API-5L-Stahl in dokumentierten Tests; Pneumatic ATEX-bewertet für Zone 1 / Zone 21).