Resposta curta: para preparar metal para pintura, desengordure-o primeiro (SSPC-SP 1), depois remova ferrugem, carepa de laminação e revestimento antigo até o grau de limpeza indicado na especificação do revestimento, crie o perfil de ancoragem exigido, ensaie os sais solúveis e aplique o revestimento dentro do tempo em aberto, com o aço pelo menos 3 °C acima do ponto de orvalho. O jateamento e o bristle blasting chegam ao metal nu com perfil; as escovas de aço não.
O Grit-Free Surface Preparation Playbook cobre todos os métodos de preparação, as normas de referência e a matriz de seleção de métodos — download gratuito.
→ Baixar o PlaybookEste artigo explica o que envolve a preparação de superfícies para a pintura de aço industrial, quais normas definem o resultado, quais métodos atingem cada grau e os erros que fazem os revestimentos falharem anos antes da vida útil de projeto. A preparação de superfícies é amplamente considerada o fator isolado mais determinante para a durabilidade de um revestimento. Um revestimento aplicado sobre aço mal preparado costuma falhar na interface entre o metal e o revestimento — e não no revestimento em si. A literatura de treinamento e de falhas de revestimento do setor costuma atribuir a maioria das falhas prematuras à preparação de superfície inadequada; o número frequentemente citado é de 70–80%.
Por que a preparação de superfícies determina a vida útil do revestimento
Uma película de revestimento faz duas coisas: impede que a umidade e o oxigênio cheguem à superfície do aço e adere a essa superfície o suficiente para manter essa barreira durante toda a vida útil de projeto. Ambas as funções dependem do aspecto da superfície do aço antes da aplicação do revestimento.
O problema da aderência
A aderência do revestimento ao aço é mecânica e química. A aderência mecânica exige uma superfície rugosa — um perfil de ancoragem — na qual o revestimento líquido penetra e cura. Sem perfil, o revestimento fica sobre uma superfície lisa, com pouca ancoragem mecânica, e tem maior probabilidade de se descolar sob ciclagem térmica, impacto ou infiltração de umidade. A aderência química exige que a superfície esteja quimicamente limpa — livre de óleos, sais, óxidos e outros contaminantes que ficam entre o revestimento e o aço e impedem a ligação direta.
O problema da contaminação
Os contaminantes mais perigosos são invisíveis. Os sais solúveis — cloretos, sulfatos, nitratos — retidos em uma superfície corroída não podem ser vistos. Quando o revestimento é aplicado sobre uma superfície contaminada, os sais ficam selados sob a película. A pressão osmótica força a água através do revestimento em direção ao depósito de sal, formando uma bolha. Quando a bolha se forma, o revestimento ao redor perde aderência, a corrosão começa no aço exposto e a falha se propaga. A solução é remover a contaminação durante a preparação da superfície — e não aplicar um revestimento mais espesso sobre ela.
O que dizem os números
A preparação de superfícies representa uma grande parcela do custo de um projeto de pintura industrial — em trabalhos de manutenção com acesso, confinamento e manuseio de resíduos, costuma ser o item individual mais caro. O custo da falha é ainda maior: se a preparação falha, o revestimento falha, e todo o custo de acesso, preparação e revestimento precisa ser gasto novamente, muitas vezes anos antes do intervalo de manutenção planejado. A economia de fazer a preparação corretamente não é marginal.
O que deve acontecer antes de pintar aço industrial
Toda especificação de revestimento industrial — seja redigida segundo SSPC/AMPP, ISO, NORSOK ou o sistema de um fabricante de revestimentos — exige da preparação de superfície os mesmos três resultados antes da aplicação da primeira demão de tinta.
1. Limpeza — remover toda a contaminação
A superfície do aço deve estar livre de carepa de laminação, ferrugem, revestimento existente (a menos que a repintura sobre ele seja expressamente permitida), óleo e graxa, respingos de solda, poeira e sais solúveis. O grau de limpeza exigido é definido por uma norma — normalmente SSPC-SP 10 / Sa 2½ (metal quase branco) para trabalhos offshore, de imersão e industriais, e SSPC-SP 5 / Sa 3 (metal branco) quando o sistema de revestimento ou o serviço o exigem. A norma define o resíduo permitido e o quanto a superfície deve estar limpa — não é uma decisão subjetiva tomada no local.
2. Perfil de ancoragem — criar ancoragem mecânica para o revestimento
A superfície deve ser tornada rugosa até uma textura especificada — o perfil de ancoragem — medida em micrômetros (µm) de altura pico-a-vale. Muitos sistemas de revestimento epóxi de alta espessura pedem aproximadamente 40–75 µm; alguns sistemas de aspersão térmica e de serviço pesado exigem mais. A ficha técnica do produto de revestimento define a faixa. Uma superfície polida — mesmo quimicamente limpa — tem aderência mecânica insuficiente para a maioria dos sistemas de revestimento industrial.
3. Ensaio de sais — verificar que a superfície não está contaminada
Após a preparação e antes do revestimento, a contaminação por sais solúveis é ensaiada e registrada, normalmente por extração com patch de Bresle (ISO 8502-6) com medição de condutividade (ISO 8502-9). Muitas especificações offshore e industriais fixam um máximo de cerca de 20 mg/m² (2 µg/cm²) de cloreto. Em locais com exposição marinha, é comum haver contaminação acima desse limite mesmo após uma preparação mecânica minuciosa — e pode ser necessário lavar com água e reensaiar antes de prosseguir com o revestimento. Veja nosso guia sobre contaminação por sais solúveis e como ensaiá-la.
Normas de preparação de superfícies: o que significam os graus
Os graus de limpeza usados nas especificações de revestimentos industriais vêm de duas famílias de normas paralelas — SSPC/NACE (hoje AMPP, norte-americana) e ISO 8501-1 (internacional). Os graus de jateamento são, em linhas gerais, comparáveis, mas são redigidos de modo diferente: a SSPC estabelece limites escritos para manchas residuais por unidade de área, enquanto a ISO 8501-1 se apoia em definições escritas e fotografias de referência. Qualquer especificação de revestimento ou ficha técnica de produto fará referência a uma delas ou a ambas.
| O que o especificador de revestimentos escreve | SSPC / NACE | ISO 8501-1 | O que significa em linguagem simples |
|---|---|---|---|
| Jateamento ao metal branco | SSPC-SP 5 / NACE No. 1 | Sa 3 | Nenhuma carepa de laminação, ferrugem, revestimento ou material estranho visível na superfície |
| Jateamento ao metal quase branco | SSPC-SP 10 / NACE No. 2 | Sa 2½ | Manchas leves e aleatórias em no máximo 5% de cada unidade de área; no restante, limpo |
| Jateamento comercial | SSPC-SP 6 / NACE No. 3 | Sa 2 | Manchas permitidas em até 33% de cada unidade de área |
| Jateamento de varredura (brush-off) | SSPC-SP 7 / NACE No. 4 | Sa 1 | Contaminação solta removida; carepa, ferrugem e tinta firmemente aderidas podem permanecer |
| Limpeza com ferramenta elétrica até o metal nu | SSPC-SP 11 | — | Metal nu, sem carepa de laminação, ferrugem ou revestimento visíveis, exceto no fundo de pites; perfil mínimo de 25 µm (1 mil) |
| Limpeza comercial com ferramenta elétrica | SSPC-SP 15 | — | Metal nu com manchas em até 33% de cada unidade de área; perfil mínimo de 25 µm (1 mil) |
| Limpeza com ferramenta elétrica | SSPC-SP 3 | St 3 | Ferrugem solta, carepa de laminação solta e tinta solta removidas; material aderido pode permanecer |
| Limpeza com ferramenta manual | SSPC-SP 2 | St 2 | Ferrugem e carepa soltas removidas; material firmemente aderido permanece |
A ficha técnica do produto de revestimento define o grau mínimo. Para sistemas de alto desempenho em atmosferas agressivas e em imersão, SSPC-SP 10 / Sa 2½ é a exigência mais comum; SSPC-SP 5 / Sa 3 é especificado para alguns revestimentos de tanques, metal aplicado por aspersão térmica e outros sistemas exigentes. Em reparos e manutenção, o SSPC-SP 11 costuma ser aceito. Um revestimento aplicado sobre SP 3 em uma superfície especificada para SP 10 normalmente anula a garantia do revestimento e é uma falha previsível. Nosso guia técnico SSPC-SP 11 explica em detalhe o grau de metal nu com ferramenta elétrica.
Métodos de preparação de superfícies para a pintura de aço industrial
Jateamento abrasivo
O jateamento abrasivo — projetar granalha, grão de aço ou outro meio contra a superfície com ar comprimido ou roda centrífuga — é o método de preparação de referência para a pintura industrial de grandes áreas. Em uma cabine de jateamento ou em um local com confinamento e o equipamento adequado, ele atinge SP 10 e SP 5 de forma confiável, cria um perfil de ancoragem controlado e processa a área com rapidez. É o padrão para a fabricação de aço estrutural novo e para grandes estruturas navais em dique seco.
Suas limitações são significativas em contextos de manutenção: exige um grande compressor e uma panela de jateamento, gera um fluxo de resíduos de abrasivo, deve ser confinado para evitar a dispersão do abrasivo, é fortemente restrito em áreas classificadas ATEX (normalmente exigindo permissões de trabalho a quente ou paradas) e é antieconômico para reparos pontuais, em que o custo de mobilização supera a área a preparar. A maior parte do trabalho real de manutenção não ocorre em uma cabine de jateamento.
Bristle blasting
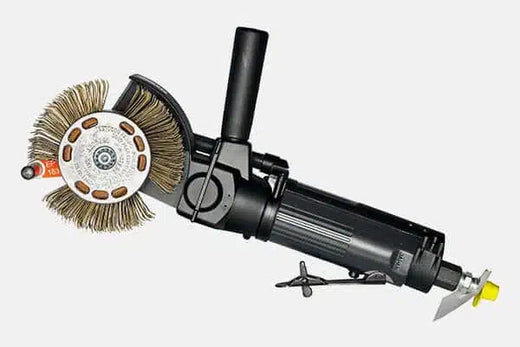
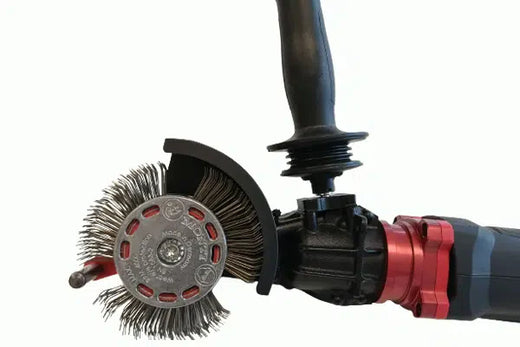
O bristle blasting usa uma correia rotativa de cerdas de arame de aço endurecido que uma barra aceleradora libera para que as pontas golpeiem a superfície — removendo ferrugem, carepa de laminação e revestimento existente e criando ao mesmo tempo um perfil de ancoragem. O Bristle Blaster® é uma ferramenta manual que, em ensaios documentados, produz limpeza comparável a ISO 8501-1 Sa 2½ / SSPC-SP 10 (e Sa 3 / SP 5) com perfil de ancoragem de 65–85 µm Rz em aço padrão, sem meio abrasivo. Os resultados variam conforme o tipo de aço, o grau de ferrugem, a correia e a técnica.
É uma alternativa de primeira linha ao jateamento de areia na manutenção em serviço, em ambientes ATEX zona 1, reparos pontuais, espaços confinados e juntas de campo de dutos. Funciona com energia da rede elétrica, ar comprimido ou bateria de 18 V e não exige confinamento de jateamento nem gestão de meio abrasivo. Sem abrasivo não significa sem poeira: a ferrugem e o revestimento removidos continuam virando partículas e exigem controles adequados. O Bristle Blaster® Pneumatic, totalmente pneumático, tem avaliação de conformidade ATEX 2014/34/EU como equipamento Categoria 2 para zona 1 de gás (IIA) e zona 21 de poeira.
Limpeza com ferramenta elétrica (esmerilhadeira angular, disco flap, agulhador, escova de aço)
Os resultados das ferramentas elétricas convencionais variam conforme o tipo de ferramenta. As escovas de aço elétricas removem a contaminação solta e parcialmente aderida, mas tendem a deixar e polir a carepa de laminação firmemente aderida — normalmente alcançam SSPC-SP 3 (St 3). A SSPC-SP 11 alerta que escovas de aço elétricas ou discos de lixa usados isoladamente podem não produzir o perfil exigido. Os discos de desbaste podem chegar ao metal nu, mas deixam um perfil raso e direcional e removem aço são. Ferramentas de impacto, como agulhadores e discos flap rotativos de impacto, são citadas na SSPC-SP 11 como meio de impacto e podem atingir SP 11 em superfícies adequadas, mas o perfil deve ser medido, e não presumido. A preparação SP 3 só é adequada para trabalhos de especificação mais baixa — revestimentos de manutenção em ambientes brandos, proteção temporária ou sistemas tolerantes à superfície especificamente qualificados para superfícies limpas com ferramenta elétrica.
Limpeza com ferramenta manual (escova de aço, raspador)
A escovação manual com escova de aço e a raspagem atingem SSPC-SP 2 (St 2) — apenas contaminação solta. Este não é um método de preparação para pintura industrial de alto desempenho. É útil para a proteção temporária de superfícies que não podem ser preparadas mecanicamente de imediato, ou como etapa de pré-limpeza antes da preparação mecânica. Um sistema de revestimento aplicado sobre uma preparação SP 2 em ambiente industrial ou marinho deve ser esperado a falhar prematuramente.
Preparação química (desengorduramento, fosfatização, decapagem ácida)
Os métodos químicos tratam tipos específicos de contaminação. A limpeza com solvente (SSPC-SP 1) remove óleo e graxa e deve preceder os demais métodos de preparação — a preparação mecânica tende a espalhar a contaminação oleosa pela superfície em vez de removê-la. A lavagem com ácido fosfórico converte a ferrugem superficial leve e forma uma camada de conversão que melhora a aderência da tinta em superfícies pouco corroídas — mas não remove ferrugem espessa nem carepa de laminação e não cria perfil de ancoragem. A decapagem ácida (ácido clorídrico ou sulfúrico) remove a carepa de laminação em instalações industriais controladas, mas não é um método de campo e introduz risco de fragilização por hidrogênio em aços de alta resistência. Os métodos químicos complementam a preparação mecânica; em ferrugem espessa e carepa de laminação, não a substituem.
Hidrojateamento
O hidrojateamento de alta e ultra-alta pressão remove revestimento existente, ferrugem e contaminação solúvel por força hidráulica, classificado de WJ-1 a WJ-4. Em aço previamente jateado, pode reexpor o perfil de ancoragem original. Não cria um novo perfil de ancoragem primário em aço nu e sem perfil, e gera água contaminada que exige coleta e descarte. Para remover revestimento de grandes áreas antes de nova preparação, o hidrojateamento seguido de um método de perfilamento (jateamento ou Bristle Blaster®) é uma abordagem eficaz em duas etapas.
Como escolher o método de preparação certo para o seu projeto
| Situação | Método recomendado | Resultado típico |
|---|---|---|
| Fabricação de peças novas, cabine de jateamento disponível | Jateamento abrasivo | SP 10 / SP 5 |
| Manutenção em serviço, ATEX zona 1 | Bristle Blaster® Pneumatic (avaliado ATEX) | SP 11; comparável a SP 10 / Sa 2½ em ensaios documentados |
| Reparo pontual — sem infraestrutura de jateamento, sem confinamento | Bristle Blaster® | SP 11; comparável a SP 10 / Sa 2½ |
| Espaço confinado — ventilação restrita | Bristle Blaster® | SP 11; comparável a SP 10 / Sa 2½ |
| Junta de campo de duto — revestimento de solda circunferencial | Bristle Blaster® (correia simples ou dupla) | Comparável a SP 10 / Sa 2½ (Sa 3 quando especificado) |
| Remoção de revestimento em grande área antes de novo perfilamento | Hidrojateamento + Bristle Blaster® | Comparável a SP 10 após o perfilamento |
| Superfície muito corroída antes do Bristle Blaster® | Duas etapas: Tercoo® + Bristle Blaster® | Comparável a SP 10 / Sa 2½ |
| Contaminação por óleo / graxa (qualquer superfície) | Primeiro limpeza com solvente (SSPC-SP 1) — depois preparação mecânica | Possibilita o grau especificado após a etapa mecânica |
| Ambiente brando, revestimento de manutenção de nível inferior | Limpeza com ferramenta elétrica (escova de aço / esmerilhadeira) | SP 3 / St 3 |
Os erros mais comuns de preparação de superfícies — e quanto custam
Pintar sobre carepa de laminação
A carepa de laminação parece limpa. É lisa, azul-acinzentada e passa por uma inspeção visual casual. Ela também é eletroquimicamente catódica em relação ao metal base e, depois de trincar por ciclagem térmica ou flexão, deixa a umidade chegar ao aço por baixo — e a carepa se descola, levando o revestimento junto. Pintar sobre carepa de laminação intacta é uma causa comum de falha prematura de revestimento em aço estrutural novo, e é evitável. A tinta aplicada em aço laminado a quente que não foi jateado, tratado com bristle blasting ou de outra forma descarepado até um grau de metal nu está sendo aplicada sobre carepa de laminação.
Pular o ensaio de sais
A ferrugem visível é removida. A superfície parece limpa. O revestimento é aplicado. Alguns anos depois, o revestimento está formando bolhas. A causa: sais de cloreto que estavam sob a ferrugem, invisíveis após a limpeza mecânica, selados sob a película de revestimento. O empolamento osmótico causado por esses sais não é um defeito do revestimento — é um defeito de preparação. Um ensaio com patch de Bresle leva minutos e custa pouco. Pulá-lo em qualquer superfície com histórico de exposição atmosférica marinha ou industrial é apostar toda a vida útil do sistema de revestimento.
Aplicar o revestimento fora da janela do ponto de orvalho
Um revestimento aplicado quando a temperatura do aço está a menos de 3 °C acima do ponto de orvalho corre o risco de condensação superficial — muitas vezes invisível — entre o aço e o revestimento. A película cura sobre uma camada de umidade, a aderência fica comprometida desde o primeiro dia e o descolamento se acelera após a entrada em serviço. A temperatura, a umidade e o ponto de orvalho devem ser medidos e registrados imediatamente antes da aplicação do revestimento, e não presumidos. Nas condições da manhã, a janela pode se fechar rapidamente.
Deixar tempo demais entre a preparação e o revestimento
O aço recém-preparado volta a enferrujar. A velocidade depende da umidade, da temperatura e da contaminação atmosférica — em um local externo com umidade elevada, a ferrugem instantânea (flash rust) pode aparecer em poucas horas após a preparação. Muitas especificações de revestimento fixam um intervalo máximo de cerca de 4 horas entre a preparação e o revestimento, ou exigem revestir antes de qualquer reoxidação visível. Preparar grandes áreas antes da equipe de pintura, sem monitoramento, leva rotineiramente a superfícies reoxidadas que precisam ser preparadas de novo.
Usar preparação SP 3 para revestimentos especificados para SP 10
Isso acontece porque a ferramenta adequada — jateamento abrasivo ou Bristle Blaster® — não está disponível no local, e se usa em seu lugar a esmerilhadeira angular ou a escova de aço que estão à mão. O revestimento é aplicado, a inspeção não examina com atenção o grau de preparação e a falha começa desde o primeiro dia. Se a especificação do revestimento diz SP 10, a preparação deve atender a SP 10 ou a um equivalente aceito por escrito pelo especificador. Nenhum sistema de revestimento compensa uma preparação de superfície inadequada — demãos mais espessas, mais demãos e revestimentos de especificação superior falham cedo em uma superfície SP 3 que deveria ser SP 10.
Antes de pintar: a lista de verificação da preparação
Antes de aplicar qualquer revestimento em aço industrial, verifique cada um dos itens a seguir:
- Óleo e graxa removidos. Limpeza com solvente (SSPC-SP 1) antes de qualquer preparação mecânica. Se houver óleo após a preparação mecânica, limpe novamente e prepare de novo.
- Grau de limpeza confirmado. Avaliação visual com base nas fotografias de referência da ISO 8501-1 ou da SSPC-VIS 1 / VIS 3. A superfície atende ou supera o grau especificado na especificação do revestimento.
- Perfil de ancoragem medido e registrado. ASTM D4417 (Método C com fita réplica ou Método B com micrômetro de profundidade), com o número de leituras definido pela SSPC-PA 17 ou pela especificação. Resultados dentro da faixa de perfil da ficha técnica do produto de revestimento.
- Ensaio de sais solúveis realizado e registrado. Patch de Bresle conforme ISO 8502-6 com condutividade conforme ISO 8502-9. Resultado igual ou inferior ao máximo especificado (frequentemente 20 mg/m²). Se estiver acima, limpe e reensaie antes de prosseguir.
- Geometria das soldas verificada. Todos os respingos removidos. Arestas vivas arredondadas ao raio especificado (ISO 8501-3 / ISO 12944-3 costumam indicar um raio mínimo de 2 mm).
- Temperatura da superfície e ponto de orvalho verificados. Temperatura do aço pelo menos 3 °C acima do ponto de orvalho. Temperatura ambiente e umidade relativa dentro dos limites da ficha técnica do produto de revestimento.
- Tempo desde a preparação registrado. Revestimento aplicado dentro do intervalo especificado e antes de qualquer reoxidação visível.
- Todos os registros documentados. Operador, data, local, grau de preparação, leituras de perfil, leituras de sais, temperatura/ponto de orvalho no momento do revestimento. Necessário para a garantia e para a conformidade de QA/QC.
Perguntas frequentes
Qual é a etapa mais importante na preparação de metal para pintura?
Atingir o grau de limpeza exigido pela especificação do revestimento — frequentemente SSPC-SP 10 / Sa 2½ em trabalhos industriais — é a etapa mais crítica. Significa remover carepa de laminação, ferrugem e contaminação até esse grau. O perfil de ancoragem e o ensaio de sais também são essenciais: óleo ou sais sob um revestimento causarão falha, por melhor que seja o perfil.
Posso pintar sobre ferrugem no aço?
Não com um revestimento industrial de alto desempenho. A ferrugem sob um revestimento continua sendo um ponto ativo de corrosão, e o revestimento se descola por baixo. Os conversores de ferrugem estabilizam a ferrugem superficial, mas não a removem nem criam perfil de ancoragem, e os principais fabricantes de revestimentos não os aceitam como substituto da preparação mecânica até o grau especificado.
Preciso de equipamento especial para preparar metal para pintura?
Para graus de metal nu com perfil de ancoragem, sim. É necessário jateamento abrasivo ou uma ferramenta elétrica de impacto, como o Bristle Blaster®; as escovas de aço chegam a SP 3 no máximo. O Bristle Blaster® é manual, não usa meio abrasivo solto, não exige confinamento de jateamento e seu modelo pneumático é avaliado ATEX para zona 1.
Quanto tempo após a preparação de superfície posso aplicar a tinta?
Muitas especificações de revestimento fixam um máximo de cerca de 4 horas entre o fim da preparação de superfície e o início do revestimento, e todas exigem revestir antes da reoxidação visível. Em condições úmidas ou costeiras, a ferrugem instantânea pode aparecer antes, caso em que a superfície deve ser preparada de novo. Consulte sempre a ficha técnica do produto de revestimento e a especificação do projeto.
O que é perfil de ancoragem e por que ele importa?
O perfil de ancoragem é a rugosidade da superfície, medida como altura pico-a-vale em µm, criada pela preparação de superfície. Ele dá ao revestimento ancoragem mecânica no aço. Muitos sistemas epóxi de alta espessura especificam cerca de 40–75 µm. O Bristle Blaster® produz 65–85 µm Rz em aço-carbono padrão em ensaios documentados, dependendo do aço, da correia e da técnica.
Qual é a diferença entre Sa 2½ e SP 10?
Ambos descrevem a limpeza por jateamento ao metal quase branco e geralmente são tratados como comparáveis. SSPC-SP 10 / NACE No. 2 é a norma norte-americana e limita as manchas a 5% de cada unidade de área. ISO 8501-1 Sa 2½ é o grau internacional, definido por uma descrição escrita e fotografias de referência. Verifique qual delas a especificação indica.
Recursos relacionados
- Como remover a carepa de laminação do aço: ferramentas, métodos e especificações — Por que a carepa de laminação precisa sair e quais ferramentas realmente a removem.
- O que é bristle blasting? Como funciona, quais normas atinge e quando usar — A alternativa manual e sem abrasivo ao jateamento de areia: como funciona e como especificá-la.
- Alternativas ao jateamento de areia em aço: comparação completa de métodos — Todos os métodos comparados quanto à adequação ATEX, às normas e à taxa de produção.
A equipe técnica da MontiPower® orienta sobre a seleção de métodos, a configuração de ferramentas e a conformidade para qualquer substrato, ambiente e especificação de revestimento.
→ Fale com um especialista em preparação de superfíciesFontes
- SSPC-SP 11, Power Tool Cleaning to Bare Metal (definição de metal nu, perfil mínimo de 25 µm, meios de impacto, alerta sobre escovas de aço e discos de lixa). glavin.net
- SSPC-SP 3, Power Tool Cleaning (carepa de laminação, ferrugem e tinta aderidas não se destinam a ser removidas). glavin.net
- KTA-Tator, Industry Standards for Surface Preparation (graus SP 1–SP 15 e ISO 8501-1). kta.com
- Corrosion Alliance, Surface Preparation Standards. corrosionalliance.com
- ISO 8501-1 (graus de ferrugem e de preparação), ISO 8502-4 (condensação / ponto de orvalho), ISO 8502-6 e 8502-9 (sais solúveis), ASTM D4417 e SSPC-PA 17 (medição do perfil), ISO 12944-3 (projeto, raio de arestas). Normas conforme publicadas.
- MontiPower®, ficha técnica do Bristle Blaster® e avaliação de conformidade ATEX (Categoria 2; zona 1 de gás IIA, zona 21 de poeira).