Resposta curta: A preparação de superfícies é a limpeza e, quando exigido, a perfilagem de um substrato antes do revestimento: remover carepa de laminação, ferrugem, revestimentos antigos, óleo, sais solúveis e poeira, e criar um perfil de ancoragem no qual o revestimento possa se fixar. É um dos principais fatores na vida útil do revestimento. Os métodos vão da limpeza com solvente e das ferramentas elétricas e pneumáticas ao jateamento abrasivo e ao hidrojateamento, cada um avaliado em relação a uma norma especificada.
Este artigo explica o que a preparação de superfícies abrange, por que ela decide a duração de um revestimento, as seis fases de um trabalho típico, as principais técnicas e suas desvantagens, e onde se encaixam as ferramentas elétricas e pneumáticas portáteis.
O que é a preparação de superfícies?
A preparação de superfícies é definida como “a limpeza ou o preparo da superfície metálica antes da aplicação de um revestimento”. Na prática, muitas tarefas se enquadram nesse termo: a remoção de carepa de laminação, ferrugem, imperfeições, revestimentos existentes e outros contaminantes. A criação de um perfil na superfície metálica também faz parte da preparação de superfícies. Dessa forma, cria-se uma boa ligação entre o objeto e o revestimento aplicado sobre ele.
Ela pode ser executada com produtos químicos que limpam e tratam a superfície ou com métodos mecânicos que alteram sua textura ou removem material indesejado, como respingos de solda. Aço, aço inoxidável, alumínio e madeira exigem, cada um, técnicas de preparação de superfícies diferentes.
Por que a preparação de superfícies é importante?
A preparação de superfícies é necessária antes da aplicação de um novo revestimento. Uma boa preparação garante que a nova camada adira bem, o que melhora a durabilidade de qualquer revestimento que dependa de limpeza e de um perfil de superfície definido para a aderência de longo prazo. Para isso, é preciso remover tinta antiga, carepa de laminação, ferrugem e outras contaminações. A preparação de superfícies não remove apenas sujeira; na maioria dos revestimentos de proteção, ela também cria um perfil de ancoragem, a rugosidade na qual o novo revestimento se fixa.
O resultado exigido costuma estar escrito na especificação do revestimento como um grau de limpeza, por exemplo ISO 8501-1 St 3 (ferramenta elétrica ou pneumática), Sa 2½ (limpeza por jateamento) ou SSPC-SP 11 (limpeza com ferramenta elétrica ou pneumática até o metal nu, com perfil mínimo de 25 µm / 1 mil). A escala completa de graus é explicada em nosso guia completo das normas de preparação de superfícies.
Quais são as fases da preparação de superfícies?
A preparação de superfícies tem várias fases. Para obter o melhor resultado possível, qualquer que seja a técnica usada, essas fases devem se suceder de perto e ser executadas corretamente. Podem-se distinguir seis etapas:
- Avaliação da condição
- Remoção do revestimento
- Remoção dos contaminantes da superfície e reparo de imperfeições
- Remoção de sujeira solta e poeira
- Criação de um perfil de ancoragem na superfície
- Manutenção da superfície seca até o revestimento

Avaliação da condição
Antes de iniciar a preparação de superfícies, avalie a condição atual do material: o grau de ferrugem, o tipo e a espessura de qualquer revestimento existente, a presença de carepa de laminação e o grau exigido pelo novo revestimento. Isso determina o que precisa ser feito e qual técnica usar. Se essa etapa for ignorada ou feita com descuido, o método errado pode danificar o material mais adiante no processo ou não alcançar o grau especificado.
Remoção do revestimento
Quando o revestimento antigo falhou, é incompatível com o novo sistema ou a especificação exige metal nu, ele precisa ser removido. Conforme o tipo e a espessura do revestimento e a área envolvida, isso é feito por jateamento abrasivo, ferramentas elétricas e pneumáticas, hidrojateamento ou decapagem química. Qualquer revestimento que permaneça deve estar íntegro e fortemente aderido; caso contrário, o novo sistema falhará junto com ele.
Remoção dos contaminantes da superfície
Além do revestimento antigo, é preciso remover outras contaminações. Com o tempo, ferrugem e outros depósitos se formam na superfície, e o aço novo traz carepa de laminação. Óleo, graxa e sais solúveis também devem ser removidos. O óleo e a graxa normalmente são removidos com limpeza com solvente ou detergente antes de qualquer preparação mecânica, para que não se espalhem pela superfície. Os sais solúveis, como os cloretos, são invisíveis e podem causar empolamento e corrosão sob a película; veja contaminação por sais solúveis. Se esses contaminantes não forem removidos corretamente, o novo revestimento pode perder a aderência.
Remoção de sujeira solta
Além de ferrugem e carepa de laminação, uma superfície muitas vezes traz material solto: pedaços descascando ou esfarelando do revestimento antigo, e a poeira e os detritos produzidos pela própria preparação. Eles devem ser removidos, normalmente por escovação, sopro com ar limpo e seco ou aspiração, para garantir a aderência adequada do novo revestimento.
Criação de um perfil de superfície
Depois que o revestimento antigo e as contaminações forem removidos, a superfície precisa do perfil de ancoragem exigido pelo revestimento. Um revestimento que depende de ancoragem mecânica adere melhor a uma superfície perfilada do que a uma lisa. A profundidade do perfil deve corresponder à ficha técnica do revestimento: se for rasa demais, a aderência fica comprometida; se for profunda demais, os picos podem ultrapassar uma película fina.
Manutenção da superfície seca
A etapa final antes do revestimento é garantir que a superfície esteja, e permaneça, seca. A umidade na superfície reduz a aderência e deixa o aço recém-limpo começar a formar oxidação instantânea (flash rust). Uma regra comum é que os revestimentos não devem ser aplicados a menos que a superfície do aço esteja pelo menos 3 °C (5 °F) acima do ponto de orvalho, e que o revestimento siga rapidamente a preparação. Se as seis etapas forem executadas com precisão e cuidado, aumentam muito as chances de o novo revestimento aderir bem e durar.
Quais técnicas de preparação de superfícies são usadas?
Ao longo dos anos, foram desenvolvidas muitas técnicas de preparação de superfícies. Tradicionalmente, a maioria das superfícies de aço é preparada por jateamento abrasivo, mas também são usados o hidrojateamento, a limpeza por chama, a limpeza química e as ferramentas elétricas e pneumáticas. Como esses métodos funcionam e o que envolvem?
Métodos de limpeza por jateamento
Um dos métodos mais comuns é o jateamento abrasivo. A superfície é tratada com um jato de ar comprimido e um abrasivo solto. Originalmente, isso era feito principalmente com areia, mas o uso de areia de sílica é restrito ou proibido em vários países devido ao risco de silicose causada pela sílica cristalina respirável. Hoje o jateamento é feito com outros abrasivos, como granalha de aço, granada, óxido de alumínio ou escórias. O abrasivo remove ferrugem, carepa de laminação e revestimentos, e seu impacto também cria um perfil de ancoragem para o novo revestimento. Os graus de limpeza por jateamento são descritos na ISO 8501-1 (Sa 1 a Sa 3) e nas SSPC-SP 7, 14, 6, 10 e 5.
Hidrojateamento
A água também pode ser usada. A limpeza com água em baixa pressão remove material solto e sais, enquanto o hidrojateamento em alta e ultra-alta pressão (70 MPa / 10.000 psi ou mais) pode remover revestimentos e ferrugem até o substrato, com classificação de WJ-1 a WJ-4. O hidrojateamento é eficaz contra sais solúveis, mas não cria um perfil de ancoragem primário: é principalmente um método para aço previamente perfilado. Mais em nosso guia sobre as normas de hidrojateamento WJ-1 a WJ-4.
Limpeza por chama
A limpeza por chama consiste em passar uma chama de gás ao longo da superfície para soltar a ferrugem e a carepa, seguida de escovação com escova de aço. Ela não remove toda a ferrugem de forma confiável e geralmente é combinada com outras técnicas. O uso inadequado da chama pode danificar ou deformar a superfície, e o método exige controles de trabalho a quente.
Limpeza química
Outra forma comum de preparar superfícies é a limpeza química, que remove óleo, sujeira e outros materiais com detergentes, solventes e outros produtos de limpeza. As técnicas típicas são:
- Desengraxante/limpador: uma solução de limpeza aplicada diretamente na superfície, trabalhada com escova ou pano e enxaguada com água.
- Limpeza a vapor: útil para remover contaminação de grandes áreas. Antes de aplicar qualquer revestimento, a superfície deve estar completamente seca e livre de resíduos.
- Limpeza alcalina: eficaz para remover graxa, gordura, óleo e resíduos de ácido. Aqui também, a superfície deve estar completamente seca e livre de resíduos antes do revestimento.
- Decapagem ácida: imersão em ácido para dissolver ferrugem e carepa de laminação, usada principalmente em oficinas e linhas de produção.
A limpeza química remove óleo, graxa e sais, mas não cria um perfil de ancoragem. Os ácidos, em especial, podem ser agressivos para o material, o meio ambiente e a saúde humana.
Preparação de superfícies com ferramentas elétricas e pneumáticas
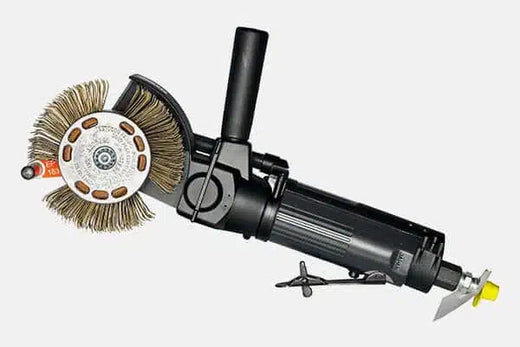
As ferramentas elétricas e pneumáticas para preparação de superfícies vão de escovas de aço e esmerilhadeiras a ferramentas de impacto. As escovas de aço e os discos de esmerilhamento limpam, mas em geral não produzem o perfil de ancoragem de que um revestimento de proteção precisa, e podem polir um perfil existente. As ferramentas de impacto são diferentes. A tecnologia portátil e semiautomática da MontiPower® não apenas limpa a superfície, mas também cria a rugosidade de que o novo revestimento precisa. Isso a torna uma alternativa ao jateamento abrasivo em áreas menores, em reparos pontuais, onde a regulamentação não permite abrasivos soltos ao ar livre ou onde montar uma operação de jateamento não é produtivo.
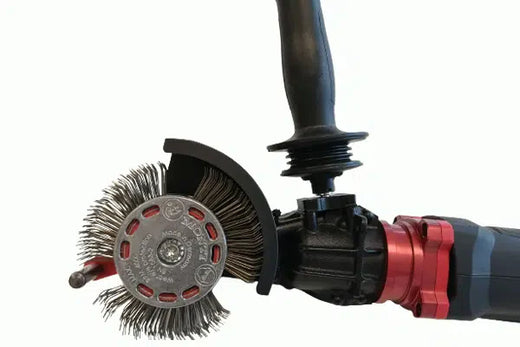
Em aço, o Bristle Blaster® remove ferrugem, tinta e carepa de laminação e cria um perfil de ancoragem em uma única passada. Em ensaios documentados em aço padrão, ele produz limpeza comparável a ISO 8501-1 Sa 2½ / SSPC-SP 10 e um perfil de ancoragem de 65–85 µm Rz (2,6–3,3 mil). Os resultados variam conforme o grau do aço, o grau de ferrugem, a correia e a técnica, e a aceitação em relação à especificação do projeto cabe ao inspetor. Como o trabalho pode ser feito internamente com ferramentas portáteis, muitas equipes de manutenção não precisam mais contratar uma empresa de jateamento para áreas menores. Com uma linha de correias patenteadas, há uma correia para a maioria dos substratos e condições.
Quais são as desvantagens dos métodos tradicionais?
O jateamento com abrasivo solto e a limpeza química são usados há muitos anos. Com o tempo, suas desvantagens e os perigos do jateamento de areia e de métodos semelhantes tornaram-se bem documentados.
Desvantagens do jateamento de areia
O jateamento abrasivo é a técnica mais usada para preparar o aço. No entanto, para trabalhos de revestimento menores a montagem é trabalhosa: confinamento, compressor e vaso de jateamento, fornecimento de abrasivo e coleta e descarte do abrasivo usado. É um trabalho especializado que exige a devida preparação, o que torna o jateamento um método relativamente caro para áreas pequenas em termos de metros quadrados por dia. Mas isso não é tudo.
O jateamento pode ser prejudicial às pessoas e ao meio ambiente. O perigo está principalmente na poeira: sob a alta pressão envolvida, as partículas de abrasivo se fragmentam e, junto com a ferrugem e o revestimento removidos, formam uma poeira fina em suspensão. Quando inalada, essa poeira pode causar sérios problemas de saúde. A areia de sílica é o exemplo mais conhecido: a sílica cristalina respirável causa silicose e câncer de pulmão, razão pela qual seu uso como abrasivo de jateamento é restrito ou proibido em vários países e a exposição é regulamentada, por exemplo, pela OSHA nos Estados Unidos. O abrasivo usado contaminado com revestimentos antigos também pode ser resíduo perigoso.
Desvantagens da limpeza química
Na preparação química de superfícies, o perigo está nos produtos químicos usados. A decapagem normalmente emprega ácidos fortes, como o ácido clorídrico, que é corrosivo e pode causar lesões graves em contato. O ácido clorídrico também libera vapores perigosos para pessoas, animais e o ambiente ao redor, e o ácido usado precisa ser neutralizado e descartado.
Preparação de superfícies em diversos setores
Pela sua praticidade e eficácia, as ferramentas e correias MontiPower® são amplamente usadas em diversos mercados, por exemplo na construção e manutenção de pontes, trilhos ferroviários, material rodante e turbinas eólicas. A infraestrutura é um setor em que a manutenção deve ser feita bem, com segurança e rapidez.
Onde os métodos tradicionais podem ser trabalhosos e perigosos, as ferramentas elétricas e pneumáticas sem abrasivo podem melhorar a saúde, a segurança e a economia. Sem abrasivo, porém, não significa sem poeira: a ferrugem e o revestimento removidos ainda se tornam partículas, de modo que a extração e a proteção respiratória seguem a análise de risco do local. Os mesmos benefícios se aplicam ao setor industrial, onde se manuseiam petróleo e gás, ao setor naval, em que a proteção ambiental desempenha um papel importante, e à fabricação, em que o aço deve ser preparado e limpo corretamente tanto antes quanto depois da soldagem.
Perguntas frequentes
Qual é o objetivo da preparação de superfícies antes do revestimento?
A preparação de superfícies remove os contaminantes que impedem a aderência, como carepa de laminação, ferrugem, revestimentos antigos, óleo, sais e poeira, e cria o perfil de ancoragem de que um revestimento precisa para se fixar. Como a aderência determina a duração de um revestimento, o grau de preparação especificado costuma ser o requisito mais importante de uma especificação de revestimento.
Quais são os principais métodos de preparação de superfícies?
Os principais métodos são a limpeza com solvente e química, a limpeza manual e com ferramentas elétricas e pneumáticas, as ferramentas de impacto, como o bristle blasting, o jateamento abrasivo e o hidrojateamento. Eles diferem no que removem e em criarem ou não um perfil de ancoragem. É a especificação do revestimento, e não a ferramenta, que deve decidir qual método é aceitável.
Quais normas definem os graus de preparação de superfícies?
A ISO 8501-1 define graus visuais para a limpeza manual e com ferramentas elétricas e pneumáticas (St 2, St 3) e para a limpeza por jateamento (Sa 1 a Sa 3). A AMPP (anteriormente SSPC e NACE) publica as normas SSPC-SP, como SP 3, SP 11, SP 10 e SP 5, e WJ-1 a WJ-4 para o hidrojateamento.
É possível fazer a preparação de superfícies sem jateamento de areia?
Sim, dependendo do grau exigido. As ferramentas de impacto, como o Bristle Blaster®, produzem limpeza comparável a Sa 2½ / SSPC-SP 10 com perfil de ancoragem de 65–85 µm Rz em ensaios documentados, o que serve para reparos pontuais, soldas e áreas menores. Grandes áreas de obra nova com carepa de laminação geralmente ainda são jateadas.
Fontes
- SSPC-SP 11, Power Tool Cleaning to Bare Metal. glavin.net
- KTA-Tator, Industry Standards for Surface Preparation. kta.com
- SSPC-SP WJ-1/NACE WJ-1, Waterjet Cleaning of Metals: Clean to Bare Substrate. glavin.net
- Farwest Corrosion Control, Coating Application and Dew Point. farwestcorrosion.com
- Roadmap on Carcinogens, Respirable crystalline silica. stopcarcinogensatwork.eu
- OSHA, 29 CFR 1926.1153 Respirable crystalline silica. osha.gov