Resposta curta: um revestimento só tem o desempenho da superfície que está sob ele. A preparação tem duas funções: remover a contaminação até o grau de limpeza especificado e deixar um perfil de superfície adequado ao mecanismo de aderência do revestimento. O perfil é mais do que um número — a altura dos picos (Rz), a rugosidade média (Ra) e a contagem de picos (Rpc), juntas, descrevem o quanto um revestimento consegue se fixar.
Preparação é tudo
Todo sistema de revestimento, por mais avançado que seja, depende da superfície sobre a qual é aplicado. Um revestimento só pode ser tão bom quanto sua ligação com o substrato, e essa ligação é decidida antes de a primeira demão ser misturada: pela limpeza da superfície e pela forma do perfil que fica. Este artigo explica o que significa “boa preparação” em termos mensuráveis, quais parâmetros de rugosidade descrevem um perfil e por que revestimentos diferentes precisam de superfícies diferentes.
Duas condições importam, e ambas são definidas durante a preparação de superfície:
- Limpeza — ferrugem, carepa de laminação, revestimento antigo, óleo e sais solúveis removidos até o grau exigido pela especificação, por exemplo ISO 8501-1 Sa 2½ ou SSPC-SP 11. Tudo o que permanece na superfície fica entre o revestimento e o aço e enfraquece a ligação.
- Perfil de superfície — os picos e vales microscópicos que dão ao revestimento uma ancoragem mecânica. Pouco perfil e o revestimento não tem onde se fixar; perfil demais e os picos podem ultrapassar uma película fina.
Nenhuma das duas pode ser corrigida depois que o revestimento está aplicado. É por isso que a preparação de superfície costuma ser a etapa que decide se um revestimento atinge sua vida útil de projeto. Para uma visão completa dos métodos, veja o que é preparação de superfície.
Preparação de superfície para revestimentos e selantes
Cada revestimento, conforme seu mecanismo de aderência, tem suas próprias necessidades de perfil de superfície. Preferimos um perfil uniforme em densidade, regularidade e angularidade. Com varreduras ópticas 3D da Keyence, uma superfície preparada pode ser caracterizada por centenas de parâmetros de rugosidade; em nosso material Dr. Prepper®, concentramo-nos em três: Rpc, Rz e Ra.
Como os mecanismos de aderência diferem
Revestimentos, selantes e adesivos aderem ao aço de maneiras diferentes, e o perfil de que precisam decorre disso:
- Ancoragem mecânica. A maioria dos revestimentos protetores — epóxis, primers ricos em zinco, poliuretanos sobre primer — depende muito de fluir para dentro dos vales do perfil e de se travar ao redor dos picos durante a cura. Precisam de uma profundidade de perfil definida e de picos suficientes para distribuir a carga.
- Ligação química. Alguns revestimentos, selantes e adesivos também formam ligações químicas com o metal limpo ou com a superfície de óxido. Toleram substratos mais lisos, mas ainda precisam de uma superfície limpa e recém-exposta, e um substrato perfilado geralmente oferece melhor aderência e melhor resistência à propagação da ferrugem sob a película.
- Sistemas espessos e viscoelásticos. Revestimentos de película espessa e viscoelásticos, envoltórios e reparos em compósito precisam de um perfil compatível com as instruções do fabricante; veja bristle blasting e revestimentos viscoelásticos.
- Aspersão térmica. A metalização depende quase inteiramente da ancoragem mecânica de partículas fundidas, por isso precisa de um perfil agudo e angular; veja bristle blasting como preparação para aspersão térmica.
A ficha técnica (TDS) do fabricante do revestimento é sempre a referência: ela indica o grau de limpeza e o perfil mínimo e máximo em que o produto foi testado.
Os três parâmetros de rugosidade: Rz, Ra e Rpc
Um perfil de superfície é tridimensional, mas as especificações costumam reduzi-lo a um único valor de profundidade. Observar três parâmetros em conjunto dá uma imagem muito melhor de como um revestimento se fixará.
| Parâmetro | O que descreve | Por que importa para os revestimentos |
|---|---|---|
| Rz | Altura média pico-a-vale, tomada em vários comprimentos de amostragem | A medida usual da profundidade do perfil de ancoragem; comparada com o mín./máx. da TDS do revestimento |
| Ra | Desvio médio aritmético do perfil em relação à sua linha média | Descreve a rugosidade geral; duas superfícies com o mesmo Ra podem ter alturas e formas de pico muito diferentes |
| Rpc | Contagem de picos: número de pares pico-vale por unidade de comprimento que cruzam uma faixa em torno da linha média | Descreve a densidade do perfil; mais picos significam mais área de superfície e mais pontos de ancoragem |
Rz: profundidade do perfil
O Rz é o parâmetro com que a maioria das especificações de revestimento trabalha, porque se relaciona diretamente com a espessura de película seca do primer. A MontiPower® informa os resultados de perfil de ancoragem como Rz. No campo, a altura pico-a-vale é medida com comparadores, micrômetros de profundidade ou fita réplica conforme a ASTM D4417; desde a edição de 2021, a norma também cobre instrumentos de estilete como Método D, que podem informar diretamente o Rz e a contagem de picos. Veja o guia de campo para medição do perfil de ancoragem.
Ra: rugosidade média
O Ra é o valor clássico de rugosidade da engenharia, usado em peças usinadas. Por si só, diz pouco sobre o desempenho do revestimento: uma superfície com poucos riscos profundos e uma superfície com muitos picos finos e agudos podem ter o mesmo Ra. Ainda assim, é útil como verificação rápida da rugosidade geral e para comparar métodos de preparação no mesmo aço.
Rpc: densidade do perfil
A contagem de picos informa quantos pontos de ancoragem um revestimento tem por unidade de comprimento. Pesquisa publicada no Journal of Protective Coatings & Linings (Roper, Weaver e Brandon, 2005) mostrou que uma contagem de picos mais alta melhora significativamente a aderência ao aço e a resistência ao subcorte por corrosão. Trabalhos posteriores da DeFelsko com fita réplica encontraram uma forte correlação positiva entre a densidade de picos e a aderência por arrancamento, e a maior aderência na faixa de altura de pico de 2–3 mil (cerca de 50–75 µm) para os sistemas testados — a aderência caiu quando os perfis ficaram mais profundos que 3 mil. A contagem de picos ainda raramente é incluída nas especificações, mas explica por que duas superfícies com o mesmo Rz podem ter desempenhos diferentes.
Por que queremos um perfil uniforme: densidade, regularidade, angularidade
Desses parâmetros decorrem as três qualidades que buscamos em uma superfície preparada:
- Densidade — muitos picos por unidade de comprimento ou de área (Rpc alto), de modo que o revestimento fique ancorado em muitos pontos, e não em poucos.
- Regularidade — altura de pico consistente em toda a área, de modo que o primer cubra todos os picos na espessura de película especificada e não haja picos isolados fora do padrão.
- Angularidade — picos e vales agudos, em forma de cratera, em vez de arredondados ou polidos. Os perfis angulares oferecem mais área de superfície e melhor ancoragem mecânica. Vales muito profundos e estreitos também não são o objetivo: o revestimento precisa molhá-los por completo, ou restam vazios no fundo dos vales.
A análise óptica 3D torna essas qualidades visíveis. A análise 3D do perfil de superfície após o bristle blasting da MontiPower mostra a textura medida por trás dos valores do perfil de ancoragem, e a página sobre perfil de ancoragem explica como perfil e aderência se relacionam.
Como o bristle blasting cria o perfil
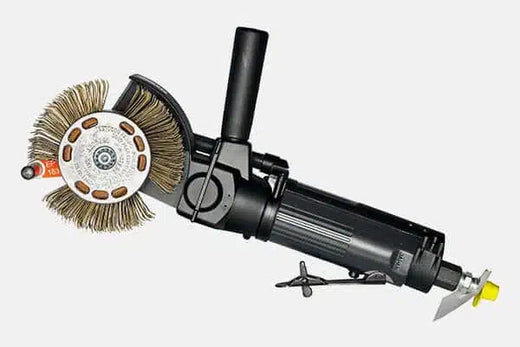
O jateamento abrasivo convencional cria perfil lançando granalha contra o aço; o tamanho, a forma e a dureza do abrasivo definem o resultado. Muitas ferramentas elétricas, ao contrário, limpam sem criar novo perfil: escovas de aço e discos abrasivos podem até polir um perfil existente. O Bristle Blaster® funciona de outra maneira. Suas pontas de cerdas endurecidas, inclinadas para a frente, golpeiam a superfície, retornam e deixam marcas em forma de cratera que lembram uma textura jateada com abrasivo, removendo ferrugem e revestimentos na mesma passada.
Em ensaios documentados em aço padrão, isso produz um perfil de ancoragem de 65–85 µm Rz (2,6–3,3 mil) — até 120 µm Rz em alguns ensaios —, com limpeza comparável a ISO 8501-1 Sa 2½ / SSPC-SP 10. Não se usa abrasivo solto e o substrato é encruado a frio, não aquecido. Os resultados variam conforme o tipo de aço, o grau de ferrugem, a correia e a técnica; por isso, o perfil deve ser medido no local, como qualquer outra superfície preparada.
Uma lista de verificação prática de preparação
- Leia primeiro a TDS do revestimento: grau de limpeza, faixa de perfil, ferrugem instantânea máxima e limites de sais solúveis.
- Remova óleo e graxa antes da preparação mecânica, para que não sejam espalhados pela superfície.
- Escolha um método que atinja tanto o grau de limpeza quanto o perfil — e não apenas um deles.
- Meça o perfil (fita réplica ou estilete) e registre as leituras; verifique os sais quando a especificação exigir.
- Revista dentro da janela de tempo que a especificação permite, antes que a superfície se deteriore.
Para treinamento em técnica e normas, veja a Dr. Prepper® Academy.
Perguntas frequentes
Por que a preparação de superfície é tão importante para os revestimentos?
Os revestimentos falham com mais frequência na interface com o substrato. Ferrugem, carepa de laminação, sais ou revestimento antigo deixados sob a película enfraquecem a aderência e permitem que a corrosão avance por baixo dela, e um perfil inadequado reduz a ancoragem mecânica. A preparação define as duas condições — limpeza e perfil — antes de a primeira demão ser aplicada, e nenhuma delas pode ser corrigida depois sem remover o revestimento.
Qual é a diferença entre Rz, Ra e Rpc?
O Rz é a altura média pico-a-vale em vários comprimentos de amostragem e é a medida usual da profundidade do perfil de ancoragem. O Ra é o desvio médio aritmético em relação à linha média e descreve a rugosidade geral, não a profundidade. O Rpc, contagem de picos, é o número de pares pico-vale por unidade de comprimento e descreve o quão denso e regular é o perfil.
Um perfil mais profundo sempre dá melhor aderência?
Não. Pesquisas sobre os parâmetros da fita réplica encontraram a maior aderência por arrancamento na faixa de altura de pico de 2–3 mil (cerca de 50–75 µm) para os sistemas testados, com a aderência diminuindo acima de 3 mil. A densidade de picos se correlacionou positivamente com a aderência. O perfil certo é o que consta na ficha técnica do revestimento, com picos suficientes para dar uma ancoragem densa e uniforme.
Que perfil de superfície o Bristle Blaster® cria?
Em ensaios documentados em aço padrão, o Bristle Blaster® produz um perfil de ancoragem de 65–85 µm Rz (2,6–3,3 mil) com limpeza comparável a ISO 8501-1 Sa 2½. As pontas das cerdas golpeiam, retornam e deixam marcas em forma de cratera semelhantes às do jateamento abrasivo. Os resultados variam conforme o tipo de aço, o grau de ferrugem, a correia e a técnica; por isso, o perfil é medido no local.
Fontes
- KTA-Tator (W. Corbett), Let’s talk about surface profile: angularity and measuring peak count/density (2023). kta.com
- DeFelsko (D. Beamish), Replica tape: relating 3 surface profile parameters to pull-off adhesion. defelsko.com
- ASTM International, D4417-21 Field Measurement of Surface Profile of Blast Cleaned Steel (2021). astm.org
- MontiPower®, dados técnicos do Bristle Blaster® e análise 3D do perfil de superfície (2015).