Réponse courte : les principales alternatives au sablage de l'acier sont le bristle blasting, l'hydrodécapage, la projection abrasive humide et sous vide, les piqueurs à aiguilles, les meuleuses, le décapage chimique et le nettoyage laser. Seuls les outils électriques à impact, comme le bristle blasting, retirent la calamine fortement adhérente et créent un profil d'ancrage sans abrasif volant. Choisissez selon la norme de propreté exigée par la spécification du revêtement, ce que le site autorise et l'ampleur du chantier.
Le Playbook de la préparation de surface sans abrasif couvre toutes les méthodes alternatives — avec tableaux de normes, matrice de sélection des méthodes, guide de conformité ATEX et études de cas de terrain.
→ Télécharger le PlaybookLe sablage abrasif de l'acier selon SSPC-SP 10 / ISO 8501-1 Sa 2½ est la référence. Il est aussi, dans une part croissante des travaux de maintenance réels, impraticable — ou d'un coût inacceptable. Les règles pour atmosphères explosives (ATEX) l'excluent souvent sur les actifs offshore et aval en exploitation. Les systèmes de permis le restreignent dans les zones de procédé en service. Les exigences de confinement le rendent non rentable pour la réparation ponctuelle. Et lorsque le revêtement existant contient du plomb ou des chromates, l'abrasif usé peut être classé comme déchet dangereux, avec des coûts d'élimination qui changent l'économie du projet.
Cet article compare huit alternatives au sablage pour la préparation de surface de l'acier — propreté atteignable, profil d'ancrage, cadence de production, portabilité, aptitude aux zones dangereuses et déchets — et se termine par un guide de sélection et une FAQ. L'objectif est de fournir aux prescripteurs et aux ingénieurs de maintenance une base factuelle pour choisir leur méthode, et non un argumentaire commercial en faveur d'une approche unique.
Quand le sablage n'est pas possible — les quatre obstacles
Comprendre pourquoi un projet a besoin d'une alternative est la première étape pour choisir la bonne. Les quatre obstacles les plus courants sont distincts — et chacun oriente vers une solution différente.
1. Restrictions ATEX et travaux par points chauds
Dans les zones classées ATEX 1 et 2 — zones d'éclaboussures offshore, ponts de procédé, unités de raffinerie, corridors de pipelines en service gaz — la projection abrasive est généralement exclue, car l'impact de l'abrasif sur l'acier peut générer des étincelles et de l'électricité statique susceptibles d'enflammer une atmosphère inflammable. La possibilité d'intervenir est décidée par le zonage du site, l'évaluation des risques et le système de permis. L'alternative doit elle-même être évaluée pour la zone applicable (par exemple selon la directive ATEX 2014/34/UE).
2. Absence d'infrastructure
La projection abrasive exige un compresseur de forte capacité, un pot de sablage, un flexible de projection, une buse, une alimentation en abrasif, des EPI à adduction d'air et un opérateur de sablage formé. Sur des tronçons de pipeline isolés, pour des interventions offshore en service ou en situation de maintenance d'urgence, cette chaîne d'équipements n'est pas disponible. L'alternative doit être assez portable pour être amenée sur le lieu de travail avec l'infrastructure existante du site.
3. Économie du confinement sur les petits périmètres
Pour les réparations ponctuelles — plaques de corrosion, préparation de zones de soudure, dommages localisés — le coût d'installation et de certification du confinement de sablage, de gestion des déchets d'abrasif et de démobilisation dépasse celui de la préparation elle-même. L'alternative doit fonctionner sans confinement ou avec une gestion environnementale minimale.
4. Restriction en service
Sur les actifs en exploitation — récipients en service, pipelines transportant du produit, installations en fonctionnement — l'arrêt nécessaire à la préparation par sablage n'est pas envisageable. L'alternative doit permettre la maintenance à proximité d'un service en cours sans interruption du procédé.
Toutes les alternatives au sablage : comparaison méthode par méthode
Bristle blasting (outil rotatif à impact)
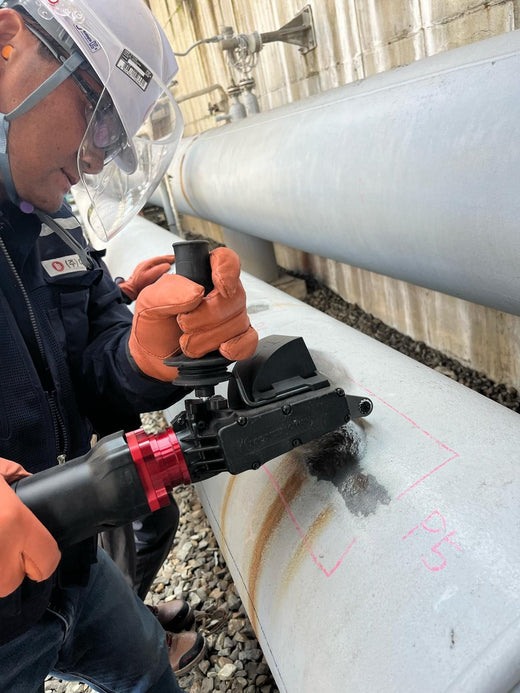
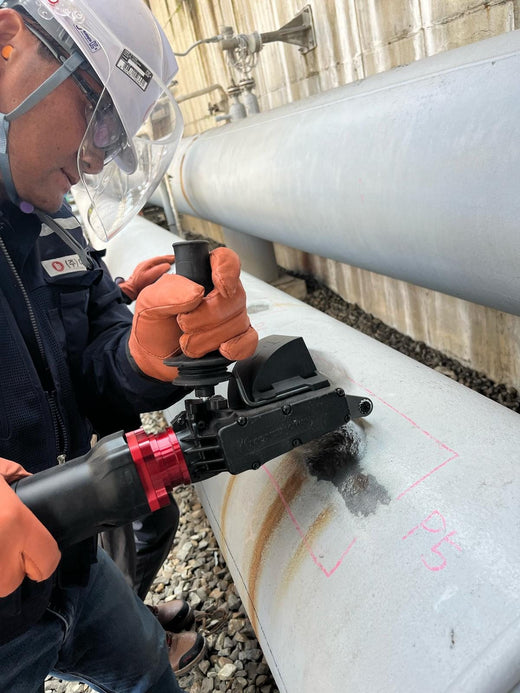
Le bristle blasting utilise une bande rotative de poils en acier trempé qu'une barre accélératrice retient puis libère, de sorte que les pointes frappent le substrat au lieu de le frotter. Chaque impact fracture et éjecte la corrosion, la calamine et le revêtement existant tout en laissant un petit cratère — produisant à la fois la propreté et le profil d'ancrage sans abrasif. Lors d'essais documentés sur acier API 5L, le Bristle Blaster® produit une propreté comparable à Sa 2½ / SSPC-SP 10 avec un profil d'ancrage de 65–85 µm Rz (2,6–3,3 mil). Les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique.
| Paramètre | Bristle blasting (Bristle Blaster®) |
|---|---|
| Norme de propreté maximale | Comparable à Sa 2½ / SSPC-SP 10 ; comparable à Sa 3 / SP 5 selon la bande, le substrat et la technique |
| Profil d'ancrage | 65–85 µm Rz (2,6–3,3 mil) sur acier API 5L lors d'essais documentés ; jusqu'à 120 µm Rz |
| Cadence de production | ~1,1 m²/h (bande simple, API 5L X42, degré de rouille B) ; environ 3 m²/h sur surfaces planes (modèles Double) |
| Conformité ATEX | Modèles pneumatiques : évalués ATEX 2014/34/UE comme équipement de catégorie 2 pour la zone 1 gaz (IIA) et la zone 21 poussières ; entièrement pneumatiques |
| Déchets de média | Aucun abrasif usé ; les particules de rouille et de revêtement retirées doivent tout de même être collectées |
| Confinement requis | Pas de confinement de sablage ; aspiration des poussières disponible, et les revêtements dangereux exigent toujours des contrôles |
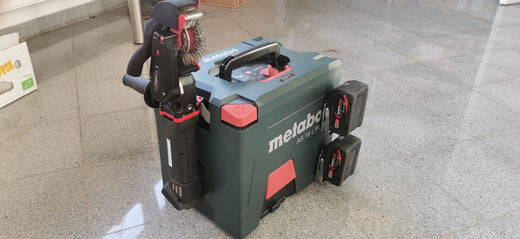
| Portabilité | Portatif ; air comprimé (pneumatique, 6,2 bar / 90 psi, ~0,5 m³/min), secteur (électrique) ou batterie 18 V (sans fil) |
| Aptitude des substrats | Acier au carbone, de construction et de pipeline ; acier inoxydable et aluminium avec bandes et barres accélératrices en acier inoxydable. Les tôles minces de carrosserie conviennent mieux au MBX® |
| Limites | Cadence inférieure à la projection abrasive sur de grandes surfaces continues ; usure des bandes sur surfaces très corrodées (utiliser la méthode en deux étapes avec le prétraitement Tercoo®) ; durée de vie moyenne d'une bande d'environ une heure |
Meilleure adéquation : maintenance en service, environnements ATEX, réparation ponctuelle, espaces confinés, joints de terrain de pipelines, travaux offshore en superstructure, préparation des zones de soudure.
Hydrodécapage à ultra-haute pression (UHP)
L'hydrodécapage UHP — défini dans les normes conjointes SSPC/NACE de jet d'eau comme des pressions supérieures à 210 MPa (30 000 psi) — retire la rouille, le revêtement et les sels solubles par force hydraulique. La propreté est classée de WJ-1 à WJ-4 (SSPC-SP WJ-1 à WJ-4 / NACE WJ-1 à WJ-4). Point essentiel, la norme précise que le nettoyage au jet d'eau « ne fournit pas le motif d'ancrage primaire » : sur un acier déjà sablé, il remet à nu le profil existant, mais sur un acier neuf couvert de calamine, une opération de profilage distincte est nécessaire. Plus de détails : les normes d'hydrodécapage WJ-1 à WJ-4 expliquées.
| Paramètre | Hydrodécapage UHP |
|---|---|
| Norme de propreté maximale | SSPC-SP WJ-1 (nettoyage jusqu'au substrat nu) ; métal visuellement nu, mais aucun profil n'est créé |
| Profil d'ancrage | Restaure le profil existant ; ne crée pas de nouveau profil sur l'acier couvert de calamine |
| Cadence de production | Variable ; élevée sur de grandes surfaces horizontales ; lente sur géométrie complexe |
| Conformité ATEX | Propre au site — le groupe de pompage est une source d'inflammation potentielle et doit être implanté ou certifié selon les règles de zones dangereuses du site |
| Déchets de média | Grand volume d'eau contaminée — exige collecte, traitement et élimination |
| Confinement requis | Oui — l'eau et le revêtement retiré doivent être confinés et gérés |
| Portabilité | Nécessite une grande unité mobile (camion-pompe ou grand skid) ; non portable à la main |
| Limites | Pas de création de profil sur l'acier nu ; de la rouille flash se forme au séchage de la surface (classée légère, modérée ou forte dans les normes WJ ; la spécification du revêtement fixe le niveau acceptable) ; coût de mobilisation élevé ; contrainte de gestion de l'eau |
Meilleure adéquation : décapage de revêtement sur de grandes surfaces de structures disposant déjà d'un profil (ponts, réservoirs, récipients) ; préparation avant réapplication sur acier précédemment profilé par projection ; substrats où la production de poussière est interdite.
Projection abrasive humide
La projection abrasive humide — aussi appelée sablage en boue ou sablage à la vapeur — injecte de l'eau dans le jet d'abrasif pour limiter les poussières et réduire le rebond de l'abrasif. Elle atteint les mêmes degrés de propreté que la projection à sec — spécifiés sous forme de variantes humides telles que SSPC-SP 10 (WAB) — et crée un profil d'ancrage. Les poussières sont réduites mais pas supprimées ; le déchet d'abrasif devient une boue contaminée.
| Paramètre | Projection abrasive humide |
|---|---|
| Norme de propreté maximale | SSPC-SP10 / SP5 — identique à la projection à sec |
| Profil d'ancrage | Similaire à la projection à sec avec un média équivalent ; 40–100 µm Rz selon le média et la pression |
| Conformité ATEX | Normalement interdite en zone 1 — l'impact de l'abrasif peut encore générer des étincelles et de l'électricité statique |
| Déchets de média | Boue abrasif/eau — contaminée ; déchet réglementé |
| Confinement requis | Oui — gestion de la boue nécessaire |
| Portabilité | Similaire à la projection à sec — pot de sablage, compresseur et ligne de flexibles requis |
| Limites | Rouille flash sur l'acier immédiatement après la projection sans inhibiteur ; gestion des déchets de boue ; non conforme ATEX |
Meilleure adéquation : environnements où la suppression des poussières est requise mais où la création d'un profil par abrasif reste nécessaire ; sites proches de zones occupées ou d'équipements sensibles.
Projection sous vide (sablage en circuit fermé)
La projection sous vide utilise une tête de projection carénée qui projette et récupère simultanément l'abrasif usé par un système d'aspiration. C'est la forme la plus propre de projection abrasive — très peu de poussière s'échappe au point de travail tant que la tête reste plaquée sur la surface — mais la géométrie de la tête la limite aux surfaces planes et l'équipement est lourd et lent.
| Paramètre | Projection sous vide |
|---|---|
| Norme de propreté maximale | SSPC-SP10 / SP5 — identique au sablage conventionnel |
| Profil d'ancrage | 40–80 µm Rz selon le média |
| Conformité ATEX | Pas en zone 1 — l'impact de l'abrasif génère encore des étincelles |
| Déchets de média | Récupéré et recyclé en circuit fermé ; le média contaminé doit toujours être éliminé |
| Confinement requis | Minimal — la poussière est contenue dans le carénage de la tête |
| Portabilité | Unité autonome mais lourde ; idéale sur de grandes surfaces planes (ponts, sols, coques) |
| Limites | Mauvaise couverture sur géométries courbes, complexes ou confinées ; cadence lente ; coût d'équipement élevé |
Meilleure adéquation : surfaces structurelles planes (ponts de navires, fonds de réservoirs, brides de ponts) où le confinement des poussières et de l'abrasif est la préoccupation principale.
Piqueur à aiguilles / décapeur à aiguilles
Un piqueur à aiguilles utilise un faisceau de broches en acier trempé, entraînées par air comprimé, qui martèlent rapidement la surface. Il est efficace pour retirer la rouille épaisse, les projections de soudure et la calamine non adhérente sur les soudures et les géométries irrégulières. SSPC-SP 11 cite le piqueur à aiguilles parmi ses outils à impact ; un métal nu avec profil est donc possible là où les aiguilles accèdent, mais il ne donne pas une finition comparable au sablage (SP 10) et le profil est irrégulier plutôt que maîtrisé.
| Paramètre | Piqueur à aiguilles |
|---|---|
| Norme de propreté maximale | SSPC-SP 3 / St 3 typique ; SSPC-SP 11 possible lorsque le profil ≥ 25 µm (1 mil) est vérifié |
| Profil d'ancrage | Irrégulier ; typiquement 30–60 µm Rz — difficile à maîtriser ou à vérifier |
| Conformité ATEX | Modèles pneumatiques disponibles ; vérifier la classification ATEX de chaque appareil — tous ne sont pas homologués zone 1 |
| Déchets de média | Aucun |
| Confinement requis | Non |
| Portabilité | Portatif ; nécessite de l'air comprimé |
| Limites | Pas de finition comparable au sablage ; profil irrégulier ; lent sur grandes surfaces ; l'exposition aux vibrations main-bras (HAV) est un enjeu de santé important pour l'opérateur en usage prolongé |
Meilleure adéquation : nettoyage de cordons de soudure, prétraitement de la corrosion importante avant profilage au Bristle Blaster®, géométries internes étroites inaccessibles aux outils rotatifs.
Meuleuse d'angle avec disque ou disque à lamelles
Les meuleuses d'angle équipées de disques à meuler, de disques à lamelles ou de disques en fibre sont l'outil de préparation mécanique le plus répandu sur tout site de fabrication ou de maintenance. Elles sont réellement utiles pour la préparation ponctuelle localisée et l'adoucissement des bords, mais ne donnent pas une finition comparable au sablage, produisent un profil irrégulier et créent un motif de meulage directionnel pouvant compromettre l'adhérence du revêtement sur les surépaisseurs de soudure et les arêtes.
| Paramètre | Meuleuse d'angle (disque/lamelles) |
|---|---|
| Norme de propreté maximale | SSPC-SP 3 / St 3 typique ; métal nu sur petites zones. Dankiw et Fosdike (2018) n'ont mesuré que 30–40 µm avec une meuleuse grain 36 et un disque à lamelles grain 40 |
| Profil d'ancrage | Rainures directionnelles ; Rz irrégulier ; le disque à meuler peut polir au lieu de profiler |
| Conformité ATEX | Pas en zone 1 — la génération d'étincelles est un mode de défaillance de classification |
| Déchets de média | Poussière de meulage — réglementée comme toute poussière de revêtement si celui-ci contient du plomb ou des chromates |
| Confinement requis | Non — mais protection respiratoire individuelle requise |
| Portabilité | Entièrement portable |
| Limites | Pas de finition comparable au sablage ; profil directionnel et non uniforme ; coût d'usure élevé des disques sur surfaces corrodées ; exposition aux vibrations et au bruit |
Meilleure adéquation : adoucissement des bords de revêtement existant ; pré-meulage des surépaisseurs de soudure pour supprimer les points hauts avant profilage ; préparation ponctuelle localisée à SP 3 lorsqu'une norme inférieure est acceptable.
Décapage chimique et décapants pour peinture
Les décapants chimiques pour peinture — à base de solvant, caustiques ou biosourcés — ramollissent et soulèvent les couches de revêtement existantes en vue d'un raclage ou d'un lavage. Ils ne traitent que le retrait du revêtement, pas le profilage de surface, et laissent une surface qui exige encore une préparation mécanique ou par projection pour satisfaire une norme de propreté SSPC.
| Paramètre | Décapage chimique |
|---|---|
| Norme de propreté maximale | Retrait du revêtement uniquement — aucune norme SSPC équivalente pour la préparation de l'acier nu |
| Profil d'ancrage | Aucun profil créé |
| Conformité ATEX | À base de solvant : les vapeurs inflammables constituent elles-mêmes un danger en zones classées. À base d'eau/biosourcé : possible, vérifier le point d'éclair |
| Déchets de média | Déchets chimiques — élimination réglementée dans la plupart des juridictions |
| Confinement requis | Oui — le ruissellement de surface doit être confiné |
| Portabilité | Application portable ; temps d'action requis (30 min à plusieurs heures) |
| Limites | Retrait du revêtement uniquement — nécessite encore une étape mécanique ou de projection pour atteindre une norme SSPC ; coût des déchets chimiques ; le temps d'action réduit le rendement |
Meilleure adéquation : décapage de systèmes de revêtement épais ou multicouches avant préparation mécanique ; retrait de peinture au plomb lorsque le confinement des poussières est critique et que la projection abrasive est exclue.
Nettoyage laser
L'ablation laser pulsée retire la rouille, la calamine et le revêtement en délivrant une énergie optique concentrée qui vaporise les contaminants sans contact mécanique. Elle est précise et n'utilise aucun média de projection, même si la matière ablatée devient des fumées et des particules qu'il faut capter par aspiration. Elle est aussi coûteuse à déployer, lente en production et actuellement limitée aux applications spécialisées où le coût compte moins que la précision — composants aérospatiaux, structures patrimoniales, tubes de précision à paroi mince.
| Paramètre | Nettoyage laser |
|---|---|
| Norme de propreté maximale | Comparable à Sa 3 sur de petites surfaces |
| Profil d'ancrage | Minimal — l'ablation laser ne crée pas de profil d'ancrage mécanique comparable à celui du sablage |
| Conformité ATEX | Pas en zone 1 — un laser de forte puissance est une source d'inflammation |
| Déchets de média | Vapeur — aspiration des fumées requise |
| Portabilité | Unités mobiles disponibles mais lourdes ; outils portatifs à fibre en émergence |
| Limites | Coût d'investissement et d'exploitation très élevé ; faible cadence sur les surfaces industrielles ; pas de création de profil d'ancrage ; limité aux applications haut de gamme/spécialisées |
Meilleure adéquation : aérospatiale, ingénierie de précision, ferronnerie patrimoniale — pas la maintenance industrielle courante à des cadences commerciales.
Comparaison côte à côte : toutes les méthodes
| Méthode | Norme SSPC max. | Profil d'ancrage | ATEX Zone 1 | Sans confinement | Sans déchet de média | Portable à la main |
|---|---|---|---|---|---|---|
| Bristle Blaster® | Comparable à SP 10 / Sa 2½, jusqu'à SP 5 / Sa 3 | 65–85 µm Rz maîtrisé | ✓ (pneumatique) | ✓ | ✓ | ✓ |
| Sablage abrasif à sec | SP5 / Sa 3 | 40–100 µm Rz | ✗ | ✗ | ✗ | ✗ |
| Hydrodécapage UHP | WJ-1 (sans profil) | Restaure l'existant uniquement | Selon le site | ✗ | ✗ | ✗ |
| Projection abrasive humide | SP10 / Sa 2½ | 40–100 µm Rz | ✗ | ✗ | ✗ | ✗ |
| Projection sous vide | SP10 / Sa 2½ | 40–80 µm Rz | ✗ | ✓ (poussière uniquement) | ✗ | ✗ |
| Piqueur à aiguilles | SP 3 – SP 11 | 30–60 µm (irrégulier) | Partiel (vérifier la certification) | ✓ | ✓ | ✓ |
| Meuleuse d'angle (disque) | SP 3 – SP 11 (zones ponctuelles) | Irrégulier | ✗ (étincelles) | ✓ | ✓ | ✓ |
| Décapage chimique | Retrait du revêtement uniquement | Aucun | ✗ (solvant) | ✗ | ✗ | ✓ |
| Nettoyage laser | Sa 3 (petites surfaces) | Minimal | ✗ | ✓ (fumées uniquement) | ✓ | En émergence |
Les résultats des outils électriques sont décrits comme comparables aux degrés de projection abrasive, car SSPC-SP 5/10 et Sa 3/Sa 2½ sont rédigés pour la projection abrasive. Colonne ATEX : ✓ = équipement évalué pour la zone 1 ; ✗ = normalement interdit sans évaluation spécifique au site. Les résultats varient selon la nuance d'acier, le degré de rouille et la technique.
Comment choisir la bonne alternative
Le choix de la méthode se résume à trois questions : quelle norme la spécification du revêtement exige-t-elle ? Que permet l'environnement du site ? Et quelle est l'économie de la mobilisation par rapport à l'ampleur des travaux ?
Si vous avez besoin d'une finition comparable à SP 10 ou SP 5 sans sablage
Le bristle blasting est une méthode portative dont il est documenté qu'elle donne, en conditions de terrain, une propreté comparable à SP 10 ainsi qu'un profil d'ancrage. Pour de plus grandes surfaces planes, là où l'infrastructure de sablage est absente mais où l'électricité est disponible, l'Ultimate Electric Double porte la cadence à environ 3 m²/h. Lorsqu'une finition comparable à SP 5 / Sa 3 est requise (service en immersion, joints de terrain de pipelines), des passes supplémentaires avec la bonne bande peuvent l'atteindre : sur un projet de revêtement de joints de terrain pour Total E&P Bolivie, des résultats comparables à Sa 3 / SP 5 ont été rapportés, avec une rugosité de 68 µm et un taux de sel de 1,4 µg/cm².
Si vous avez besoin d'une finition comparable à SP 10 en zone ATEX 1
Le Bristle Blaster® Pneumatic est entièrement pneumatique, sans pièce électrique, et a été évalué selon ATEX 2014/34/UE comme équipement de catégorie 2 pour la zone 1 gaz (groupe IIA) et la zone 21 poussières. Il associe une propreté comparable à SP 10 et un profil d'ancrage maîtrisé dans un outil portatif. Les méthodes de projection abrasive — humide, à sec ou sous vide — sont normalement exclues de la zone 1 par les systèmes de permis des sites.
Si vous devez décaper un revêtement épais avant de reprofiler
Approche en deux étapes : décapage chimique ou hydrodécapage UHP pour retirer le gros du revêtement, puis bristle blasting pour nettoyer et reprofiler jusqu'à une finition comparable à SP 10. Sur les surfaces très corrodées présentant une corrosion lamellaire sur la calamine, le disque à broches en carbure de tungstène Tercoo® retire d'abord la matière en masse (étape 1), puis la bande Bristle Blaster® nettoie et profile la surface (étape 2).
Si vous avez besoin de SP 3 à moindre coût et que l'environnement est bénin
Une brosse métallique électrique ou un piqueur à aiguilles atteindra SP 3. Il faut en reconnaître le compromis : SP 3 laisse en place la calamine, la rouille et la peinture fortement adhérentes et ne crée aucun profil ; la plupart des revêtements hautes performances donnent donc de meilleurs résultats — et de nombreuses fiches techniques exigent — SP 11, SP 10 ou un équivalent documenté. La fiche technique du revêtement et les éventuelles conditions de garantie fixent le minimum.
Si la cadence de production est la contrainte principale
Sur de grandes surfaces, le sablage abrasif à sec offre la cadence la plus élevée là où il est disponible et autorisé. Si le sablage est exclu, les modèles Bristle Blaster® Double, à environ 3 m²/h sur surfaces planes, sont l'option de bristle blasting portative la plus rapide. Sur de petites réparations, la mise en place et le nettoyage dominent : lors d'un essai de terrain chez Wales & West Utilities, la réparation d'une corrosion sur une petite surface a pris 45 minutes-personnes au total en bristle blasting, contre 260 en sablage abrasif. Pour le seul décapage de revêtement (sans profilage), l'hydrodécapage UHP offre un meilleur rendement mais exige un profilage ultérieur sur l'acier non sablé auparavant.
La question ATEX : quelles alternatives sont sûres en zones dangereuses ?
Dans les zones dangereuses classées — zones gaz 0, 1 et 2 (zones poussières 20, 21 et 22) classées par l'employeur selon la directive 1999/92/CE, avec des équipements mis sur le marché selon la directive 2014/34/UE, ou NEC Classe I Division 1 et 2 en Amérique du Nord — un outil de préparation de surface est une source d'inflammation jusqu'à preuve du contraire. L'impact de l'abrasif sur l'acier peut générer des étincelles. De nombreux décapants à base de solvant ont un point d'éclair bas. Les outils électriques à moteur à balais produisent des arcs. La liste des méthodes qui échouent à l'évaluation ATEX est plus longue que celle des méthodes qui la réussissent.
Pour la zone 1 — courante sur les actifs offshore en exploitation, les zones de procédé de raffinerie et les installations en service gaz — l'outil doit être évalué pour cette zone tout en livrant la finition spécifiée. Le Bristle Blaster® Pneumatic remplit ces deux conditions : il a fait l'objet d'une analyse indépendante des risques d'inflammation et d'une évaluation de conformité ATEX pour la zone 1 gaz (IIA, EPL Gb) et la zone 21 poussières (IIIC, EPL Db), et il produit une finition comparable à SP 10 avec un profil d'ancrage. Son marquage ATEX (II 2G c IIA T4 X) s'applique à certaines bandes Bristle Blaster® spécifiques sur l'unité d'entraînement Pneumatic d'origine uniquement, et ne remplace pas le permis du site. Si les travaux se déroulent en zone 1 et que la spécification exige une finition de niveau SP 10, le choix de l'outil est déterminé par l'intersection de ces deux exigences.
Pour la zone 2 — atmosphère dangereuse occasionnelle — l'éventail d'options s'élargit légèrement, mais les méthodes de projection abrasive restent exclues dans la plupart des systèmes de gestion de la sécurité des exploitants en raison de la génération d'étincelles. La consultation du dossier de sécurité du site et du système de permis de travail par points chauds définira quels outils précis sont autorisés avant de finaliser le choix de la méthode.
Déchets d'abrasif, conformité réglementaire et coût caché du sablage
Au Royaume-Uni, dans l'UE et aux États-Unis, l'abrasif usé contaminé par le revêtement existant — en particulier si ce revêtement contient du chromate de plomb, du chromate de zinc ou d'autres pigments réglementés — peut être classé comme déchet dangereux : aux États-Unis au titre de la RCRA lorsqu'il ne satisfait pas à la caractéristique de toxicité pour le plomb (D008) ou le chrome (D007) ; dans l'UE lorsqu'il présente des propriétés dangereuses au sens de la directive-cadre sur les déchets 2008/98/CE ; et en Angleterre et au pays de Galles au titre des Hazardous Waste Regulations 2005. Conséquence pratique : les pots de sablage sur les sites de maintenance génèrent un flux de déchets réglementé qui exige des conteneurs agréés, des bordereaux, un transporteur agréé et une installation d'élimination agréée. Le coût de cette conformité — auquel s'ajoute celui du confinement destiné à empêcher l'abrasif de s'échapper dans l'environnement — est souvent sous-estimé dans la planification des budgets de maintenance.
Les méthodes sans abrasif ne produisent aucun abrasif usé. Le Bristle Blaster® génère des débris d'acier (rouille, calamine et éclats de revêtement retirés) et des pointes de fil usées de la bande. Ces débris sont non dangereux, sauf si le revêtement existant contient des métaux lourds réglementés — auquel cas les poussières de préparation de surface de toute nature reçoivent la même classification, quelle que soit la méthode. Les pointes de bande sont en acier et non dangereuses.
Questions fréquentes
Quelle est la meilleure alternative au sablage pour l'acier ?
Cela dépend de la norme exigée. Lorsqu'une finition de niveau SP 10 est spécifiée pour des travaux de maintenance ou offshore, le bristle blasting est l'option sans abrasif la plus solide : propreté comparable à Sa 2½ avec un profil de 65–85 µm Rz, sans abrasif ni confinement, et une version pneumatique évaluée pour la zone ATEX 1. Pour le simple décapage de revêtement, l'hydrodécapage UHP est plus rapide mais exige une étape de profilage ultérieure.
Peut-on obtenir un niveau SSPC-SP10 sans sablage ?
À proprement parler, SSPC-SP 10 est une norme de nettoyage par projection abrasive ; le résultat d'un outil électrique est donc décrit comme comparable. Le bristle blasting produit, lors d'essais documentés, une propreté comparable à SP 10 / Sa 2½ avec un profil de 65–85 µm Rz, sans abrasif. Les recherches du Pr Robert Stango (Marquette University), publiées par la NACE à partir de 2009, décrivent une surface qui ressemble à celle obtenue par sablage abrasif. Faites confirmer l'acceptation auprès du fabricant du revêtement.
Le bristle blasting vaut-il le sablage ?
Pour la réparation ponctuelle, la maintenance en service, les environnements ATEX, les espaces confinés et les joints de terrain de pipelines, le bristle blasting donne des résultats comparables sur les deux paramètres qui comptent le plus pour la tenue du revêtement : la propreté (comparable à Sa 2½ / SP 10) et le profil d'ancrage (65–85 µm Rz). Il est plus lent sur de grandes surfaces continues, où le sablage en cabine reste plus efficace.
L'hydrodécapage UHP crée-t-il un profil d'ancrage ?
Non. Les normes SSPC/NACE d'hydrodécapage indiquent que le nettoyage au jet d'eau ne fournit pas le motif d'ancrage primaire. Sur un acier déjà profilé par projection abrasive, il remet à nu le profil existant en retirant ce qui le recouvre. Sur un acier neuf recouvert de calamine, une étape de profilage ultérieure — mécanique ou par projection abrasive — est nécessaire avant les revêtements sensibles au profil, tels que l'époxy haut extrait sec ou la projection thermique.
Quelle est l'alternative la moins chère au sablage ?
Au prix d'achat, les brosses métalliques électriques et les piqueurs à aiguilles sont les moins chers, mais les brosses métalliques n'atteignent que SP 3, que de nombreux revêtements hautes performances n'acceptent pas. Une fois pris en compte la défaillance précoce du revêtement, la reprise de préparation, la remobilisation pour la réapplication et les arrêts, la préparation qui permet au revêtement d'atteindre sa durée de vie prévue est généralement moins coûteuse. Comparez le coût total de possession, pas le coût de l'outil.
Le bristle blasting peut-il être utilisé sous l'eau ou en zone de marnage ?
Oui, avec le bon entraînement. Les modèles Bristle Blaster® électriques, sans fil et pneumatiques sont destinés aux surfaces hors d'eau ; les travaux en zone de marnage se font donc à basse mer ou en conditions asséchées. Sous la ligne de flottaison, le Bristle Blaster® Subsea hydraulique, entraîné par l'eau, prépare l'acier à une finition comparable à Sa 2½ ou Sa 3 avec un seul flexible à flottabilité neutre.
Comment le bristle blasting se compare-t-il au sablage en matière de poussière ?
Le bristle blasting génère beaucoup moins de poussière en suspension que la projection abrasive, car il n'y a pas de nuage d'abrasif ; les débris sont de la rouille, de la calamine et du revêtement retirés. « Sans abrasif » ne signifie pas « sans poussière » : une protection respiratoire et oculaire reste donc nécessaire, et une aspiration est disponible. Les anciens revêtements contenant du plomb ou des chromates exigent les mêmes contrôles, quelle que soit la méthode.
Ressources associées
- Le guide complet des alternatives au sablage pour l'acier — Échelle des normes, écarts de calamine et de profil, et résultats documentés pour chaque méthode.
- Qu'est-ce que le bristle blasting ? Fonctionnement, normes atteintes et cas d'usage — Le mécanisme, la recherche indépendante et le langage de spécification.
L'équipe technique de MontiPower® peut vous conseiller sur le choix de la méthode, la spécification de l'outil, la conformité ATEX et la compatibilité avec le système de revêtement pour l'environnement de votre projet.
→ Parler à un spécialisteSources
- Normes conjointes SSPC/NACE : SSPC-SP 11, Power Tool Cleaning to Bare Metal (copie) et SSPC-SP WJ-1/NACE WJ-1, Clean to Bare Substrate (copie) ; ISO 8501-1.
- Union européenne, Directive 2014/34/UE relative aux appareils et aux systèmes de protection destinés à être utilisés en atmosphères explosibles (2014), eur-lex.europa.eu ; et Directive 1999/92/CE concernant les prescriptions minimales visant à améliorer la protection en matière de sécurité et de santé des travailleurs susceptibles d'être exposés au risque d'atmosphères explosives, eur-lex.europa.eu
- Codes de déchets dangereux de l'EPA américaine, dont D007 (chrome) et D008 (plomb). Liste des codes
- R. Dankiw, D. Fosdike, Defining Mechanical Surface Preparation Standards with Power Tools, Corrosion & Prevention 2018, Paper 74. PDF
- R. J. Stango et al., Fundamentals of Bristle Blasting Process for Removing Corrosive Layer, NACE CORROSION 2009. Résumé AMPP
- Fiches techniques MontiPower (Bristle Blaster® Ultimate Electric, Pneumatic, Double, Subsea) et synthèse de l'évaluation de conformité ATEX ; dossiers de terrain MontiPower : revêtement de joints de terrain Total E&P Bolivie, essai de terrain Wales & West Utilities. KTA-Tator, Surface Preparation of Steel by Laser Ablation, kta.com