Respuesta corta: La preparación del acero consiste en eliminar la calamina, el óxido, el recubrimiento antiguo y la contaminación, y en crear un perfil de anclaje para que un nuevo recubrimiento pueda adherirse. El chorreado abrasivo es el método tradicional. El Bristle Blaster® de MontiPower® limpia y perfila el acero en una sola pasada sin granalla, con una limpieza comparable a Sa 2½ / SSPC-SP 10, mientras que el MBX® está diseñado para paneles delgados de carrocería.
Este artículo explica en qué consiste la preparación del acero, los métodos habituales y sus inconvenientes, cómo funcionan el Bristle Blaster® y el MBX® de MontiPower® y cómo abordar el acero al carbono, el acero inoxidable y el acero galvanizado antes de pintar.
¿Qué es la preparación del acero?
El acero se utiliza en muchos sectores por su resistencia y versatilidad. Para mantener en buen estado las estructuras y los productos de acero, hay que limpiarlos y protegerlos, y la preparación es esencial antes de aplicar cualquier pintura u otro recubrimiento nuevo. Antes de recubrir, primero debe eliminar toda la calamina y limpiar a fondo la superficie de acero existente. Así se eliminan el óxido y otros contaminantes y se crea un perfil de anclaje, una microrrugosidad a la que puede agarrarse la nueva pintura o recubrimiento. La calidad de esta preparación influye de forma decisiva en la duración del recubrimiento y del acero que hay debajo.
Formas de preparar el acero
La preparación del acero comprende varios elementos. En primer lugar, se eliminan el óxido, la calamina y otros contaminantes, junto con cualquier recubrimiento aplicado anteriormente que ya no esté en buen estado. Existen distintos métodos para lograrlo, cada uno con ventajas e inconvenientes. El más conocido es el chorreado abrasivo, en el que un abrasivo se proyecta contra la superficie mediante aire comprimido. La forma más conocida es el chorreado con arena, pero se utilizan muchos otros abrasivos, como granalla de acero, microesferas de vidrio o corindón (óxido de aluminio), además del chorreado húmedo con agua y abrasivo. Todos los métodos de chorreado funcionan esencialmente igual: el abrasivo golpea el acero con gran fuerza, elimina el recubrimiento, la calamina, el óxido y la suciedad y, al mismo tiempo, crea en la superficie un perfil que sirve de anclaje para el nuevo recubrimiento.
El grado de limpieza necesario depende del recubrimiento. La limpieza manual y con herramienta mecánica según SSPC-SP 2 / SP 3 (ISO 8501-1 St 2 / St 3) solo elimina el material suelto; SSPC-SP 11 exige metal desnudo con un perfil mínimo de 25 µm (1 mil); y los grados de limpieza por chorreado como SSPC-SP 10 / Sa 2½ están redactados para el chorreado abrasivo. Consulte nuestra guía completa de normas de preparación de superficies.
Inconvenientes del granallado
El acero se prepara de forma muy parecida desde hace mucho tiempo, y los inconvenientes del chorreado se han hecho más evidentes con los años. El chorreado es agresivo y puede dañar piezas delgadas o delicadas, lo que lo hace inadecuado para algunas superficies. Tampoco es un trabajo para una sola persona: requiere operarios formados, un compresor, una tolva de chorreado, suministro de abrasivo, confinamiento y gestión de residuos. Eso hace que el chorreado sea relativamente lento y caro, sobre todo en superficies pequeñas y reparaciones.
El chorreado también es duro para las personas. Esto es especialmente cierto con la arena como abrasivo: los granos de arena se rompen con el impacto en partículas finas y, cuando la arena contiene cuarzo, el polvo contiene sílice cristalina respirable, que puede causar silicosis y cáncer de pulmón. Por este motivo, muchas jurisdicciones restringen la arena de sílice como abrasivo de chorreado y fijan límites de exposición estrictos: el límite de exposición permisible de OSHA para la sílice cristalina respirable es de 50 µg/m³ (TWA de 8 horas), y el valor límite vinculante de la UE según la Directiva (UE) 2017/2398 es de 0,1 mg/m³. Más información en los peligros del chorreado con arena.
Preparar el acero con herramientas mecánicas MontiPower®
Las herramientas mecánicas MontiPower® ofrecen una alternativa al chorreado con arena para muchos trabajos de preparación del acero. El Bristle Blaster® limpia el acero y crea un perfil de rugosidad comparable a la superficie que deja el granallado: en ensayos documentados sobre acero estándar, una limpieza comparable a ISO 8501-1 Sa 2½ / SSPC-SP 10 y un perfil de anclaje de 65–85 µm Rz. Los resultados varían según la calidad del acero, el grado de oxidación, la banda y la técnica. El MBX® utiliza el mismo principio con bandas diseñadas para chapa fina, como los paneles de carrocería, y elimina óxido, pintura, antigravilla y selladores; MontiPower no lo recomienda para preparar acero estructural cuando una especificación de recubrimiento exige un perfil de anclaje.
Como ambas herramientas son manuales y no utilizan abrasivo suelto, evitan la tolva de chorreado, el suministro de abrasivo, el confinamiento y la eliminación del abrasivo usado. Eso las hace prácticas para usarlas con personal propio en reparaciones, trabajos puntuales y mantenimiento, sin depender de un contratista de chorreado. El óxido y el recubrimiento eliminados siguen convirtiéndose en polvo, por lo que la extracción y unos EPI adecuados siguen siendo necesarios. En superficies grandes, abiertas y de obra nueva, el chorreado suele seguir siendo el método más rápido.
¿Cómo funcionan el Bristle Blaster® y el MBX®?
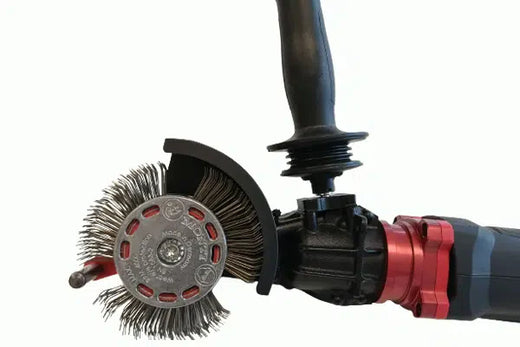
El Bristle Blaster® y el MBX® utilizan una tecnología patentada. Las herramientas accionan una banda giratoria provista de puntas de cerdas de alambre de forma especial, inclinadas hacia delante. Durante la rotación, una barra aceleradora retiene las puntas. Al pasar la barra, se liberan y golpean la superficie con una elevada energía cinética, comparable a la de las partículas de granalla en el chorreado, y rebotan de inmediato en lugar de arrastrarse. Este impacto arranca la calamina, el óxido, la pintura y otros contaminantes, y las microindentaciones que deja crean un perfil de anclaje nuevo para el recubrimiento. El principio se documentó en un artículo de NACE de 2009 sobre los fundamentos del Bristle Blasting.
Limpieza del acero antes de pintar
Antes de aplicar una nueva capa de pintura sobre una superficie de acero, hay que eliminar la pintura antigua que ya no esté en buen estado, junto con el óxido y otros contaminantes que se hayan formado con el tiempo. La pregunta es cómo limpiar el acero oxidado antes de pintarlo. En acero estructural, el Bristle Blaster® elimina el óxido y el recubrimiento antiguo y crea el perfil de anclaje en la misma pasada, de modo que la superficie queda lista para recubrir tras eliminar el polvo y realizar la inspección. En paneles delgados de carrocería, el MBX® elimina el óxido y la pintura sin calor ni deformaciones. En cómo preparar el metal para pintar se describe un procedimiento paso a paso.
Preparar el acero inoxidable antes de pintar
El acero inoxidable se elige cada vez más en muchos sectores. A menudo tiene una superficie más lisa que el acero al carbono convencional, por lo que antes de aplicar un recubrimiento es importante hacerlo rugoso y limpiarlo para que el recubrimiento pueda adherirse. Para evitar contaminar el acero inoxidable con partículas de acero al carbono, que pueden causar manchas de óxido, utilice bandas de acero inoxidable: las bandas Bristle Blaster® con cerdas de acero inoxidable están destinadas exclusivamente a metales no férreos como el aluminio y el acero inoxidable, y las bandas MBX® azules son la opción inoxidable para el MBX®. Según los datos de aplicación de MontiPower, el Bristle Blaster® con bandas inoxidables puede producir una rugosidad de 50 µm o más sobre acero inoxidable, mientras que el MBX® ofrece una rugosidad más fina de aproximadamente Ra 10–30 µm. Así el acero inoxidable queda preparado para el recubrimiento y también limpio para soldar.
Preparar el acero galvanizado para pintar
El acero galvanizado es acero recubierto con una capa de zinc, normalmente mediante galvanización en caliente, para protegerlo de la corrosión. El acero galvanizado también necesita preparación antes de pintarlo; de lo contrario, es probable que la nueva capa de pintura pierda adherencia con el tiempo. El objetivo es limpiar la superficie de zinc y darle un perfil ligero sin eliminar más zinc del necesario; SSPC-SP 16 describe este tipo de chorreado ligero de barrido para metales no férreos. Las herramientas mecánicas con la banda adecuada y un toque ligero pueden hacer lo mismo de forma localizada. Compruebe después el espesor de zinc restante y siga las instrucciones del fabricante del recubrimiento para pintar sobre zinc.
Preguntas frecuentes
¿Cómo se prepara el acero para pintar?
Elimine el aceite y la grasa; después, elimine la calamina, el óxido y el recubrimiento en mal estado, y cree un perfil de anclaje que se ajuste a la ficha técnica del recubrimiento. La limpieza por chorreado es el método tradicional; las herramientas mecánicas de impacto como el Bristle Blaster® limpian y perfilan en una sola pasada sin granalla. Elimine el polvo, compruebe los niveles de sales y verifique la limpieza y el perfil antes de recubrir.
¿Puedo preparar el acero sin chorreado con arena?
Sí, en muchos trabajos. En ensayos documentados sobre acero estándar, el Bristle Blaster® logra una limpieza comparable a ISO 8501-1 Sa 2½ / SSPC-SP 10 y un perfil de anclaje de 65–85 µm Rz, sin abrasivo suelto. Los resultados varían según la calidad del acero, el grado de oxidación, la banda y la técnica, y la especificación del recubrimiento debe permitir la vía de herramienta mecánica.
¿Cuál es la diferencia entre el Bristle Blaster® y el MBX®?
Ambos utilizan el principio patentado de la barra aceleradora. El Bristle Blaster® está hecho para la preparación de superficies de acero: elimina la corrosión y los recubrimientos y crea un perfil de anclaje para recubrimientos protectores. El MBX® está diseñado para chapa fina, como los paneles de carrocería, y elimina óxido, pintura, antigravilla y selladores sin calor ni deformaciones; no está pensado para perfilar acero estructural.
¿Cómo se prepara el acero inoxidable para recubrirlo?
Límpielo y luego hágalo rugoso con herramientas y bandas que no dejen partículas de acero al carbono, porque el hierro incrustado puede causar manchas de óxido. Utilice bandas Bristle Blaster® de acero inoxidable o bandas MBX® azules, mida el perfil y siga los requisitos del fabricante del recubrimiento para sustratos inoxidables, incluida cualquier recomendación de imprimación.
Fuentes
- SSPC-SP 3, Power Tool Cleaning. Copia de la norma
- SSPC-SP 11, Power Tool Cleaning to Bare Metal. Copia de la norma
- KTA-Tator, Industry Standards for Surface Preparation. kta.com
- OSHA 29 CFR 1926.1153, Respirable crystalline silica. osha.gov
- Directiva (UE) 2017/2398 relativa a agentes carcinógenos o mutágenos durante el trabajo, Respirable crystalline silica. stopcarcinogensatwork.eu
- R. J. Stango et al., Fundamentals of Bristle Blasting Process for Removing Corrosive Layer, NACE CORROSION 2009. Resumen de AMPP