Respuesta corta: Para preparar metal para pintar, desengráselo primero (SSPC-SP 1); después elimine el óxido, la calamina y el recubrimiento antiguo hasta el grado de limpieza que indique la especificación del recubrimiento, cree el perfil de anclaje requerido, mida las sales solubles y aplique el recubrimiento dentro del tiempo abierto, con el acero al menos 3 °C por encima del punto de rocío. El chorreado y el Bristle Blasting llegan al metal desnudo con perfil; los cepillos de alambre no.
El Grit-Free Surface Preparation Playbook abarca todos los métodos de preparación, las referencias normativas y una matriz de selección de métodos. Descarga gratuita.
→ Descargar el PlaybookEste artículo explica en qué consiste la preparación de superficies de acero industrial para pintar, qué normas definen el resultado, qué métodos alcanzan cada grado y qué errores hacen que los recubrimientos fallen años antes de su vida útil de diseño. La preparación de superficies se considera en general el factor individual que más determina la duración de un recubrimiento. Un recubrimiento aplicado sobre acero mal preparado suele fallar en la interfaz entre el metal y el recubrimiento, no en el propio recubrimiento. La formación del sector y la bibliografía sobre fallos de recubrimientos atribuyen habitualmente la mayoría de los fallos prematuros a una preparación de superficies inadecuada; la cifra que se suele citar es del 70–80 %.
Por qué la preparación de superficies determina la vida del recubrimiento
Una película de recubrimiento cumple dos funciones: impide que la humedad y el oxígeno lleguen a la superficie del acero y se adhiere a esa superficie lo suficiente como para mantener esa barrera durante toda la vida de diseño. Ambas funciones dependen del estado de la superficie del acero antes de aplicar el recubrimiento.
El problema de la adherencia
La adherencia del recubrimiento al acero es mecánica y química. La adherencia mecánica requiere una superficie rugosa —un perfil de anclaje— en la que el recubrimiento líquido penetra y cura. Sin perfil, el recubrimiento queda sobre una superficie lisa con poco agarre mecánico y es más propenso a desprenderse por ciclos térmicos, impactos o entrada de humedad. La adherencia química exige que la superficie esté químicamente limpia: libre de aceites, sales, óxidos y otros contaminantes que se interponen entre el recubrimiento y el acero e impiden la unión directa.
El problema de la contaminación
Los contaminantes más peligrosos son invisibles. Las sales solubles —cloruros, sulfatos, nitratos— retenidas en una superficie corroída no se ven. Cuando se aplica un recubrimiento sobre una superficie contaminada, las sales quedan selladas bajo la película. La presión osmótica empuja el agua a través del recubrimiento hacia el depósito de sal y forma una ampolla. Una vez formada la ampolla, el recubrimiento a su alrededor pierde adherencia, la corrosión comienza en el acero expuesto y el fallo se propaga. La solución es eliminar la contaminación durante la preparación de superficies, no aplicar un recubrimiento más grueso encima.
Lo que dicen las cifras
La preparación de superficies representa una parte importante del coste de un proyecto de pintura industrial; en trabajos de mantenimiento con acceso, confinamiento y gestión de residuos, con frecuencia es la partida individual más grande. El coste de un fallo es aún mayor: si la preparación falla, el recubrimiento falla, y hay que volver a pagar todo el acceso, la preparación y el recubrimiento, a menudo años antes del intervalo de mantenimiento previsto. La rentabilidad de preparar correctamente no es marginal.
Qué debe hacerse antes de pintar acero industrial
Toda especificación de recubrimiento industrial —ya esté redactada según SSPC/AMPP, ISO, NORSOK o el sistema de un fabricante de recubrimientos— exige los mismos tres resultados de la preparación de superficies antes de poder aplicar la primera capa de pintura.
1. Limpieza: eliminar toda la contaminación
La superficie del acero debe estar libre de calamina, óxido, recubrimiento existente (salvo que se permita expresamente el repintado), aceite y grasa, salpicaduras de soldadura, polvo y sales solubles. El grado de limpieza requerido lo define una norma: normalmente SSPC-SP 10 / Sa 2½ (metal casi blanco) para trabajos offshore, en inmersión e industriales, y SSPC-SP 5 / Sa 3 (metal blanco) cuando el sistema de recubrimiento o el servicio lo exigen. La norma define el residuo admisible y el nivel de limpieza que debe tener la superficie; no es una decisión que se tome a criterio en obra.
2. Perfil de anclaje: crear el agarre mecánico para el recubrimiento
La superficie debe hacerse rugosa hasta una textura especificada —el perfil de anclaje—, que se mide en micrómetros (µm) de altura pico-valle. Muchos sistemas epoxi de alto espesor requieren aproximadamente 40–75 µm; algunos sistemas de proyección térmica y de servicio pesado requieren más. La ficha técnica del recubrimiento fija el rango. Una superficie pulida —aunque esté químicamente limpia— no tiene adherencia mecánica suficiente para la mayoría de los sistemas de recubrimiento industrial.
3. Ensayo de sales: verificar que la superficie no está contaminada
Tras la preparación y antes del recubrimiento, se mide y registra la contaminación por sales solubles, normalmente mediante extracción con parche Bresle (ISO 8502-6) y medición de conductividad (ISO 8502-9). Muchas especificaciones offshore e industriales fijan un máximo de unos 20 mg/m² (2 µg/cm²) de cloruros. En emplazamientos con exposición marina, es habitual superar este umbral incluso tras una preparación mecánica minuciosa, y puede ser necesario lavar con agua y volver a ensayar antes de aplicar el recubrimiento. Consulte nuestra guía sobre la contaminación por sales solubles y cómo medirla.
Normas de preparación de superficies: qué significan los grados
Los grados de limpieza utilizados en las especificaciones de recubrimientos industriales proceden de dos familias de normas paralelas: SSPC/NACE (hoy AMPP, norteamericana) e ISO 8501-1 (internacional). Los grados de chorreado son en líneas generales comparables, pero están redactados de forma distinta: SSPC fija límites escritos de manchas residuales por unidad de superficie, mientras que ISO 8501-1 se basa en definiciones escritas y fotografías de referencia. Cualquier especificación de recubrimiento o ficha técnica hará referencia a una de ellas o a ambas.
| Lo que escribe el especificador | SSPC / NACE | ISO 8501-1 | Qué significa en lenguaje claro |
|---|---|---|---|
| Chorreado a metal blanco | SSPC-SP 5 / NACE No. 1 | Sa 3 | Sin calamina, óxido, recubrimiento ni materias extrañas visibles en la superficie |
| Chorreado a metal casi blanco | SSPC-SP 10 / NACE No. 2 | Sa 2½ | Manchas leves y aleatorias en no más del 5 % de cada unidad de superficie; por lo demás, limpia |
| Chorreado comercial | SSPC-SP 6 / NACE No. 3 | Sa 2 | Se admiten manchas en hasta el 33 % de cada unidad de superficie |
| Chorreado ligero (brush-off) | SSPC-SP 7 / NACE No. 4 | Sa 1 | Se elimina la contaminación suelta; pueden quedar calamina, óxido y pintura firmemente adheridos |
| Limpieza con herramienta mecánica hasta metal desnudo | SSPC-SP 11 | — | Metal desnudo, sin calamina, óxido ni recubrimiento visibles salvo en el fondo de las picaduras; perfil mínimo de 25 µm (1 mil) |
| Limpieza con herramienta mecánica de grado comercial | SSPC-SP 15 | — | Metal desnudo con manchas en hasta el 33 % de cada unidad de superficie; perfil mínimo de 25 µm (1 mil) |
| Limpieza con herramienta mecánica | SSPC-SP 3 | St 3 | Se eliminan el óxido, la calamina y la pintura sueltos; puede quedar material adherido |
| Limpieza con herramienta manual | SSPC-SP 2 | St 2 | Se eliminan el óxido y la calamina sueltos; queda el material firmemente adherido |
La ficha técnica del recubrimiento fija el grado mínimo. Para sistemas de alto rendimiento en atmósferas agresivas y en inmersión, SSPC-SP 10 / Sa 2½ es el requisito más habitual; SSPC-SP 5 / Sa 3 se especifica para algunos revestimientos de tanques, metalizado por proyección térmica y otros sistemas exigentes. Para reparaciones y mantenimiento, a menudo se acepta SSPC-SP 11. Un recubrimiento aplicado sobre SP 3 en una superficie especificada para SP 10 suele anular la garantía del recubrimiento y es un fallo previsible. Nuestra guía técnica de SSPC-SP 11 explica en detalle el grado de metal desnudo con herramienta mecánica.
Métodos de preparación de superficies para pintar acero industrial
Chorreado abrasivo
El chorreado abrasivo —proyectar granalla, perdigón de acero u otros medios contra la superficie mediante aire comprimido o una turbina centrífuga— es el método de referencia para la pintura industrial de grandes superficies. En una cabina de chorreado o en una obra con confinamiento y el equipo adecuado, alcanza SP 10 y SP 5 de forma fiable, crea un perfil de anclaje controlado y trata la superficie con rapidez. Es el estándar en la fabricación de estructuras de acero nuevas y en grandes estructuras marinas en dique seco.
Sus limitaciones son importantes en mantenimiento: requiere un gran compresor y una tolva de chorreado, genera un flujo de residuos de abrasivo, debe confinarse para evitar que escape el abrasivo, está muy restringido en zonas clasificadas ATEX (normalmente exige permisos de trabajo en caliente o paradas) y no es rentable para reparaciones puntuales cuando el coste de movilización supera el de la superficie a preparar. La mayor parte del mantenimiento real no se realiza en una cabina de chorreado.
Bristle Blasting
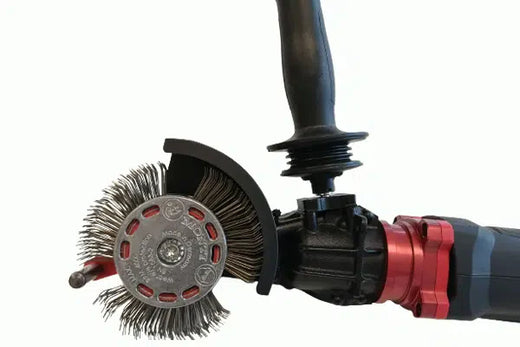
El Bristle Blasting utiliza una banda giratoria de cerdas de alambre de acero templado que una barra aceleradora libera para que las puntas golpeen la superficie, eliminando óxido, calamina y recubrimiento existente y creando al mismo tiempo un perfil de anclaje. El Bristle Blaster® es una herramienta manual que, en ensayos documentados, produce una limpieza comparable a ISO 8501-1 Sa 2½ / SSPC-SP 10 (y Sa 3 / SP 5) con un perfil de anclaje de 65–85 µm Rz en acero estándar, sin medios abrasivos. Los resultados varían según la calidad del acero, el grado de oxidación, la banda y la técnica.
Es una de las principales alternativas al chorreado con arena para el mantenimiento en servicio, entornos ATEX de zona 1, reparaciones puntuales, espacios confinados y juntas de campo de tuberías. Funciona con electricidad de red, aire comprimido o una batería de 18 V y no requiere confinamiento de chorreado ni gestión de abrasivos. Sin granalla no significa sin polvo: el óxido y el recubrimiento eliminados siguen convirtiéndose en partículas y requieren los controles adecuados. El Bristle Blaster® Pneumatic, totalmente neumático, cuenta con una evaluación de conformidad ATEX 2014/34/EU como equipo de categoría 2 para zona 1 de gas (IIA) y zona 21 de polvo.
Limpieza con herramienta mecánica (amoladora angular, disco de láminas, pistola de agujas, cepillo de alambre)
Los resultados de las herramientas mecánicas convencionales varían según el tipo de herramienta. Los cepillos de alambre mecánicos eliminan la contaminación suelta y parcialmente adherida, pero tienden a dejar y pulir la calamina firmemente adherida; normalmente alcanzan SSPC-SP 3 (St 3). SSPC-SP 11 advierte que los cepillos de alambre mecánicos o los discos de lijado utilizados solos pueden no producir el perfil requerido. Los discos de desbaste pueden llegar al metal desnudo, pero dejan un perfil poco profundo y direccional y eliminan acero sano. Las herramientas de impacto, como las pistolas de agujas y las láminas rotativas de impacto, figuran en SSPC-SP 11 como medios de impacto y pueden alcanzar SP 11 en superficies adecuadas, pero el perfil debe medirse, no suponerse. La preparación SP 3 solo es adecuada para trabajos de menor exigencia: recubrimientos de mantenimiento en entornos suaves, protección temporal o sistemas tolerantes a la superficie cualificados específicamente para superficies limpiadas con herramienta mecánica.
Limpieza con herramienta manual (cepillo de alambre, rasqueta)
El cepillado manual y el rascado alcanzan SSPC-SP 2 (St 2): solo contaminación suelta. No es un método de preparación para pintura industrial de alto rendimiento. Sirve para la protección temporal de superficies que no pueden prepararse mecánicamente de inmediato, o como paso de prelimpieza antes de la preparación mecánica. Cabe esperar que un sistema de recubrimiento aplicado sobre una preparación SP 2 en un entorno industrial o marino falle prematuramente.
Preparación química (desengrase, fosfatado, decapado ácido)
Los métodos químicos tratan tipos específicos de contaminación. La limpieza con disolventes (SSPC-SP 1) elimina aceite y grasa y debe preceder a los demás métodos de preparación, ya que la preparación mecánica tiende a extender la contaminación de aceite por la superficie en lugar de eliminarla. El lavado con ácido fosfórico convierte el óxido superficial ligero y aporta una capa de conversión que mejora la adherencia de la pintura en superficies ligeramente corroídas, pero no elimina el óxido intenso ni la calamina, ni crea un perfil de anclaje. El decapado ácido (ácido clorhídrico o sulfúrico) elimina la calamina en plantas industriales controladas, pero no es un método de campo e introduce riesgo de fragilización por hidrógeno en aceros de alta resistencia. Los métodos químicos complementan la preparación mecánica; en óxido intenso y calamina, no la sustituyen.
Hidrochorreado
El hidrochorreado a alta y ultraalta presión elimina el recubrimiento existente, el óxido y la contaminación soluble mediante fuerza hidráulica, con grados de WJ-1 a WJ-4. En acero previamente chorreado puede volver a dejar al descubierto el perfil de anclaje original. No crea un nuevo perfil de anclaje primario en acero desnudo sin perfil y genera agua contaminada que debe recogerse y eliminarse. Para decapar grandes superficies de recubrimiento antes de volver a prepararlas, el hidrochorreado seguido de un método de perfilado (chorreado o Bristle Blaster®) es un enfoque eficaz en dos pasos.
Cómo elegir el método de preparación adecuado para su proyecto
| Situación | Método recomendado | Resultado típico |
|---|---|---|
| Fabricación nueva, cabina de chorreado disponible | Chorreado abrasivo | SP 10 / SP 5 |
| Mantenimiento en servicio, ATEX zona 1 | Bristle Blaster® Pneumatic (con evaluación ATEX) | SP 11; comparable a SP 10 / Sa 2½ en ensayos documentados |
| Reparación puntual: sin infraestructura de chorreado ni confinamiento | Bristle Blaster® | SP 11; comparable a SP 10 / Sa 2½ |
| Espacio confinado con ventilación restringida | Bristle Blaster® | SP 11; comparable a SP 10 / Sa 2½ |
| Junta de campo de tubería: recubrimiento de soldadura circunferencial | Bristle Blaster® (banda simple o doble) | Comparable a SP 10 / Sa 2½ (Sa 3 cuando se especifique) |
| Decapado de recubrimiento en grandes superficies antes de volver a perfilar | Hidrochorreado + Bristle Blaster® | Comparable a SP 10 tras el perfilado |
| Superficie muy corroída antes del Bristle Blaster® | Dos pasos: Tercoo® + Bristle Blaster® | Comparable a SP 10 / Sa 2½ |
| Contaminación de aceite / grasa (cualquier superficie) | Primero limpieza con disolventes (SSPC-SP 1); después, preparación mecánica | Permite alcanzar el grado especificado tras el paso mecánico |
| Entorno suave, recubrimiento de mantenimiento de gama inferior | Limpieza con herramienta mecánica (cepillo de alambre / amoladora) | SP 3 / St 3 |
Los errores más comunes en la preparación de superficies y lo que cuestan
Pintar sobre calamina
La calamina parece limpia. Es lisa, de color gris azulado y supera una inspección visual somera. También es catódica electroquímicamente respecto al metal base y, una vez agrietada por ciclos térmicos o flexión, deja que la humedad llegue al acero subyacente; la calamina se desprende y arrastra consigo el recubrimiento. Pintar sobre calamina intacta es una causa habitual de fallo prematuro del recubrimiento en acero estructural nuevo, y es evitable. La pintura aplicada sobre acero laminado en caliente que no se ha chorreado, tratado con Bristle Blasting ni descascarillado de otro modo hasta un grado de metal desnudo se está aplicando sobre calamina.
Omitir el ensayo de sales
Se elimina el óxido visible. La superficie parece limpia. Se aplica el recubrimiento. Unos años después, el recubrimiento presenta ampollas. La causa: sales de cloruro que estaban bajo el óxido, invisibles tras la limpieza mecánica, selladas bajo la película del recubrimiento. El ampollamiento osmótico provocado por esas sales no es un defecto del recubrimiento: es un defecto de preparación. Un ensayo con parche Bresle lleva minutos y cuesta poco. Omitirlo en cualquier superficie con antecedentes de exposición atmosférica marina o industrial es apostar toda la vida útil del sistema de recubrimiento.
Aplicar el recubrimiento fuera del margen del punto de rocío
Aplicar el recubrimiento cuando la temperatura del acero está a menos de 3 °C por encima del punto de rocío supone riesgo de condensación superficial —a menudo invisible— entre el acero y el recubrimiento. La película cura sobre una capa de humedad, la adherencia queda comprometida desde el primer día y el desprendimiento se acelera una vez en servicio. La temperatura, la humedad y el punto de rocío deben medirse y registrarse inmediatamente antes de aplicar el recubrimiento, no suponerse. A primera hora de la mañana, el margen puede cerrarse rápidamente.
Dejar pasar demasiado tiempo entre la preparación y el recubrimiento
El acero recién preparado vuelve a oxidarse. La velocidad depende de la humedad, la temperatura y la contaminación atmosférica; en una obra al aire libre en condiciones húmedas, la oxidación instantánea puede aparecer a las pocas horas de la preparación. Muchas especificaciones de recubrimiento fijan un intervalo máximo de unas 4 horas entre la preparación y el recubrimiento, o exigen recubrir antes de que aparezca cualquier reoxidación visible. Preparar grandes superficies antes de que llegue el equipo de pintura sin control suele dar lugar a superficies reoxidadas que hay que volver a preparar.
Usar una preparación SP 3 para recubrimientos especificados para SP 10
Esto ocurre porque la herramienta adecuada —chorreado abrasivo o Bristle Blaster®— no está disponible en obra, y se usa en su lugar la amoladora angular o el cepillo de alambre que sí lo está. Se aplica el recubrimiento, la inspección no examina con detenimiento el grado de preparación y el fallo empieza desde el primer día. Si la especificación del recubrimiento indica SP 10, la preparación debe cumplir SP 10 o un equivalente aceptado por escrito por el especificador. Ningún sistema de recubrimiento compensa una preparación de superficies inadecuada: capas más gruesas, más capas y recubrimientos de mayor especificación fallan antes de tiempo sobre una superficie SP 3 que debía ser SP 10.
Antes de pintar: la lista de comprobación de la preparación
Antes de aplicar cualquier recubrimiento sobre acero industrial, verifique cada uno de los siguientes puntos:
- Aceite y grasa eliminados. Limpieza con disolventes (SSPC-SP 1) antes de cualquier preparación mecánica. Si hay aceite tras la preparación mecánica, vuelva a limpiar y a preparar.
- Grado de limpieza confirmado. Evaluación visual frente a las fotografías de referencia de ISO 8501-1 o SSPC-VIS 1 / VIS 3. La superficie cumple o supera el grado indicado en la especificación del recubrimiento.
- Perfil de anclaje medido y registrado. ASTM D4417 (método C con cinta réplica o método B con micrómetro de profundidad), con el número de lecturas fijado por SSPC-PA 17 o la especificación. Resultados dentro del rango de perfil de la ficha técnica del recubrimiento.
- Ensayo de sales solubles realizado y registrado. Parche Bresle según ISO 8502-6 con conductividad según ISO 8502-9. Resultado igual o inferior al máximo especificado (a menudo 20 mg/m²). Si es superior, limpie y vuelva a ensayar antes de continuar.
- Geometría de las soldaduras comprobada. Todas las salpicaduras eliminadas. Bordes vivos redondeados al radio especificado (ISO 8501-3 / ISO 12944-3 suelen indicar un radio mínimo de 2 mm).
- Temperatura superficial y punto de rocío comprobados. Temperatura del acero al menos 3 °C por encima del punto de rocío. Temperatura ambiente y humedad relativa dentro de los límites de la ficha técnica del recubrimiento.
- Tiempo desde la preparación registrado. Recubrimiento aplicado dentro del intervalo especificado y antes de cualquier reoxidación visible.
- Todos los registros documentados. Operario, fecha, ubicación, grado de preparación, lecturas de perfil, lecturas de sales, temperatura/punto de rocío en el momento del recubrimiento. Necesarios para la garantía y el cumplimiento de QA/QC.
Preguntas frecuentes
¿Cuál es el paso más importante al preparar metal para pintar?
Alcanzar el grado de limpieza que exige la especificación del recubrimiento —a menudo SSPC-SP 10 / Sa 2½ en trabajos industriales— es el paso más crítico. Significa eliminar la calamina, el óxido y la contaminación hasta ese grado. El perfil de anclaje y el ensayo de sales también son esenciales: el aceite o las sales bajo un recubrimiento provocarán el fallo por bueno que sea el perfil.
¿Puedo pintar sobre óxido en acero?
No con un recubrimiento industrial de alto rendimiento. El óxido bajo un recubrimiento sigue siendo un foco activo de corrosión, y el recubrimiento se desprende desde abajo. Los convertidores de óxido estabilizan el óxido superficial, pero no lo eliminan ni crean un perfil de anclaje, y los principales fabricantes de recubrimientos no los aceptan como sustituto de la preparación mecánica hasta el grado especificado.
¿Necesito un equipo especial para preparar metal para pintar?
Para grados de metal desnudo con perfil de anclaje, sí. Se necesita chorreado abrasivo o una herramienta mecánica de impacto como el Bristle Blaster®; los cepillos de alambre alcanzan como mucho SP 3. El Bristle Blaster® es manual, no utiliza abrasivo suelto, no requiere confinamiento de chorreado y su modelo neumático cuenta con evaluación ATEX para zona 1.
¿Cuánto tiempo después de la preparación de superficies puedo aplicar la pintura?
Muchas especificaciones de recubrimiento fijan un máximo de unas 4 horas entre el final de la preparación de superficies y el inicio del recubrimiento, y todas exigen recubrir antes de que aparezca reoxidación visible. En condiciones húmedas o costeras, la oxidación instantánea puede aparecer antes, en cuyo caso hay que volver a preparar la superficie. Consulte siempre la ficha técnica del recubrimiento y la especificación del proyecto.
¿Qué es el perfil de anclaje y por qué es importante?
El perfil de anclaje es la rugosidad superficial, medida como altura pico-valle en µm, que crea la preparación de superficies. Da al recubrimiento agarre mecánico sobre el acero. Muchos sistemas epoxi de alto espesor especifican unos 40–75 µm. El Bristle Blaster® produce 65–85 µm Rz en acero al carbono estándar en ensayos documentados, según el acero, la banda y la técnica.
¿Cuál es la diferencia entre Sa 2½ y SP 10?
Ambos describen la limpieza por chorreado a metal casi blanco y en general se consideran comparables. SSPC-SP 10 / NACE No. 2 es la norma norteamericana y limita las manchas al 5 % de cada unidad de superficie. ISO 8501-1 Sa 2½ es el grado internacional, definido mediante una descripción escrita y fotografías de referencia. Compruebe cuál de las dos indica la especificación.
Recursos relacionados
- Cómo eliminar la calamina del acero: herramientas, métodos y especificaciones: por qué hay que eliminar la calamina y qué herramientas la eliminan realmente.
- ¿Qué es el Bristle Blasting? Cómo funciona, qué normas alcanza y cuándo utilizarlo: la alternativa manual y sin granalla al chorreado con arena: cómo funciona y cómo especificarlo.
- Alternativas al chorreado con arena del acero: comparativa completa de métodos: todos los métodos comparados en idoneidad ATEX, normas y rendimiento.
El equipo técnico de MontiPower® asesora sobre la selección del método, la configuración de la herramienta y el cumplimiento normativo para cualquier sustrato, entorno y especificación de recubrimiento.
→ Hable con un especialista en preparación de superficiesFuentes
- SSPC-SP 11, Power Tool Cleaning to Bare Metal (definición de metal desnudo, perfil mínimo de 25 µm, medios de impacto, advertencia sobre cepillos de alambre y discos de lijado). glavin.net
- SSPC-SP 3, Power Tool Cleaning (no está previsto eliminar la calamina, el óxido ni la pintura adheridos). glavin.net
- KTA-Tator, Industry Standards for Surface Preparation (SP 1–SP 15 y grados ISO 8501-1). kta.com
- Corrosion Alliance, Surface Preparation Standards. corrosionalliance.com
- ISO 8501-1 (grados de oxidación y de preparación), ISO 8502-4 (condensación / punto de rocío), ISO 8502-6 y 8502-9 (sales solubles), ASTM D4417 y SSPC-PA 17 (medición del perfil), ISO 12944-3 (diseño, radio de bordes). Normas según su publicación.
- MontiPower®, ficha técnica del Bristle Blaster® y evaluación de conformidad ATEX (categoría 2; zona 1 gas IIA, zona 21 polvo).