Respuesta corta: El acero galvanizado es acero recubierto de zinc para protegerlo de la corrosión. El zinc actúa como barrera y además se corroe de forma sacrificial, de modo que los pequeños arañazos o bordes cortados siguen protegidos. El método más habitual es la galvanización en caliente por inmersión en zinc fundido a unos 435–455 °C; otros métodos son el electrogalvanizado, el cincado mecánico, la metalización por proyección térmica de zinc y la sherardización.
El acero galvanizado se utiliza ampliamente en industrias y aplicaciones de todo tipo, desde puentes y torres hasta elementos de fijación y carrocerías de automóviles. Este artículo explica qué es el acero galvanizado, en qué se diferencia del acero sin galvanizar, las distintas formas de galvanizar el acero y cómo se prepara y repara el galvanizado dañado.
¿Qué es el acero galvanizado?
Utilizar acero tiene muchas ventajas. Puede emplearse en numerosas situaciones y es conocido por su resistencia. Sin embargo, también tiene un inconveniente: el acero al carbono se oxida con el tiempo, lo que reduce tanto la resistencia como el aspecto del objeto de acero. Para contrarrestarlo, el acero puede galvanizarse, es decir, aplicarle una capa de zinc. En la galvanización en caliente, el zinc reacciona con el hierro del acero y forma capas de aleación zinc-hierro unidas metalúrgicamente, normalmente cubiertas por una capa de zinc puro. Este recubrimiento protector hace que el acero sea mucho menos propenso a oxidarse, por lo que el material dura más.
¿Cómo protege el galvanizado al acero?
El zinc protege el acero de dos formas:
- Protección de barrera: el recubrimiento de zinc separa el acero de la humedad y el oxígeno, los dos ingredientes del óxido.
- Protección catódica (sacrificial): el zinc es menos noble que el hierro. Donde el recubrimiento está rayado o en un borde cortado, el zinc se corroe preferentemente frente al acero expuesto y lo mantiene protegido. Es el mismo principio que se utiliza en las imprimaciones ricas en zinc; consulte la corrosión galvánica y las imprimaciones ricas en zinc.
Las capas de aleación zinc-hierro de un recubrimiento galvanizado en caliente también son más duras y resistentes a los daños mecánicos que las películas de pintura, y la capa superior de zinc puro aporta resistencia al impacto. El galvanizado es uno de los diversos sistemas de protección metálicos, orgánicos y combinados que se comparan en los recubrimientos de protección contra la corrosión, explicados.
Formas de galvanizar el acero
Galvanización en caliente
La técnica más utilizada es la galvanización en caliente. Primero se limpia el acero: se desengrasa, se decapa con ácido para eliminar la cascarilla de laminación y el óxido, y se trata con fundente. A continuación se sumerge por completo en un baño de zinc fundido a unos 435–455 °C (815–850 °F) que contiene al menos un 98 % de zinc. Durante la inmersión, el zinc reacciona con el hierro y forma las capas de aleación unidas. La galvanización en caliente por lotes de piezas fabricadas proporciona recubrimientos más gruesos que la galvanización continua (en línea) de chapa y alambre.
Otras técnicas de galvanizado y recubrimiento de zinc
- Electrogalvanizado (cincado electrolítico): el acero se introduce en una solución de sales de zinc y una corriente eléctrica deposita el zinc sobre la superficie. El recubrimiento es delgado y uniforme, por lo que es el método más utilizado para pequeños elementos de fijación con roscas finas, pero ofrece menos protección contra la corrosión en exteriores que la galvanización en caliente, salvo que se complemente con otros recubrimientos.
- Cincado mecánico: las piezas pequeñas se hacen girar en un tambor junto con polvo de zinc, productos químicos y medios de impacto como microesferas de vidrio. La energía mecánica suelda en frío el zinc sobre el acero. Los espesores de recubrimiento suelen ser similares a los de las piezas cincadas electrolíticamente.
- Proyección térmica de zinc (metalización): el alambre o polvo de zinc se funde en una pistola de proyección y se proyecta sobre el acero, que previamente debe limpiarse por chorreado y dotarse de perfil. Pueden aplicarse recubrimientos de hasta unos 250 µm, en fábrica o en campo. La preparación de superficies para la proyección térmica es exigente; consulte el Bristle Blasting como preparación de superficies para la proyección térmica.
- Sherardización (galvanizado por difusión térmica): el acero se calienta junto con polvo de zinc en un tambor cerrado y giratorio, a unos 380 °C en la sherardización y a 320–500 °C en los procesos de difusión térmica. El zinc se difunde en la superficie del acero y forma una capa uniforme de zinc-hierro, normalmente de 20–120 µm de espesor.
- Pinturas ricas en zinc: no es un proceso de galvanizado propiamente dicho, sino pinturas con un alto contenido de polvo de zinc que proporcionan protección catódica a pequeñas zonas de acero expuesto. Se utilizan ampliamente como imprimaciones y para reparar recubrimientos galvanizados.
Reparación y preparación del acero galvanizado dañado
Los recubrimientos galvanizados pueden dañarse por soldadura, corte, manipulación o un servicio prolongado en entornos agresivos. ASTM A780 admite tres métodos de retoque y reparación: pintura rica en zinc, proyección térmica de zinc (metalización) y soldadura blanda de zinc. Cada uno requiere una superficie debidamente preparada. Para la pintura rica en zinc, la American Galvanizers Association resume el requisito como limpieza a metal casi blanco SSPC-SP 10 para aplicaciones en inmersión y limpieza con herramienta mecánica a metal desnudo SSPC-SP 11 para condiciones de campo menos agresivas, con un recubrimiento de reparación un 50 % más grueso que el galvanizado circundante, pero no superior a 4,0 mils (unos 100 µm).
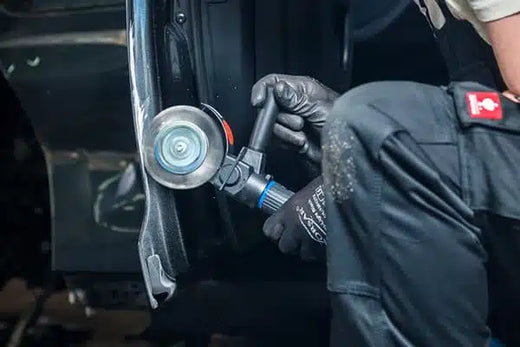
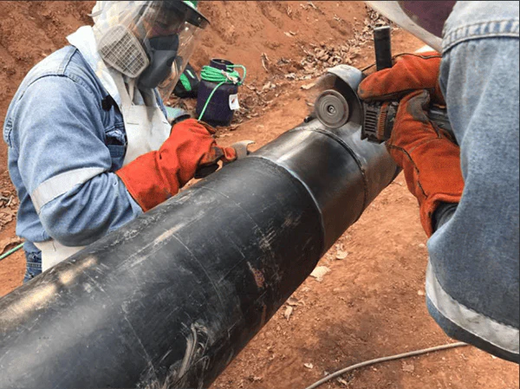
Chorrear una pequeña zona de reparación en obra suele ser poco práctico. El Bristle Blaster® de MontiPower® limpia las zonas corroídas o dañadas por la soldadura hasta el acero desnudo y crea un perfil de anclaje en una sola pasada, sin abrasivo suelto. En ensayos documentados sobre acero estándar produce una limpieza comparable a Sa 2½ / SSPC-SP 10 y un perfil de 65–85 µm Rz; los resultados varían según el grado de acero, el grado de oxidación, la banda y la técnica. Como elimina tanto el zinc como el óxido, se utiliza localmente en la zona que se va a reparar y no sobre el galvanizado en buen estado. Consulte reparación puntual para saber más sobre la preparación de zonas pequeñas.
El acero galvanizado que se va a pintar (sistema dúplex) necesita su propia preparación: la superficie de zinc debe estar limpia y convenientemente rugosa o tratada para que la pintura se adhiera, sin eliminar más zinc del necesario. Siga las instrucciones del fabricante de la pintura para el recubrimiento concreto. Para orientación más amplia sobre la protección del acero, lea protección contra la corrosión de estructuras de acero.
Preguntas frecuentes
¿Cuál es la diferencia entre el acero galvanizado y el acero sin galvanizar?
El acero galvanizado lleva un recubrimiento de zinc que lo protege de dos formas: como barrera frente a la humedad y el oxígeno, y catódicamente, porque el zinc se corroe preferentemente frente al acero donde el recubrimiento está dañado. El acero al carbono sin galvanizar no tiene esa protección y se oxida si no se pinta o recubre de otro modo.
¿A qué temperatura está el baño de zinc en la galvanización en caliente?
Según la American Galvanizers Association, el baño de zinc fundido se mantiene a unos 815–850 °F (435–455 °C) y contiene al menos un 98 % de zinc puro. Durante la inmersión, el zinc reacciona con el hierro del acero y forma capas de aleación zinc-hierro unidas metalúrgicamente, normalmente cubiertas por una capa de zinc puro.
¿Cómo se repara el acero galvanizado dañado?
ASTM A780 admite tres métodos de reparación: pintura rica en zinc, proyección térmica de zinc (metalización) y soldadura blanda de zinc. Para la pintura rica en zinc, la zona dañada se limpia a SSPC-SP 10 para servicio en inmersión o con herramienta mecánica a metal desnudo SSPC-SP 11 para condiciones menos agresivas, y la reparación se aplica con un espesor un 50 % mayor que el del recubrimiento circundante, hasta 4,0 mils.
¿Se puede aplicar Bristle Blasting al acero galvanizado?
Sí, pero de forma selectiva. Un Bristle Blaster® elimina el zinc junto con el óxido, por lo que se utiliza para preparar zonas dañadas o corroídas hasta el metal desnudo con perfil de anclaje antes de una reparación con pintura rica en zinc o metalización, no para limpiar galvanizado intacto. Sobre galvanizado en buen estado que se va a pintar, siga las instrucciones del fabricante del recubrimiento para una preparación superficial ligera.
Fuentes
- American Galvanizers Association, HDG process. galvanizeit.org
- Galvanizers Association of Australia, Types of galvanizing and other zinc coatings. gaa.com.au
- American Galvanizers Association, Touch-up methods (ASTM A780). galvanizeit.org
- American Galvanizers Association, Zinc-rich paint repair (preparación de superficies y espesor según ASTM A780). galvanizeit.org
- MontiPower, datos técnicos del Bristle Blaster® (limpieza comparable a Sa 2½; 65–85 µm Rz).