Respuesta corta: La preparación de superficies es la limpieza y, cuando se requiere, el perfilado de un sustrato antes de aplicar un recubrimiento: eliminar la cascarilla de laminación, el óxido, los recubrimientos antiguos, el aceite, las sales solubles y el polvo, y crear un perfil de anclaje al que el recubrimiento pueda adherirse. Es uno de los factores principales de la vida útil del recubrimiento. Los métodos van desde la limpieza con disolventes y las herramientas mecánicas hasta el chorreado abrasivo y el chorro de agua, cada uno evaluado frente a una norma especificada.
Este artículo explica qué abarca la preparación de superficies, por qué determina cuánto dura un recubrimiento, las seis fases de un trabajo típico, las principales técnicas y sus inconvenientes, y dónde encajan las herramientas mecánicas portátiles.
¿Qué es la preparación de superficies?
La preparación de superficies se define como «la limpieza o preparación de la superficie metálica antes de la aplicación de un recubrimiento». En la práctica, este término abarca muchas tareas: la eliminación de cascarilla de laminación, óxido, imperfecciones, recubrimientos existentes y otros contaminantes. Crear un perfil en la superficie metálica también forma parte de la preparación de superficies. De este modo se logra una buena unión entre el objeto y el recubrimiento que se le aplica.
Puede realizarse con productos químicos que limpian y tratan la superficie, o con métodos mecánicos que modifican su textura o eliminan material no deseado, como las salpicaduras de soldadura. El acero, el acero inoxidable, el aluminio y la madera requieren cada uno técnicas de preparación de superficies distintas.
¿Por qué es importante la preparación de superficies?
La preparación de superficies es necesaria antes de aplicar un nuevo recubrimiento. Una buena preparación garantiza que la nueva capa se adhiera bien, lo que mejora la durabilidad de cualquier recubrimiento que dependa de la limpieza y de un perfil de superficie definido para su adherencia a largo plazo. Para lograrlo, deben eliminarse la pintura vieja, la cascarilla de laminación, el óxido y cualquier otra contaminación. La preparación de superficies no solo elimina la suciedad; para la mayoría de los recubrimientos protectores también crea un perfil de anclaje, la rugosidad en la que se ancla el nuevo recubrimiento.
El resultado exigido suele figurar en la especificación del recubrimiento como un grado de limpieza, por ejemplo ISO 8501-1 St 3 (herramienta mecánica), Sa 2½ (limpieza por chorreado) o SSPC-SP 11 (limpieza con herramienta mecánica hasta metal desnudo, con un perfil mínimo de 25 µm / 1 mil). La escala completa de grados se explica en nuestra guía completa de normas de preparación de superficies.
¿Cuáles son las fases de la preparación de superficies?
La preparación de superficies tiene varias fases. Para obtener el mejor resultado posible, sea cual sea la técnica empleada, estas fases deben sucederse sin demora y ejecutarse correctamente. Se distinguen seis pasos:
- Evaluación del estado
- Eliminación del recubrimiento
- Eliminación de contaminantes superficiales y reparación de imperfecciones
- Eliminación de suciedad suelta y polvo
- Creación de un perfil de anclaje en la superficie
- Mantener la superficie seca hasta el recubrimiento

Evaluación del estado
Antes de iniciar la preparación de superficies, evalúe el estado actual del material: el grado de oxidación, el tipo y espesor de cualquier recubrimiento existente, la presencia de cascarilla de laminación y el grado que exige el nuevo recubrimiento. Esto determina qué hay que hacer y qué técnica utilizar. Si este paso se omite o se hace con descuido, el método equivocado puede dañar el material más adelante en el proceso o no alcanzar el grado especificado.
Eliminación del recubrimiento
Cuando el recubrimiento antiguo ha fallado, es incompatible con el nuevo sistema o la especificación exige metal desnudo, hay que eliminarlo. Según el tipo de recubrimiento, su espesor y la superficie afectada, esto se hace mediante chorreado abrasivo, herramientas mecánicas, chorro de agua o decapado químico. Cualquier recubrimiento que se deje debe estar en buen estado y firmemente adherido; de lo contrario, el nuevo sistema fallará con él.
Eliminación de contaminantes superficiales
Además del recubrimiento antiguo, deben eliminarse otros contaminantes. Con el tiempo se forman óxido y otros depósitos en la superficie, y el acero nuevo presenta cascarilla de laminación. También deben eliminarse el aceite, la grasa y las sales solubles. El aceite y la grasa suelen eliminarse mediante limpieza con disolventes o detergentes antes de cualquier preparación mecánica, para no extenderlos por la superficie. Las sales solubles, como los cloruros, son invisibles y pueden provocar ampollas y corrosión bajo película; consulte contaminación por sales solubles. Si estos contaminantes no se eliminan correctamente, el nuevo recubrimiento puede perder adherencia.
Eliminación de suciedad suelta
Además del óxido y la cascarilla de laminación, una superficie suele tener material suelto: trozos del recubrimiento antiguo que se desprenden o se desmoronan, y el polvo y los residuos generados por la propia preparación. Deben eliminarse, normalmente cepillando, soplando con aire limpio y seco o aspirando, para garantizar una adherencia adecuada del nuevo recubrimiento.
Crear un perfil de superficie
Una vez eliminados el recubrimiento antiguo y la contaminación, la superficie necesita el perfil de anclaje que exige el recubrimiento. Un recubrimiento que depende del anclaje mecánico se adhiere mejor a una superficie perfilada que a una lisa. La profundidad del perfil debe corresponder a la ficha técnica del recubrimiento: si es demasiado superficial, la adherencia se resiente; si es demasiado profundo, los picos pueden sobresalir de una película delgada.
Mantener la superficie seca
El último paso antes del recubrimiento es asegurarse de que la superficie está seca y se mantiene así. La humedad en la superficie reduce la adherencia y hace que el acero recién limpiado empiece a sufrir oxidación instantánea. Una regla habitual es no aplicar recubrimientos a menos que la superficie del acero esté al menos 3 °C (5 °F) por encima del punto de rocío, y que el recubrimiento siga rápidamente a la preparación. Si los seis pasos se realizan con precisión y cuidado, las probabilidades de que el nuevo recubrimiento se adhiera bien y dure aumentan considerablemente.
¿Qué técnicas de preparación de superficies se utilizan?
A lo largo de los años se han desarrollado muchas técnicas de preparación de superficies. Tradicionalmente, la mayoría de las superficies de acero se preparan mediante chorreado abrasivo, pero también se utilizan el chorro de agua, la limpieza con llama, la limpieza química y las herramientas mecánicas. ¿Cómo funcionan estos métodos y qué implican?
Métodos de limpieza por chorreado
Uno de los métodos más comunes es el chorreado abrasivo. La superficie se trata con una corriente de aire comprimido y un abrasivo suelto. Originalmente se hacía sobre todo con arena, pero el uso de arena de sílice está restringido o prohibido en varios países por el riesgo de silicosis derivado de la sílice cristalina respirable. Hoy en día el chorreado se realiza con otros abrasivos, como granalla de acero, granate, óxido de aluminio o escorias. El abrasivo elimina el óxido, la cascarilla de laminación y los recubrimientos, y su impacto también crea un perfil de anclaje para el nuevo recubrimiento. Los grados de limpieza por chorreado se describen en ISO 8501-1 (Sa 1 a Sa 3) y en SSPC-SP 7, 14, 6, 10 y 5.
Chorro de agua
También puede utilizarse agua. La limpieza con agua a baja presión elimina el material suelto y las sales, mientras que el chorro de agua a alta y ultraalta presión (70 MPa / 10.000 psi o más) puede eliminar recubrimientos y óxido hasta el sustrato, con grados de WJ-1 a WJ-4. El chorro de agua es eficaz contra las sales solubles, pero no crea un perfil de anclaje primario: es principalmente un método para acero que ya ha sido perfilado. Más información en nuestra guía sobre las normas de chorro de agua WJ-1 a WJ-4.
Limpieza con llama
La limpieza con llama consiste en pasar una llama de gas a lo largo de la superficie para aflojar el óxido y la cascarilla, seguida de un cepillado con cepillo de alambre. No elimina todo el óxido de forma fiable y suele combinarse con otras técnicas. Un uso inadecuado de la llama puede dañar o deformar la superficie, y el método requiere controles de trabajos en caliente.
Limpieza química
Otra forma habitual de preparar superficies es la limpieza química, que elimina aceite, suciedad y otros materiales con detergentes, disolventes y otros limpiadores. Las técnicas típicas son:
- Desengrasante/limpiador: una solución de limpieza que se aplica directamente sobre la superficie, se trabaja con un cepillo o un paño y se enjuaga con agua.
- Limpieza con vapor: útil para eliminar la contaminación de grandes superficies. Antes de aplicar cualquier recubrimiento, la superficie debe estar completamente seca y libre de residuos.
- Limpieza alcalina: eficaz para eliminar grasa, aceite y residuos ácidos. También aquí la superficie debe estar completamente seca y libre de residuos antes del recubrimiento.
- Decapado ácido: inmersión en ácido para disolver el óxido y la cascarilla de laminación, utilizado principalmente en talleres y líneas de producción.
La limpieza química elimina aceite, grasa y sales, pero no crea un perfil de anclaje. Los ácidos en particular pueden ser agresivos para el material, el medio ambiente y la salud humana.
Preparación de superficies con herramientas mecánicas
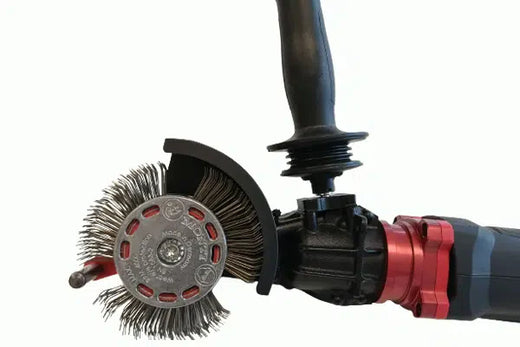
Las herramientas mecánicas para la preparación de superficies van desde cepillos de alambre y amoladoras hasta herramientas de impacto. Los cepillos de alambre y los discos de desbaste limpian, pero por lo general no producen el perfil de anclaje que necesita un recubrimiento protector, y pueden pulir un perfil existente. Las herramientas de impacto son diferentes. La tecnología portátil y semiautomática de MontiPower® no solo limpia la superficie, sino que también crea la rugosidad que necesita el nuevo recubrimiento. Eso la convierte en una alternativa al chorreado abrasivo para superficies más pequeñas, para reparaciones puntuales, donde la normativa no permite abrasivos sueltos al aire libre o donde montar una operación de chorreado no resulta productivo.
Para el acero, el Bristle Blaster® elimina óxido, pintura y cascarilla de laminación y crea un perfil de anclaje en una sola pasada. En ensayos documentados sobre acero estándar, produce una limpieza comparable a ISO 8501-1 Sa 2½ / SSPC-SP 10 y un perfil de anclaje de 65–85 µm Rz (2,6–3,3 mil). Los resultados varían según la calidad del acero, el grado de oxidación, la banda y la técnica, y la aceptación frente a la especificación del proyecto corresponde al inspector. Como el trabajo puede realizarse con medios propios y herramientas portátiles, muchos equipos de mantenimiento ya no necesitan contratar a una empresa de chorreado para superficies más pequeñas. Con una gama de bandas patentadas, existe una banda para la mayoría de los sustratos y condiciones.
¿Cuáles son los inconvenientes de los métodos tradicionales?
El chorreado con abrasivo suelto y la limpieza química se utilizan desde hace muchos años. Con el tiempo, sus inconvenientes y los peligros del chorreado con arena y métodos similares han quedado bien documentados.
Inconvenientes del chorreado con arena
El chorreado abrasivo es la técnica más utilizada para preparar el acero. Sin embargo, para trabajos de recubrimiento más pequeños el montaje resulta engorroso: confinamiento, compresor y tolva de chorreado, suministro de abrasivo y recogida y eliminación del abrasivo usado. Es un trabajo especializado que requiere la preparación necesaria, lo que hace del chorreado un método relativamente caro para superficies pequeñas en términos de metros cuadrados por día. Pero eso no es todo.
El chorreado puede ser perjudicial para las personas y el medio ambiente. El peligro reside principalmente en el polvo: bajo la elevada presión empleada, las partículas de abrasivo se fragmentan y, junto con el óxido y el recubrimiento eliminados, forman un polvo fino en suspensión. Al inhalarse, este polvo puede causar graves problemas de salud. La arena de sílice es el ejemplo más conocido: la sílice cristalina respirable provoca silicosis y cáncer de pulmón, razón por la cual su uso como abrasivo de chorreado está restringido o prohibido en varios países y la exposición está regulada, por ejemplo por la OSHA en Estados Unidos. El abrasivo usado contaminado con recubrimientos antiguos también puede constituir un residuo peligroso.
Inconvenientes de la limpieza química
En la preparación química de superficies, el peligro reside en los productos químicos utilizados. El decapado utiliza normalmente ácidos fuertes como el ácido clorhídrico, que es corrosivo y puede causar lesiones graves por contacto. El ácido clorhídrico también desprende vapores peligrosos para las personas, los animales y el entorno, y el ácido agotado debe neutralizarse y eliminarse.
Preparación de superficies en diversos sectores
Su comodidad y eficacia han hecho que las herramientas y bandas MontiPower® se utilicen ampliamente en diversos mercados, por ejemplo en la construcción y el mantenimiento de puentes, vías férreas, material rodante y aerogeneradores. La infraestructura es un sector en el que el mantenimiento debe hacerse bien, de forma segura y con rapidez.
Allí donde los métodos tradicionales pueden ser laboriosos y peligrosos, las herramientas mecánicas sin granalla pueden mejorar la salud, la seguridad y la rentabilidad. No obstante, sin granalla no significa sin polvo: el óxido y el recubrimiento eliminados siguen convirtiéndose en partículas, por lo que la extracción y la protección respiratoria se rigen por la evaluación de riesgos del lugar de trabajo. Las mismas ventajas se aplican al sector industrial, donde se manipulan petróleo y gas; al sector marino, donde la protección del medio ambiente desempeña un papel importante; y a la fabricación, donde el acero debe prepararse y limpiarse correctamente antes y después de soldar.
Preguntas frecuentes
¿Cuál es el objetivo de la preparación de superficies antes del recubrimiento?
La preparación de superficies elimina los contaminantes que impiden la adherencia, como la cascarilla de laminación, el óxido, los recubrimientos antiguos, el aceite, las sales y el polvo, y crea el perfil de anclaje que un recubrimiento necesita para agarrarse. Dado que la adherencia determina cuánto dura un recubrimiento, el grado de preparación especificado suele ser el requisito más importante de una especificación de recubrimiento.
¿Cuáles son los principales métodos de preparación de superficies?
Los principales métodos son la limpieza con disolventes y química, la limpieza con herramientas manuales y mecánicas, las herramientas mecánicas de impacto como el Bristle Blasting, el chorreado abrasivo y el chorro de agua. Se diferencian en lo que eliminan y en si crean o no un perfil de anclaje. Es la especificación del recubrimiento, y no la herramienta, la que debe decidir qué método es aceptable.
¿Qué normas definen los grados de preparación de superficies?
ISO 8501-1 define grados visuales para la limpieza con herramientas manuales y mecánicas (St 2, St 3) y la limpieza por chorreado (Sa 1 a Sa 3). AMPP (antes SSPC y NACE) publica las normas SSPC-SP, como SP 3, SP 11, SP 10 y SP 5, y WJ-1 a WJ-4 para el chorro de agua.
¿Se puede preparar una superficie sin chorreado con arena?
Sí, según el grado exigido. Las herramientas mecánicas de impacto como el Bristle Blaster® producen una limpieza comparable a Sa 2½ / SSPC-SP 10 con un perfil de anclaje de 65–85 µm Rz en ensayos documentados, lo que resulta adecuado para reparaciones puntuales, soldaduras y superficies más pequeñas. Las grandes superficies de obra nueva con cascarilla de laminación se siguen chorreando normalmente.
Fuentes
- SSPC-SP 11, Power Tool Cleaning to Bare Metal. glavin.net
- KTA-Tator, Industry Standards for Surface Preparation. kta.com
- SSPC-SP WJ-1/NACE WJ-1, Waterjet Cleaning of Metals: Clean to Bare Substrate. glavin.net
- Farwest Corrosion Control, Coating Application and Dew Point. farwestcorrosion.com
- Roadmap on Carcinogens, Respirable crystalline silica. stopcarcinogensatwork.eu
- OSHA, 29 CFR 1926.1153 Respirable crystalline silica. osha.gov