Respuesta corta: Un recubrimiento solo rinde tanto como la superficie que tiene debajo. La preparación tiene dos funciones: eliminar la contaminación hasta el grado de limpieza especificado y dejar un perfil superficial adecuado al mecanismo de adherencia del recubrimiento. El perfil es más que una cifra: la altura de picos (Rz), la rugosidad media (Ra) y el recuento de picos (Rpc) describen en conjunto la capacidad de agarre de un recubrimiento.
La preparación lo es todo
Todo sistema de recubrimiento, por avanzado que sea, depende de la superficie sobre la que se aplica. Un recubrimiento solo puede ser tan bueno como su unión al sustrato, y esa unión se decide antes de mezclar la primera capa: por lo limpia que esté la superficie y por la forma del perfil que queda. Este artículo explica qué significa una «buena preparación» en términos medibles, qué parámetros de rugosidad describen un perfil y por qué cada recubrimiento necesita una superficie distinta.
Importan dos condiciones, y ambas se fijan durante la preparación de superficies:
- Limpieza: óxido, cascarilla de laminación, recubrimiento antiguo, aceite y sales solubles eliminados hasta el grado que exige la especificación, por ejemplo, ISO 8501-1 Sa 2½ o SSPC-SP 11. Todo lo que quede en la superficie se interpone entre el recubrimiento y el acero y debilita la unión.
- Perfil superficial: los picos y valles microscópicos que proporcionan al recubrimiento un anclaje mecánico. Si es insuficiente, el recubrimiento no tiene dónde agarrarse; si es excesivo, los picos pueden sobresalir de una película fina.
Ninguna de las dos puede corregirse una vez aplicado el recubrimiento. Por eso la preparación de superficies suele ser el paso que decide si un recubrimiento alcanza su vida útil de diseño. Para una visión completa de los métodos, consulte qué es la preparación de superficies.
Preparación de superficies para recubrimientos y selladores
Cada recubrimiento, según su mecanismo de adherencia, tiene sus propias necesidades de perfil superficial. Buscamos un perfil uniforme en densidad, regularidad y angulosidad. Con escaneos ópticos 3D de Keyence, una superficie preparada puede caracterizarse mediante cientos de parámetros de rugosidad; en nuestro material Dr. Prepper® nos centramos en tres: Rpc, Rz y Ra.
En qué se diferencian los mecanismos de adherencia
Los recubrimientos, selladores y adhesivos se unen al acero de distintas maneras, y el perfil que necesitan se deriva de ello:
- Anclaje mecánico. La mayoría de los recubrimientos protectores —epoxis, imprimaciones ricas en zinc, poliuretanos sobre imprimación— dependen en gran medida de fluir hacia los valles del perfil y bloquearse alrededor de los picos al curar. Necesitan una profundidad de perfil definida y suficientes picos para repartir la carga.
- Unión química. Algunos recubrimientos, selladores y adhesivos también forman enlaces químicos con la superficie limpia del metal o del óxido. Toleran sustratos más lisos, pero siguen necesitando una superficie limpia y recién expuesta, y un sustrato con perfil suele ofrecer mejor adherencia y mejor resistencia a la corrosión progresiva bajo la película.
- Sistemas de alto espesor y viscoelásticos. Los recubrimientos de alto espesor y viscoelásticos, las cintas y las reparaciones con composites necesitan un perfil acorde con las instrucciones de su fabricante; consulte bristle blasting y recubrimientos viscoelásticos.
- Proyección térmica. La metalización depende casi por completo del anclaje mecánico de partículas fundidas, por lo que necesita un perfil afilado y anguloso; consulte bristle blasting como preparación para la proyección térmica.
La ficha técnica (TDS) del fabricante del recubrimiento es siempre la referencia: indica el grado de limpieza y el perfil mínimo y máximo con los que se ensayó el producto.
Los tres parámetros de rugosidad: Rz, Ra y Rpc
Un perfil superficial es tridimensional, pero las especificaciones suelen reducirlo a una única cifra de profundidad. Analizar tres parámetros a la vez ofrece una imagen mucho más precisa de cómo se agarrará un recubrimiento.
| Parámetro | Qué describe | Por qué importa para los recubrimientos |
|---|---|---|
| Rz | Altura media pico-valle, tomada sobre varias longitudes de muestreo | La medida habitual de la profundidad del perfil de anclaje; se compara con el mín./máx. de la TDS del recubrimiento |
| Ra | Desviación media aritmética del perfil respecto a su línea media | Describe la rugosidad general; dos superficies con el mismo Ra pueden tener alturas y formas de pico muy distintas |
| Rpc | Recuento de picos: número de pares pico-valle por unidad de longitud que atraviesan una banda en torno a la línea media | Describe la densidad del perfil; más picos significa más superficie y más puntos de anclaje |
Rz: profundidad del perfil
Rz es el parámetro con el que trabajan la mayoría de las especificaciones de recubrimientos, porque se relaciona directamente con el espesor de película seca de la imprimación. MontiPower® expresa sus resultados de perfil de anclaje como Rz. En campo, la altura pico-valle se mide con comparadores, micrómetros de profundidad o cinta réplica según ASTM D4417; desde la edición de 2021, la norma también incluye los perfilómetros de palpador como Method D, que pueden indicar directamente Rz y el recuento de picos. Consulte la guía de campo para medir el perfil de anclaje.
Ra: rugosidad media
Ra es el valor de rugosidad clásico de la ingeniería, utilizado en piezas mecanizadas. Por sí solo dice poco sobre el rendimiento del recubrimiento: una superficie con unos pocos arañazos profundos y otra con muchos picos finos y afilados pueden tener el mismo Ra. Aun así, es útil como comprobación rápida de la rugosidad general y para comparar métodos de preparación sobre el mismo acero.
Rpc: densidad del perfil
El recuento de picos indica cuántos puntos de anclaje tiene un recubrimiento por unidad de longitud. Una investigación publicada en el Journal of Protective Coatings & Linings (Roper, Weaver y Brandon, 2005) demostró que un mayor recuento de picos mejora significativamente la adherencia al acero y la resistencia a la corrosión bajo la película. Trabajos posteriores de DeFelsko con cinta réplica hallaron una fuerte correlación positiva entre la densidad de picos y la adherencia por tracción, y la máxima adherencia en el rango de altura de picos de 2–3 mil (aprox. 50–75 µm) para los sistemas ensayados; la adherencia disminuía cuando los perfiles superaban los 3 mil. El recuento de picos todavía rara vez figura en las especificaciones, pero explica por qué dos superficies con el mismo Rz pueden comportarse de forma distinta.
Por qué buscamos un perfil uniforme: densidad, regularidad, angulosidad
De estos parámetros se derivan las tres cualidades que buscamos en una superficie preparada:
- Densidad: muchos picos por unidad de longitud o superficie (Rpc alto), de modo que el recubrimiento quede anclado en muchos puntos y no en unos pocos.
- Regularidad: altura de picos uniforme en toda la zona, para que la imprimación cubra todos los picos con el espesor de película especificado y no haya picos aislados fuera de rango.
- Angulosidad: picos y valles afilados, en forma de cráter, en lugar de redondeados o pulidos. Los perfiles angulosos ofrecen más superficie y un mejor anclaje mecánico. Tampoco se buscan valles muy profundos y estrechos: el recubrimiento debe mojarlos por completo o quedarán huecos en el fondo.
El análisis óptico 3D hace visibles estas cualidades. El análisis 3D del perfil superficial obtenido con bristle blasting de MontiPower muestra la textura medida que hay detrás de las cifras de perfil de anclaje, y la página de perfil de anclaje explica cómo se relacionan perfil y adherencia.
Cómo crea el perfil el bristle blasting
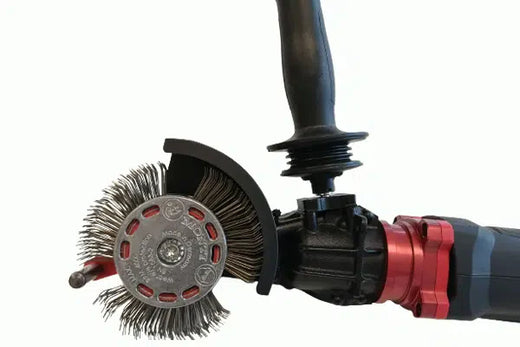
El chorreado abrasivo convencional crea el perfil proyectando granalla contra el acero; el tamaño, la forma y la dureza del abrasivo determinan el resultado. Muchas herramientas mecánicas, en cambio, limpian sin crear un perfil nuevo: los cepillos de alambre y los discos abrasivos pueden incluso pulir un perfil existente. El Bristle Blaster® funciona de otra manera. Sus puntas de cerdas endurecidas e inclinadas hacia delante golpean la superficie, rebotan y dejan impresiones en forma de cráter que se asemejan a una textura de granallado, al tiempo que eliminan el óxido y los recubrimientos en la misma pasada.
En ensayos documentados sobre acero estándar, esto produce un perfil de anclaje de 65–85 µm Rz (2,6–3,3 mil) —hasta 120 µm Rz en algunos ensayos— con una limpieza comparable a ISO 8501-1 Sa 2½ / SSPC-SP 10. No se utiliza abrasivo suelto y el sustrato se trabaja en frío, sin calentarse. Los resultados varían según el grado del acero, el grado de oxidación, la banda y la técnica, por lo que el perfil debe medirse en obra como en cualquier otra superficie preparada.
Lista de comprobación práctica para la preparación
- Lea primero la TDS del recubrimiento: grado de limpieza, rango de perfil y límites máximos de óxido instantáneo y sales solubles.
- Elimine el aceite y la grasa antes de la preparación mecánica, para que no se extiendan por la superficie.
- Elija un método que alcance tanto el grado de limpieza como el perfil, no solo uno de los dos.
- Mida el perfil (cinta réplica o palpador) y registre las lecturas; compruebe las sales cuando lo exija la especificación.
- Aplique el recubrimiento dentro del plazo que permite la especificación, antes de que la superficie se deteriore.
Para formación sobre técnica y normas, consulte la Dr. Prepper® Academy.
Preguntas frecuentes
¿Por qué es tan importante la preparación de superficies para los recubrimientos?
Los recubrimientos fallan con mayor frecuencia en la interfaz con el sustrato. El óxido, la cascarilla de laminación, las sales o el recubrimiento antiguo que quedan bajo la película debilitan la adherencia y permiten que la corrosión avance por debajo, y un perfil inadecuado reduce el agarre mecánico. La preparación fija ambas condiciones —limpieza y perfil— antes de aplicar la primera capa, y ninguna puede corregirse después sin retirar el recubrimiento.
¿Cuál es la diferencia entre Rz, Ra y Rpc?
Rz es la altura media pico-valle sobre varias longitudes de muestreo y es la medida habitual de la profundidad del perfil de anclaje. Ra es la desviación media aritmética respecto a la línea media y describe la rugosidad general, no la profundidad. Rpc, el recuento de picos, es el número de pares pico-valle por unidad de longitud y describe la densidad y regularidad del perfil.
¿Un perfil más profundo siempre proporciona mejor adherencia?
No. La investigación sobre parámetros de cinta réplica halló la máxima adherencia por tracción en el rango de altura de picos de 2–3 mil (aprox. 50–75 µm) para los sistemas ensayados, con una adherencia decreciente por encima de 3 mil. La densidad de picos se correlacionó positivamente con la adherencia. El perfil correcto es el que indica la ficha técnica del recubrimiento, con suficientes picos para proporcionar un anclaje denso y uniforme.
¿Qué perfil superficial crea el Bristle Blaster®?
En ensayos documentados sobre acero estándar, el Bristle Blaster® produce un perfil de anclaje de 65–85 µm Rz (2,6–3,3 mil) con una limpieza comparable a ISO 8501-1 Sa 2½. Las puntas de las cerdas golpean, rebotan y dejan impresiones en forma de cráter similares a las del granallado. Los resultados varían según el grado del acero, el grado de oxidación, la banda y la técnica, por lo que el perfil se mide en obra.
Fuentes
- KTA-Tator (W. Corbett), Let’s talk about surface profile: angularity and measuring peak count/density (2023). kta.com
- DeFelsko (D. Beamish), Replica tape: relating 3 surface profile parameters to pull-off adhesion. defelsko.com
- ASTM International, D4417-21 Field Measurement of Surface Profile of Blast Cleaned Steel (2021). astm.org
- MontiPower®, datos técnicos del Bristle Blaster® y análisis 3D del perfil superficial (2015).