Réponse courte : le coût réel d'un revêtement de protection est son coût installé par pied carré divisé par sa durée de vie réaliste, et non son prix au gallon. L'extrait sec en volume, l'épaisseur de film et les pertes d'application fixent le coût de la matière, tandis que la préparation de surface est souvent le plus gros poste du coût installé et détermine en grande partie la durée de vie. Un revêtement moins cher qui se détériore tôt coûte généralement plus cher par an.
Les achats comparent les revêtements au prix du gallon. Les ingénieurs qui possèdent l'actif pendant vingt ans les comparent au coût installé par pied carré et par année de service. Les deux chiffres concordent rarement, et c'est dans cet écart que disparaissent discrètement de nombreux budgets de revêtement de protection. Ce guide parcourt toute l'échelle des coûts, du rendement théorique au coût par an, avec le calcul de rendement, afin que vous puissiez comparer honnêtement deux systèmes quelconques.
Il ne s'agit pas de peinture d'habitation
Un revêtement de protection hautes performances est un système chimique conçu avec précision, et non une peinture murale décorative. Un gallon est un mélange de deux choses : les solides (la résine, les pigments, les charges et les modificateurs qui restent sur l'acier et forment le film protecteur) et les volatils (les solvants ou l'eau qui s'évaporent et ne protègent rien). Les composés organiques volatils (COV) sont la fraction solvant. Seuls les solides font le travail, ce qui explique que deux revêtements au même prix en rayon puissent offrir une protection très différente par gallon. Pour la chimie des grandes familles de revêtements, consultez notre guide sur les types génériques de revêtements de protection.
Le calcul de rendement dont vous avez réellement besoin
Tout ce qui suit repose sur une constante. Un gallon US équivaut à 231 pouces cubes, soit 0,13368 pied cube. Étalez un gallon de matière à 100 % d'extrait sec sur une épaisseur d'un mil (un millième de pouce, 25,4 µm) et il couvre environ 1 604 pieds carrés, le chiffre à partir duquel l'industrie calcule. Les films plus épais couvrent proportionnellement moins :
- 1 mil (100 % d'extrait sec) = 1 604 ft²/gal
- 2 mil = 802 ft²/gal
- 3 mil = 535 ft²/gal
- 5 mil = 321 ft²/gal
Les revêtements réels ne sont pas à 100 % d'extrait sec ; le rendement évolue donc avec l'extrait sec en volume :
Rendement théorique (ft²/gal) = 1 604 × extrait sec en volume ÷ épaisseur de film sec (mils)
Pour un époxy de 5 mils : à 100 % d'extrait sec, on obtient 321 ft²/gal ; à 75 %, seulement 1 604 × 0,75 ÷ 5 = 241 ft²/gal ; à 66 %, environ 212 ft²/gal. Le produit à plus faible extrait sec part avec du retard avant même que l'on ouvre un pot.
Du rendement au coût théorique par pied carré
Transformez le rendement en argent :
Coût théorique par ft² = prix au gallon ÷ (1 604 × extrait sec en volume ÷ EFS)
Un époxy de 5 mils à 100 % d'extrait sec à 40 $/gal coûte environ 0,125 $/ft². Un concurrent à 39 $/gal mais à 75 % d'extrait sec coûte environ 0,162 $/ft² : plus cher par pied carré protégé malgré un prix affiché inférieur. Cette seule étape renverse de nombreuses décisions d'achat.
Rendement pratique : les pertes sont réelles
Les chiffres théoriques supposent un transfert parfait. Sur le terrain, on perd de la matière en surprojection, dans le profil de surface, à cause de la géométrie et du gaspillage. Appliquez un facteur de perte :
Rendement pratique = (1 − perte) × rendement théorique
Les taux de perte varient typiquement d'environ 10 % à 40 % selon la méthode d'application. Cet exemple retient environ 15 % pour l'application au rouleau et 30 % pour la projection. Un époxy de 5 mils à 75 % d'extrait sec, qui couvre théoriquement 241 ft²/gal, offre environ 205 ft²/gal au rouleau et environ 169 ft²/gal en projection. Le coût pratique par ft² est le prix du gallon divisé par le rendement pratique : pour le produit à 39 $/gal, 39 ÷ 205 ≈ 0,19 $/ft² au rouleau.
Coût du système et coût installé
La protection réelle est un système (primaire, couche intermédiaire, couche de finition) ; additionnez donc le coût pratique de chaque couche. Ajoutez ensuite le travail qui la met en place sur l'acier. Exemple illustratif pour un système époxy bicouche appliqué au rouleau :
- Coût pratique du système (matière) ≈ 0,40 $/ft²
- Préparation de surface (par ex. nettoyage par outil électrique SSPC-SP 3) ≈ 0,70 $/ft²
- Application de la première couche ≈ 0,30 $/ft²
- Application de la seconde couche ≈ 0,30 $/ft²
- Coût installé du système ≈ 1,70 $/ft²
Remarquez ce qui domine : dans cet exemple, la préparation de surface est le poste unique le plus important, plus que la matière du revêtement elle-même. C'est ce qui en fait l'économie la plus tentante du projet, et généralement la plus coûteuse.
Le chiffre qui compare équitablement : le coût par an
Coût par an = coût installé du système ÷ durée de vie réaliste. C'est l'indicateur qui permet de comparer un système censé durer 7 ans à un autre censé durer 20 ans. La durée de vie dépend de l'exposition (faible, modérée, sévère, immersion), de la qualité d'application, des conditions d'atelier ou de terrain et, surtout, de la surface située sous le revêtement.
Les estimations du secteur attribuent jusqu'à 80 % des défaillances de revêtement à une préparation de surface inadéquate. La durée de vie est le dénominateur du coût par an, et la préparation de surface fixe ce dénominateur avant qu'un seul pot de revêtement ne soit ouvert. Un revêtement prévu pour 20 ans sur une surface mal préparée peut se détériorer en quelques années, transformant un chantier à 1,70 $/ft² en un chantier bien plus coûteux une fois ajoutés la nouvelle préparation, le nouveau revêtement et les arrêts.
Pourquoi une surface maîtrisée protège chaque dollar investi au-dessus
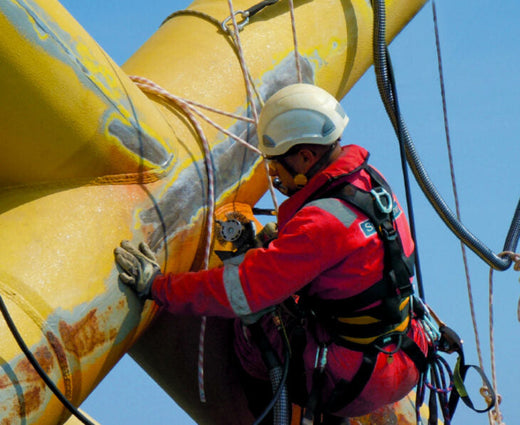
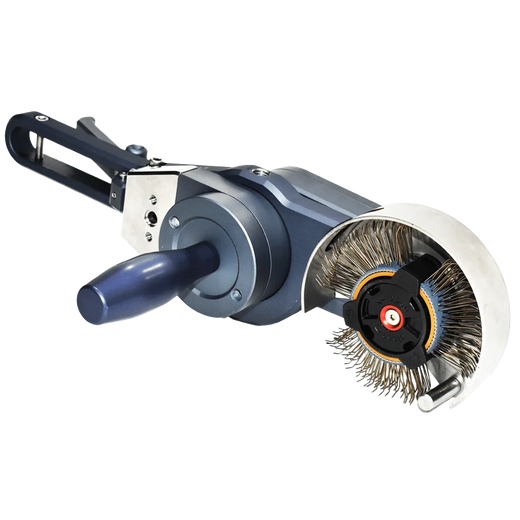
C'est l'argument financier en faveur d'un système de préparation maîtrisé. Une surface vérifiée et reproductible protège le dénominateur de la durée de vie, de sorte que le revêtement peut offrir les années pour lesquelles il a été conçu. Avec le Bristle Blaster®, des essais documentés sur acier standard montrent une propreté comparable à ISO 8501-1 Sa 2½ et Sa 3 avec un profil d'ancrage de 65–85 µm Rz (2,6–3,3 mil) ; les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique, à vérifier donc sur le chantier. Comme la préparation sans abrasif peut souvent s'effectuer en service et en hauteur avec bien moins de confinement que la projection à l'air libre, elle peut aussi supprimer une grande part des coûts de média, de confinement et d'élimination que la projection abrasive ajoute au coût installé.
La durée de vie est une question d'exposition
Le dénominateur du coût par an n'est pas un chiffre unique qu'un fabricant peut imprimer sur un pot. Il dépend de l'environnement dans lequel vit le revêtement. Les ingénieurs en revêtements regroupent l'exposition en quatre grandes catégories, et un même système peut offrir des durées de vie très différentes selon elles :
- Faible : intérieurs secs, exposition atmosphérique abritée. Longues durées de vie ; les systèmes moins coûteux sont souvent justifiés.
- Modérée : exposition atmosphérique extérieure normale, condensation occasionnelle. Le quotidien de la plupart des aciers de structure.
- Sévère : littoral, industrie, éclaboussures chimiques, cycles fréquents d'humidité et de séchage. Exige des systèmes à haut extrait sec et hautes performances et une excellente préparation.
- Immersion : revêtements de réservoirs, acier immergé, tubes enterrés. Le service le plus impitoyable, où un seul défaut de préparation peut devenir un point de défaillance.
D'autres variables de durée de vie s'y superposent : travaux en atelier (construction neuve) ou sur le terrain (maintenance), et qualité de la matière comme de son application. Un revêtement haut de gamme projeté dans de mauvaises conditions sur une mauvaise surface peut être moins performant qu'un revêtement modeste correctement appliqué.
Durée de vie idéale, durée de vie pratique et valeur actuelle nette
Deux raffinements supplémentaires séparent une estimation à la louche d'une véritable analyse économique. La durée de vie idéale est ce que le système atteint dans de bonnes conditions ; la durée de vie pratique est ce qu'il atteint sur le terrain, et l'écart entre les deux tient en grande partie à la préparation de surface et à la qualité d'application. Et comme l'argent dépensé aujourd'hui vaut plus que celui dépensé dans quinze ans, une comparaison rigoureuse actualise la maintenance future en valeur actuelle nette. Un système qui coûte plus cher au départ mais repousse la prochaine remise en peinture de l'année 8 à l'année 20 l'emporte souvent nettement en valeur actuelle nette : la prime initiale achète une longue traîne peu coûteuse.
Une comparaison chiffrée
Imaginez deux options sur une structure à exposition modérée. L'option A est installée à 1,40 $/ft² et dure 8 ans : 0,175 $/ft²/an. L'option B est installée à 2,10 $/ft² (50 % de plus au départ) mais, sur une surface correctement préparée, dure 20 ans : 0,105 $/ft²/an. L'option B est 40 % moins chère par année de protection, et l'écart se creuse encore si l'on ajoute les perturbations, l'accès et les arrêts liés à un chantier deux fois plus fréquent. Dans cet exemple, le système « cher » est le plus économique.
Les coûts cachés que supprime la préparation sans abrasif
Les études de coût installé chiffrent souvent la préparation de surface en main-d'œuvre seule, mais la projection abrasive apporte des coûts qui figurent rarement dans le devis : confinement et enceinte, approvisionnement en média abrasif, collecte et élimination de l'abrasif usé (déchet dangereux lorsque l'ancien revêtement contient du plomb ou des chromates) et arrêt de l'actif mis hors service pour le sablage. La préparation mécanique sans abrasif supprime le flux de média et une grande part de cette traîne. Elle n'est pas sans poussière : la rouille et le revêtement retirés deviennent des particules qui exigent aspiration et EPI, et les revêtements dangereux exigent toujours une captation. Là où elle peut être réalisée en service, elle réduit aussi le coût de planning. Modélisez votre propre chantier avec la présentation du système de préparation maîtrisé, et rappelez-vous la règle de clôture de toute étude de coûts honnête : la règle empirique est généralement idiote, et le meilleur système coûte généralement plus cher au départ mais dure plus longtemps.
Le coût de la défaillance est un iceberg
L'étude de coût installé saisit ce qui se trouve au-dessus de la ligne de flottaison. Le coût réel d'une défaillance prématurée se situe surtout en dessous. Lorsqu'un revêtement cède tôt, vous payez de nouveau la préparation de surface et la matière, mais aussi ce que le premier chantier n'avait pas coûté : monter une seconde fois l'accès et le confinement, mettre l'actif hors service, la production perdue et, sur les structures et les pipelines, les dommages de corrosion et la responsabilité accumulés pendant que le revêtement se dégradait. La peinture de maintenance sur le terrain est couramment estimée coûter plusieurs fois plus cher que des travaux comparables réalisés à la construction neuve, en grande partie à cause de cette traîne d'accès et d'arrêts. Chaque année de durée de vie qu'ajoute une bonne préparation de surface est une année de plus où cet iceberg reste immergé.
Liste de contrôle des coûts du prescripteur
- Comparez sur le coût installé par pied carré et par an, jamais sur le prix au gallon.
- Prenez l'extrait sec en volume et l'EFS recommandée dans la fiche technique du produit ; calculez le rendement pratique avec des facteurs de perte réalistes.
- Chiffrez le système complet, y compris la préparation de surface, souvent le poste le plus important.
- Estimez la durée de vie par catégorie d'exposition, puis actualisez la maintenance future en valeur actuelle nette.
- Ajoutez les coûts évités de la préparation sans abrasif lorsqu'ils s'appliquent : média, confinement, élimination et arrêts.
- Considérez les clauses de préparation de surface comme l'assurance la moins chère du projet, et rédigez-les de manière à pouvoir les faire respecter (voir ce qui rend une spécification de revêtement applicable).
L'analyse finale
Trois règles closent toute étude de coûts honnête : la règle empirique est généralement idiote ; si cela semble trop beau pour être vrai, c'est probablement le cas ; et le meilleur système coûte généralement plus cher au départ et dure plus longtemps. Ne choisissez jamais un revêtement sur le prix au gallon. Établissez le coût installé par pied carré, divisez-le par la durée de vie réaliste, et considérez la préparation de surface comme l'investissement qui protège tout ce qui se trouve au-dessus. Pour un tableau plus large des normes, consultez nos guides sur les normes de préparation de surface et sur l'obtention d'une propreté comparable à SSPC-SP 10 sans sablage.
Questions fréquentes
Le revêtement le plus cher est-il toujours le meilleur rapport qualité-prix ?
Non, mais le moins cher au gallon l'est rarement. La valeur est le coût installé divisé par la durée de vie réaliste, et la durée de vie dépend principalement de l'exposition, de la préparation de surface et de la qualité d'application, non du prix affiché. Comparez les systèmes sur le coût par pied carré et par an, et actualisez la maintenance future en valeur actuelle nette pour les actifs à longue durée de vie.
Comment calcule-t-on le rendement théorique d'un revêtement par gallon ?
Multipliez 1 604 par l'extrait sec en volume (en décimal) et divisez par l'épaisseur de film sec en mils. Un gallon US de matière à 100 % d'extrait sec couvre environ 1 604 ft² à 1 mil. Un époxy à 75 % d'extrait sec à 5 mils couvre donc environ 241 ft² par gallon avant déduction des pertes d'application.
Quelles pertes d'application un devis de revêtement doit-il prévoir ?
Les taux de perte varient typiquement d'environ 10 % à 40 % selon la méthode d'application, le profil de surface, la géométrie et le vent. Le rouleau et le pinceau se situent en bas de la fourchette, la projection en haut. Multipliez le rendement théorique par (1 − perte) pour obtenir le rendement pratique, et utilisez les recommandations du fabricant du revêtement lorsqu'elles existent.
Quelle part du coût d'un chantier de revêtement représente la préparation de surface ?
Sur de nombreux systèmes installés, la préparation de surface est le poste le plus important, souvent plus que la matière du revêtement elle-même. Dans l'exemple chiffré de cet article, elle représente 0,70 $ sur 1,70 $ par pied carré. Comme elle fixe aussi la durée de vie, réduire la préparation est généralement l'économie la plus coûteuse d'un projet.
Sources
- Carboline, Using Data to Select an Industrial Coating with Low VOC Emissions (formule de rendement théorique 1 604 × extrait sec en volume ÷ EFS ; taux de perte typiques 10–40 %). carboline.com
- Plant Engineering, When preparing painting surfaces, touch all the bases (jusqu'à 80 % des défaillances de revêtement attribuées à une préparation de surface inadéquate). plantengineering.com
- KTA-Tator, Industry Standards for Surface Preparation (degrés SSPC de nettoyage par outil électrique et par projection abrasive). kta.com
- MontiPower, fiches techniques du Bristle Blaster® (propreté comparable à ISO 8501-1 Sa 2½ / Sa 3 ; 65–85 µm Rz sur acier standard lors d'essais documentés).