Réponse courte : pour obtenir une surface comparable à SSPC-SP 10 / ISO 8501-1 Sa 2½ sans sablage, utilisez un outil électrique à impact tel que le Bristle Blaster® : évaluez le degré de rouille, éliminez d'abord la corrosion importante, traitez par bristle blasting en passes se chevauchant, puis vérifiez la propreté selon ISO 8501-1, le profil au ruban réplique (typiquement 65–85 µm Rz sur de l'acier standard) et les sels solubles avant d'appliquer le revêtement dans le délai de reprise.
Atteindre une propreté de surface comparable à Sa 2½ (ISO 8501-1) / SSPC-SP 10 sans sablage abrasif est une nécessité opérationnelle pour les équipes qui travaillent sur des structures installées, en zones dangereuses, sur des joints de terrain de pipelines, ou partout où le sablage conventionnel est impraticable, interdit ou disproportionnellement coûteux.
Ce guide présente la manière d'y parvenir avec le Bristle Blaster® : quand la méthode convient, la procédure pas à pas, l'équipement, la façon dont l'inspecteur vérifie le résultat et les preuves de terrain documentées. Les degrés de sablage étant rédigés pour le sablage, un résultat obtenu à l'outil électrique est décrit comme comparable à SP 10 et accepté par rapport à la spécification du projet par l'inspecteur responsable.
Quand le sablage n'est-il pas la réponse ?
Il existe quatre situations courantes où le sablage abrasif n'est pas disponible ou pas approprié :
- Zones dangereuses (ATEX). Sur les raffineries en exploitation, plateformes offshore, terminaux GNL et sites pétrochimiques, le sablage abrasif à l'air libre est généralement exclu ou strictement restreint par le zonage, l'évaluation des risques et le système de permis de travail du site, car l'impact de l'abrasif sur l'acier peut produire des étincelles. Les équipements utilisés dans ces zones doivent être adaptés à la zone ; la directive ATEX 2014/34/UE régit ces équipements, tandis que l'exploitant du site décide des travaux qui peuvent se poursuivre. Consultez notre guide sur la préparation de surface en ATEX zone 1.
- Confinement impossible. Le sablage exige le confinement de l'abrasif et des poussières : enceintes, capots d'aspiration ou bâches provisoires. Pour une reprise de soudure sur un pont, une réparation structurelle dans une installation en exploitation ou une réparation de tuyauterie en espace fermé, des jours d'échafaudage et de bâchage rendent le sablage disproportionné par rapport au travail.
- Joints de terrain de pipelines. Chaque joint de terrain (la zone d'acier nu de part et d'autre d'une soudure circulaire) doit être préparé et revêtu avant l'enfouissement. Mobiliser un équipement de sablage complet pour une zone de préparation de 300–600 mm à chaque joint est difficile sur le plan logistique et économique dans les conditions de terrain.
- Risque de contamination par l'abrasif. Lorsqu'un abrasif dispersé contaminerait des équipements de process voisins, comme dans les environnements pharmaceutiques, agroalimentaires ou de maintenance aéronautique, une méthode sans abrasif est souvent l'option pratique, quelle que soit la taille de la zone.
La méthode : Bristle Blaster® pour une propreté comparable à SSPC-SP 10
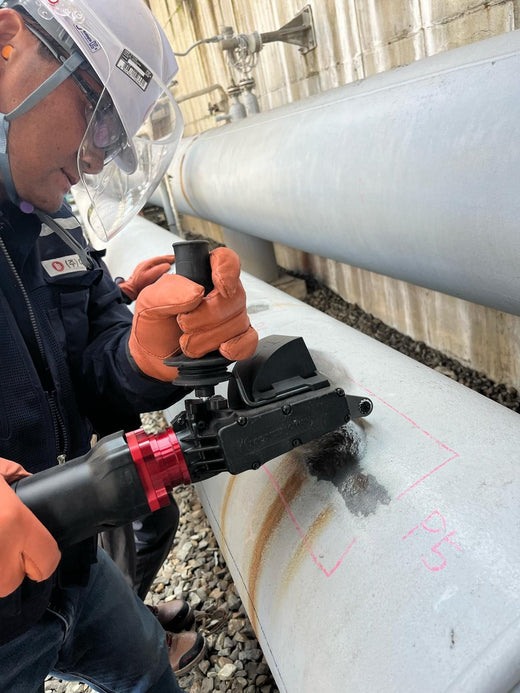
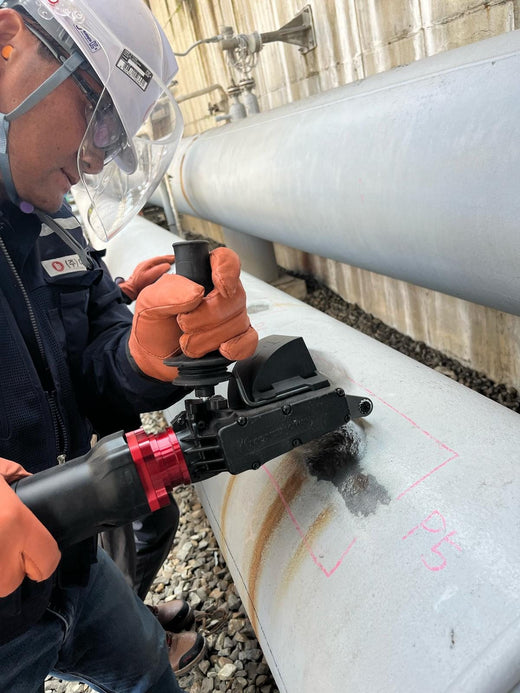
Le Bristle Blaster® produit une propreté de surface comparable à SSPC-SP 10 par l'impact à grande vitesse de pointes de fil métallique. Des pointes de fil d'acier trempé montées sur une bande rotative (les unités d'entraînement Ultimate tournent à 2 300 tr/min ±5 %) sont retenues par une barre accélératrice puis libérées pour frapper la surface, puis rebondissent. Chaque impact élimine la corrosion et laisse un microcratère : le résultat est une surface propre avec un profil d'ancrage angulaire, proche de celui du sablage. Aucun abrasif n'est utilisé, même si la rouille et le revêtement retirés deviennent tout de même des particules qui exigent aspiration et protection respiratoire.
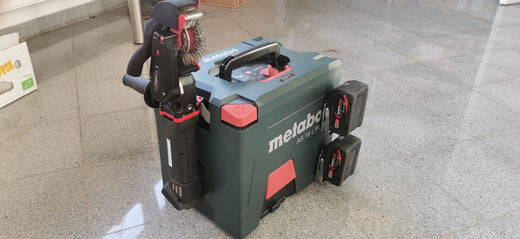
Le Bristle Blaster® Pneumatic est entièrement à entraînement pneumatique, sans pièce électrique, et a été évalué ATEX pour la zone 1 (gaz explosifs) et la zone 21 (poussières explosives) ; le marquage ATEX (II 2G c IIA T4 X) s'applique à des bandes spécifiées utilisées sur l'unité d'entraînement Pneumatic d'origine. L'Ultimate Electric (230 V / 120 V) fournit le même résultat de surface en zones non dangereuses sans alimentation en air comprimé, et l'Ultimate Cordless (18 V CAS) le fait sans câble.
Procédure pas à pas
Étape 1 : évaluer le support
Avant la préparation, identifiez le degré de rouille initial de l'acier selon ISO 8501-1 :
- Degré A : surface d'acier en grande partie recouverte de calamine adhérente, avec peu ou pas de rouille
- Degré B : acier qui a commencé à rouiller et dont la calamine a commencé à s'écailler
- Degré C : acier dont la calamine a disparu sous la rouille ou peut être grattée, avec de légères piqûres visibles à l'œil nu
- Degré D : acier dont la calamine a disparu sous la rouille et sur lequel des piqûres généralisées sont visibles à l'œil nu
Sur de l'acier de degré A et B, une seule passe systématique du Bristle Blaster® suffit souvent pour atteindre une propreté comparable à SSPC-SP 10. L'acier de degré C et D avec une rouille importante non adhérente peut nécessiter une passe préliminaire d'enlèvement en masse (étape 2).
Étape 2 : éliminer la corrosion importante (si nécessaire)
Pour l'acier de degré C ou D avec une rouille épaisse, non adhérente ou qui s'écaille, ou un ancien revêtement épais, effectuez une première passe avec un disque d'enlèvement intensif Tercoo® avant de passer à la bande Bristle Blaster®. Tercoo® enlève la rouille en masse, l'ancien revêtement, le goudron et l'époxy sans générer de chaleur, ce qui réduit la charge sur la bande et rend le résultat final comparable à SP 10 plus constant. Dans la méthode en deux étapes MontiPower, les deux étapes utilisent la même unité d'entraînement Bristle Blaster® ; le changement prend bien moins d'une minute, selon la configuration de l'outil.
En l'absence de corrosion importante (degré A ou B), passez directement à l'étape 3.
Étape 3 : préparer le Bristle Blaster®
Choisissez l'unité d'entraînement adaptée à votre environnement :
- Zones dangereuses : Bristle Blaster® Pneumatic avec les bandes spécifiées. Alimentez en air à 6,2 bar (90 psi), environ 0,5 m³/min (17,5 cfm), via le régulateur de pression d'air fourni. Assurez-vous que le compresseur est situé hors de la zone classée ou qu'il y est lui-même adapté, et que le permis du site couvre les travaux.
- Zones non dangereuses : Bristle Blaster® Ultimate Electric (230 V ou 120 V) ou Ultimate Cordless. Maintenez le câble d'alimentation éloigné de la zone de travail et le carter en place.
Inspectez la bande avant de commencer. Une bande usée produit un profil plus faible et moins régulier. Remplacez-la si les pointes sont nettement arrondies ou si elle a atteint la fin de sa durée de vie.
Étape 4 : appliquer le Bristle Blaster®
Travaillez en passes se chevauchant avec un recouvrement latéral d'environ 50 % à un rythme régulier et maîtrisé. Évitez de rester au même endroit (traitement excessif et chaleur locale) ou d'aller trop vite (couverture incomplète). Laissez les pointes des poils faire le travail au lieu d'appuyer fort.
Sur un tube, travaillez circonférentiellement par bandes se chevauchant ; sur une tôle ou de l'acier de structure, travaillez selon un schéma systématique de passes parallèles. Tenez l'outil perpendiculaire à la surface : un angle tangentiel réduit la profondeur et la régularité du profil.
Sur les joints de terrain de pipelines, préparez toute la zone d'acier nu ainsi que le recouvrement sur le revêtement d'usine spécifié par le fabricant du revêtement de joint de terrain, afin que le revêtement du joint adhère sur la transition. L'étude de cas de la méthode MontiPower en deux étapes présente la séquence complète.
Étape 5 : inspecter et vérifier la propreté
Après la préparation, éliminez les débris non adhérents avec de l'air comprimé propre, sec et exempt d'huile, un aspirateur ou une brosse souple. Ne touchez pas la surface préparée à mains nues ; les huiles de la peau contaminent l'acier.
Comparez la surface à la photographie de référence Sa 2½ correspondant au degré de rouille initial dans ISO 8501-1, en bonne lumière du jour diffuse ou en éclairage artificiel équivalent. Sa 2½ n'admet que de légères traces de contamination sous forme de taches ou de traînées ; SSPC-SP 10 limite la coloration à 5 % au plus de chaque unité de surface. La surface doit présenter le gris mat d'un acier propre profilé par impact, sans l'éclat de la calamine.
Étape 6 : mesurer le profil d'ancrage
Utilisez du ruban réplique Testex Press-O-Film® X-Coarse (plage 38–115 µm / 1,5–4,5 mil) selon ASTM D4417 méthode C :
- Appuyez le ruban sur la surface préparée et brunissez-le fermement et complètement avec l'outil de brunissage jusqu'à ce que la mousse soit uniformément comprimée.
- Retirez le ruban et lisez-le dans un micromètre à ressort.
- Soustrayez le film incompressible de 50 µm (2,0 mil), ou préréglez le comparateur à moins 50 µm, pour obtenir la valeur du profil.
- Effectuez le nombre de relevés par zone exigé par ASTM D4417 et la spécification du projet. Consignez tous les relevés et la moyenne.
Résultat attendu sur l'acier de pipeline API 5L lors d'essais documentés : 65–85 µm Rz. Comparez la valeur mesurée à la fiche technique du fabricant du revêtement. ASTM D4417 autorise aussi un micromètre de profondeur (méthode B) lorsque la spécification le permet.
Étape 7 : mesurer la contamination par les sels solubles
Fixez un patch Bresle (ISO 8502-6) sur la surface préparée et injectez de l'eau distillée ou déminéralisée (environ 3 ml pour un patch standard). Faites circuler l'eau dans le patch plusieurs fois pour dissoudre les sels de surface, prélevez l'extrait et mesurez sa conductivité avec un appareil étalonné (ISO 8502-9). Convertissez la valeur en µg/cm² d'équivalent chlorure de sodium.
Comparez le résultat à la limite de la fiche technique du revêtement ou de la spécification du projet. Les limites varient ; des valeurs autour de 3–5 µg/cm² sont courantes dans les spécifications marines, offshore et de pipelines. Si la valeur dépasse la limite, lavez la surface à l'eau douce, laissez-la sécher et reprenez à partir de l'étape 4.
Étape 8 : revêtir dans le délai de reprise
Revêtez la surface préparée avant l'apparition de la rouille flash. Le délai maximal entre la préparation et le revêtement est fixé par la fiche technique du fabricant du revêtement et par la spécification du projet ; il est plus court en conditions humides ou côtières. Surveillez la température de l'acier et le point de rosée, et ne revêtez que lorsque l'acier est à au moins 3 °C au-dessus du point de rosée.
Étape 9 : documenter l'inspection
Consignez les éléments suivants dans le dossier qualité du projet :
- Date, heure et emplacement de la zone préparée
- Degré de rouille initial et méthode de préparation
- Propreté évaluée (comparable à Sa 2½ selon ISO 8501-1)
- Relevés de profil (méthode, grade du ruban, valeurs individuelles, moyenne)
- Résultats de l'essai de sels (méthode, valeur, limite)
- Conditions ambiantes (température, humidité relative, point de rosée, température de l'acier)
- Identification de l'inspecteur
Résultats de terrain documentés
| Projet | Support | Propreté rapportée | Résultat des sels |
|---|---|---|---|
| Total E&P Bolivie, joints de terrain de pipeline | Acier de pipeline, haute altitude | Comparable à Sa 3 / SSPC-SP 5, rugosité de 68 µm | 1,4 µg/cm² |
| GASNORP, Piura, Pérou : réseau de distribution de gaz (formation des applicateurs) | Acier de pipeline | Comparable à Sa 2½ / SSPC-SP 10 | Conforme à l'acceptation |
| ASC Shipbuilding, Adélaïde : essais publiés à Corrosion & Prevention 2018 | Aciers de construction navale militaire | Profil 50–80 µm, constamment supérieur à 50 µm | Non communiqué |
Que mesurera l'inspecteur et à quoi s'attendre ?
Un inspecteur qui vérifie une propreté comparable à SP 10 sur une surface préparée au Bristle Blaster® utilise les mêmes instruments et critères que pour une surface sablée. Il n'existe pas de protocole d'inspection distinct pour la préparation sans abrasif. L'inspecteur :
- Comparera visuellement la surface aux photographies de référence ISO 8501-1 Sa 2½, en s'attendant à une surface grise mate, propre, à texture angulaire
- Lira le profil avec du ruban réplique X-Coarse, trouvant typiquement 65–85 µm Rz sur de l'acier API 5L ou de structure (les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique)
- Effectuera un essai de sels Bresle lorsque c'est spécifié. Les valeurs résiduelles dépendent de la contamination initiale et du lavage ou du prétraitement éventuel de la surface ; certaines spécifications exigent des extractions répétées sur l'acier profilé, car une seule extraction peut sous-estimer la charge en sels
Pour toutes les exigences de SSPC-SP 10, consultez notre guide technique complet SSPC-SP 10. Pour une comparaison paramètre par paramètre avec le sablage conventionnel, consultez Bristle Blaster® ou sablage.
Questions fréquentes
Combien de passes le Bristle Blaster® exige-t-il pour atteindre une propreté comparable à SSPC-SP 10 ?
Sur de l'acier de degré de rouille A ou B, une seule passe systématique avec un recouvrement d'environ 50 % suffit souvent, mais la comparaison de l'inspecteur avec ISO 8501-1 fait foi. Sur de l'acier de degré C ou D avec une rouille importante ou des piqûres, éliminez d'abord l'essentiel avec un disque d'enlèvement intensif tel que Tercoo®, puis traitez par bristle blasting. Les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique.
Combien de temps dure une bande Bristle Blaster® ?
MontiPower indique une durée de vie moyenne de la bande d'environ une heure de travail, soit environ 1–1,5 m² de surface. Sur des travaux plus faciles, comme l'acier de construction non revêtu ou de simples cordons de soudure, jusqu'à environ 3 m² par bande ont été rapportés. Inspectez les pointes avant chaque nouvelle zone : des pointes usées et arrondies donnent un profil plus faible et moins régulier.
Quel profil d'ancrage le bristle blasting produit-il ?
Lors d'essais documentés sur de l'acier API 5L standard, le Bristle Blaster® produit 65–85 µm Rz (2,6–3,3 mil), avec jusqu'à 120 µm Rz signalés dans certaines conditions. Mesurez-le à chaque chantier avec un ruban réplique ou un micromètre de profondeur selon ASTM D4417 et comparez la valeur à la fiche technique du fabricant du revêtement.
Le Bristle Blaster® peut-il être utilisé en espaces confinés ?
Oui, lorsque le corps de l'outil et l'opérateur peuvent atteindre la surface. L'Ultimate Cordless supprime le câble et le flexible d'air pour les accès étroits ou en hauteur. Les règles des espaces confinés s'appliquent toujours : surveillez l'oxygène et les gaz inflammables, assurez la ventilation et l'aspiration, et suivez le système de permis du site avant et pendant les travaux.
Équipe technique MontiPower® : configuration du Bristle Blaster®, préparation de surface sans abrasif comparable à SSPC-SP 10 et assistance à la vérification propre à chaque projet.
→ Demander une consultation techniqueSources
- KTA-Tator, Industry Standards for Surface Preparation (définitions SSPC-SP 5, SP 10, SP 11). kta.com
- Degrés de rouille ISO 8501-1 A–D et degrés de préparation, tels que résumés par FITZ Coatings, Blast it! ISO 8501-1 (2021). fitz-coatings.com
- DeFelsko, Testex Replica Tape grades and ranges. defelsko.com
- Testex, Press-O-Film operating instructions (préréglage moins 2,0 mil / 50 µm). PDF
- R. Dankiw, D. Fosdike, Defining Mechanical Surface Preparation Standards with Power Tools, Corrosion & Prevention 2018. PDF
- MontiPower®, fiches techniques et FAQ produit du Bristle Blaster® (durée de vie des bandes, caractéristiques d'entraînement, évaluation ATEX).