Kurzantwort: Oberflächentolerante Beschichtungen, typischerweise Aluminium-Epoxid-Mastics, sind so formuliert, dass sie unvollkommenen, von Hand oder mit Maschinenwerkzeugen gereinigten Stahl sowie tragfähige, verträgliche Altbeschichtungen benetzen und darauf haften. Sie sind die Lösung für die Instandhaltung, wo Strahlen nicht praktikabel ist, doch „tolerant“ bedeutet einen größeren Spielraum, nicht keinen: Loser Rost, Öl, Walzhaut und lösliche Salze führen weiterhin zum Versagen, und auf einer sauberen, profilierten Oberfläche halten sie am längsten.
Im Neubau ist die Lösung für hohe Beanspruchung ein Dreischichtsystem (anorganische Zinkstaubgrundierung, Epoxid-Zwischenbeschichtung, Polyurethan-Deckbeschichtung) auf gestrahltem Stahl. In der Instandhaltung ist dieses Ideal oft unmöglich: Die Anlage ist in Betrieb, Strahlen ist untersagt, und die vorhandene Beschichtung muss überbeschichtet werden. Hier verdienen sich oberflächentolerante Beschichtungen ihren Platz. Dieser Artikel erklärt, was sie sind, wann man sie einem Vollsystem vorziehen sollte, wie sie versagen und wie eine bessere Vorbereitung ihren Spielraum in Lebensdauer verwandelt.
Woher sie kommen
Die frühen oberflächentoleranten Beschichtungen waren überwiegend Einkomponentenprodukte: Ölfarben, Alkydharze und Chlorkautschuk. Sie waren fehlerverzeihend, aber begrenzt, mit geringer Chemikalienbeständigkeit und niedriger Schichtdicke. Den Entwicklungssprung brachten zweikomponentige Epoxid-Mastics mit hohem Festkörpergehalt, gefolgt von toleranten Polyurethanen und Acrylaten, die Toleranz gegenüber mangelhafter Vorbereitung mit der Chemikalienbeständigkeit und Schichtdicke verbanden, die früheren Beschichtungen fehlten.
Was „oberflächentolerant“ tatsächlich bedeutet
Eine oberflächentolerante Beschichtung ist so formuliert, dass sie weniger als ideale Oberflächen benetzt und darauf haftet: von Hand oder mit Maschinenwerkzeugen gereinigten Stahl, festsitzenden Restrost und verträgliche Altbeschichtungen. Aluminium-Epoxid-Mastics sind das klassische Beispiel: tolerant gegenüber minimaler Oberflächenvorbereitung, verträglich mit vielen Bindemitteltypen und mit ihnen überarbeitbar, mit hohem Festkörper- und niedrigem VOC-Gehalt, hoher Schichtdicke und guter Barrierewirkung durch ihre lamellare Aluminiumpigmentierung. Sie lassen sich spritzen, streichen oder rollen, was für die Instandhaltung vor Ort geeignet ist.
Die Nachteile sind real: Zweikomponentenprodukte mit kurzer Topfzeit bei erhöhter Temperatur, ein unter Umständen langes Zeitfenster bis zur Überarbeitbarkeit und Overspray, der beherrscht werden muss. Für Überbeschichtung und Reparatur, wo Strahlen nicht infrage kommt, sind sie jedoch oft die einzige praktikable Wahl. Wie sie im Vergleich zu anderen Bindemittelfamilien abschneiden, erfahren Sie unter Bindemitteltypen von Korrosionsschutzbeschichtungen.
Die Chemie in Kürze
Die meisten oberflächentoleranten Systeme sind reaktive Duroplaste auf Basis von Epoxid-Mastic-Harzen, die mit Polyamiden oder Amidoaminen gehärtet werden – Chemien, die wegen ihrer Feuchtigkeitstoleranz während der Aushärtung und ihrer Haftung auf unvollkommenen Oberflächen gewählt werden. Das Aluminiumpigment bildet überlappende lamellare Plättchen, die den Weg für Wasser und Ionen verlängern und so die Barrierewirkung ausmachen. Moderne Formulierungen treiben den Festkörpergehalt in die Höhe, um in einer einzigen Schicht schnell Schichtdicke aufzubauen.
Tolerant heißt nicht gleichgültig
Hier kommt der Teil, den das Marketing gern auslässt. „Oberflächentolerant“ beschreibt einen größeren Fehlerspielraum, nicht das Fehlen eines solchen. Loser Rost, intakte Walzhaut, Öl, Fett und lösliche Salze verursachen unter jeder Beschichtung, ob tolerant oder nicht, weiterhin Haftungsversagen und Unterrostung (siehe Verunreinigung durch lösliche Salze und Beschichtungsversagen). Je besser die Oberfläche, desto länger hält auch eine tolerante Beschichtung.
Tolerantes System oder Vollsystem? Eine Entscheidungshilfe
Die Wahl zwischen einer oberflächentoleranten Instandhaltungsbeschichtung und einem vollständigen Neubausystem hängt von einigen ehrlichen Fragen ab:
- Kann die Anlage außer Betrieb genommen werden?
- Kann eine Einhausung errichtet und Strahlen genehmigt werden?
- Ist die vorhandene Beschichtung tragfähig und verträglich?
- Welche Belastung und welche Schutzdauer sind gefordert?
Ist die Anlage in Betrieb, eine Einhausung nicht praktikabel und das vorhandene System tragfähig, ist ein oberflächentoleranter Mastic auf gut gereinigtem Stahl die pragmatische Lösung. Wenn Sie strahlen können und die Belastung hoch ist oder Immersion vorliegt, hält ein vollständiges Zink/Epoxid/Polyurethan-System länger. Der Fehler besteht darin, eine tolerante Beschichtung als Vorwand zu nutzen, um eine eigentlich mögliche Vorbereitung auszulassen.
Tolerante Grundierung oder Vollgrundierung?
Innerhalb eines Instandhaltungssystems stellt sich dieselbe Frage bei der Grundierung erneut. Eine oberflächentolerante Grundierung (Epoxid-Mastic, feuchtigkeitstolerantes Epoxid) verschafft Spielraum auf unvollkommenen Oberflächen; eine Hochleistungsgrundierung (anorganisches Zink) bietet den besten Schutz, erfordert aber eine saubere, gut profilierte Oberfläche. Entscheidend ist wiederum, welche Oberfläche Sie tatsächlich erreichen können – und strahlmittelfreie Vorbereitung erweitert diese Wahl, indem sie eine fachgerecht vorbereitete Oberfläche unter Instandhaltungsbedingungen ermöglicht, die dies früher ausschlossen.
Die Wirtschaftlichkeit toleranter Beschichtungen
Oberflächentolerante Beschichtungen gibt es, weil sich die Wirtschaftlichkeit der Instandhaltung von der des Neubaus unterscheidet. Die Kosten, eine laufende Anlage außer Betrieb zu nehmen, eine Einhausung zu errichten und zu strahlen, übersteigen oft bei Weitem die Kosten der Beschichtung selbst. Eine tolerante Beschichtung, die im laufenden Betrieb aufgetragen werden kann, kann daher selbst bei kürzerer Lebensdauer die rationale Wahl sein. So kombiniert etwa ein von KTA-Tator zitiertes Brückeninstandhaltungshandbuch des Minnesota DOT ein einschichtiges, oberflächentolerantes Polyamid-Epoxid auf maschineller Reinigung nach SSPC-SP 3 mit einer erwarteten Lebensdauer von rund 5–7,5 Jahren für Ausbesserungsarbeiten. Die Rechnung verschiebt sich, wenn ein Verfahren eine bessere Oberfläche ohne diese Einschränkungen ermöglicht: Dann bekommen Sie den Komfort der Arbeit im laufenden Betrieb und die längere Lebensdauer einer gut vorbereiteten Oberfläche.
Überbeschichtung: Verträglichkeit und Haftung
Die meisten Arbeiten mit oberflächentoleranten Beschichtungen sind Überbeschichtungen, und Überbeschichtung hat ihr eigenes Versagensmuster: Die neue Schicht kann mit der alten unverträglich sein oder nicht auf ihr haften. Bevor Sie sich festlegen:
- Bestimmen Sie den Bindemitteltyp der vorhandenen Beschichtung durch Analyse oder anhand historischer Unterlagen.
- Prüfen Sie die Verträglichkeitshinweise des Herstellers für das Überbeschichtungssystem.
- Führen Sie eine Haftprüfung an einer Probefläche durch: einen Klebebandtest (ASTM D3359) oder eine Abreißprüfung (ASTM D4541) auf der tatsächlichen Oberfläche.
Eine erfolgreiche Probefläche ist mehr wert als jedes Versprechen im Datenblatt.
Wie Mastics versagen und wie Sie es verhindern
Oberflächentolerante Beschichtungen sind fehlerverzeihend, aber nicht unverwundbar. Sie lösen sich auf losem Rost, intakter Walzhaut und Öl; sie bilden Blasen über löslichen Salzen; sie lassen sich nicht überarbeiten, wenn das maximale Überarbeitungsintervall überschritten wird; und sie härten bei Kälte nur langsam bis zur Überarbeitbarkeit aus, was zu verfrühtem Überbeschichten verleitet. Die Vorbeugung ist unspektakulär: reinigen, um Öl und lose Bestandteile zu entfernen, Salze beseitigen, die Schichtdicke in einem Durchgang erreichen und das Überarbeitungsintervall einhalten.
Bewährte Praxis bei der Applikation vor Ort
Da tolerante Beschichtungen in der Instandhaltung zu Hause sind, kommt es auf Disziplin vor Ort an: immer ganze Gebinde anmischen (nie Teilmengen), maschinell mischen und die Reifezeit einhalten, die Umgebungsbedingungen laufend überwachen, weil die Arbeit dem Wetter ausgeliefert ist, und die Oberflächentemperatur um den von der Spezifikation geforderten Abstand über dem Taupunkt halten. Mastics mit hohem Festkörpergehalt bauen schnell Schichtdicke auf, daher verhindern Nassschichtkontrollen sowohl zu dünnen als auch zu dicken Auftrag.
Einer toleranten Beschichtung eine bessere Oberfläche geben
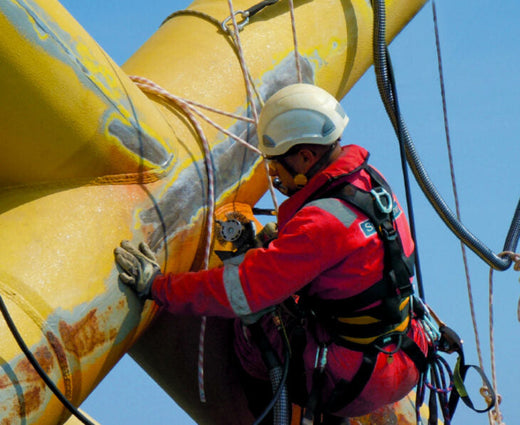
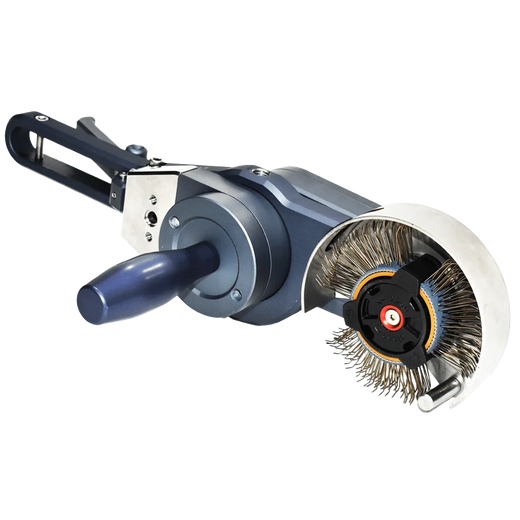
Instandhaltungsteams greifen meist aus Zwang zu oberflächentoleranten Beschichtungen: Die Anlage ist in Betrieb, eine Einhausung ist nicht praktikabel, Strahlen ist nicht erlaubt. Genau für diese Einschränkung wurde die strahlmittelfreie Vorbereitung im laufenden Betrieb entwickelt. Denken Sie an ein laufendes Tanklager, eine Offshore-Struktur oder eine Feldnaht an einer Pipeline – klassisches Terrain für oberflächentolerante Beschichtungen, weil Strahlen nicht praktikabel ist. Mit dem Bristle Blaster® zeigen dokumentierte Tests auf Standardstahl eine Reinheit vergleichbar mit ISO 8501-1 Sa 2½ (je nach Band und Arbeitstechnik bis Sa 3) mit einem Rauheitsprofil von 65–85 µm Rz, ohne lose Strahlmittel oder Strahleinhausung, in der Höhe und in engen Räumen; die pneumatische Ausführung ist ATEX-bewertet für Zone 1 Gas und Zone 21 Staub. Die Ergebnisse variieren je nach Stahlsorte, Rostgrad, Band und Arbeitstechnik, und ein Ergebnis mit Maschinenwerkzeugen wird vom Inspektor anhand der Spezifikation abgenommen, typischerweise nach SSPC-SP 11 oder als dokumentiertes Äquivalent.
Das Instandhaltungsteam behält die Arbeitsweise im laufenden Betrieb, die es braucht, und übergibt der Beschichtung – ob tolerant oder Hochleistung – eine besser vorbereitete Oberfläche. Sie müssen nicht mehr zwischen „nichts Besseres als Handwerkzeuge“ und „Anlage zum Strahlen abschalten“ wählen. Lesen Sie unseren Vergleich Bristle Blasting vs. Sandstrahlen, den Leitfaden zum Entfernen von starkem Rost ohne Sandstrahlen und den Überblick über Alternativen zum Sandstrahlen von Stahl.
Einbindung in einen Instandhaltungsplan
Die klügsten Instandhaltungsprogramme behandeln oberflächentolerante Beschichtungen nicht als dauerhaften Kompromiss, sondern als eine Option in einer geplanten Hierarchie: Vollsystem, wo die Anlage fachgerecht vorbereitet werden kann, tolerantes System, wo das nicht möglich ist, und ein Vorbereitungsverfahren, das die zweite Kategorie stetig verkleinert. Mit jedem Zyklus kann ein größerer Teil der Anlage im laufenden Betrieb auf einen angemessenen Standard vorbereitet werden und damit ein langlebigeres System tragen.
Oberflächentolerante Beschichtungen haben ein echtes Problem gelöst: wie man Anlagen schützt, die nicht gestrahlt werden können. Doch das gelöste Problem war eine Einschränkung, keine Vorliebe; niemand wählt absichtlich eine schlechtere Oberfläche. Indem strahlmittelfreie Vorbereitung diese Einschränkung lockert, wandelt sich die Rolle toleranter Beschichtungen von „der einzigen Option“ zu „einer Option“, gewählt nach Eignung statt aus Notwendigkeit. Eine kluge Instandhaltungsstrategie setzt sie bewusst ein, nicht standardmäßig.
Fazit
Oberflächentolerante Beschichtungen gehören zu den nützlichsten Werkzeugen der Instandhaltungstechnik: Sie ermöglichen Schutz, wo das Ideal nicht erreichbar ist. Doch „tolerant“ verschafft Spielraum, keine Wunder, und je besser die Oberfläche, desto länger halten sie. Strahlmittelfreie mechanische Vorbereitung ermöglicht es, ihnen diese bessere Oberfläche zu geben, ohne die Einschränkungen, die Sie überhaupt erst zu einer toleranten Beschichtung geführt haben – so wird aus dem größeren Spielraum einer toleranten Beschichtung eine dokumentierte Lebensdauer.
Das Wichtigste in Kürze
- Oberflächentolerante Beschichtungen (Epoxid-Mastics) haften auf unvollkommenen, von Hand oder mit Maschinenwerkzeugen gereinigten Oberflächen und tragfähigen Altbeschichtungen.
- Sie sind die Lösung für die Instandhaltung, wo Strahlen unmöglich ist, doch „tolerant“ bedeutet einen größeren Spielraum, nicht keinen.
- Loser Rost, Walzhaut, Öl und lösliche Salze führen unter jeder Beschichtung weiterhin zum Versagen.
- Prüfen Sie vor dem Überbeschichten die Verträglichkeit und testen Sie die Haftung an einer Probefläche.
- Strahlmittelfreie Vorbereitung kann selbst einer toleranten Beschichtung im laufenden Betrieb eine Oberfläche vergleichbar mit ISO 8501-1 Sa 2½ bieten und so ihren Spielraum in Lebensdauer verwandeln.
Häufig gestellte Fragen
Sind oberflächentolerante Beschichtungen so gut wie ein vollständiges System aus Strahlen und Beschichten?
Bei hoher Beanspruchung und Immersion hält ein Vollsystem auf gestrahltem Stahl in der Regel länger als eine tolerante Beschichtung auf von Hand gereinigtem Stahl. Tolerante Beschichtungen überzeugen durch ihre Praxistauglichkeit, wo Strahlen unmöglich oder unwirtschaftlich ist, und sie halten am längsten, wenn die Oberfläche dennoch fachgerecht vorbereitet, von Öl und Salzen gereinigt und idealerweise profiliert ist.
Brauchen oberflächentolerante Beschichtungen überhaupt eine Oberflächenvorbereitung?
Ja. „Tolerant“ bedeutet einen größeren Spielraum, nicht keinen. Loser Rost, intakte Walzhaut, Öl, Fett und lösliche Salze verursachen weiterhin Haftungsversagen und Unterrostung, daher bleiben Lösemittelreinigung, Entfernung loser Bestandteile und idealerweise ein Rauheitsprofil unverzichtbar. Das Produktdatenblatt nennt die Mindestvorbereitung, die der Hersteller akzeptiert.
Was ist ein Epoxid-Mastic?
Ein oberflächentolerantes Zweikomponenten-Epoxid mit hohem Festkörpergehalt, oft aluminiumpigmentiert, das so formuliert ist, dass es unvollkommene, von Hand oder mit Maschinenwerkzeugen gereinigte Oberflächen und viele Altbeschichtungen benetzt und darauf haftet. Es baut in einer Schicht eine hohe Schichtdicke auf und bietet eine starke Barrierewirkung, weshalb es die Standardbeschichtung für die Instandhaltung von Stahl im laufenden Betrieb ist.
Kann ich eine oberflächentolerante Beschichtung auf eine vorhandene Beschichtung auftragen?
Oft ja, wenn die vorhandene Beschichtung tragfähig und verträglich ist. Bestimmen Sie ihren Bindemitteltyp anhand von Unterlagen oder einer Analyse, prüfen Sie die Verträglichkeitshinweise des Herstellers und führen Sie einen Klebebandtest (ASTM D3359) oder eine Abreißprüfung (ASTM D4541) an einer Probefläche durch, bevor Sie sich auf die gesamte Fläche festlegen.
Quellen
- KTA-Tator, MnDOT’s Approach to Improving Bridge Maintenance Painting. kta.com
- Corrosion Alliance, Generic Types of Atmospheric Coatings. corrosionalliance.com
- SSPC, SSPC-SP 11, Power Tool Cleaning to Bare Metal. glavin.net
- MontiPower, technische Datenblätter und Produktseiten des Bristle Blaster® (Reinheit vergleichbar mit ISO 8501-1 Sa 2½ / Sa 3; 65–85 µm Rz auf API 5L Stahl in dokumentierten Tests; Pneumatic ATEX-bewertet für Zone 1 / Zone 21).