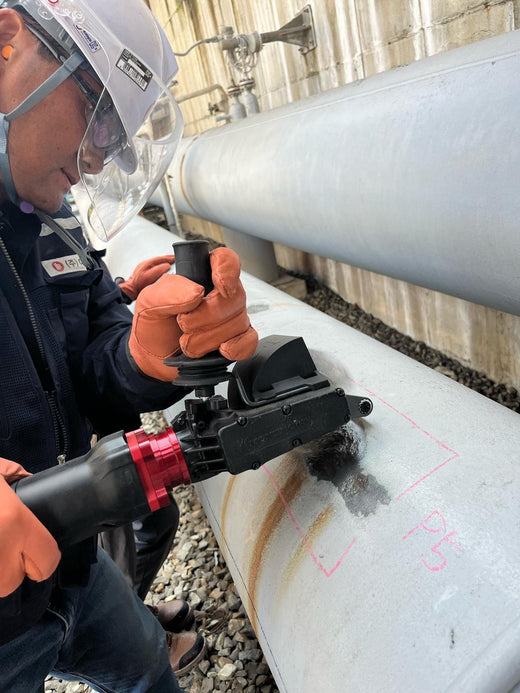
Les outils rotatifs pour la préparation de l'acier sans sablage se répartissent en trois groupes. Les outils à frottement (brosses métalliques circulaires, brosses boisseau, disques non tissés) nettoient la rouille et la peinture non adhérentes jusqu'à SSPC-SP 3 / St 3. Les outils de coupe (disques à meuler, à lamelles et en fibre) atteignent le métal nu mais laissent un profil peu profond. Les outils à impact (bristle blasting et lamelles rotatives à impact) retirent la calamine adhérente et créent un profil d'ancrage ; ils peuvent donc satisfaire SSPC-SP 11 et donner des résultats comparables au nettoyage par projection abrasive. Choisissez le groupe selon le degré qu'exige le revêtement.
La plupart des équipes de maintenance possèdent déjà des outils rotatifs : une meuleuse, une brosse métallique boisseau, une boîte de disques à lamelles. La question est de savoir lesquels peuvent remplacer la projection abrasive lorsque la spécification de revêtement demande une surface de qualité sablage, et lesquels ne font que donner à l'acier l'apparence d'être prêt.
Ce guide classe les outils rotatifs de préparation de surface selon leur action sur l'acier, ce qu'ils peuvent atteindre au regard des normes, et la place de chacun. Pour comprendre l'importance de l'impact, voir aussi comment les outils rotatifs de retrait de rouille remplacent le sablage.
Ce que dit la norme sur les outils rotatifs
SSPC-SP 11 (nettoyage par outil électrique jusqu'au métal nu, profil minimal de 25 µm / 1 mil) répartit les médias des outils électriques en deux familles :
- Médias de nettoyage de surface et de meulage à grains abrasifs liés : « toiles abrasives, disques, meules ou lamelles ».
- Médias à impact qui heurtent répétitivement la surface : « lamelles rotatives, faisceaux de coupe, piqueurs à aiguilles, impact de poils métalliques et ensembles de fléaux à marteau ».
Elle comporte aussi deux avertissements qui s'appliquent à tout outil rotatif : « les outils électriques rotatifs peuvent provoquer un brunissage du profil précédemment conféré à l'acier ou du profil existant, réduisant ainsi ce profil », et « les brosses métalliques électriques ou les disques de ponçage utilisés seuls peuvent ne pas produire le profil de surface requis ».
Les outils rotatifs, groupe par groupe
Outils à frottement : brosses métalliques circulaires, brosses boisseau et disques non tissés
Les brosses métalliques à fils torsadés et à fils ondulés font glisser leurs fils sur la surface. Elles sont rapides sur la rouille non adhérente, la peinture qui s'écaille et la calamine non adhérente, et utiles pour nettoyer entre deux couches. Elles ne retirent pas la calamine fortement adhérente et elles polissent l'acier au lieu de le profiler. Les disques abrasifs non tissés se comportent de façon similaire : utiles pour nettoyer et finir, pas pour créer un profil. Attendez-vous à SSPC-SP 2 ou SP 3 / St 2 ou St 3. Comparez les options sur les pages outils à brosse métallique rotative et outils de conditionnement de surface.
Outils de coupe : disques à meuler, à lamelles et en fibre
Les abrasifs liés et enduits coupent la rouille, le revêtement et la calamine en enlevant la surface de l'acier. Ils peuvent atteindre le métal nu, mais le motif de rayures est peu profond et suit une seule direction. Lors des essais d'ASC Shipbuilding (Dankiw et Fosdike, Corrosion & Prevention 2018), une meuleuse grain 36 et un disque à lamelles grain 40 ont chacun mesuré 30–40 µm. Ce sont les bons outils pour le dressage de soudures, les projections, les arêtes vives et les défauts locaux, et les mauvais outils pour profiler de grandes surfaces : ils enlèvent de l'acier sain et laissent des creux.
Outils à impact : lamelles rotatives à impact
Des lamelles flexibles portant de la grenaille dure liée frappent la surface en tournant. Elles figurent dans SSPC-SP 11 comme médias à impact et peuvent produire du métal nu avec profil sur un acier adapté. Le résultat dépend de l'usure des lamelles, de la vitesse et de la pression ; mesurez donc le profil à chaque chantier.
Outils à impact : bristle blasting
Une bande de poils en fil trempé tourne devant une barre accélératrice qui retient les poils puis les libère. Les pointes frappent l'acier au lieu de balayer la surface, fracturant la rouille, le revêtement et la calamine et laissant des cratères qui se recouvrent. C'est le mécanisme étudié par le Pr Robert Stango à Marquette University et publié par la NACE à partir de 2008. Voir les fondamentaux du bristle blasting.
- Résultats documentés : 65–85 µm Rz (2,6–3,3 mil) sur acier API 5L standard et propreté comparable à Sa 2½ / SSPC-SP 10 lors d'essais documentés. Dankiw et Fosdike ont mesuré 50–80 µm, constamment au-dessus de 50 µm. Le code de nettoyage par bristle blasting de Jotun (BIPoT) définit des degrés muA à muD par rapport à Sa 3 à Sa 1. Les résultats varient selon la nuance d'acier, le degré de rouille, la bande et la technique.
- Unités d'entraînement : Bristle Blaster® Pneumatic (6,2 bar / 90 psi, environ 0,5 m³/min / 17,5 cfm), Ultimate Electric (910 W, 2 300 tr/min ±5 %) et Ultimate Cordless (CAS 18 V, 700 W, 2 300 tr/min ±5 %). Sur la plateforme Ultimate, la vitesse est préréglée et maintenue sous charge.
- Bandes : diamètre 110 mm, largeur 23 mm ou 11 mm, acier à ressort au carbone (anneau intérieur rouge) ou acier inoxydable (anneau intérieur blanc), vitesse de fonctionnement 2 300 tr/min ±5 %, maximum 4 000 tr/min selon l'EN 1083-2. Associez la barre accélératrice à la fois à la largeur de la bande et à la matière du fil. Voir les bandes Bristle Blaster® et le Belt Selector.
Disques d'enlèvement en masse
Les revêtements épais, le goudron et la rouille stratifiée encrassent les poils et les lamelles. Un disque rotatif d'enlèvement en masse tel que Tercoo® retire le gros, puis un outil à impact profile l'acier. C'est la méthode MontiPower en deux étapes ; voir l'étude de cas sur la méthode en deux étapes.
Bandes de nettoyage et accessoires pour perceuse : MBX® et Decapower®
Les bandes MBX® (100 mm, en grades gros, moyen et fin, acier au carbone ou inoxydable) sont conçues pour le nettoyage, le décapage de revêtement et le retrait de rouille, surtout sur les matériaux plus minces, la carrosserie et les zones de détail, plutôt que pour créer un profil d'ancrage industriel. Le réglage de vitesse dépend du modèle : les unités pneumatiques sont à variation par gâchette et l'Ultimate Electric Variomatic dispose de six réglages, tandis que les Ultimate Electric et Cordless tournent à 2 300 tr/min fixes. La tête à poils Decapower® monte une bande MBX sur une perceuse ou une visseuse à chocs (2 500–3 500 tr/min conseillés, jamais au-delà de 3 500 tr/min) et laisse une surface propre et rugueuse. Pour les différences entre MBX et Bristle Blaster®, voir MBX contre Bristle Blaster.
Tableau comparatif
| Outil | Action sur l'acier | Calamine adhérente | Profil | Plafond typique |
|---|---|---|---|---|
| Brosse métallique circulaire / boisseau | Frottement | Subsiste, souvent polie | Aucun ; peut dégrader le profil existant | SP 3 / St 3 |
| Disque non tissé | Frottement / abrasion légère | Subsiste | Aucun | Nettoyage uniquement |
| Disque à meuler / à lamelles / en fibre | Coupe | Retirée avec l'acier | Peu profond, directionnel (30–40 µm mesurés) | Métal nu, souvent sous la spécification de profil |
| Lamelle rotative à impact | Impact | Retirée | Oui ; à vérifier à chaque chantier | SP 11 |
| Bristle blasting | Impact | Retirée | Oui (65–85 µm Rz documentés sur API 5L) | SP 11 ; comparable à Sa 2½ / SP 10 lors d'essais documentés |
| Disque d'enlèvement en masse (Tercoo®) | Enlèvement en masse | Étape préalable | À compléter par un outil à impact | Prétraitement |
| MBX® / Decapower® | Nettoyage par poils | Calamine légère et revêtements | Nettoyage et rugosification | Nettoyage, carrosserie, détail |
Choisir le bon outil rotatif
- Le revêtement exige SP 11 ou une surface comparable au sablage : bristle blasting ou lamelles rotatives à impact. Vérifiez le profil.
- Rouille et peinture non adhérentes uniquement, St 3 accepté : les brosses métalliques suffisent.
- Soudures, projections, arêtes vives : meulez ou piquez d'abord, puis profilez avec un outil à impact. Voir cordons de soudure et ZAT.
- Calamine sur réparations et acier neuf : outils à impact ; voir Comment retirer la calamine sur de petites zones d'acier.
- Revêtements épais et rouille importante : Tercoo® puis un outil à impact.
- Acier inoxydable : bandes et barres accélératrices en acier inoxydable uniquement, séparées des outils pour acier au carbone. Voir inox.
La technique qui protège le résultat
- Mettez l'outil en marche avant le contact et guidez-le à deux mains.
- Utilisez une pression de contact légère. Les manuels MontiPower indiquent qu'une pression excessive limite les performances et endommage les bandes et les pièces d'entraînement.
- Travaillez les arêtes dans le sens de la longueur uniquement, et restez en mouvement pour éviter l'échauffement local et le surtravail.
- Ne faites tourner les bandes et les brosses que sur les unités d'entraînement spécifiées dans leurs manuels, et jamais au-delà de la vitesse maximale indiquée.
- Arrêtez immédiatement en cas de vibration soudaine ou de bruit inhabituel, et vérifiez la bande.
- Portez des protections pour les yeux, les mains, l'ouïe et les voies respiratoires ; les matières retirées sont nocives à respirer et le travail sur l'acier peut projeter des étincelles. Voir la sécurité de la préparation de surface.
Pour l'ensemble des méthodes sans sablage, y compris l'hydrodécapage et le laser, lisez Le guide complet des alternatives au sablage pour l'acier.
Vous hésitez entre plusieurs outils rotatifs pour un chantier de revêtement ?
Envoyez-nous la spécification et l'état de l'acier. Nous associerons l'outil, la bande et la méthode de vérification.
Questions fréquentes
Un outil rotatif peut-il remplacer le sablage ?
Un outil rotatif à impact le peut, lorsque la spécification admet un degré par outil électrique tel que SSPC-SP 11 ou accepte un résultat comparable à un degré de projection abrasive. Les brosses métalliques et les disques à meuler seuls ne le peuvent généralement pas, car ils laissent de la calamine adhérente ou un profil trop faible.
Quel outil rotatif crée un profil d'ancrage ?
Les outils à impact : le bristle blasting et les lamelles rotatives à impact. Le bristle blasting a des résultats documentés de 65–85 µm Rz sur acier API 5L.
Pourquoi une brosse métallique rotative ne satisfait-elle pas SSPC-SP 11 ?
Les brosses métalliques frottent au lieu de frapper. SSPC-SP 11 note que les brosses métalliques électriques utilisées seules peuvent ne pas produire le profil requis et peuvent dégrader un profil existant.
À quelle vitesse un outil de bristle blasting doit-il tourner ?
À la vitesse définie par l'unité d'entraînement. Les bandes Bristle Blaster® ont une vitesse de fonctionnement de 2 300 tr/min ±5 % et un maximum de 4 000 tr/min selon l'EN 1083-2. Les Ultimate Electric et Cordless sont préréglés à 2 300 tr/min.
Sources
- SSPC-SP 11, Power Tool Cleaning to Bare Metal. Copie de la norme
- KTA-Tator, Industry Standards for Surface Preparation. kta.com
- R. Dankiw, D. Fosdike, Defining Mechanical Surface Preparation Standards with Power Tools, Corrosion & Prevention 2018, Paper 74. PDF
- Jotun, Surface Preparation Code and Standard for Bristle Blast Cleaning and Profiling Process. PDF
- R. J. Stango et al., Fundamentals of Bristle Blasting Process for Removing Corrosive Layer, NACE CORROSION 2009. Résumé AMPP
- Fiches techniques MontiPower : Bristle Blaster® Pneumatic, Ultimate Electric Single, Ultimate Cordless, Bristle Blaster® Belts Steel, MBX® Belts ; manuels 52609, 52612, 52618, 52625.